樹脂板加工の筐体は、平らな状態で切削し、溝を入れ、熱曲げ機で曲げ、溶剤接着してつくります。その工程の一つひとつが制約を生みます。CADが完成する前に制約を知っているかどうかで、すんなり見積もりが出る設計になるか、指摘を書き込まれて戻ってくる設計になるかが分かれます。
ここでは、当社が最も頻繁に説明する制約について、それぞれが存在する理由と、それを回避する設計上の工夫を紹介します。よい回避策がない場合は、そうはっきり書いています。
制約の一覧
| 制約 | 理由 | 回避策 |
|---|---|---|
| 接合線が見える | 部品をさねはぎ継手で接合する | 位置を計画し、0.5mmの面取りで意図した継ぎ目にする |
| 曲げはパネルの全幅にわたる | V溝をテーブルソーで加工する | 曲げた部品と、接着する端面部品を組み合わせる |
| 曲面は一方向のみ | ロール曲げは1つの軸のまわりで成形する | ロール曲げしたパネルを平らな端面部品でふさぐ |
| 曲げ長さは最大約1,020mm(40インチ) | 設備の能力 | 複数の部品に分ける、またはフレームを使う |
| 曲げは最大115°、逆曲げは45° | 工法上の限界 | 2回の曲げ、または接着部品 |
| 90°未満の曲げは溝が見える | 溝が完全には閉じない | キャップや端板でふさぐ |
| 溶剤接着部に引張荷重をかけない | 接着はせん断に強く、はく離に弱い | 荷重を曲げとインサートで受ける |
| ポリカーボネートは溶剤接着できない | 材料の特性 | 曲げ、インサート、締結部品、ベゼル |
| 裏面の加工は±0.4mm | 治具での2次加工 | 形状は片面にまとめる |
接合線が見える
部品の接合には、改良型のさねはぎ継手を使います。公差の限界でもすき間なく収まる寸法で設計しており、公称クリアランスは0.2mmです。この継手は治具なしで部品を所定の位置に保持しますが、接合線は見えます。無理に隠そうとすると、解決する以上の問題を生みます。たとえば塗装は、継ぎ目を不均一に埋めてしまいます。
そこで当社は、継ぎ目を隠すのではなく、配置を計画します。さね側の縁に0.5mmの面取りを付ければ、どの接合部も意図した化粧ラインになり、曲げ部のわずかな熱変形も目立たなくなります。接合部は、デザインラインに見える場所に置いてください。色の切り替わり、フロントパネルの縁、清掃の布が届く位置などです。製品を、線が1本もない連続した成形品のシェルのように見せる必要があるなら、この工法は適していません。
曲げはパネルの全幅にわたる
パネルを曲げるためのV溝はテーブルソーで加工するため、樹脂板の端から端まで通ります。また熱曲げ機には、プレスブレーキのような交換式の分割型がありません。板金のトレーのように、1枚のブランクの4辺を折り上げることはできないのです。ここから2つのルールが導かれます。同じ樹脂板に2方向の曲げを入れないこと、そして溝をパネルの縁の手前で止めないことです。
箱は、曲げた部品どうしを接着部品でつなぐ構成で設計します。よくあるのは、1枚の樹脂板で底面と両側面をU字形に曲げ、2枚の端面パネルでふさぐ形です。2つのL字形の部品を組み合わせる形もあります。こうすれば、曲げが本体に剛性を与え、組立中も部品を直角に保ちます。曲げ線の近くにある形状には独自のルールがあり、よくある筐体設計の問題の記事で解説しています。
曲面は一方向のみ
当社のロール曲げ設備は、パネルを1つの軸のまわりに成形します。ロール曲げした天面や巻き込んだ前縁はつくれますが、ドーム、鞍形、2方向に曲がる滑らかな角はつくれません。回避策は、ロール曲げしたパネルを、その断面形状に合わせて切り出した平らな端面部品でふさぐか、形状を平らな面の組み合わせに分けて曲げでつなぐ方法です。ロール曲げパネルや冷間曲げの指定方法は、金型なしで実現できる筐体の機能の記事で解説しています。
2方向に手のひらに沿う形のハンドヘルドや、1枚の樹脂板から深く絞った形状には、射出成形か圧空成形が必要です。当社はどちらも行っていません。
曲げ角度と長さ
標準の曲げは最大115°、逆曲げは最大45°で、曲げ長さは最大約1,020mm(40インチ)です。115°を超える角度は、2回の曲げか接着部品でつくります。90°未満の曲げは溝が見えたままになるため、キャップや端板でふさぎます。
これらの限界に達する前に、2つの現象が現れます。6mmの樹脂板で長い曲げを行うと反りが出やすく、3mmや4mmの樹脂板で約510〜760mm(20〜30インチ)の長い冷間曲げを行うと、ペコつき(オイルキャニング)が生じます。約1,020mm(40インチ)を超えるハウジングは、複数の部品をさねはぎ継手で接合するか、フレームを中心に組み立てます。曲げと縁の詳しいルールは設計の詳細ページに掲載しています。
溶剤接着部はせん断を受け、引張は受けない
溶剤接着は、さねはぎ継手の全長にわたって樹脂を融着させるため、せん断に強い接合部になります。ところが、一方の部品が他方から引きはがされる方向に荷重をかけると、応力は接着線の端に集中し、接着部の破損はそこから始まります。当社の設計チェックリストには、このための項目が1行あります。「溶剤接着部に引張荷重をかけないこと」です。
- 荷重は接合部をまたがせず、曲げとパネルを通して伝えます。壁掛けボックスは背面パネルのだるま穴で吊り下げ、重い部品も同じ背面パネルに取り付ければ、重量が接着した継ぎ目を引っ張ることはありません。
- 取っ手、ストラップ取付部、カバーのねじなど、引っ張られる箇所には、フレームや補強板で裏打ちした真鍮インサートに締結部品を使います。
- ハウジングが特定の機械的試験に合格しなければならない場合は、接着部の補強、厚い樹脂板、コーナー補強材、リブを追加します。
ポリカーボネートはまったく溶剤接着できません。ポリカーボネートのハウジングは、曲げ、熱圧入した真鍮インサート、締結部品、ベゼルで固定するパネルで構成します。接着した接合部を持つ透明部品が必要なら、一般的にはアクリルを使います。
裏面の加工は公差を犠牲にする
すべての部品は展開図の状態で、可能な限り片面から±0.2mmで切削します。裏面に加工が必要な場合は、部品を切り離して治具に載せ、もう一度切削することになります。その部品の工数は2倍になり、表面と裏面の加工の間の公差は±0.4mmに広がります。詳細は公差と再現性のページに掲載しています。
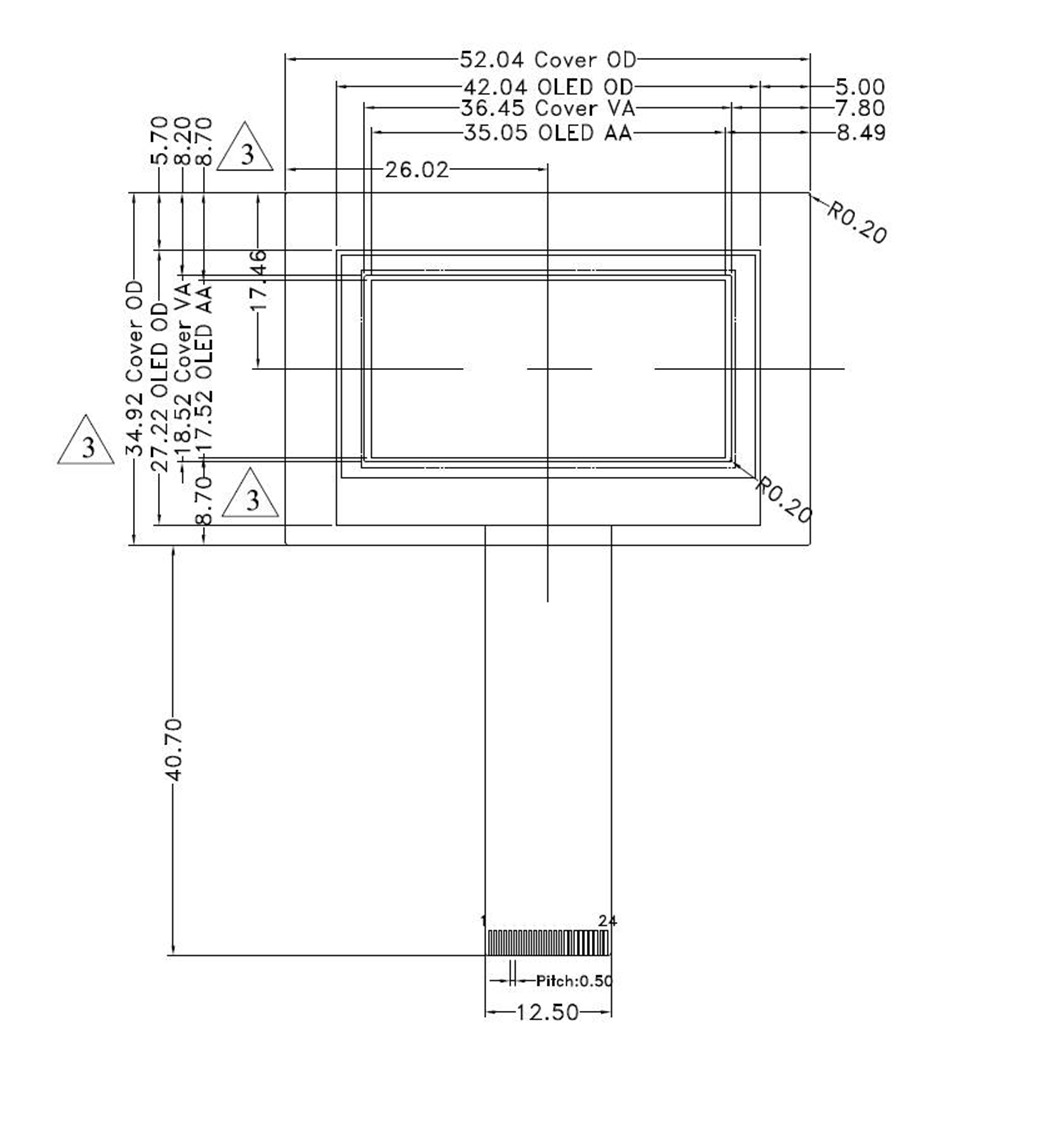
これが効いてくるのは、次のような場面です。上のディスプレイは、表示領域が36.45×18.52mm、その内側のアクティブエリアが35.05×17.52mmで、余裕は横方向が片側0.70mm、縦方向が0.50mmしかありません。開口部とディスプレイを位置決めするポケットを同じ面から切削すれば、±0.2mmでもディスプレイ自体の公差を吸収する余地が残ります。反対の面から切削すると、ディスプレイの公差を考える前に、縦方向の余裕0.5mmのうち0.4mmを±0.4mmの公差が使ってしまいます。開口部と部品を位置決めする形状は同じ面にまとめるか、±0.4mmでもアクティブエリアが開口の内側に収まるよう開口寸法を決めてください。
樹脂板加工が適さない場合
これらの制約の範囲内であれば、樹脂板加工のハウジングは同等の材料による射出成形品と同等の強度を持ち、プログラムの修正だけで変更できます。範囲を外れる場合は、別の工法を選んでください。
- 2方向に曲がる有機的な形状:射出成形か圧空成形。
- 設計が安定し、1回の生産数が1,000個を大きく超える場合:成形のほうが経済的になります。
- 接合線がまったく見えてはならないハウジング。
- 本来備わるシールド性や放熱性を求める金属ハウジング。当社はプラスチックハウジングのみを製作しており、シールドが必要な場合は導電塗装で対応します。
各工法の比較は、工法比較表で項目ごとに示しています。
ある形状がこれらの制約に触れるかどうか判断がつかない場合は、モデルをお送りください。お見積もりの前に、エンジニアが問題点ごとに回避策を書き込んでお返しします。アップロードはCADデータのページから行えます。