
製造方法
金型不要のカスタムプラスチックハウジング。樹脂板から箱まで10工程
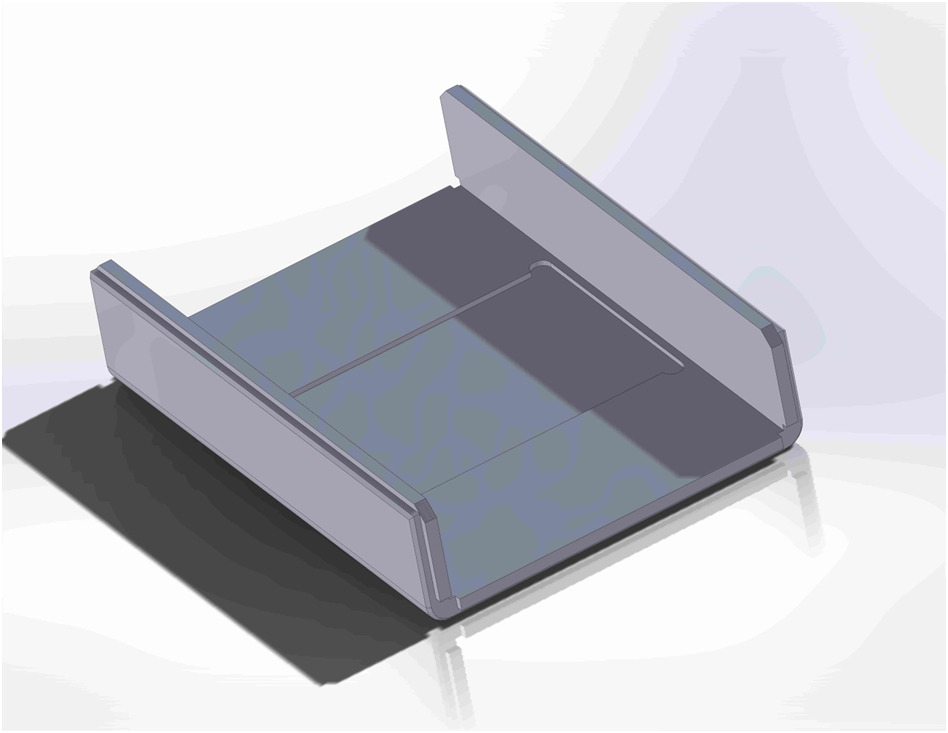
金型を使わない特注プラスチックケースは、展開図から始まります。CNCルーターで着色済み樹脂板にすべての開口部、通気口、凹部を切削し、パーツを切り出して、継手を改良型のさねはぎ継手として加工します。専用のテーブルソーで板厚の半分までV字の曲げ溝を入れ、コンピューター制御の熱曲げ機でパネルを折り曲げ、真鍮インサートをボスに熱圧入し、溶剤接着で剛性の高い一体のハウジングに組み上げます。その後、印刷、塗装、EMIシールド塗装、金具の取り付けを行い、検査します。
この工法は1985年、フランスのエンジニアJean-Claude Antoineが、板金加工と家具製作の技術を応用して舞台照明のハウジング用に考案したものです。Toollessは1998年から米国ワシントン州でこの工法を運用しています。工程のどこにも特定の設計専用のものがないため、初期費用(NRE)はCADモデルとプログラムだけで済み、初品は数日で出荷できます。
射出成形に代わる選択肢
Toolless工法と射出成形・3Dプリントの比較
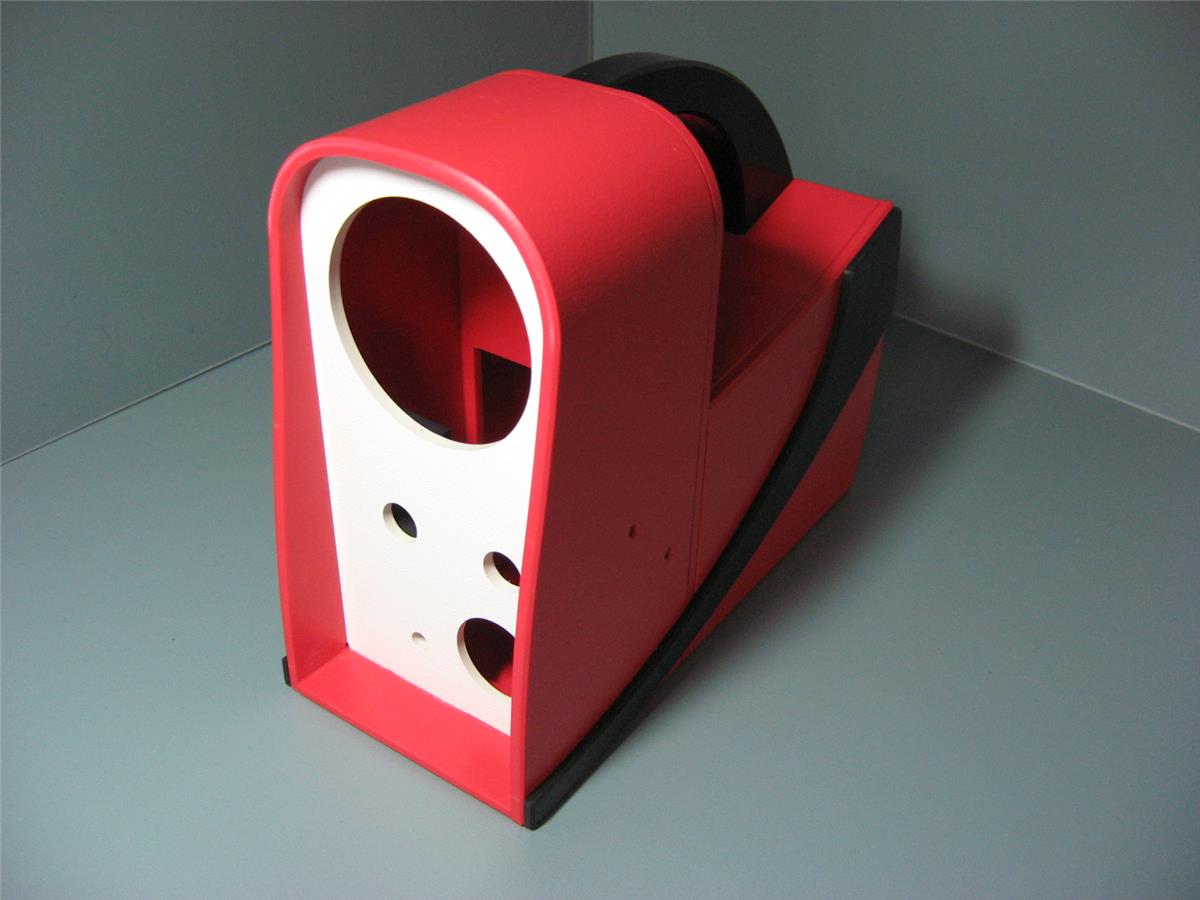
どちらの比較も、約203×127×51mm(8×5×2インチ)のABS筐体を例にしています。射出成形の筐体は金型に投資が集中し、3Dプリントの筐体は金型がない代わりに量産への道もありません。Toolless工法のハウジングには、金型も数量の上限もありません。
得られるもの
金型が奪い、この工法が取り戻す4つのもの
金型を使うと、形状、数量、スケジュールが固定されます。樹脂板加工なら、その3つすべてを自由に保てます。
変更の自由
どのお客様も、製品のライフサイクルの中で少なくとも一度は設計を見直します。ポートの移動、ディスプレイの大型化、ボスの追加も、プログラムの修正で済みます。簡単な変更はその場で反映し、場合によっては生産中にも対応します。柔軟な設計変更もご覧ください。
数量の自由
最小ロットはありません。1〜2個はセットアップ費をいただいて対応し、最適な数量は100〜10,000個。包括発注の分納数量は、金型の元を取るための数量ではなく、販売数量に合わせて決められます。
時間
お見積もりは48時間以内、試作は5日〜3週間、量産は発注書受領から3週間。金型の製作と条件出しに8週間待つ必要はありません。
設計の所有権
エンジニアリングパッケージには、切削前にお客様にご承認いただく3Dモデル一式が含まれます。設計はお客様のものとなり、そのままの形でほかのお客様に販売することはありません。
工法の限界も正直に
樹脂板加工でできること、できないこと
継ぎ目は存在し、当社はそれを隠しません。継ぎ目の位置をコントロールし、さねの縁に0.5mmの面取りを施して、継ぎ目を意図した意匠ラインに変えます。V溝はテーブルソーで加工するため、曲げはパネルの全幅にわたります。そのため、プレスブレーキのように1枚の部品の4辺すべてを立ち上げることはできず、箱は曲げた部材同士をさねはぎ継手で接合して構成します。ロール曲げ設備では、一方向に複数の曲面を成形できます。最大曲げ長さは約1,016mm(40インチ)で、それより大きなハウジングは部品を組み合わせるか、金属フレームを使います。
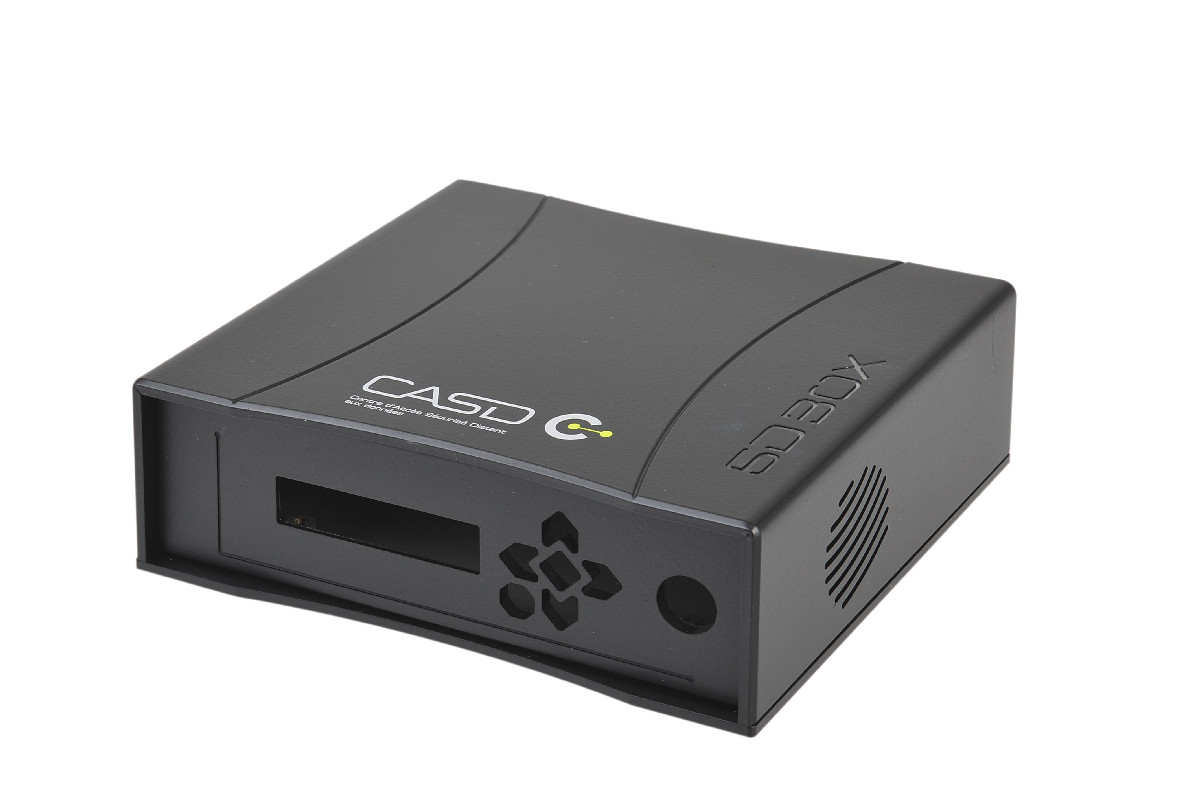
これらのルールの範囲内であれば、ハウジングは同等の材料による射出成形品と同じ強度を持ち、一般的な落下試験に合格し、成形品が備えるあらゆる機能を組み込めます。ボスと真鍮インサート、アクリル窓、ライトパイプ、ヒンジ、ラッチ、マグネット、ツートンパネル、EMIシールド塗装、フルカラーのUV印刷などです。材料は汎用ABSからUL94 V-0グレード、ポリカーボネート、PETG、アクリルまで、板厚は2mm〜約12mmです。
金型を使わないハウジングは、成形品と同じ強度がありますか?
同等の材料で射出成形した部品と同じ強度です。当社の筐体は一般的な落下試験に耐え、機械的な強度も同等です。特定の試験に合格する必要がある場合は、接着部の補強、厚い樹脂板、コーナー補強材、リブを追加します。
継ぎ目を隠すことはできますか?
隠そうとするとより大きな問題が生じるため、隠しません。継ぎ目を意匠の一部として生かし、その位置をコントロールして、最良の外観と清掃のしやすさを確保しています。
どのくらいの数量から金型が採算に合いますか?
設計が固まっていれば、1回あたり約1,000個を超えるあたりから射出成形や圧空成形が優位になります。それ未満の数量や、設計がまだ固まっていない製品なら、樹脂板加工のほうが投資を小さく抑えられます。金型を発注する前に、500個単位で何度か改訂を重ねるお客様も多くいらっしゃいます。
指定の材料を使えますか?
一般に、熱成形できる材料であれば加工可能です。最適な材料はABS、スチレン、ポリカーボネートです。特注色の調色には、材料約900kg(2,000ポンド)程度の最低購入量が必要です。
関連情報
工法をさらに詳しく
設計ルール、工法比較表、そしてこの工法で製作する製品。
エンジニアがToollessを選ぶ理由
1998年から選ばれ続ける筐体メーカー
米国、カナダ、オーストラリアのスタートアップ、OEMメーカー、医療機器メーカーが、次のロットも当社に任せています。 お客様の声をもっと見る.
- 金型レス製造の実績(年)
- 25+
- 認証取得の品質マネジメントシステム
- ISO 9001
- 1回の発注数量(個)
- 1〜10,000
- エバレット工場の床面積(㎡)
- 1,200
「当初は射出成形も検討しましたが、当社の生産量では金型費を回収できる見込みがありませんでした。設計を固めて試作品を手にするまでわずか1週間、その翌週には量産に入っていました。」
「Rockwellで品質エンジニアを9年務めたこともあり、私はかなりの完璧主義です。カバーの改良を支えてくださったプロ意識と丁寧な仕事ぶりに、心から感謝しています。」
「何度か発注するうちに、Toollessは当社の優先サプライヤーになりました。オーストラリアからの発注にもかかわらず、どの納品も迅速でスムーズでした。」
筐体づくりを始める
基板を送ってください。筐体をお届けします。
お見積もりは自動返信ではなく、エンジニアが作成します。CADデータ、写真、スケッチを添付していただければ、1営業日以内にご返信します。