始める前に知っておいていただきたい2つのこと
このページの目的は、Toollessがカスタムプラスチック筐体を製作する工程をご説明することです。そのために、多くのお客様からお問い合わせをいただくRaspberry Pi 4用の筐体を製作する場合を例に、工程を順に追っていきます。
まず、当社の工程では射出成形を使いません。すべての筐体は平らな樹脂板から始まります。樹脂板の大きさは約1,220×1,830mm(4×6フィート)で、板厚は2mm〜約12.7mm(1/2インチ)です。今回使用したABSには、平滑な面とシボ(ヘアセル調)のある面があります。平滑な面は非常に傷がつきやすいため、シボ面を筐体の外側にします。このPi用筐体には、3mm厚の黒いABSを使用しました。
次に、当社は筐体の在庫を持ちません。50個のご注文なら、その50個を製作します。棚に並べて注文を待っている筐体はなく、25年来のお客様の筐体でさえ在庫はしていません。変更や改良はいつ入るかわからず、その時点で在庫の筐体は旧仕様になってしまうからです。どのお客様にも、追加のご依頼のたびに筐体を製作してお届けしています。
ベースになっているRaspberry Pi用の設計
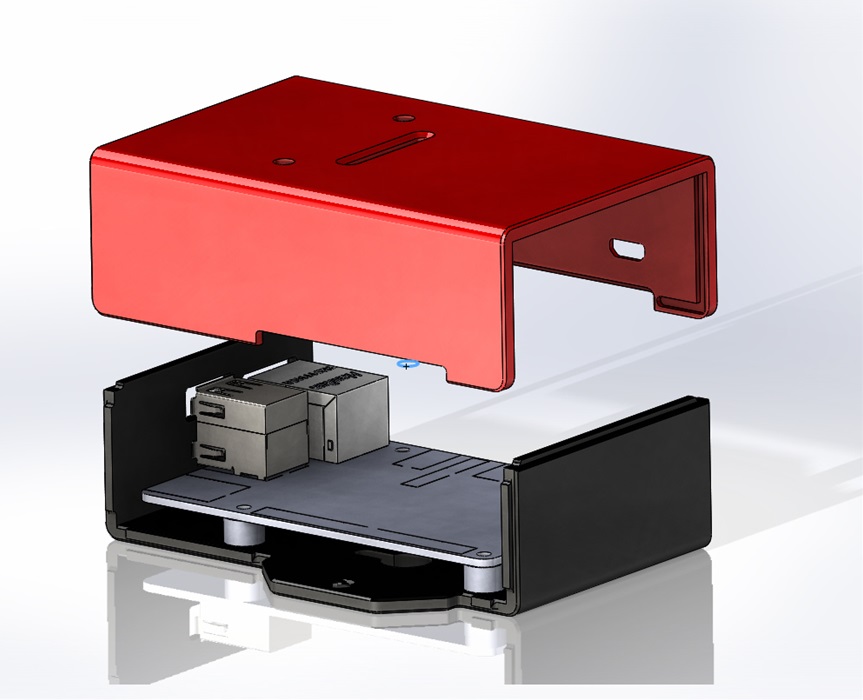
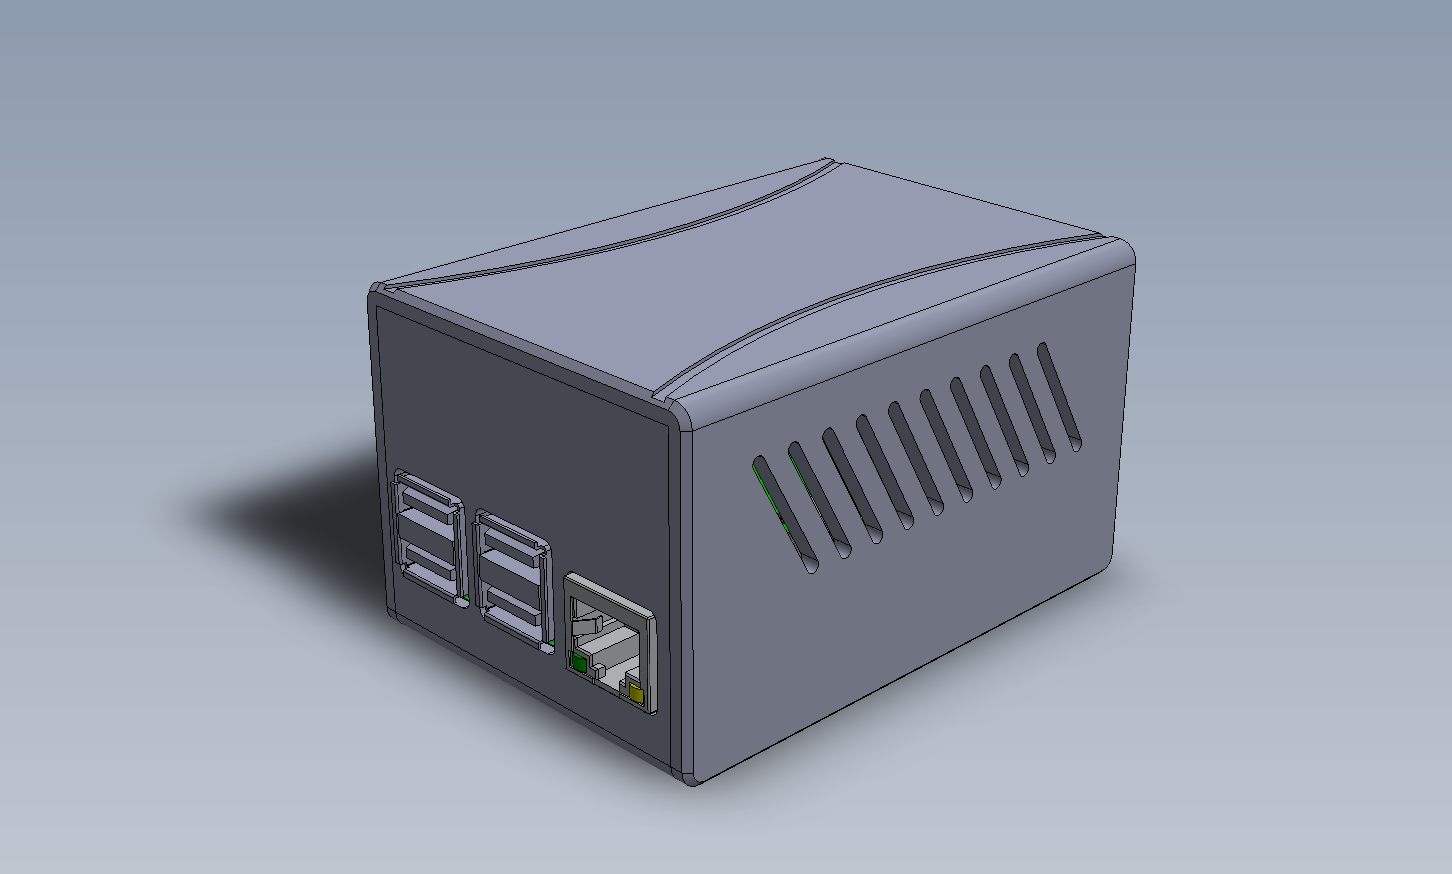
ここで製作するPi用筐体は、当社がEB200(EBはEasy Boxの略)と呼ぶ設計を採用しています。最終的にC字形の2つの部品をさねはぎ方式ではめ合わせる構造になるため、「C」Boxとも呼んでいます。工程は、設計、切削加工(CNC:コンピューター数値制御)、溝加工、印刷、曲げ加工、組立、出荷の7ステップです。以下で各工程と、選べるオプションをご説明します。
設計の詳細と制約
営業部門と費用面の詳細が決まったら、最初のステップはCADです。お客様のプロジェクトを担当するCAD設計者からご連絡し、カスタムプラスチック筐体の詳細を詰めていきます。Piボードを収める筐体は市販品でも購入できますが、Toollessなら、ご指定の部品を露出させるか隠すかに合わせて筐体を特注するため、必要な機能をすべて備えた筐体にするための選択肢が大きく広がります。
この例では、お客様はファンを取り付けるスペース、通気を良くする通気口、Raspberry Pi 4のすべての部品へのアクセスを希望されました。CAD設計者の目標は、機能的であること、外観にご満足いただけること、そして再現性をもって製造できることです。つまり、お客様が納得できる期間内に、品質の高い筐体を繰り返し製造できるかどうかです。
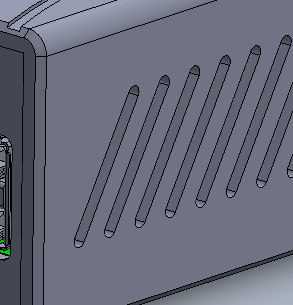
CAD設計者は3Dモデルまたは2D図面をお送りし、設計を確定させます。お客様にご承認いただいたら、設計者はそのモデルからCNCプログラムを作成し、作業指示書を作成します。
カスタムプラスチック筐体の製作方法
作業指示書は、工場が筐体を製作するための製造計画書です。使用する材料、寸法の要求事項、CNC切削の順序、使用する刃物、そして溝加工、印刷、曲げ、組立、出荷の各担当者への特記事項を指示します。作業指示書を印刷したら、案件はステップ2のCNCオペレーターに渡ります。
CNC切削加工
CNCオペレーターは、必要な色と板厚の樹脂板を選び、当社の7台のCNC加工機のいずれかにセットします。切削はできる限り樹脂板の平滑な面から行い、お客様の目に触れるシボ面をできるだけきれいに保ちます。
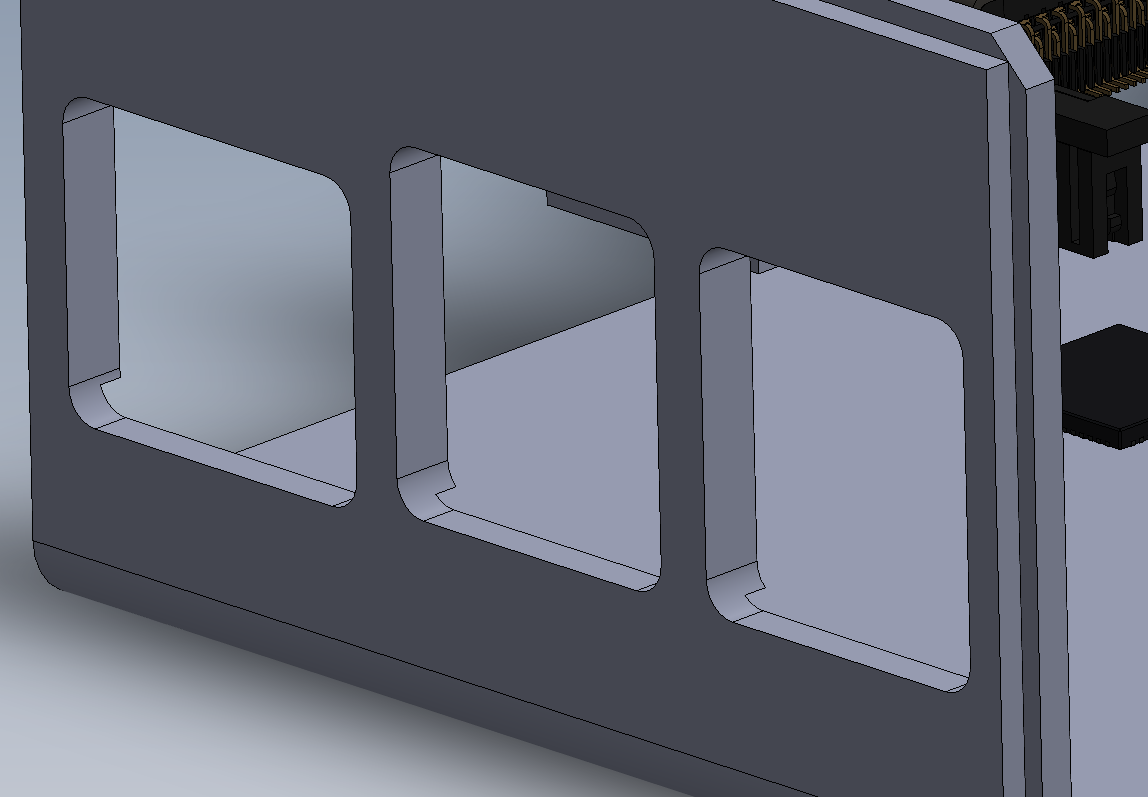
たとえば、オペレーターが最初に切削する部品が、筐体の底面となる内側の「C」だとします。この部品は平板としてプログラムされ、一方の側にUSBポートとEthernet用の開口部、もう一方の側にSDカード用の開口部とLEDを確認するための2つの穴があります。
この筐体の内寸は、幅57mm、長さ83mm、高さ47mmです。展開すると、内側の部品は183×59mmの長方形になります。183は内寸高さの2倍に、両端のさね用にそれぞれ1mm、さらに6mm(2か所の曲げ溝にそれぞれ3mm)を加えた値です。59は内寸幅に、両側のさね用にそれぞれ1mmを加えた値です。文字で読むとややこしいですが、当社のCAD設計者はSolidWorksを使って、正しい部品を切削するためのプログラムを確実に作成します。
CNC加工の手順
オペレーターはまず1個を切削し、仕上がりを評価します。作業指示書に記載されたすべての形状が切削した部品と一致しているかを目視で確認し、続いて長さと幅、穴径、凹部の深さ、そのほかCAD設計者が重要と判断した寸法を測定します。誤りが見つかれば、CNCオペレーターがCAD設計者と相談して解決します。すべて問題がなければ、必要な数の部品を切削します。
内側の「C」の次は、箱の天面となる外側の「C」の切削に入ります。この例では、USB-C、micro HDMIポート、オーディオジャック用の開口部と、筐体を組み合わせるさねを受ける溝を外周近くに設けます。外側のCも平滑な面から切削します。CNCには、切削した部品をはめ込む受け枠を加工するプログラムが組まれており、オペレーターは部品を裏返して反対側を切削し、HDMIポートとUSB-C用の凹部や、天面の装飾溝を加工します。切削が終わると、両方の部品をラベル付きの容器に入れ、次の工程に回します。
数量
切削する部品の数は、常に注文数より多くなります。25個のご注文であれば、CNCオペレーターは切削後に続く工程の数を見て、後工程でのテストや機械の段取りで使う分を見込んで数を増やします。この例では、6個多く製作することになるでしょう。
溝加工(ソー)
ステップ3はソーによる加工で、さねと曲げ溝の2種類の切削を行います。当社には、刃を下から取り付けた大型のテーブルソーが3台あります。ソーのオペレーターは、部品と同じ板厚の端材を用意し、作業指示書の寸法を参照してソーを調整し、端材を切削します。必要な調整を終えてから、最初の本番部品を加工します。予備の部品が必要になることがあるのは、この工程です。切削が公差から外れれば、使える部品が1個減るからです。
最初に使う刃は通常、「曲げ溝」を切削する90°の刃です。曲げ溝の幅は通常、材料の板厚と同じで、この例では3mmです。もう1枚は平刃で、さねを切削します。ここでもオペレーターは、切削済みの部品を加工する前に端材で何度かテスト加工を行い、2つの部品のはめ合いを確かめ、寸法を何度か測定して部品が公差内に収まっていることを確認します。
工程の順序は作業指示書で決まります。溝加工の後は、必要に応じて印刷、あるいは曲げ加工に進むのが一般的です。筐体とその要件によっては、溝加工から直接、組立や出荷に進むこともあります。
印刷
ステップ4は印刷です。当社には部品に印刷するためのプリンターが3台あります。ロゴを希望されるお客様もいれば、開口部やスリットの横にラベル(ON/OFF、HDMI、入力、出力など)を希望されるお客様もいます。UV溶剤インクを使用し、部品のサイズによっては複数の部品を一度に印刷できます。印刷した部品は次の工程、通常は曲げ加工に進みます。
曲げ加工
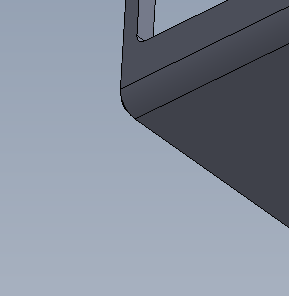
ここで部品が、カスタムプラスチック筐体の「C」字形になります。当社には同じ原理で動く曲げ加工機が数台あります。オペレーターは部品のサイズに合わせて曲げテーブルをセットします。テーブルは曲げ溝に沿った部分を加熱しながら部品に圧力をかけ、その圧力が樹脂の平らな状態を保つ力を上回ると、部品が90°に曲がります。Pi用ボックスの2つの部品は、それぞれ2回の曲げ加工が必要です。部品が形になったら、曲げのオペレーターが寸法を確認して仮合わせを行い、2つの「C」部品は組立エリアに移ります。
組立
組立は、お客様のご要望に応じて行うオプションの工程です。ここで、筐体に必要な付属品を取り付けます。樹脂の種類ごとに専用の接着手順があり、付属品を確実に固定します。追加できる付属品には、スペーサー、インサート、ライトパイプ、ねじ、アクリル窓、タブなどがあります。作業指示書が初めて組立工程に届くと、組立リーダーがすべての工程と付属品を反映した完成状態の筐体、つまりセットアップ品を製作します。CAD設計者がセットアップ品を確認して承認と寸法チェックを行い、承認されると残りの部品の組立に進みます。接着剤を使う部品は、硬化するまで組立エリアに置いてから出荷工程に移ります。
出荷
出荷工程には2つの役割があります。1つは、カスタムプラスチック筐体が品質の高い製品であることを確認する最終工程としての役割です。部品を清掃し、はめ合いと形状を検査し、作業指示書に試験や品質確認の特別な指示がないかを確認します。もう1つは最終段階として、輸送中に破損しないよう筐体を梱包し、宛先を記入して最適な方法で発送することです。
完成品とオプション
この例の筐体は、内部の溝と筐体の内面で基板を固定しています。SDカードへのアクセスが不要な場合は、基板をその面から離し、円柱形のスペーサー(ボスとも呼びます)を使います。各スペーサーには、はんだごてで真鍮のねじインサートを熱圧入し、底面に切削した円形の凹部でスペーサーの位置を合わせて接着します。
オプションはほぼ無限にあります。樹脂の色、板厚、表面の質感、どの部品を露出させるか、「C」の向きを逆にする、取付用のフランジを追加する、タブで筐体を固定するなど。すべては、CAD設計者と、筐体をどのような外観にしたいかを話し合うところから始まります。
ご自身のケースを検討される際は、当社が製作したカスタムRaspberry Piケースをご覧いただくか、このケースのベースとなったC Boxから始めるか、製造工程の全体をご覧ください。