Dos cosas que conviene saber antes de empezar
El objetivo de esta página es explicar el proceso que Toolless utiliza para fabricar una caja de plástico a medida. Para ello, lo recorremos como si estuviéramos fabricando una caja para alojar una Raspberry Pi 4, algo por lo que nos contactan muchos de nuestros clientes.
En primer lugar, nuestro proceso no incluye moldeo por inyección. Todas nuestras cajas empiezan como piezas planas de plástico. Una lámina mide 4 por 6 pies (1.2 por 1.8 m), con espesores de 2 mm a media pulgada (12.7 mm). El ABS de este caso tiene una cara lisa y una cara texturizada (textura horse-cell). Queremos la cara texturizada en el exterior de la caja, porque la cara lisa se raya con muchísima facilidad. Para esta caja de Pi usamos ABS negro de 3 mm.
En segundo lugar, no tenemos cajas en inventario. Si usted pide 50 cajas, fabricamos esas 50. Ninguna está esperando en un estante a que alguien la pida, y ni siquiera los clientes que llevan 25 años con nosotros tienen las suyas en un estante. Un cambio o una modificación puede llegar en cualquier momento, y de pronto esa caja queda obsoleta. Cada cliente recibe cajas fabricadas a medida que solicita más.
El diseño en el que se basa esta carcasa para Raspberry Pi
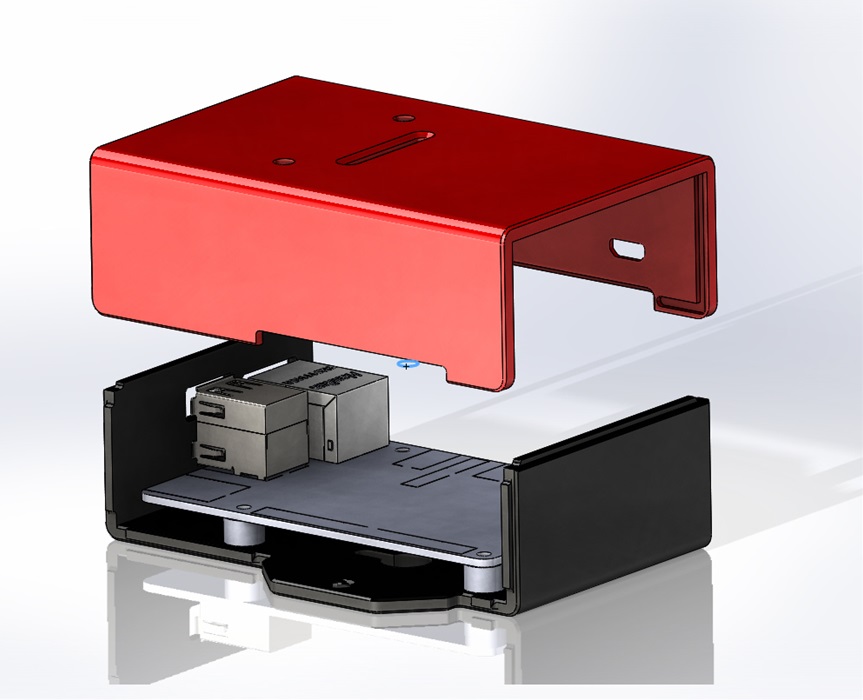
La caja para Pi que fabricamos aquí utiliza un diseño que llamamos EB200 (EB significa Easy Box). También la llamamos caja “C”, porque termina formada por dos piezas en forma de C que encajan a presión mediante una técnica machihembrada. El proceso consta de siete pasos: diseño, fresado o CNC (control numérico computarizado), sierra, impresión, doblado, ensamblaje y envío. A continuación se describe cada uno, seguido de las opciones posibles.
Detalles y limitaciones del diseño
Una vez que el departamento de ventas ha resuelto los detalles económicos, el primer paso es el CAD. Un diseñador CAD asignado a su proyecto se pone en contacto con usted y define los detalles de su caja de plástico a medida. Es posible comprar una caja de catálogo para alojar una placa Pi, pero con Toolless su caja se fabrica a medida para dejar a la vista u ocultar los componentes que usted elija, lo que abre un amplio abanico de opciones para garantizar que la caja tenga todas las características que necesita.
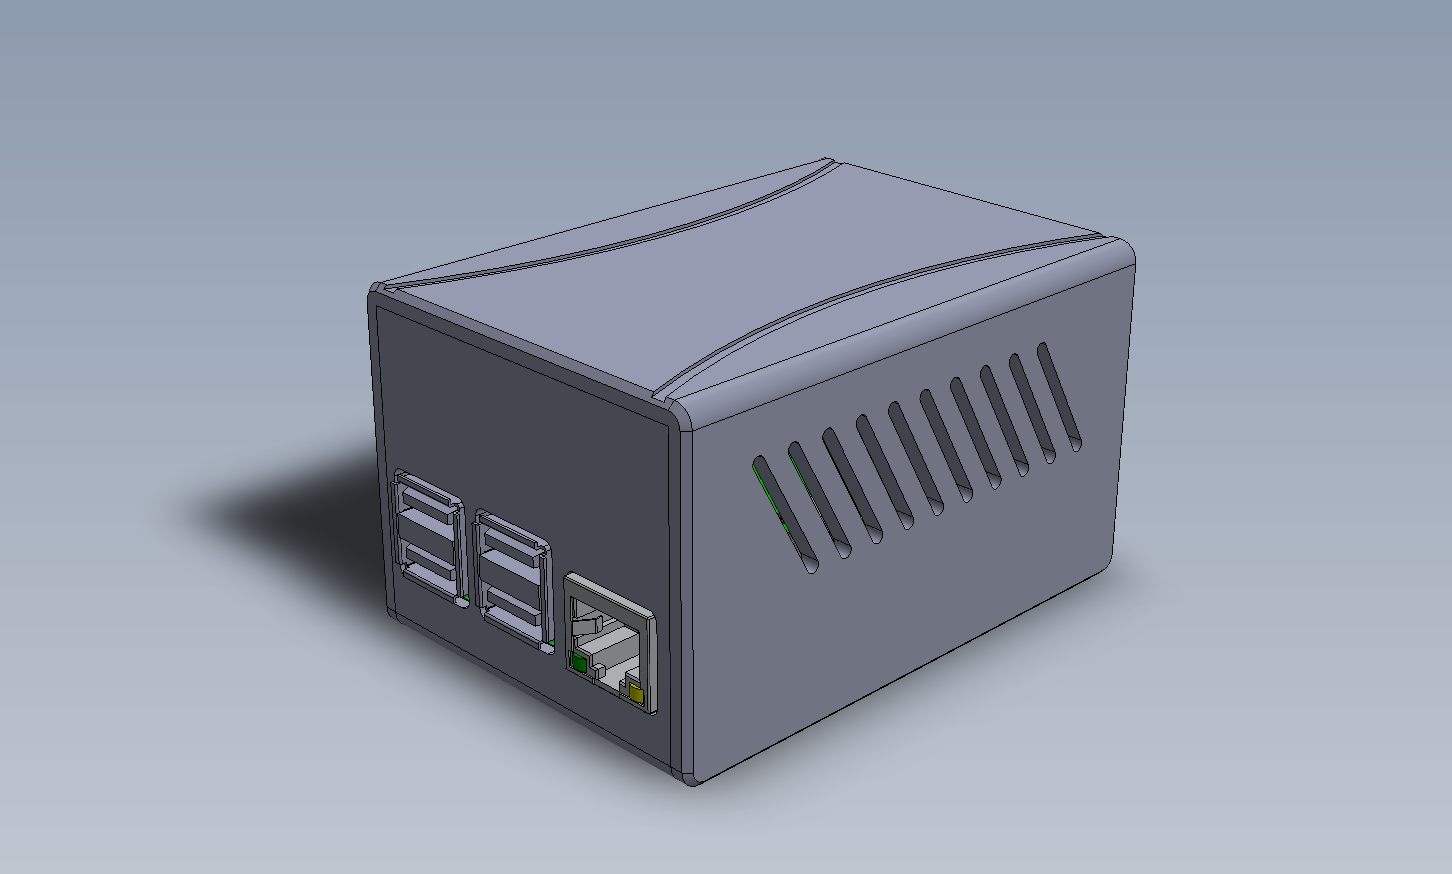
En este ejemplo, el cliente quería espacio para un ventilador, rejillas para mejorar la circulación de aire y acceso a todos los componentes de la Raspberry Pi 4. Los objetivos del diseñador CAD son ofrecer una caja funcional, que le satisfaga estéticamente y que pueda fabricarse de forma repetible: ¿podemos repetir el proceso de fabricación para producir cajas de calidad en un plazo aceptable para el cliente?
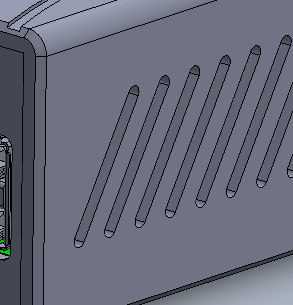
El diseñador CAD entrega un modelo 3D o planos 2D para cerrar el diseño. Cuando el cliente lo aprueba, el diseñador usa el modelo para escribir el programa CNC y elaborar la hoja de ruta del taller.
Cómo fabricamos la caja de plástico a medida
La hoja de ruta es el plan de fabricación que sigue el taller para producir la caja. Indica el material que debe usarse, los requisitos dimensionales, el orden de fresado CNC, las fresas que se utilizan y los requisitos especiales para el operador de la sierra, la impresión, el operador de doblado, el ensamblaje y el envío. Con la hoja de ruta impresa, el trabajo pasa al operador CNC para el paso 2.
Fresado CNC
El operador CNC elige una lámina de plástico del color y el espesor requeridos y la coloca en una de nuestras siete máquinas CNC. Todo el fresado posible se hace por la cara lisa del plástico, lo que mantiene la cara texturizada, la que ve el cliente, lo más nítida y limpia posible.
Supongamos que la primera pieza que fresa el operador es la “C” interior, la base de la caja. Se programa como una pieza plana con las aberturas para los puertos USB y Ethernet en un lado, y la abertura para la tarjeta SD y dos orificios para ver los LED en el otro.
Las dimensiones interiores de esta caja son 57 mm de ancho, 83 mm de largo y 47 mm de alto. En plano, la pieza interior es un rectángulo de 183 por 59 mm. Los 183 mm son el doble de la altura interior, más 1 mm adicional en cada extremo para las lengüetas, más otros 6 mm (3 mm por cada uno de los dos cortes de doblez). Los 59 mm son el ancho interior más 1 mm de lengüeta en cada lado. Dicho así resulta confuso, pero nuestros diseñadores CAD, con la ayuda de SolidWorks, saben crear la programación necesaria para fresar las piezas correctas.
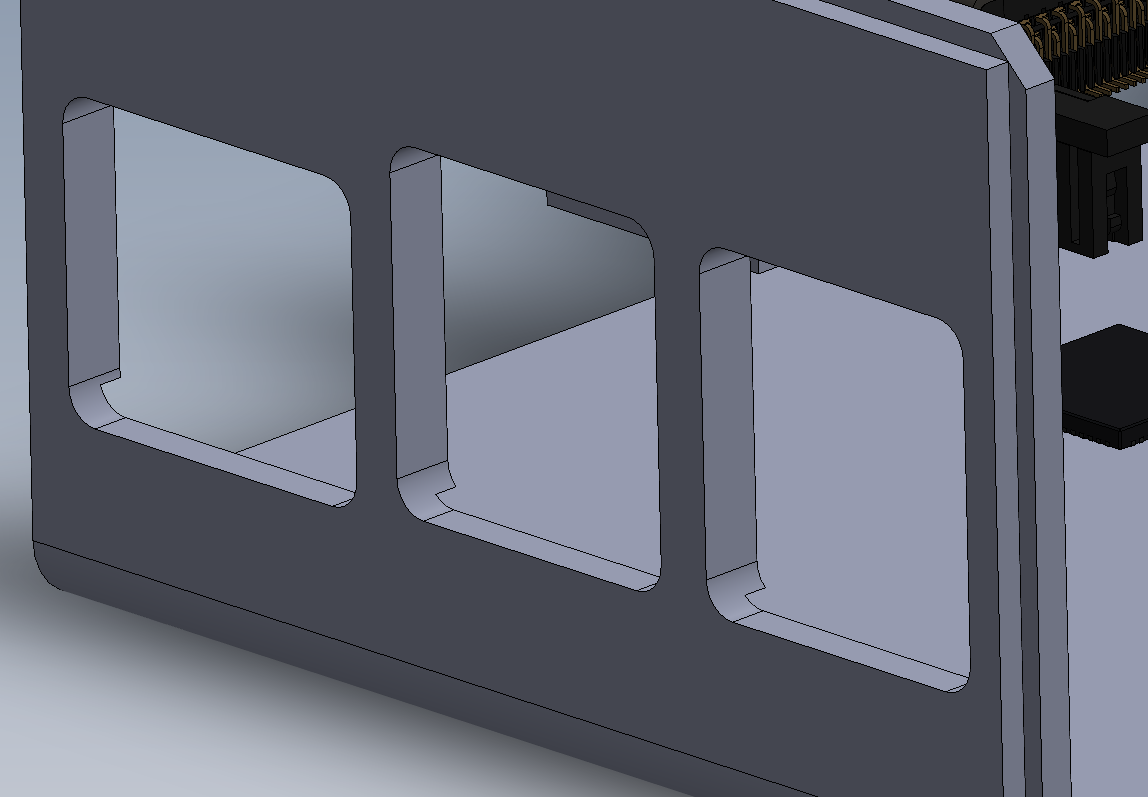
El proceso CNC
El operador fresa una pieza y evalúa el resultado. Una revisión general comprueba que cada elemento de la hoja de ruta coincide con la pieza fresada; después, una verificación dimensional cubre el largo y el ancho, los diámetros de los orificios, la profundidad de los rebajes y cualquier otra dimensión que el diseñador CAD considere crítica. Si se detecta un error, el operador CNC consulta al diseñador CAD para resolverlo. Cuando todo está correcto, el operador fresa el número de piezas requerido.
Después de la “C” interior se fresa la “C” exterior (la parte superior de la caja). En este caso tiene recortes para el USB-C, los puertos micro HDMI y el conector de audio, y una ranura cerca del perímetro exterior que recibe la lengüeta que mantiene unida la caja. La C exterior también se fresa por la cara lisa. La máquina CNC se ha programado para fresar un marco que recibe la pieza fresada y permite al operador mecanizar la otra cara, lo que crea el rebaje para los puertos HDMI y el USB-C y añade un par de ranuras decorativas en la parte superior. Al terminar el fresado, ambas piezas van a un contenedor etiquetado y pasan a la siguiente operación.
Cantidad
El número de piezas fresadas siempre es mayor que el que exige el pedido. Si usted pide 25 cajas, el operador CNC tiene en cuenta el número de operaciones posteriores al fresado y aumenta la cantidad para compensar las pruebas y los ajustes de máquina de esas operaciones. En este ejemplo, lo esperable es que el operador fabrique 6 piezas adicionales.
Sierra
El paso 3 es la sierra, que hace dos tipos de cortes: lengüetas y cortes de doblez. Tenemos tres sierras de mesa grandes con los discos montados por debajo. El operador de la sierra toma un trozo de plástico de desecho del mismo espesor que la pieza, consulta las dimensiones de la hoja de ruta, ajusta la sierra y corta el trozo de prueba. Tras los ajustes necesarios, se corta la primera pieza real. Aquí es donde a veces hacen falta las piezas adicionales: si un corte queda fuera de tolerancia, hay una pieza menos disponible.
El primer disco que se usa suele ser un disco de 90 grados que corta la “ranura de doblez”. El ancho de la ranura de doblez suele ser igual al espesor del material; en este caso, 3 mm. El otro es un disco plano que corta la lengüeta. De nuevo, el operador hace varios cortes de prueba en material de desecho antes de cortar las piezas fresadas, prueba el encaje de las dos piezas y hace varias comprobaciones dimensionales para asegurarse de que las piezas están dentro de tolerancia.
La hoja de ruta fija el orden de las operaciones. Después de la sierra, una pieza suele pasar a impresión, si la necesita, o a doblado. En ocasiones, una pieza pasa directamente de la sierra a ensamblaje o a envío; depende de la caja y de lo que necesite.
Impresión
El paso 4 es la impresión. Tenemos tres impresoras para imprimir sobre las piezas. A veces el cliente quiere un logotipo; otras veces quiere etiquetas (encendido/apagado, HDMI, entrada, salida, etc.) junto a los recortes y las ranuras. Usamos tinta solvente UV y podemos imprimir varias piezas a la vez, según su tamaño. Las piezas impresas pasan después a la siguiente operación, normalmente el doblado.
Doblado
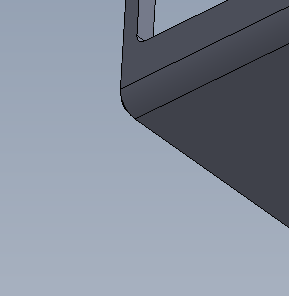
Aquí es donde las piezas adquieren la forma de “C” de la caja de plástico a medida. Tenemos varias dobladoras que funcionan con la misma técnica. El operador ajusta la mesa de doblado al tamaño de la pieza. Las mesas calientan la zona de los cortes de doblez mientras aplican presión sobre la pieza, y cuando la presión supera la capacidad del plástico de mantenerse plano, la pieza se dobla a 90 grados. Cada una de las dos piezas de la caja para Pi necesita dos operaciones de doblado. El operador de doblado hace comprobaciones dimensionales y una prueba de encaje cuando las piezas toman forma, y después las dos piezas en “C” pasan al área de ensamblaje.
Ensamblaje
El ensamblaje es una operación opcional que depende de las necesidades del cliente. Aquí instalamos los accesorios que requiera la caja. Cada tipo de plástico tiene su propio procedimiento de unión para fijar correctamente los accesorios. Entre los accesorios que podemos añadir hay separadores, insertos, guías de luz, tornillos, ventanas de acrílico, pestañas y más. Cuando una hoja de ruta llega por primera vez a ensamblaje, el responsable de ensamblaje construye una caja de referencia: la caja completa con todas las operaciones y accesorios. Los diseñadores CAD revisan esa caja de referencia para aprobarla y verificar sus dimensiones, y una vez aprobada, el resto de las piezas pasa por ensamblaje. Las piezas que requieren unión o pegamento permanecen en el área de ensamblaje hasta que curan, antes de pasar a envío.
Envío
El área de envío tiene dos responsabilidades. Es la operación final que garantiza que la caja de plástico a medida sea un producto de calidad: las piezas se limpian y se inspeccionan en cuanto a ajuste y forma, y se revisa la hoja de ruta por si incluye instrucciones específicas de pruebas o controles de calidad. La etapa final es embalar las cajas para evitar daños durante el transporte y, después, etiquetarlas y enviarlas por el medio más adecuado.
El producto final y sus opciones
La caja de este ejemplo sujeta la placa con ranuras internas y con la superficie interior de la caja. Si usted no quisiera acceso a la tarjeta SD, separaríamos la placa de esa superficie y usaríamos separadores circulares (también llamados torretas o espaciadores). Con un cautín se funden insertos roscados de latón en cada separador, y unos rebajes circulares fresados en la base alinean los separadores para pegarlos.
La lista de opciones es casi interminable: el color, el espesor y la textura del plástico, qué componentes quedan a la vista, invertir la “C”, añadir bridas para el montaje o fijar la caja con pestañas. Todo empieza con el diseñador CAD y una conversación sobre cómo quiere que sea su caja.
Si quiere una carcasa propia, vea las carcasas Raspberry Pi a medida que hemos fabricado, parta de la C Box en la que se basa esta o lea sobre el proceso de fabricación completo.