
はじめに
切削・曲げ・接着でつくるプラスチック筐体の設計方法
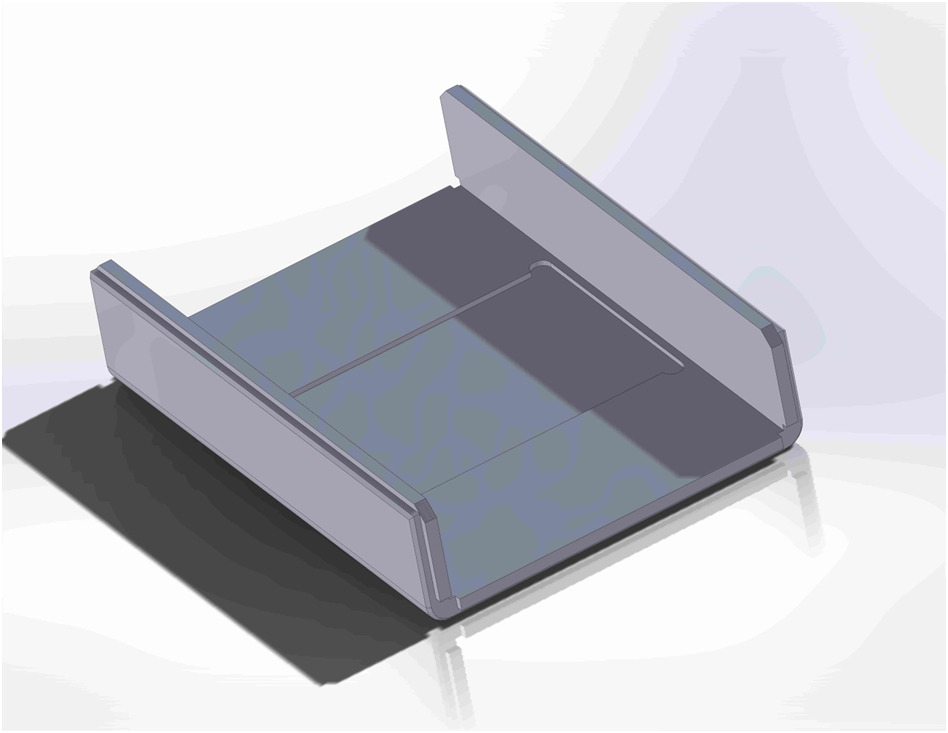
プラスチック筐体の設計方法は、その製造方法によって変わります。成形品の筐体はキャビティとして設計しますが、Toollessの筐体は展開形状の組み合わせとして設計します。樹脂板をCNC切削加工し、V溝ソーで溝を入れ、熱曲げ機で折り曲げ、溶剤接着して剛性のある本体に仕上げるからです。最初のスケッチから展開形状で考えると、どの機能部も「どの面に配置するか」「その面は曲げでつくるか、接着でつくるか」という問題に置き換わります。
接合部の詳細までモデリングする必要はありません。必要な壁、開口部、金具を備えたソリッドモデルとして筐体をお送りいただければ、試作前に必ず行う確認の中で、当社のエンジニアがさねはぎ継手、曲げ代、加工中に部品を保持するブリッジを追加します。ルールの全体は設計と詳細および機能部の設計のページにまとめています。以下では、それらを適用する順序を説明します。
設計の手順
基板から筐体モデルまでの8ステップ
内蔵物を確定する
基板、ディスプレイ、コネクター、バッテリー、ケーブルの曲げを実寸でモデリングします。ユーザーやサービス担当者が触れる部分の周囲にはメンテナンス用のすき間を確保し、各コネクターの向きも明記します。
材料と板厚を選ぶ
ほとんどのハウジングは、3・4・6・8mmの汎用ABSで対応できます。UL94 V-0が必要なら難燃ABSまたはBoltaron、耐衝撃性や透明性が必要ならポリカーボネートを選びます。
本体を展開形状に分割する
どの面を1枚の樹脂板から折り曲げ、どの面を別部品として接着するかを決めます。平均的な筐体は、2種類の板厚で8部品です。部品を減らして曲げを増やすほど、切削も接着も少なくなります。
曲げ位置を決める
寸法は内壁基準で指示します。外形は曲げ1か所につき板厚1枚分大きくなります。標準の曲げは最大115°、長さ約1,020mm(40インチ)まで、逆曲げは45°までです。曲面は一方向にのみ成形できます。
接合線の位置を決める
接合部は隠せないため、デザインの一部として見え、拭き取り清掃が届く位置に配置します。凸部のエッジに0.5mmの面取りを入れると、継ぎ目が意図した見切り線になります。
ボスとインサートを追加する
1〜2回しか締結しないねじにはセルフタップ用ボスを使い、ねじ込み深さは4mm以上とします。繰り返しメンテナンスする箇所には真鍮インサートを使います。ボスの高さは9mm未満に抑え、可能な限りまとめます。それより高い支持部は、側壁のタブやフレームにします。
開口部を設ける
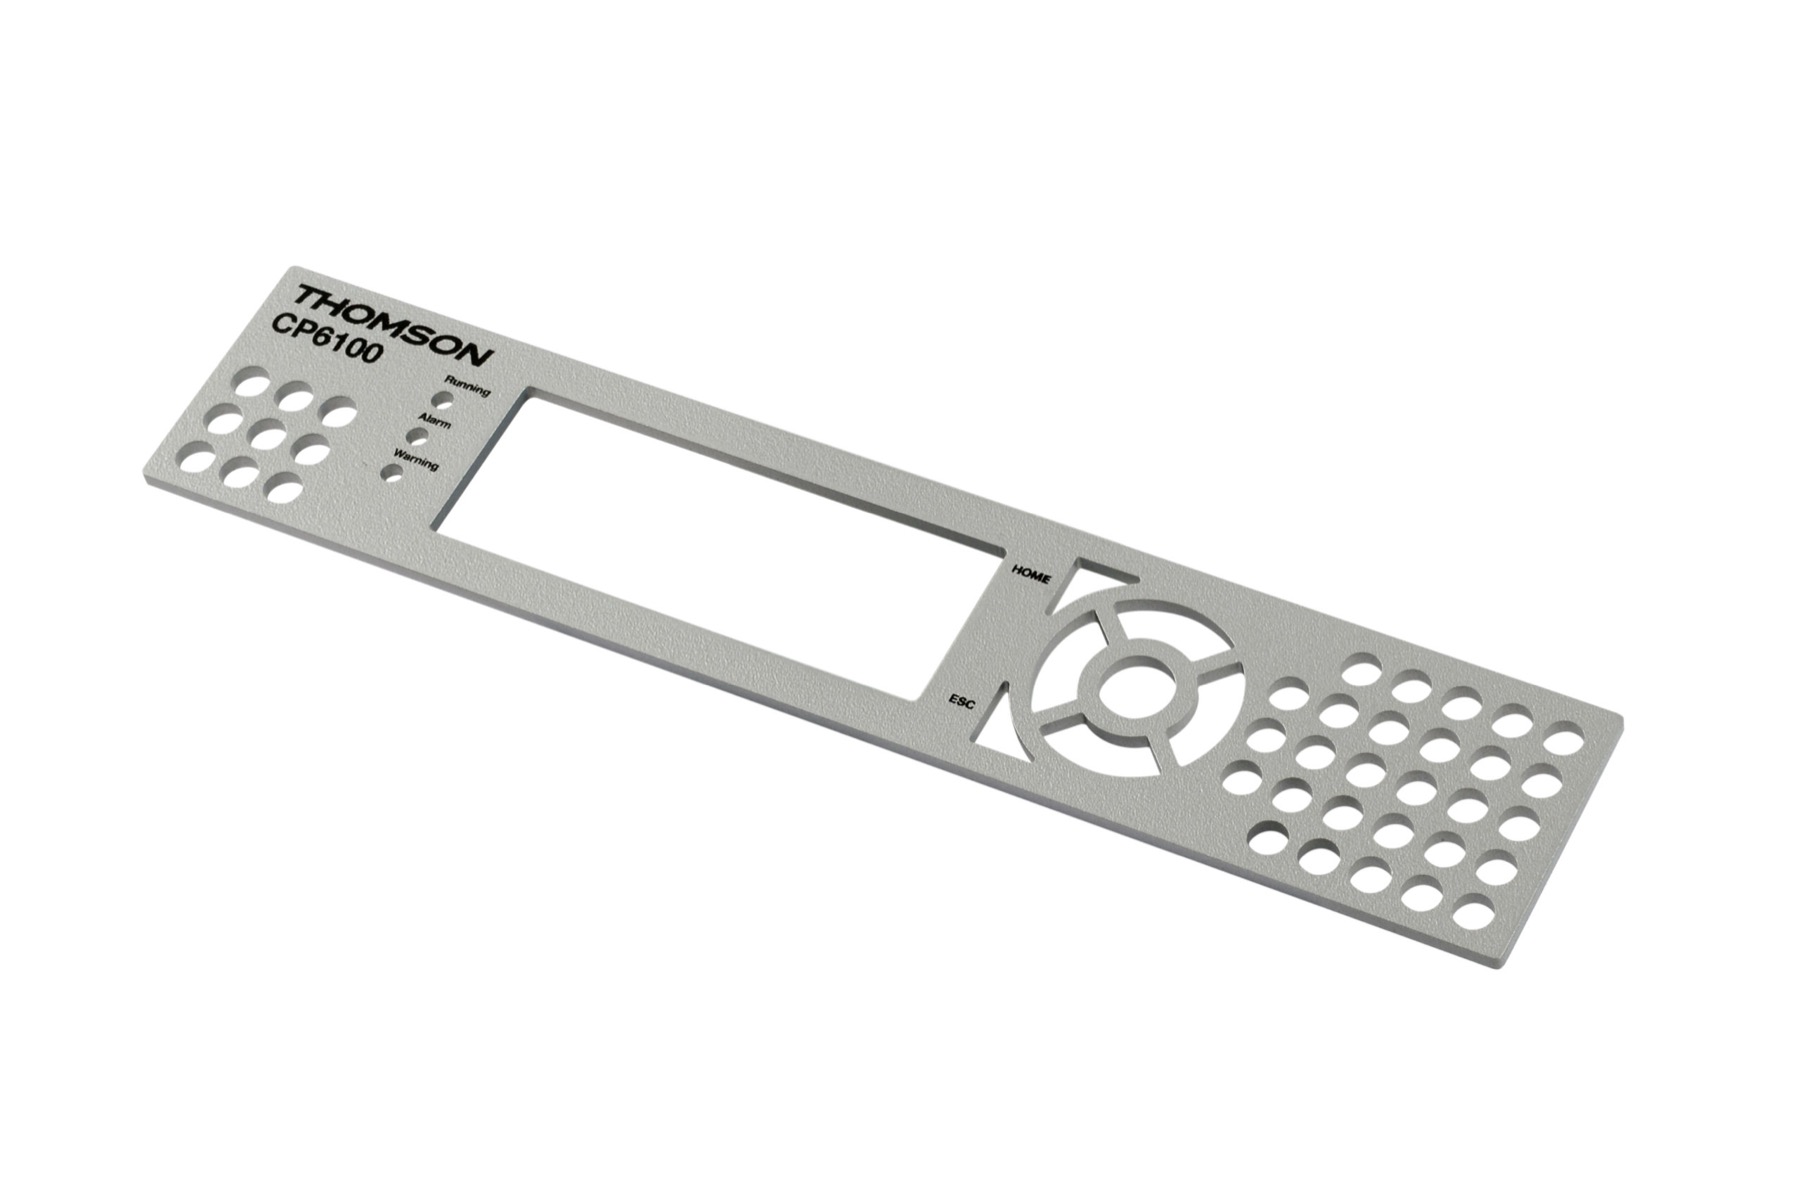
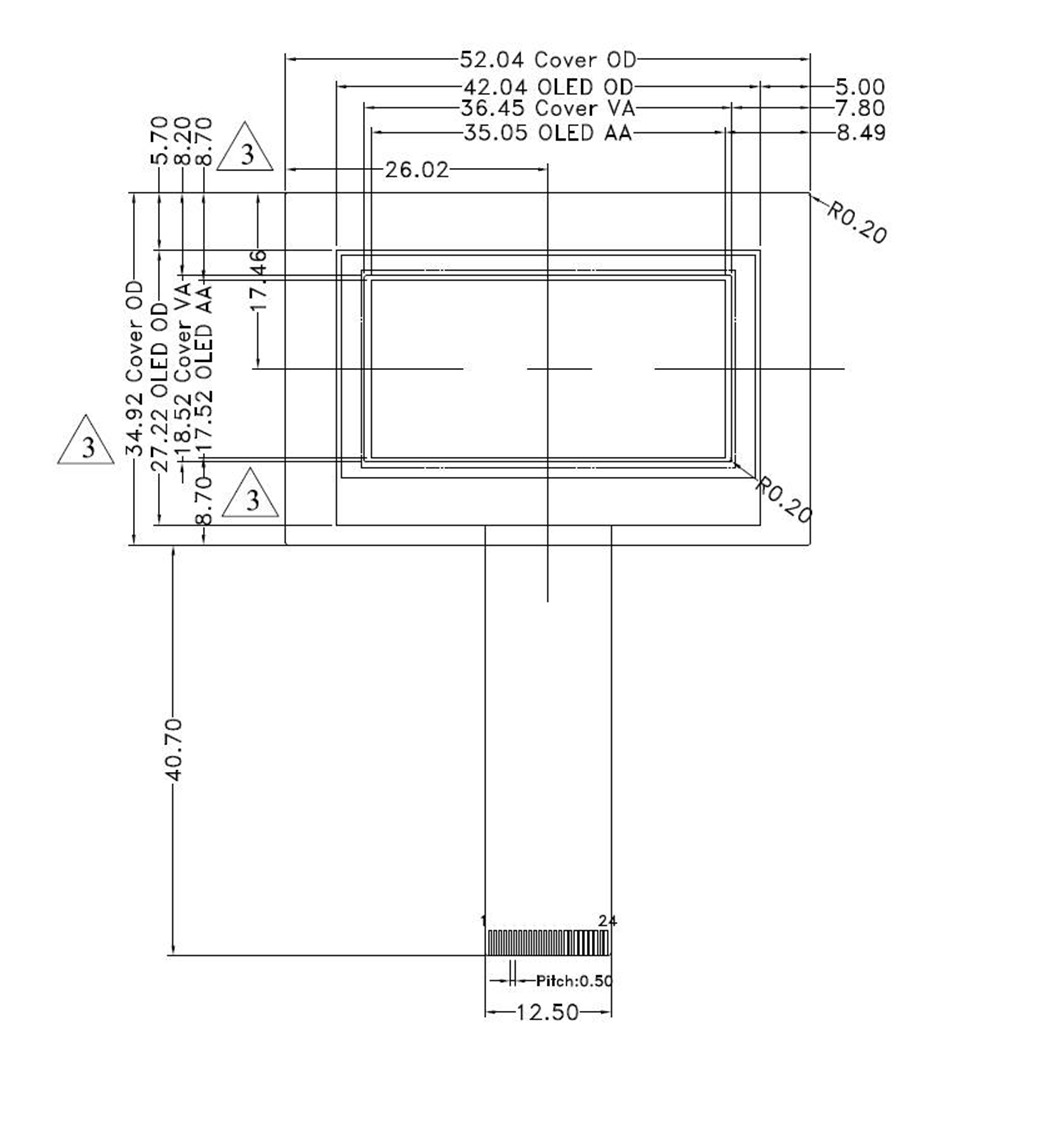
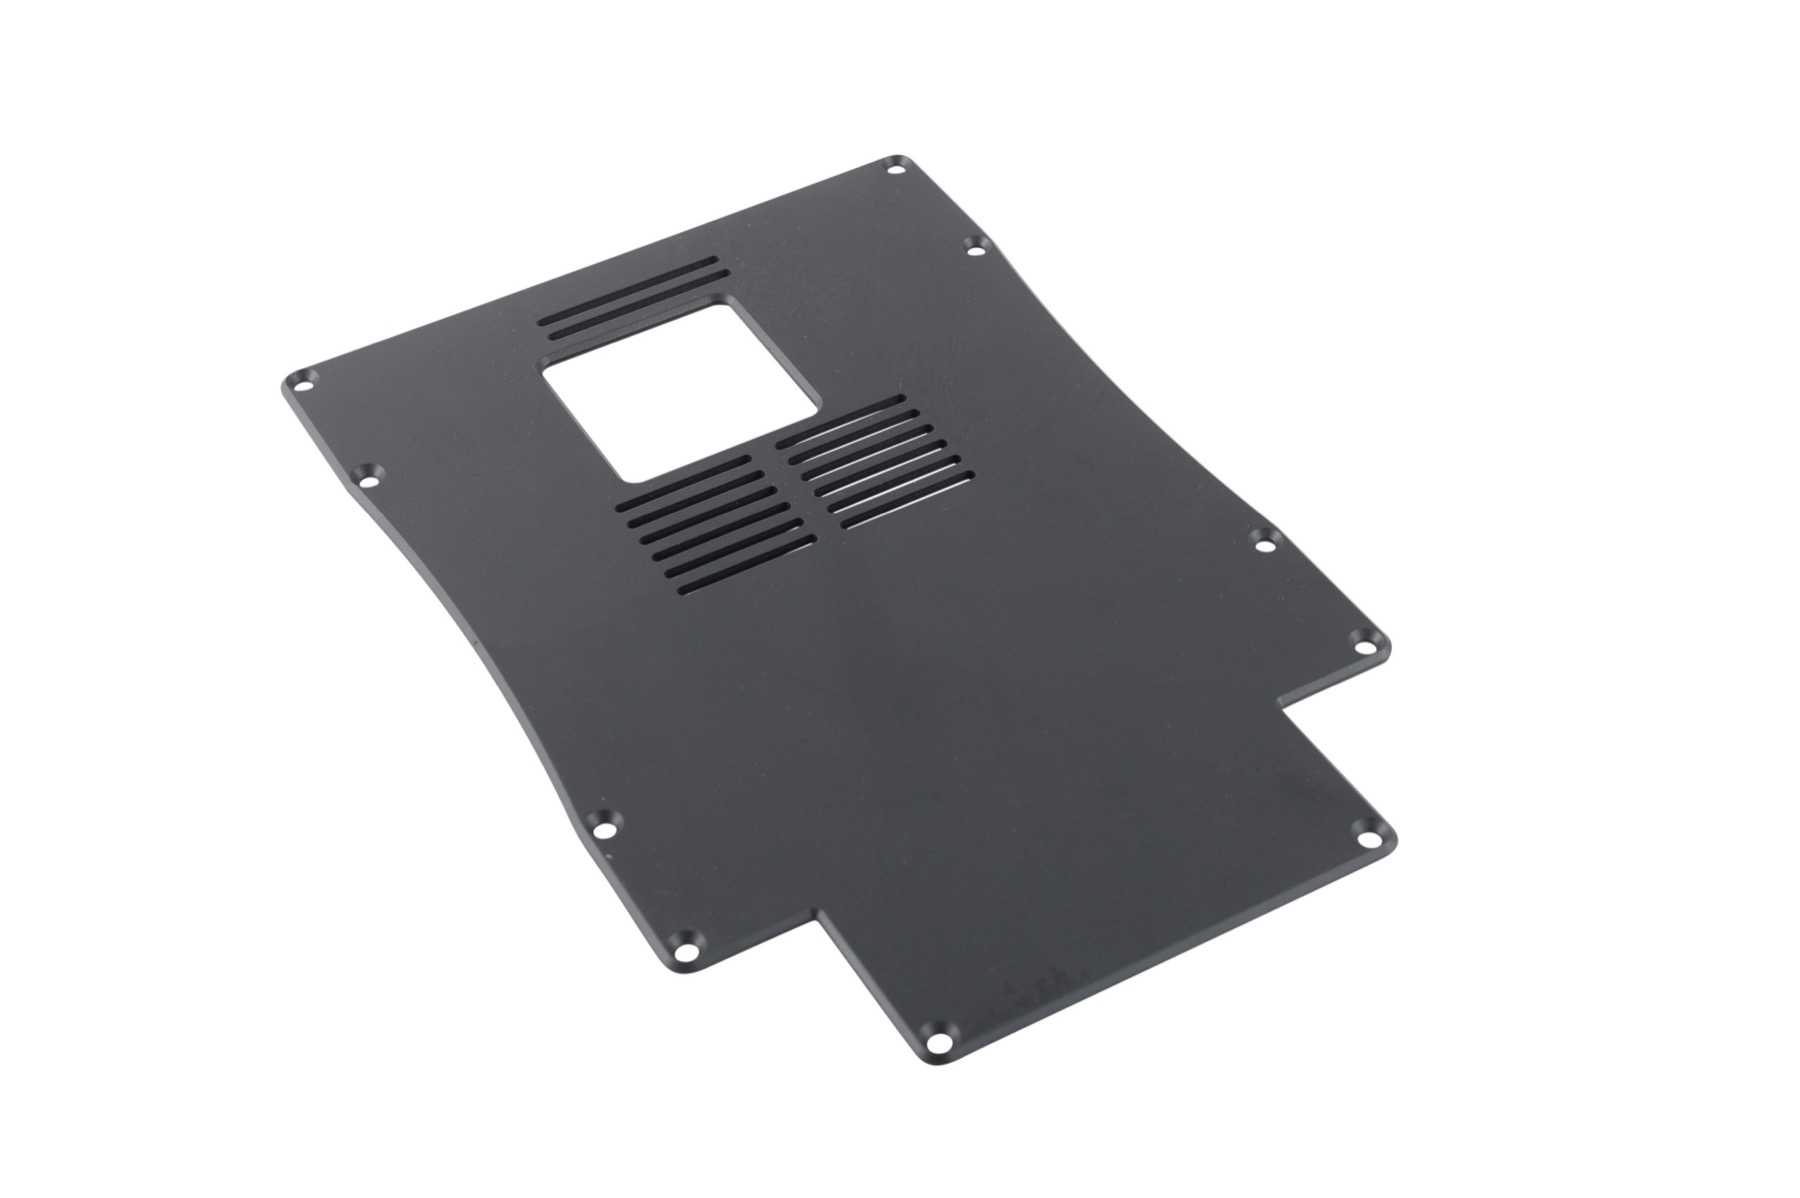
切削加工は各樹脂板の片面に限定します。裏面に加工があると工数が倍になります。通気口は幅2mm以上のスリットとし、約58cm²(9平方インチ)を超えるポケットは貫通加工して別部品を接着、窓は裏側から座ぐって取り付けます。
確認に回す
STEP、IGES、SAT、SolidWorks、STL、DXFのいずれかで書き出してアップロードしてください。エンジニアがすべてのルールに照らしてモデルを確認し、接合部の詳細を追加したうえで、加工前に3Dモデルをお送りしてご承認をいただきます。
板厚と曲げ
樹脂板加工を支える数値
樹脂板でつくる筐体の肉厚は樹脂板の板厚そのものであり、機能部ごとではなく部品ごとに選びます。下表は当社の曲げ機とルーターが保持できる寸法で、社内の設計ルールから抜粋したものです。
- 在庫板厚
- ABSは3・4・6・8mm。全材料では2mm〜約12mm
- 加工公差
- 展開形状で±0.2mm、裏面から表面へは±0.4mm
- 最大曲げ
- 正曲げ115°、逆曲げ45°、長さ約1,020mm(40インチ)
- 曲げR
- 90°曲げで内側はピン角、外側Rは板厚1枚分
- エッジR
- 標準は1・2・3mm。ルーターのベアリングが当たる平坦部を残す
- 接合部のクリアランス
- 公差の限界値ですき間ゼロ、公称0.2mm
- ボスの高さ
- 9mm未満。セルフタップのねじ込み深さは4mm以上
- 通気スリット
- 幅2mm以上、桟を残す
設計ルール
電子機器筐体の設計を、1項目ずつチェック
当社のエンジニアが最初に確認するのが、次の項目です。すべて満たしていればそのままお見積もりに進み、満たしていない場合は、項目ごとに修正案を書き込んでお返しします。
- すべての部品が、片面だけを切削加工した展開形状である
- 寸法が内壁基準で指示されている
- 同じ樹脂板の中で2方向に走る曲げがなく、パネルの端まで届かずに止まる溝もない
- 90°未満の曲げは、曲げ用の溝が見えるため、キャップやエンドプレートでふさいである
- 接合線が、意図したデザインに見え、清掃できる位置にある
- 溶剤接着部に引張荷重がかからない
- ボスはまとめて配置して高さ9mm未満とし、ねじを繰り返し締める箇所には真鍮インサートを入れている
- スライド式の扉にはフレームかアンダーカットがあり、それ以外の扉は締結具とインサートで固定している
- アクリル窓は裏側から接着し、ポリカーボネート窓はベゼルの裏側に取り付けている
- ファンの吸気口と排気口の面積をそろえ、通気パターンは壁が許す限り開口率を高くしている
仕上げと金具
装飾は、展開形状を確定する前に決める
印刷、彫刻加工、金具は、いずれも開口部や凹部の位置に影響するため、後から注記で指示するのではなく、モデルに盛り込みます。フルカラーのデジタル印刷は、白インクや凹凸を表現するTEXTUR3Dのオプションとともに樹脂板へ直接印刷できます。シルク印刷より密着性が高く、凹部も必要ありません。
標準品のヒンジ、ラッチ、ベルトクリップ、DINクリップ、キーロックは、特注の機能部よりも低コストで、メンテナンスも容易です。溶剤接着するアクリルヒンジなら、締結具はまったく必要ありません。筐体の種類と構成部品の一覧もご覧ください。
よくある質問
筐体設計についてのご質問
さねはぎ継手や曲げ代までモデリングする必要はありますか?
いいえ。必要な壁、開口部、金具を備えたソリッドとして筐体をモデリングし、接合部の詳細は省いてください。エンジニアによる確認の際に、Toollessが凸部、溝、面取り、保持用のブリッジを追加し、加工前に3Dモデルをお送りしてご承認をいただきます。
板金のように、パネルの4辺すべてを折り曲げられますか?
いいえ。V溝はテーブルソーで加工するためパネルの全幅にわたり、熱曲げ機にも交換式のフィンガーはありません。箱は、曲げ加工した部分に端板を接着する構成で設計します。曲面も可能ですが、一方向の成形に限られます。
CADデータがまったくない場合は、どうすればよいですか?
基板、コネクター一覧、そして取付方法や使用環境のスケッチまたは説明をお送りください。当社のエンジニアがSolidWorksで筐体を設計し、1人のエンジニアが案件を担当します。試作品をご購入いただいた時点で、設計データはお客様のものになります。
曲げ・接着でつくった筐体の強度はどのくらいですか?
同等の材料でつくった射出成形品と同じ強度です。一般的な落下試験に耐え、特定の機械試験が求められる場合は、厚めの材料、コーナー補強材、リブ、接着部の補強を追加します。
エンジニアがToollessを選ぶ理由
1998年から選ばれ続ける筐体メーカー
米国、カナダ、オーストラリアのスタートアップ、OEMメーカー、医療機器メーカーが、次のロットも当社に任せています。 お客様の声をもっと見る.
- 金型レス製造の実績(年)
- 25+
- 認証取得の品質マネジメントシステム
- ISO 9001
- 1回の発注数量(個)
- 1〜10,000
- エバレット工場の床面積(㎡)
- 1,200
「当初は射出成形も検討しましたが、当社の生産量では金型費を回収できる見込みがありませんでした。設計を固めて試作品を手にするまでわずか1週間、その翌週には量産に入っていました。」
「Rockwellで品質エンジニアを9年務めたこともあり、私はかなりの完璧主義です。カバーの改良を支えてくださったプロ意識と丁寧な仕事ぶりに、心から感謝しています。」
「何度か発注するうちに、Toollessは当社の優先サプライヤーになりました。オーストラリアからの発注にもかかわらず、どの納品も迅速でスムーズでした。」
筐体づくりを始める
基板を送ってください。筐体をお届けします。
お見積もりは自動返信ではなく、エンジニアが作成します。CADデータ、写真、スケッチを添付していただければ、1営業日以内にご返信します。