
±0.2mm
切削公差(0.008インチ)
95%
2mmの超硬カッター1本で行う切削の割合
30秒
新しい部品の樹脂板交換と段取り
10
1人で稼働できる機械の台数
切削公差
展開図に対する高精度な切削公差
すべての部品は展開図として設計し、可能な限り片面だけを切削します。反対面の加工は1部品あたりの工数が倍になるためです。さねと溝はソーまたはテーブルルーターで加工します。裏面に加工が必要な場合は、部品を切り離してテンプレートにセットし、2工程目の加工を行います。
- 切削公差
- ±0.2mm(0.008インチ)
- テンプレート加工の公差
- ±0.2mm
- 裏面と表面の形状間
- ±0.4mm
- さね
- 幅1.8mm×深さ1mm
- 溝
- 幅2mm×深さ1.2mm
- カッター
- 2mmの1枚刃超硬カッターを加工の95%に使用。3mmと6mmのカッターも使用
- 平均的な製品
- 2種類の板厚で8部品
- 段取り(新しい部品)
- 樹脂板の交換を含めて30秒
- 段取り(新しい案件)
- 樹脂板の交換を含めて45秒
展開図のルール
- すべての部品を展開図で設計し、切削は片面に収めます。
- Toollessで溶剤接着して組み立てる場合、CADにさねはぎの詳細を入れる必要はありません。当社で追加します。
- 皿穴は後加工で追加するか、CNCフライス盤で切削します。
- 切削工程が完了するまで部品を樹脂板から切り離さないため、どうしても必要になるまで部品を個別に扱うことはありません。
- 残しタブ(ミクロジョイント)は、切削中の確実な保持点となるよう設計しており、加工後は簡単に折り取れます。
- 裏面の形状はテンプレートを基準に位置決めするため、公差は±0.4mmと広くなります。
1本のカッターで加工する方式
速く、シンプルに、毎回同じ仕上がりで
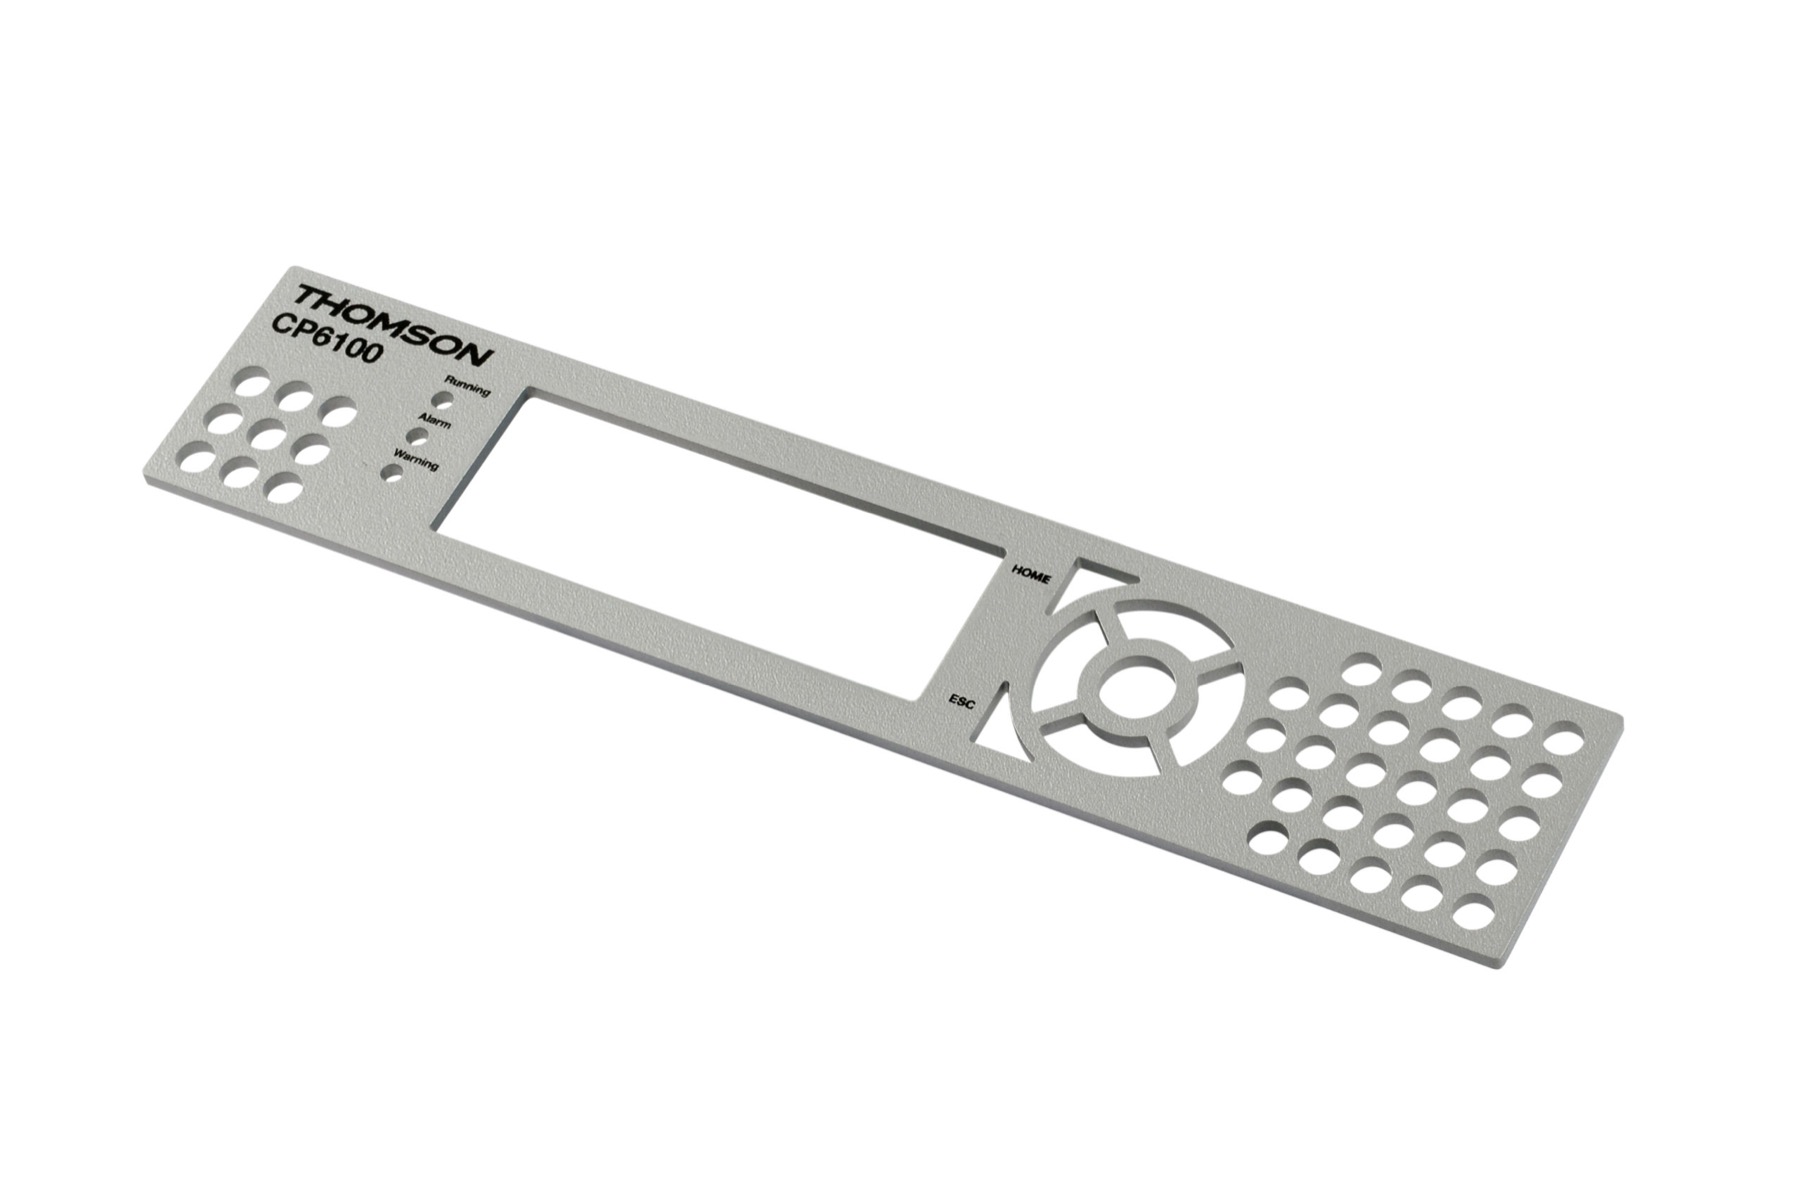
工場内の切削の95%を、2mmの1枚刃超硬カッター1本で行っています。工具交換も刃物の再設定もないため、1人で最大10台の機械を稼働でき、新しい部品の樹脂板交換と段取りは30秒で完了します。当社のCNCルーターは速度を重視して最適化しており、マシニングセンタではなく、プラスチック筐体の加工だけを担う設備です。
再現性も同じ考え方から生まれます。すべての形状は作業者の段取りではなくプログラムから生成されるため、今年のリピート注文で切削した部品も、昨年の試作品と一致します。これが、当社の包括発注プログラムと、すべてのロットを検査するISO 9001:2015の品質マネジメントシステムの基盤です。
あわせて読みたい
製造工程のその他の情報
設計ルール、金具、他工法との比較。製造工程の概要に戻ることもできます。
筐体づくりを始める
基板を送ってください。筐体をお届けします。
お見積もりは自動返信ではなく、エンジニアが作成します。CADデータ、写真、スケッチを添付していただければ、1営業日以内にご返信します。