
Proceso de fabricación
Tolerancias y repetibilidad
Las tolerancias de mecanizado que mantenemos en los desarrollos planos, el método de fresa única que las hace posibles y por qué la pieza quinientos es idéntica a la primera.
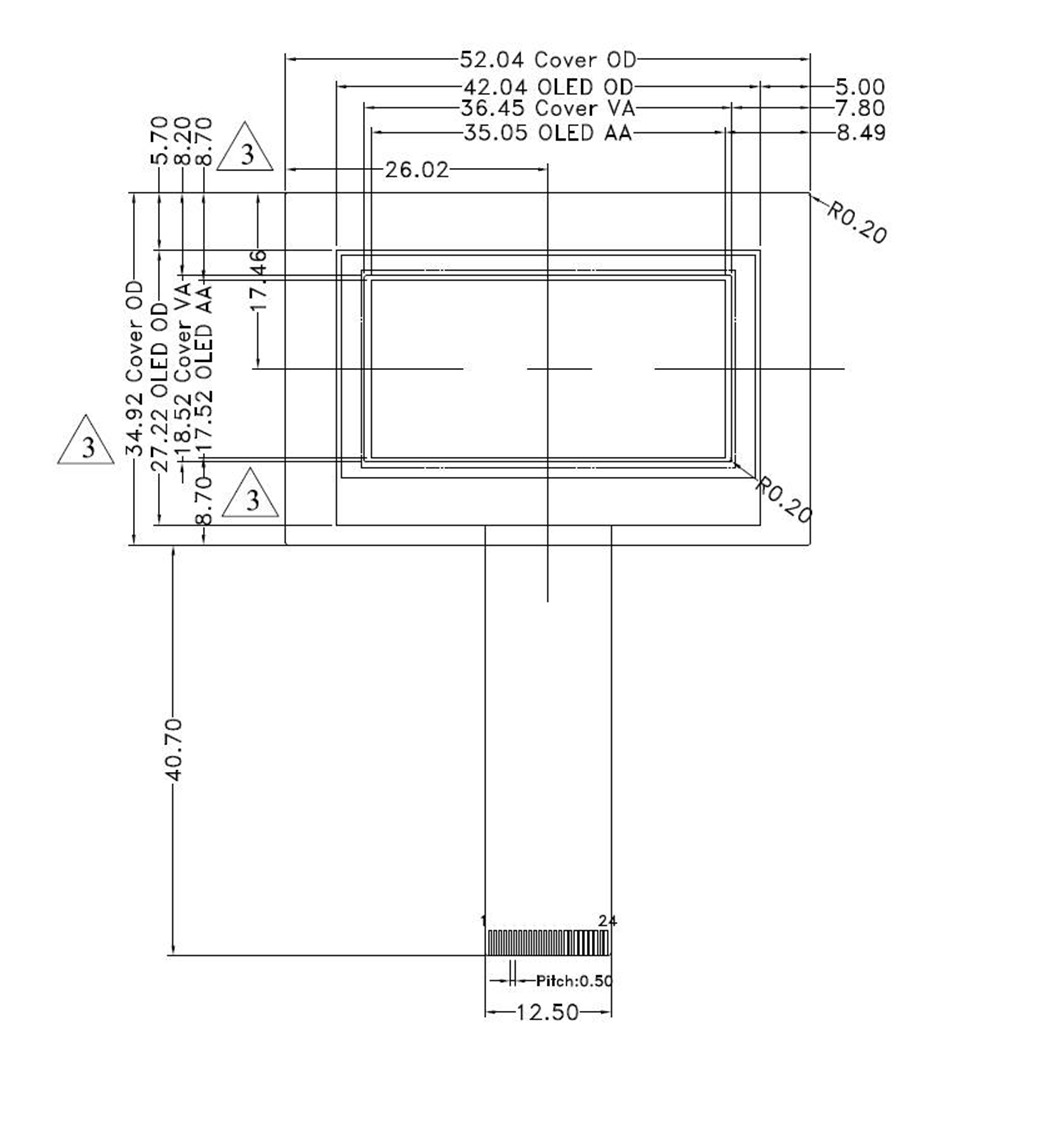
Tolerancias de mecanizado
Tolerancias de mecanizado de precisión para desarrollos planos.
Todas las piezas se diseñan como desarrollos planos y, siempre que es posible, se mecanizan por una sola cara, porque mecanizar la cara opuesta duplica la mano de obra por pieza. Las lengüetas y ranuras se hacen con sierra o con fresadora de mesa. Cuando el reverso necesita detalles, la pieza se separa de la lámina y se coloca en una plantilla para la segunda operación.
- Tolerancia de mecanizado
- ±0.2 mm (0.008 in)
- Tolerancia de plantilla
- ±0.2 mm
- Detalles del reverso respecto al frente
- ±0.4 mm
- Lengüeta
- 1.8 mm de ancho × 1 mm de profundidad
- Ranura
- 2 mm de ancho × 1.2 mm de profundidad
- Fresas
- Fresa de carburo de 2 mm y un solo filo, el 95 % del tiempo; también se usan fresas de 3 mm y 6 mm
- Producto promedio
- 8 piezas en 2 espesores
- Preparación, pieza nueva
- 30 segundos, incluido el cambio de lámina
- Preparación, proyecto nuevo
- 45 segundos, incluido el cambio de lámina
Reglas para los desarrollos planos
- Diseñe cada pieza como un desarrollo plano y limite el mecanizado a una sola cara.
- Si Toolless va a unir el conjunto con solvente, no incluya en su CAD los detalles de machihembrado: nosotros los añadimos.
- Los avellanados se hacen como operación posterior o los mecaniza la fresadora CNC.
- Las piezas no se separan de la lámina hasta terminar el mecanizado, así que las piezas sueltas no se manipulan hasta que es absolutamente necesario.
- Los puentes de sujeción están diseñados para dar puntos de sujeción rígidos durante el mecanizado y se rompen fácilmente después.
- Los detalles del reverso se posicionan desde la plantilla, y por eso tienen una tolerancia más amplia, de ±0.4 mm.
Concepto de fresa única
Rápido, sencillo y siempre igual.
Una sola fresa de carburo de 2 mm y un solo filo realiza el 95 % de los cortes del taller. Sin cambios de herramienta ni reajustes de fresa, una persona opera hasta diez máquinas, y el cambio de lámina más la preparación para una pieza nueva toma 30 segundos. Las fresadoras CNC están optimizadas para la velocidad; no son centros de mecanizado, y su único trabajo son las cajas de plástico.
La repetibilidad se deriva de la misma idea. Cada detalle sale de un programa, no del ajuste que haga un operario, así que la pieza que se corta este año para un pedido repetido coincide con el prototipo del año pasado. Esa es la base de nuestro programa de pedidos abiertos y del sistema de calidad ISO 9001:2015 que inspecciona cada lote.
Siga leyendo
Más sobre el proceso de fabricación.
Reglas de diseño, elementos funcionales y comparaciones con otros procesos. O vuelva a la presentación general del proceso de fabricación.
Diseño y detalles
Reglas de mecanizado, bordes, doblado y ensamblaje, con cotas.
LeerCaracterísticas funcionales
Torretas, insertos, puertas de acceso, ventilaciones, ventanas y tornillería.
LeerMatriz tecnológica
Toolless frente al moldeo por inyección y el termoformado a presión, punto por punto.
LeerToolless frente al moldeo por inyección y el termoformado al vacío
Costo, tiempo de entrega y cambios de diseño sin molde.
LeerToolless frente a la impresión 3D
Dónde una caja de lámina doblada supera a una impresa.
LeerMateriales
ABS, ABS retardante de llama, Boltaron, policarbonato, PETG y acrílico en existencia, con fichas técnicas.
LeerComience su proyecto
Envíe la placa. Nosotros fabricamos la caja.
Cada cotización la prepara un ingeniero, no un robot. Adjunte archivos CAD, fotos o un boceto y le respondemos en un día hábil.
O escriba a sales@toolless.com · lunes a viernes, de 7:00 a 17:00 (hora del Pacífico)