
Proceso de fabricación
Diseño y detalles de cajas de plástico
Las reglas de mecanizado, bordes, doblado y ensamblaje con las que diseñan nuestros ingenieros. Léalas antes de modelar una caja de plástico a medida y el primer prototipo llegará tal como usted lo dibujó.
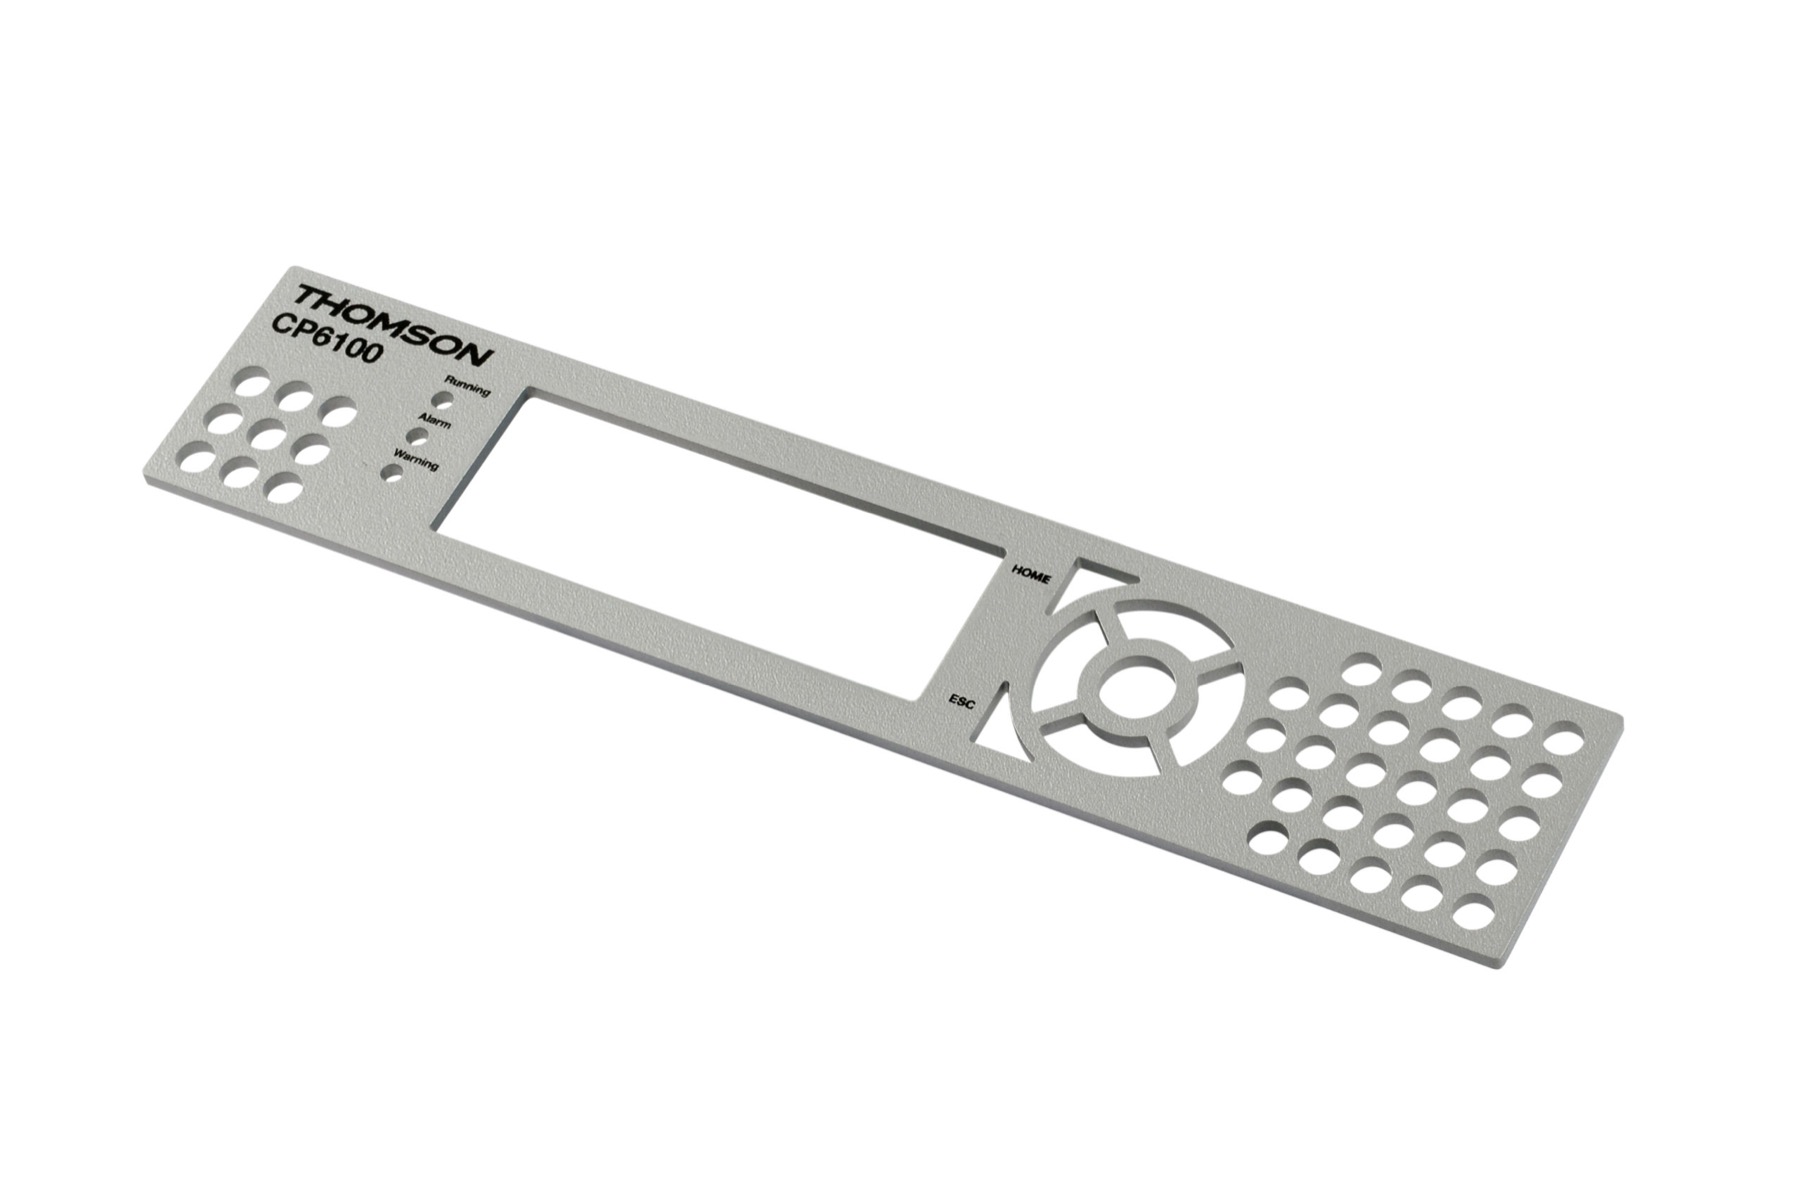
Proceso de diseño
Cada caja de plástico a medida sigue el mismo proceso de diseño.
En Toolless Plastic Solutions, cada caja sigue un riguroso proceso de diseño para que la pieza terminada cumpla nuestro estándar de calidad. Trabajamos con usted en el diseño de la caja y en la ubicación de todo lo que va dentro. Botones, puertos, pantallas e interruptores se colocan pensando en el cliente y en el usuario final, de modo que la caja sea fácil de usar y se ajuste a sus requisitos.
Las reglas que siguen provienen del proceso de fabricación en diez pasos: una lámina plana se mecaniza por CNC, se le preparan los bordes, se ranura, se dobla en caliente y se une con solvente. Cada etapa tiene cotas que mantiene bien y algunas que no, y conocerlas le permite diseñar una caja resistente, estética y económica de ensamblar. Las tolerancias numéricas de mecanizado están en la página de tolerancias y repetibilidad, y los elementos como insertos, ventilaciones y ventanas, en la de características funcionales.
Envíenos un plano o un modelo CAD y un ingeniero lo revisará con estas reglas antes de cotizar. Contáctenos si tiene preguntas o solicite una cotización.
Mecanizado
Desarrollos planos, una sola cara, una sola fresa.
Todas las cajas de plástico se diseñan como desarrollos planos y, siempre que es posible, se mecanizan por una sola cara, porque mecanizar la cara opuesta duplica la mano de obra por pieza. Cuando el reverso necesita detalles, la pieza se separa de la lámina y se coloca en una plantilla (un “shablone”) para la segunda operación.
- Tolerancia de mecanizado
- ±0.2 mm (0.008 in)
- Tolerancia de plantilla
- ±0.2 mm
- Detalles del reverso respecto al frente
- ±0.4 mm
- Fresas
- Fresa de carburo de 2 mm y un solo filo, usada el 95 % del tiempo; también se usan fresas de 3 mm y 6 mm
- Lengüeta
- 1.8 mm de ancho × 1 mm de profundidad
- Ranura
- 2 mm de ancho × 1.2 mm de profundidad
- Producto promedio
- 8 piezas en 2 espesores
- Cambio de lámina y preparación
- 30 segundos para una pieza nueva, 45 segundos para un proyecto nuevo
Reglas de diseño para el mecanizado
- Diseñe cada pieza como un desarrollo plano y limite el mecanizado a una sola cara.
- Las lengüetas y ranuras se hacen con sierra o con fresadora de mesa para facilitar el ensamblaje.
- El concepto de fresa única produce cajas lisas y sencillas: sin cambios de herramienta ni reajustes de fresa, una sola persona opera varias máquinas.
- Nuestras fresadoras CNC están optimizadas para la velocidad sin sacrificar rigidez ni precisión. No son centros de mecanizado: están dedicadas a las cajas de plástico.
- Modele la caja para que Toolless la una con solvente. Nosotros añadimos los detalles de unión.
- Los avellanados se hacen como operación posterior o se mecanizan por CNC.
- Las piezas permanecen en la lámina hasta terminar el mecanizado. Las piezas sueltas no se manipulan hasta que es absolutamente necesario.
- Los puentes de sujeción mantienen la pieza firme durante el mecanizado y se rompen fácilmente después.
Acabado de bordes
Radios, chaflanes y la junta estética.
Los bordes se acaban en fresadoras de mesa con ajuste por vernier y guías. Tres radios estándar cubren la mayoría de los diseños, y un pequeño chaflán en el borde de la lengüeta convierte la línea de unión en una junta estética intencionada que, además, oculta la deformación por calor en el doblez.
- Radios estándar
- 1 mm (0.039 in), 2 mm (0.078 in) y 3 mm (0.117 in)
- Radios no estándar
- 3/16 in (4.8 mm) y 1/4 in (6.4 mm)
- Radio máximo
- R 2 mm en una pieza de 3 mm de espesor; debe quedar una superficie plana para el rodamiento
- Chaflanes
- Hasta 6 mm, guiados por rodamiento o por la guía de la mesa
- Chaflán en el borde de la lengüeta
- 0.5 mm; crea la junta estética y oculta la deformación por calor en el doblez
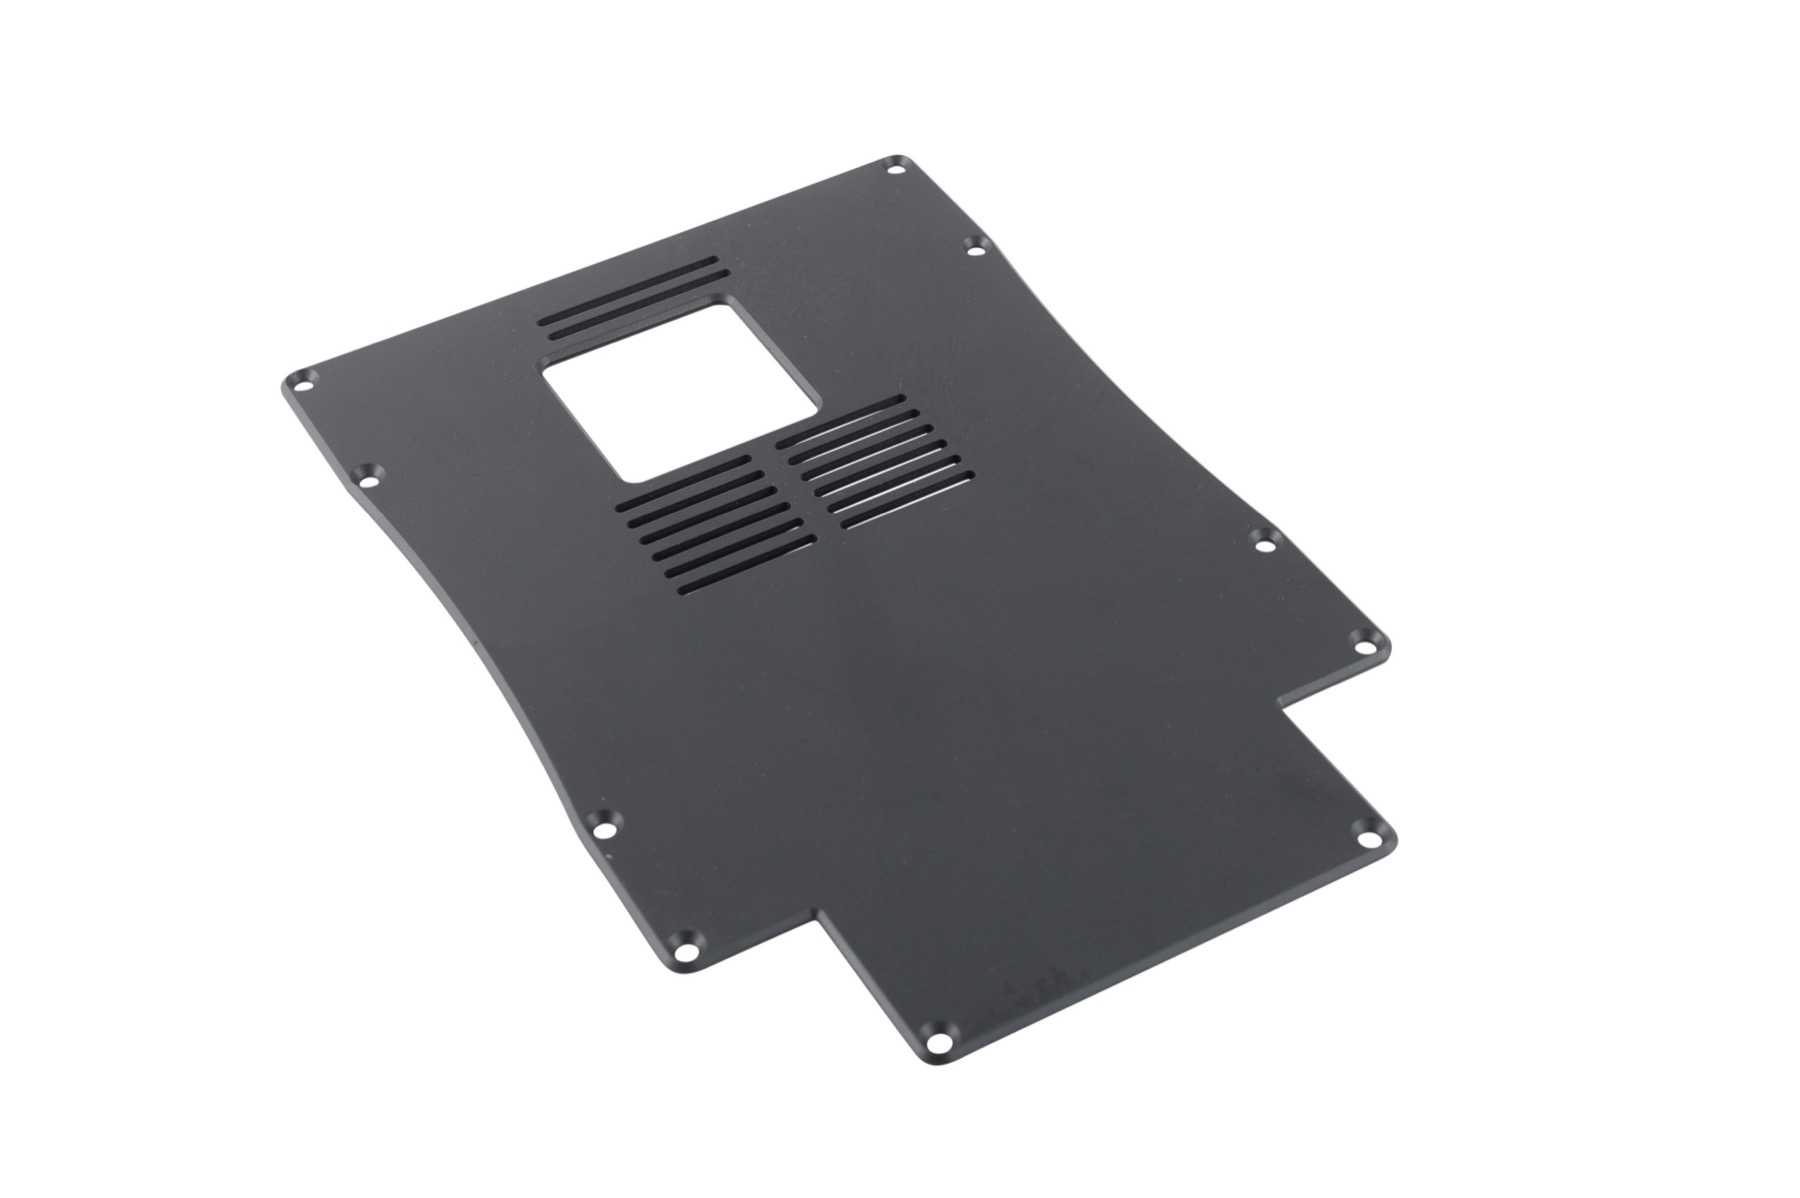
- Los radios, chaflanes, lengüetas y ranuras se cortan en las fresadoras de mesa.
- Deje una superficie plana junto a cada radio para que el rodamiento de la fresa tenga por dónde guiarse.
- Los chaflanes de más de 6 mm quedan fuera del proceso estándar de bordes. Consulte a un ingeniero antes de incluir uno en su diseño.
Doblado
Doblado térmico y doblado en frío.
Los dobleces se ranuran en una sierra de mesa y luego se forman en una dobladora térmica computarizada. Todas las medidas se toman por las paredes interiores. Usados con estrategia, los dobleces convierten un conjunto de piezas sueltas en secciones estructurales y actúan como una “tercera mano” durante el ensamblaje.
- Longitud máxima de doblez
- 40 in (1016 mm)
- Doblez estándar máximo
- 115° hacia arriba
- Doblez inverso máximo
- 45° hacia abajo
- Radio interior
- Arista viva en un doblez de 90°
- Radio exterior
- 1 × el espesor del material
- Radio de doblado en frío
- Mínimo de 6 a 7 in (150 a 180 mm), salvo que la pieza mida menos de 1 in (25 mm) de ancho
Reglas de diseño para el doblado
- Los dobleces largos en material grueso (6 mm) tienden a deformarse.
- El material de 6 mm necesita más tiempo de calentamiento y empieza a deformarse en los bordes; el chaflán de 0.5 mm lo disimula.
- El corte de doblado queda a la vista en los dobleces de menos de 90°, así que ciérrelos con tapas o placas de extremo.
- Acote por las paredes interiores. Las medidas exteriores aumentan un espesor de material en cada doblez.
- Los dobleces en frío tienden a provocar falta de ángulo en los dobleces CNC adyacentes y, si se fuerzan demasiado, pueden reventar la pared de la ranura.
- Alivie los dobleces en frío con cortes o ranuras en la cara posterior.
Ensamblaje
Uniones que se posicionan solas.
Las uniones machihembradas se diseñan con ajuste neto, con todas las tolerancias en su valor extremo y una holgura nominal de 0.2 mm. Bien hechas, las piezas se sostienen sin necesidad de una tercera mano, y el ensamblaje no requiere mediciones, prensas ni plantillas de sujeción.
- Holgura de la unión
- Ajuste neto con tolerancias extremas, 0.2 mm nominal
- Dobleces en frío
- Sujetos en ambos extremos; se aplanan si superan las 2 a 3 in (50 a 75 mm) de ancho
- Abombamiento (oil-canning)
- Aparece en dobleces en frío largos, de 20 a 30 in (500 a 760 mm), en material delgado (3–4 mm)
- Diámetros de torretas
- Las torretas para 6-32 y para 8-32 son distintas; las de inserto y las autorroscantes también
Reglas de diseño para el ensamblaje
- Diseñe el conjunto para que se sostenga sin una tercera mano; un detalle en “hueso de perro” es una forma de conseguirlo.
- Los dobleces en frío son difíciles de sujetar durante el ensamblaje y alargan el tiempo de montaje, así que úselos con intención.
- Evite que las uniones con solvente trabajen a tracción.
- Diseñe detalles de posicionamiento para que las piezas solo encajen de una manera: torretas de distinto diámetro y pestañas de un solo sentido en lengüetas, nervaduras y paredes.
- El machihembrado mantiene el solvente alejado de las texturas, las ventanas y otras superficies estéticas.
- Use las uniones para posicionar detalles e interfaces, no solo para mantener la caja unida.
Siga leyendo
Más sobre el proceso de fabricación.
Tolerancias, elementos funcionales y cómo se compara el proceso con el moldeo y la impresión. O vuelva a la presentación general del proceso de fabricación.
Tolerancias y repetibilidad
Tolerancias de mecanizado de los desarrollos planos y los tiempos de preparación que las acompañan.
LeerCaracterísticas funcionales
Torretas, insertos, puertas de acceso, ventilaciones, ventanas y tornillería.
LeerMatriz tecnológica
Toolless frente al moldeo por inyección y el termoformado a presión, punto por punto.
LeerToolless frente al moldeo por inyección y el termoformado al vacío
Costo, tiempo de entrega y cambios de diseño sin molde.
LeerToolless frente a la impresión 3D
Dónde una caja de lámina doblada supera a una impresa.
LeerMateriales
ABS, ABS retardante de llama, Boltaron, policarbonato, PETG y acrílico en existencia, con fichas técnicas.
LeerComience su proyecto
Envíe la placa. Nosotros fabricamos la caja.
Cada cotización la prepara un ingeniero, no un robot. Adjunte archivos CAD, fotos o un boceto y le respondemos en un día hábil.
O escriba a sales@toolless.com · lunes a viernes, de 7:00 a 17:00 (hora del Pacífico)