
Procédé de fabrication
Conception des boîtiers plastique : règles et détails
Les règles d’usinage, de finition des chants, de pliage et d’assemblage qu’appliquent nos ingénieurs. Lisez-les avant de modéliser un boîtier plastique sur mesure : votre premier prototype vous reviendra tel que vous l’avez dessiné.
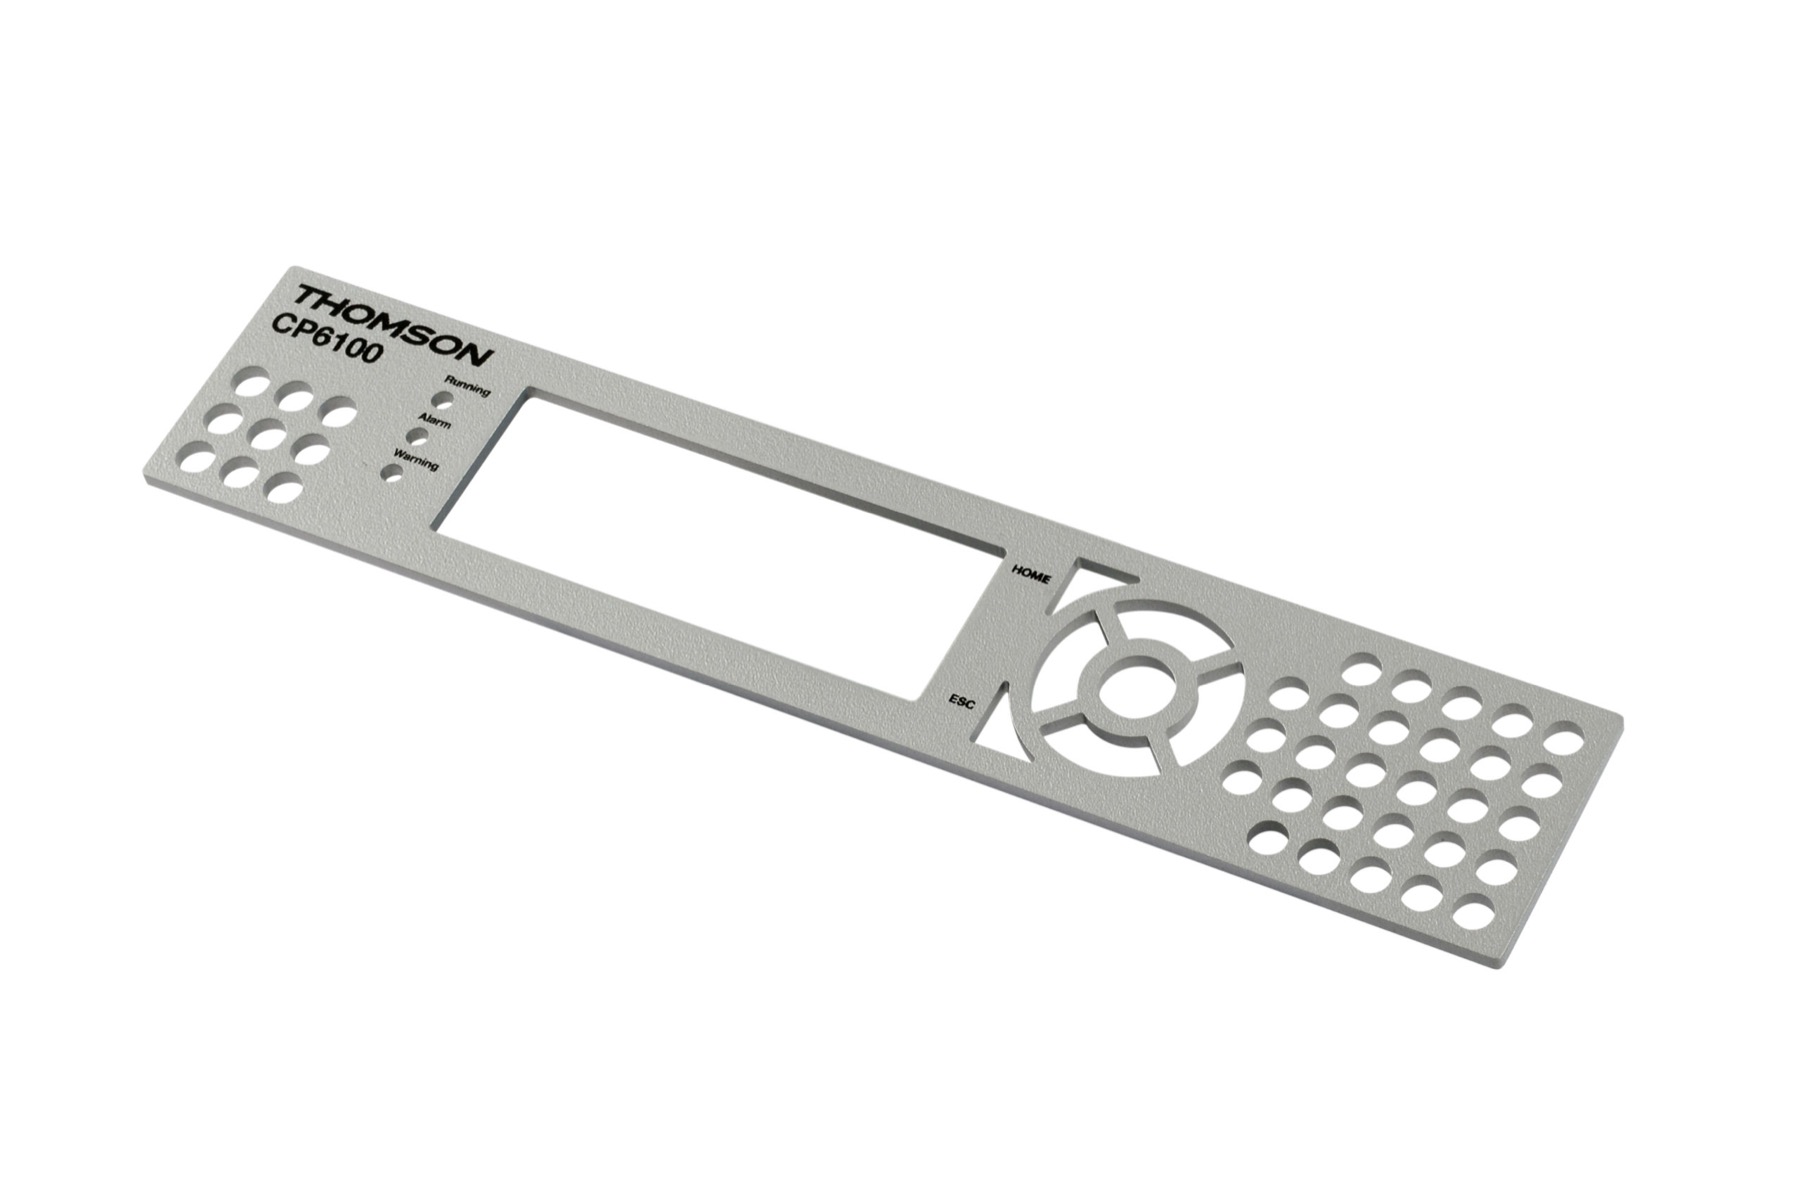
Démarche de conception
Chaque boîtier plastique sur mesure suit la même démarche de conception.
Chez Toolless Plastic Solutions, chaque boîtier suit une démarche de conception rigoureuse, afin que la pièce finie réponde à nos exigences de qualité. Nous travaillons avec vous sur la conception du boîtier et sur l’implantation de tout ce qu’il contient. Boutons, ports, écrans et interrupteurs sont positionnés en pensant au client et à l’utilisateur final, pour que le boîtier soit simple à utiliser et réponde à votre cahier des charges.
Les règles ci-dessous découlent du procédé de fabrication en dix étapes : une plaque plane est usinée en CNC, ses chants sont façonnés, puis elle est rainurée, pliée à chaud et collée au solvant. Chaque étape tient très bien certaines cotes et moins bien quelques autres ; les connaître vous permet de concevoir un boîtier solide, esthétique et économique à assembler. Les tolérances d’usinage chiffrées sont regroupées sur la page tolérances et répétabilité, et les accessoires tels qu’inserts, aérations et fenêtres sur la page fonctions intégrées.
Envoyez un plan ou un modèle CAO : un ingénieur le vérifiera au regard de ces règles avant d’établir le devis. Contactez-nous pour toute question ou demandez un devis.
Usinage
Développés à plat, une seule face, une seule fraise.
Tous les boîtiers plastique sont conçus en développés à plat et usinés sur une seule face chaque fois que possible, car l’usinage de la face opposée double la main-d’œuvre par pièce. Lorsque la face arrière doit recevoir des détails, la pièce est détachée et posée dans un gabarit (un « shablone ») pour la seconde opération.
- Tolérance d’usinage
- ±0,2 mm (0,008″)
- Tolérance du gabarit
- ±0,2 mm
- Détails face arrière / face avant
- ±0,4 mm
- Fraises
- Fraise carbure 2 mm à une dent, utilisée 95 % du temps ; fraises de 3 mm et 6 mm également employées
- Languette
- 1,8 mm de large × 1 mm de profondeur
- Rainure
- 2 mm de large × 1,2 mm de profondeur
- Produit moyen
- 8 pièces en 2 épaisseurs
- Changement de plaque et réglage
- 30 secondes pour une nouvelle pièce, 45 secondes pour un nouveau projet
Règles de conception pour l’usinage
- Concevez chaque pièce en développé à plat et limitez l’usinage à une seule face.
- Les languettes et les rainures sont réalisées à la scie ou à la défonceuse sur table, pour faciliter l’assemblage.
- Le principe de la fraise unique donne des boîtiers simples aux surfaces nettes : sans changement d’outil ni recalage de fraise, une seule personne conduit plusieurs machines.
- Nos fraiseuses CNC sont optimisées pour la vitesse, sans sacrifier la rigidité ni la précision. Ce ne sont pas des centres d’usinage : elles sont dédiées aux boîtiers plastique.
- Modélisez le boîtier pour un collage au solvant par Toolless. Nous ajoutons les détails d’assemblage.
- Les fraisures sont réalisées en reprise ou usinées en CNC.
- Les pièces restent dans la plaque jusqu’à la fin de l’usinage. Elles ne sont manipulées une à une qu’en cas de stricte nécessité.
- Des micro-attaches maintiennent rigidement les pièces pendant l’usinage et se détachent facilement ensuite.
Finition des chants
Rayons, chanfreins et joint d’aspect.
Les chants sont finis sur des défonceuses sur table à réglage par vernier, équipées de guides. Trois rayons standard couvrent la plupart des conceptions, et un petit chanfrein sur l’arête de la languette transforme la ligne de jonction en un joint d’aspect assumé, qui masque aussi la déformation thermique au niveau du pli.
- Rayons standard
- 1 mm (0,039″), 2 mm (0,078″) et 3 mm (0,117″)
- Rayons non standard
- 3/16″ (4,8 mm) et 1/4″ (6,4 mm)
- Rayon maximal
- R 2 mm sur une pièce de 3 mm d’épaisseur ; un méplat doit subsister pour le roulement
- Chanfreins
- Jusqu’à 6 mm, usinés en appui sur un roulement ou un guide
- Chanfrein d’arête de languette
- 0,5 mm ; crée le joint d’aspect et masque la déformation thermique au pli
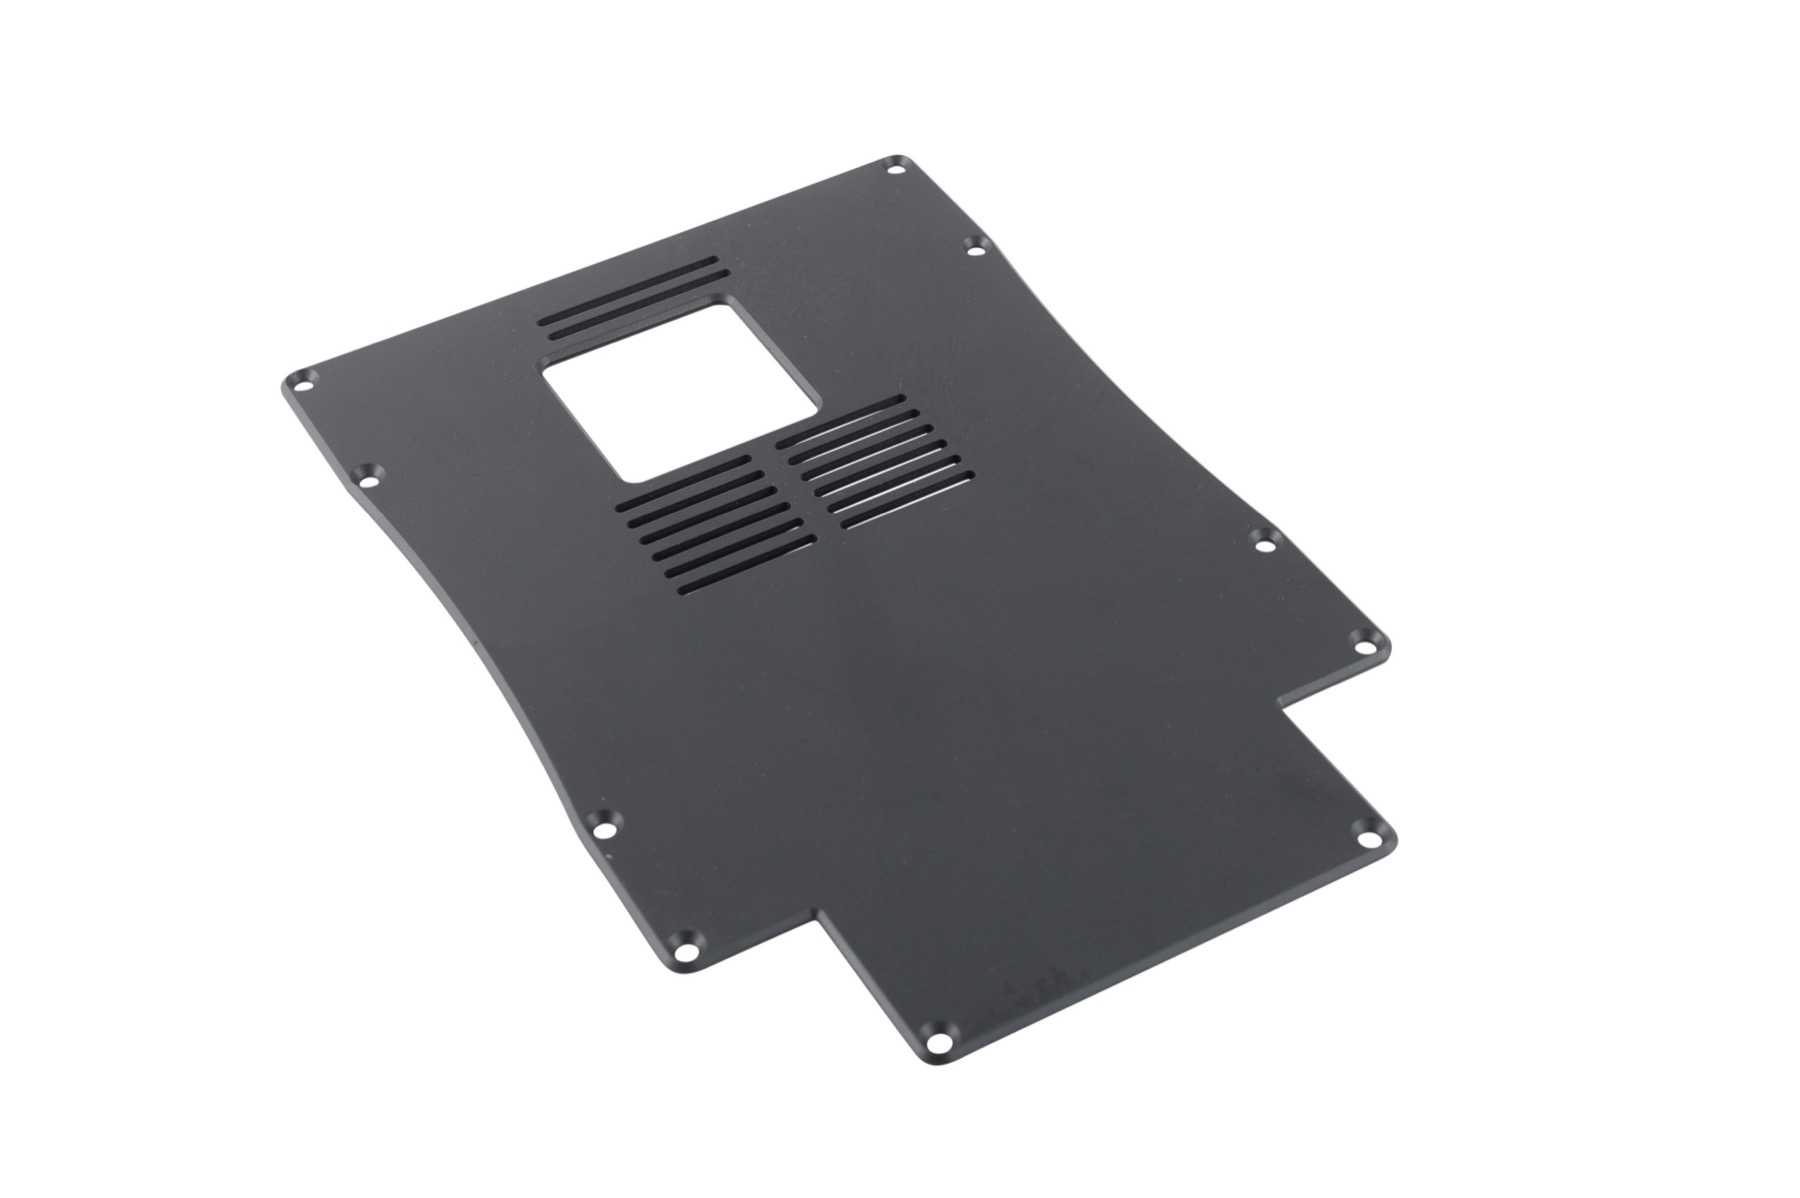
- Rayons, chanfreins, languettes et rainures sont tous usinés sur les défonceuses sur table.
- Conservez un méplat à côté de chaque rayon, pour que le roulement de la fraise ait une surface d’appui.
- Les chanfreins de plus de 6 mm sortent du procédé standard de finition des chants. Consultez un ingénieur avant d’en prévoir un.
Pliage
Pliage à chaud et cintrage à froid.
Les plis sont rainurés à la scie sur table, puis formés sur une plieuse thermique à commande numérique. Toutes les cotes sont prises aux parois intérieures. Utilisés à bon escient, les plis transforment un ensemble de pièces séparées en sections structurelles et servent de « troisième main » pendant l’assemblage.
- Longueur de pli maximale
- 40″ (1 016 mm)
- Pli standard maximal
- 115° vers le haut
- Contre-pli maximal
- 45° vers le bas
- Rayon intérieur
- Vif pour un pli à 90°
- Rayon extérieur
- 1 × l’épaisseur de la matière
- Rayon de cintrage à froid
- 6 à 7″ minimum (150 à 180 mm), sauf si la pièce fait moins de 1″ (25 mm) de large
Règles de conception pour le pliage
- Les plis longs dans une matière épaisse (6 mm) ont tendance à se voiler.
- La matière de 6 mm demande un chauffage plus long et commence à se déformer sur les bords ; le chanfrein de 0,5 mm le masque.
- L’entaille de pliage reste visible sur les plis de moins de 90° : fermez-les avec des embouts ou des flasques.
- Cotez aux parois intérieures. Les cotes extérieures augmentent d’une épaisseur de matière à chaque pli.
- Les cintrages à froid tendent à provoquer un sous-pliage des plis CNC adjacents et peuvent faire éclater la paroi de la rainure s’ils sont trop sollicités.
- Soulagez les cintrages à froid par des traits de scie ou des rainures sur la face arrière.
Assemblage
Des assemblages qui se positionnent d’eux-mêmes.
Les assemblages à rainure et languette sont conçus au plus juste, toutes tolérances à leurs extrêmes, avec un jeu nominal de 0,2 mm. Bien conçues, les pièces tiennent ensemble sans troisième main, et l’assemblage ne demande ni mesure, ni serrage, ni gabarit.
- Jeu d’assemblage
- Ajustement juste aux tolérances extrêmes, 0,2 mm nominal
- Cintrages à froid
- Maintenus aux deux extrémités ; tendent à s’aplatir au-delà de 2 à 3″ (50 à 75 mm) de large
- Voilement (oil-canning)
- Apparaît sur les cintrages à froid longs (20 à 30″, soit 500 à 760 mm) en matière mince (3 à 4 mm)
- Diamètres des colonnettes
- Les colonnettes 6-32 et 8-32 diffèrent, de même que les colonnettes à insert et autotaraudeuses
Règles de conception pour l’assemblage
- Concevez l’assemblage pour qu’il tienne sans troisième main ; un détail en « os de chien » (dog bone) est un moyen d’en ajouter une.
- Les cintrages à froid sont difficiles à maintenir à l’assemblage et allongent le temps de montage : utilisez-les à bon escient.
- Évitez les joints collés au solvant travaillant en traction.
- Détrompez les éléments pour que les pièces ne s’assemblent que dans un sens : diamètres de colonnettes différents, ergots détrompeurs sur les languettes, les nervures et les parois.
- La rainure et languette tient le solvant à l’écart des textures, des fenêtres et des autres surfaces d’aspect.
- Servez-vous des assemblages pour positionner les éléments et les interfaces, pas seulement pour tenir le boîtier.
À lire aussi
Les autres volets du procédé de fabrication.
Tolérances, accessoires et comparaison du procédé avec le moulage et l’impression. Ou revenez à la présentation du procédé de fabrication.
Tolérances et répétabilité
Les tolérances d’usinage des développés et les temps de réglage qui les accompagnent.
Lire la suiteFonctions intégrées
Colonnettes, inserts, trappes d’accès, aérations, fenêtres et accessoires.
Lire la suiteComparatif des technologies
Toolless face au moulage par injection et au thermoformage sous pression, point par point.
Lire la suiteToolless, injection ou thermoformage
Coût, délai et modifications de conception, sans moule.
Lire la suiteToolless ou impression 3D
Là où un boîtier en plaque pliée l’emporte sur un boîtier imprimé.
Lire la suiteMatériaux
ABS, ABS ignifugé, Boltaron, polycarbonate, PETG et acrylique en stock, avec fiches techniques.
Lire la suiteVotre projet de boîtier
Envoyez la carte. Nous fabriquons le boîtier.
Votre devis est établi par un ingénieur, pas par un robot. Joignez un fichier CAO, des photos ou un croquis : nous répondons sous un jour ouvré.
Ou écrivez à sales@toolless.com · du lundi au vendredi, 7 h – 17 h (heure du Pacifique)