
La technologie sans moule
Boîtiers plastique sur mesure sans moule
Un boîtier plastique fabriqué à partir d’une plaque plane teintée dans la masse, par usinage CNC, rainurage en V, pliage à chaud et collage au solvant, sans moule, sans outil ni gabarit à aucun stade. Le procédé qui livre un prototype unique livre aussi cinq mille pièces.
Comment il est fabriqué
Des boîtiers plastique sur mesure sans moule, de la plaque au boîtier en dix étapes.
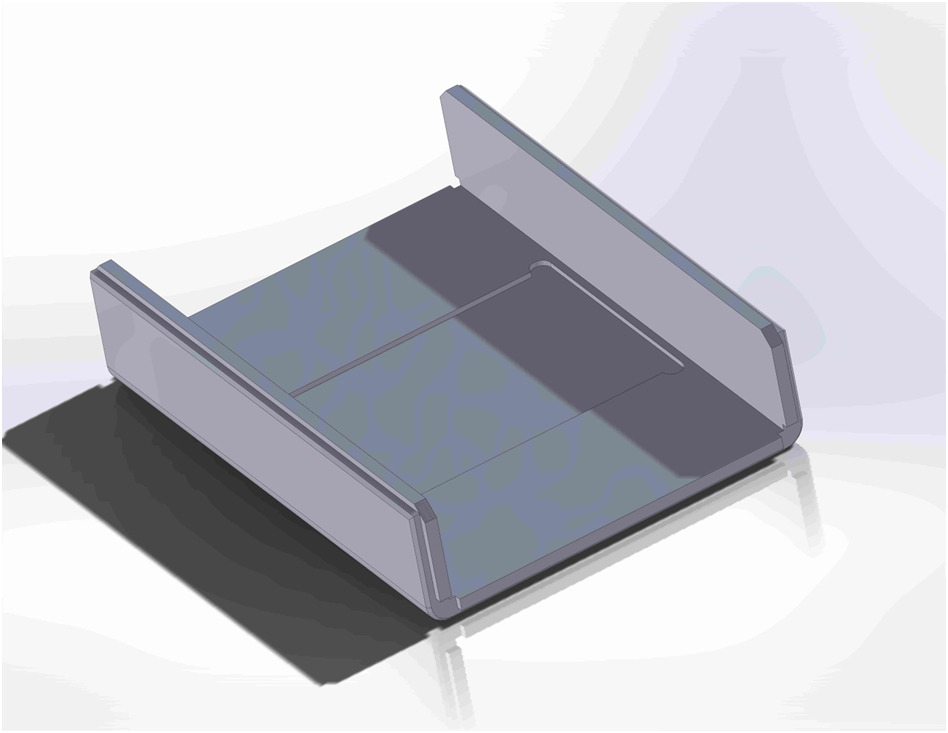
Un boîtier plastique personnalisable sans moule commence par un développé à plat. Une fraiseuse CNC usine chaque ouverture, aération et logement dans une plaque teintée dans la masse ; les pièces sont ensuite découpées et les assemblages usinés en rainure et languette modifiée. Une scie sur table conçue sur mesure entaille les rainures de pliage en V jusqu’à mi-épaisseur, une plieuse thermique à commande numérique plie les panneaux, des inserts en laiton sont sertis à chaud dans les colonnettes, et l’ensemble est collé au solvant pour former un boîtier rigide d’un seul tenant. Viennent ensuite l’impression, la peinture, le revêtement de blindage CEM et les accessoires, puis le contrôle.
Le procédé a été inventé en France en 1985 par l’ingénieur Jean-Claude Antoine pour des boîtiers d’éclairage scénique, à partir des techniques de la tôlerie et de l’ébénisterie. Toolless le met en œuvre dans l’État de Washington depuis 1998. Comme rien dans la chaîne n’est fabriqué pour une conception unique, l’ingénierie non récurrente se résume à un modèle CAO et à un programme, et la première pièce peut partir en quelques jours.
Une alternative à l’injection
Toolless face au moulage par injection et à l’impression 3D.
Les deux comparaisons portent sur un boîtier en ABS d’environ 8 × 5 × 2 pouces (203 × 127 × 51 mm). Un boîtier injecté place l’investissement dans un outil ; un boîtier imprimé n’a ni outil ni débouché vers la production ; un boîtier Toolless n’a ni outil ni plafond.
Ce que vous y gagnez
Quatre libertés qu’un moule vous retire, et que le procédé vous rend.
Un moule vous engage sur une géométrie, une quantité et un calendrier. La fabrication en plaque laisse les trois ouverts.
Liberté de modifier
Tous nos clients révisent leur conception au moins une fois dans la vie d’un produit. Un port déplacé, un écran plus grand ou une colonnette supplémentaire se traduisent par une modification du programme. Les changements simples se font à la volée, parfois même en cours de série. Voir modifications de conception.
Liberté de quantité
Aucun minimum de commande. Une ou deux pièces avec des frais de mise en route, 100 à 10 000 pièces comme plage idéale, et des livraisons cadres dimensionnées selon vos ventes, et non selon ce qu’il faut pour amortir un moule.
Délai
Devis sous 48 heures, prototypes en 5 jours à 3 semaines, production trois semaines après le bon de commande. Aucune attente de huit semaines pour la fabrication et la mise au point d’un moule.
Propriété de la conception
Le dossier d’ingénierie comprend un jeu complet de modèles 3D, validé par vous avant l’usinage. La conception vous appartient et ne peut être revendue en l’état à aucun autre client.
Les limites, en toute transparence
Ce que le procédé en plaque permet, et ce qu’il ne permet pas.
Les lignes de jonction existent, et nous ne les cachons pas. Nous maîtrisons leur emplacement, et un chanfrein de 0,5 mm sur l’arête de la languette transforme le joint en une ligne d’aspect assumée. Les plis courent sur toute la largeur d’un panneau, car la rainure en V est réalisée à la scie sur table : nous ne pouvons donc pas relever les quatre côtés d’une même pièce comme sur une presse plieuse, et un boîtier se compose de sections pliées assemblées par rainure et languette. Notre équipement de cintrage forme des profils courbes complexes selon un seul axe. La longueur de pli maximale est de 40 pouces (1 016 mm), et les boîtiers plus grands associent plusieurs pièces ou un châssis métallique.
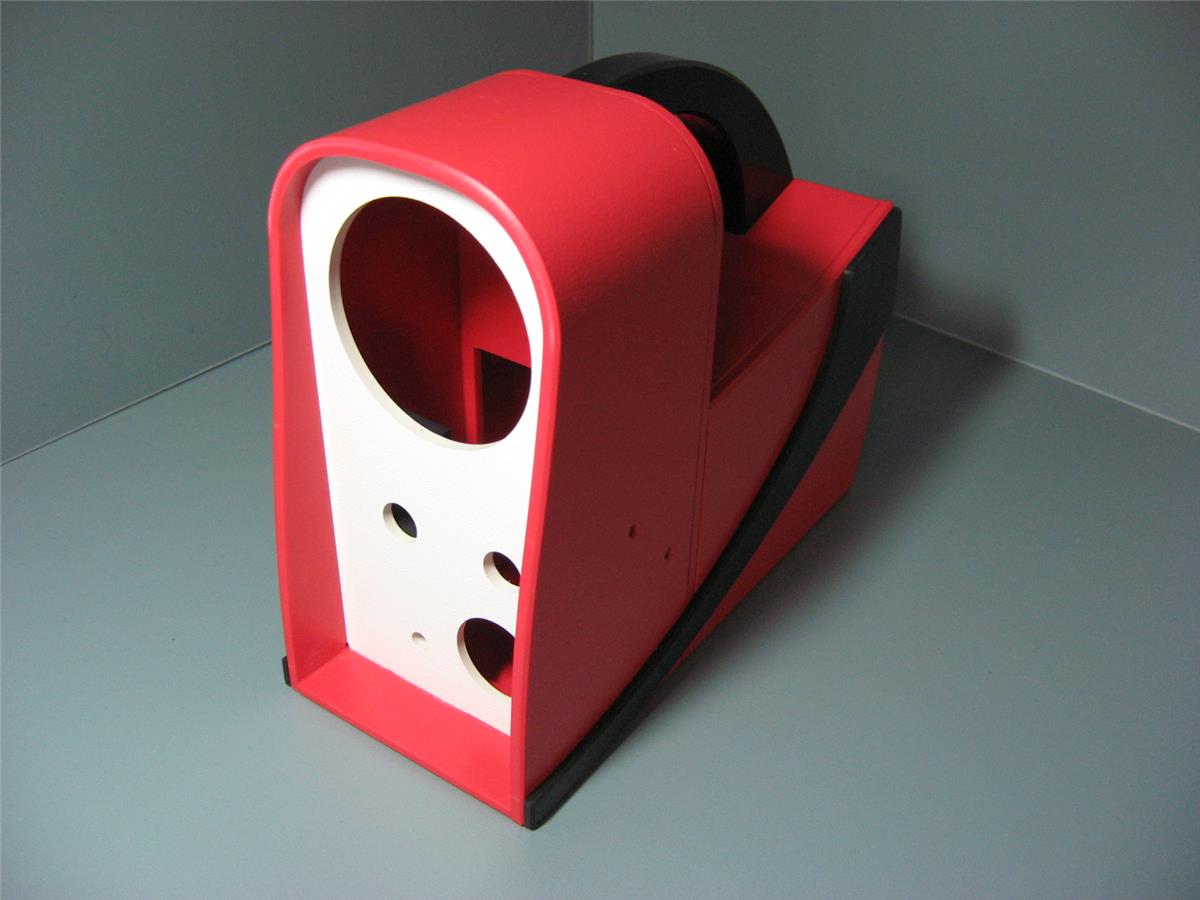
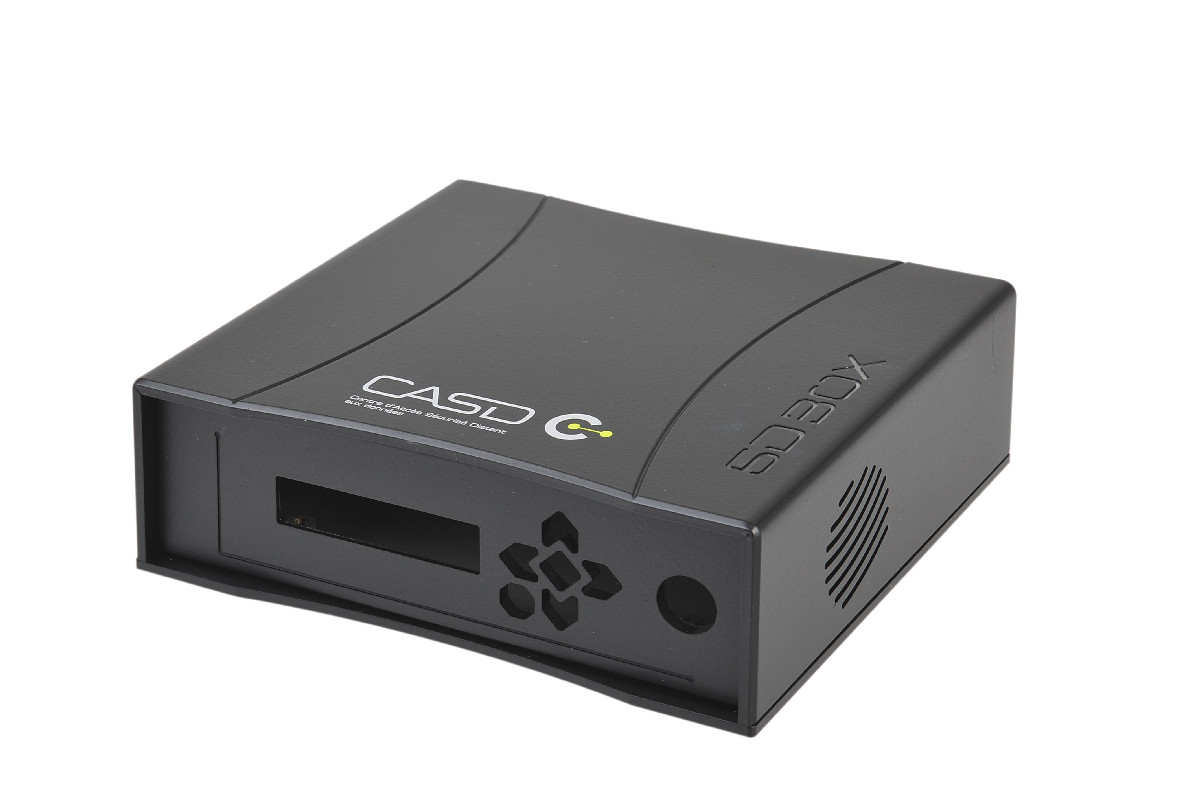
Dans ces limites, le boîtier est aussi solide qu’une pièce injectée dans une matière similaire, passe les essais de chute habituels et reçoit toutes les fonctions d’une pièce moulée : colonnettes et inserts en laiton, fenêtres en acrylique, guides de lumière, charnières, loquets, aimants, panneaux bicolores, revêtement de blindage CEM et impression UV en couleurs. Les matières vont de l’ABS standard aux grades UL94 V-0, au polycarbonate, au PETG et à l’acrylique, de 2 mm à environ 12 mm d’épaisseur.
Questions fréquentes
FAQ : boîtiers sans moule.
Les réponses des ingénieurs qui chiffrent ces projets. Pour toute autre question, contactez-nous ou consultez la FAQ complète.
Un boîtier fabriqué sans moule est-il aussi solide qu’un boîtier moulé ?
Il est aussi solide qu’une pièce injectée dans une matière similaire. Nos boîtiers résistent aux essais de chute habituels et offrent une intégrité mécanique comparable. Lorsqu’un boîtier doit passer un essai spécifique, nous renforçons les joints collés et ajoutons des plaques plus épaisses, des renforts d’angle et des nervures.
Pouvez-vous masquer les lignes de jonction ?
Pas sans créer de plus gros problèmes : nous ne le faisons donc pas. Nous faisons des lignes de jonction un élément esthétique et maîtrisons leur emplacement pour garantir le meilleur aspect et faciliter le nettoyage.
À partir de quelle quantité un moule devient-il pertinent ?
Pour une conception stabilisée, le moulage par injection et le thermoformage sous pression prennent le relais au-delà d’un millier de pièces par série environ. En dessous, et pour tout produit dont la conception évolue encore, le procédé en plaque limite l’investissement. Beaucoup de clients enchaînent plusieurs révisions de 500 pièces avant de lancer un outillage.
Pouvez-vous utiliser ma matière ?
En règle générale, si la matière se thermoforme, nous pouvons la travailler. Les meilleures matières sont l’ABS, le styrène et le polycarbonate. Les couleurs spécifiques sont reproduites avec un minimum d’achat d’environ 2 000 lb (900 kg) de matière.
Pour aller plus loin
Approfondir le procédé.
Règles de conception, comparatif des technologies et produits fabriqués selon ce procédé.
Comparatif des technologies
Toolless face au moulage par injection et au thermoformage sous pression, sur treize critères.
Lire la suiteBoîtiers plastique sur mesure
La page produit : ce que nous fabriquons, pour qui, et comment démarrer.
En savoir plusPrototypage rapide
Un prototype en quelques jours, qui est aussi la première pièce de série.
En savoir plusFabrication en petites séries
Des séries de 100 à 10 000 pièces, sans moule.
En savoir plusPourquoi les ingénieurs choisissent Toolless
Un partenaire de confiance depuis 1998.
Start-up, fabricants OEM et fabricants de dispositifs médicaux aux États-Unis, au Canada et en Australie nous confient leur série suivante. Lire d’autres témoignages.
- Années sans moule
- 25+
- Système qualité certifié
- ISO 9001
- Pièces par commande
- 1–10 000
- m² d’atelier à Everett (WA)
- 1 200
« Nous avions d’abord envisagé l’injection plastique, mais avec nos volumes, l’outillage n’aurait jamais été amorti. Il n’a fallu qu’une semaine pour arrêter la conception et obtenir un prototype, et nous étions en production la semaine suivante. »
« J’ai été ingénieur qualité chez Rockwell pendant 9 ans et je suis plutôt perfectionniste. Votre professionnalisme et votre rigueur pour faire évoluer notre capot sont très appréciés. »
« Après plusieurs commandes, Toolless est devenu notre fournisseur privilégié. Bien que nous soyons en Australie, toutes les livraisons ont été rapides et sans le moindre souci. »
Votre projet de boîtier
Envoyez la carte. Nous fabriquons le boîtier.
Votre devis est établi par un ingénieur, pas par un robot. Joignez un fichier CAO, des photos ou un croquis : nous répondons sous un jour ouvré.
Ou écrivez à sales@toolless.com · du lundi au vendredi, 7 h – 17 h (heure du Pacifique)