
Boîtiers à blindage EMI/RFI
Boîtiers plastique avec blindage CEM
Un boîtier plastique doté d’un revêtement conducteur, appliqué en opération de finition : que votre carte soit sensible aux perturbations ou qu’elle en émette, elle est blindée sans renoncer à la légèreté, à l’aspect et au coût du plastique. Fabriqué à Everett, dans l’État de Washington, de 1 à 5 000 pièces.
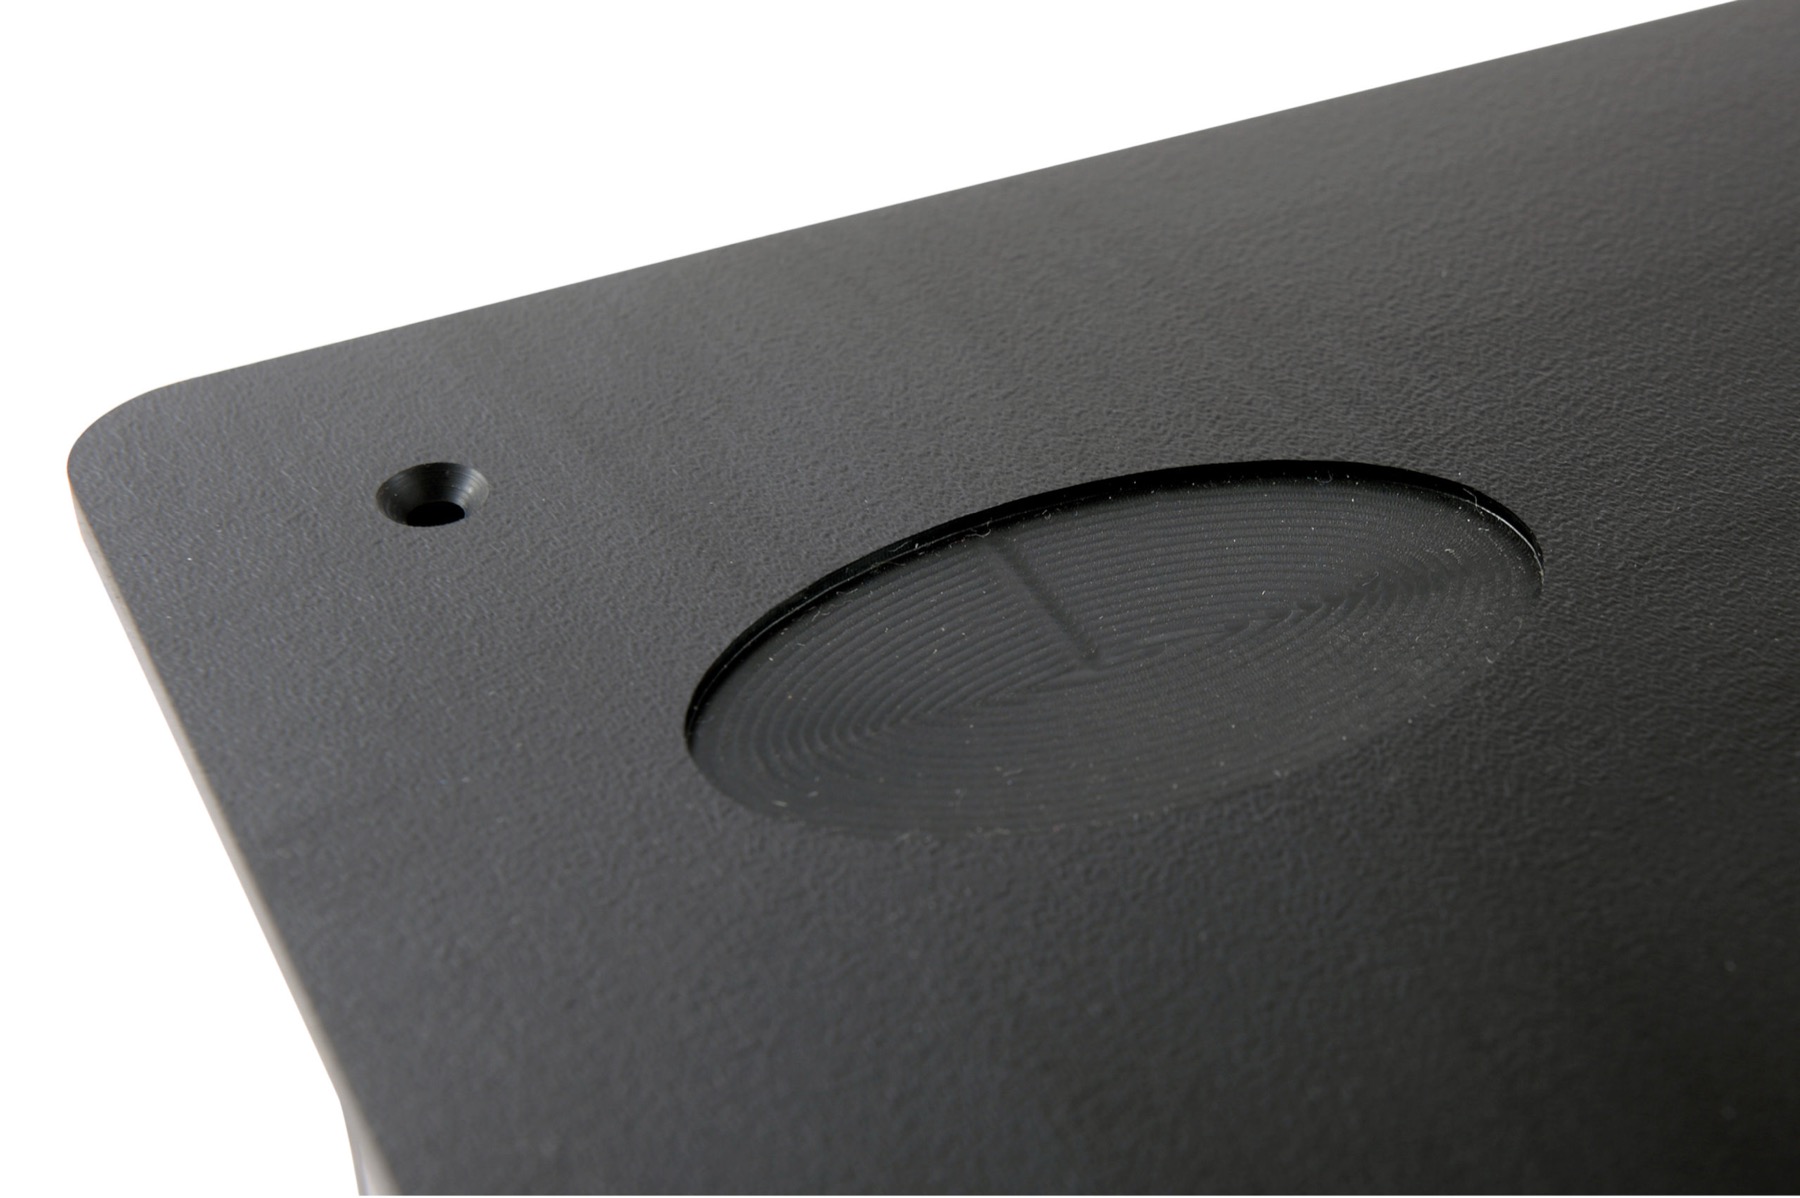
Le plastique ne blinde pas seul
Un boîtier plastique avec blindage CEM part d’un matériau isolant.
L’ABS, le polycarbonate et l’acrylique sont des isolants électriques : c’est l’une des raisons pour lesquelles ils font de bons boîtiers électroniques, et c’est aussi pour cela qu’ils n’apportent rien au blindage. Un boîtier métallique atténue par nature les émissions rayonnées et la susceptibilité aux perturbations ; un boîtier plastique avec blindage CEM doit recevoir une couche conductrice pour remplir le même rôle.
Toolless applique un revêtement conducteur EMI/RFI sur les faces intérieures du boîtier plastique assemblé. C’est l’une des opérations de finition qui suivent le collage, au même titre que la peinture, l’impression numérique et la pose de la visserie. Le boîtier conserve les qualités qui ont fait choisir le plastique (légèreté, surface d’aspect déjà texturée, angles arrondis, aucun outillage) et gagne une surface conductrice continue à l’intérieur. Lorsqu’un produit doit passer un essai d’émission ou d’immunité, cette combinaison fait souvent pencher la balance entre un boîtier plastique et un boîtier métallique.
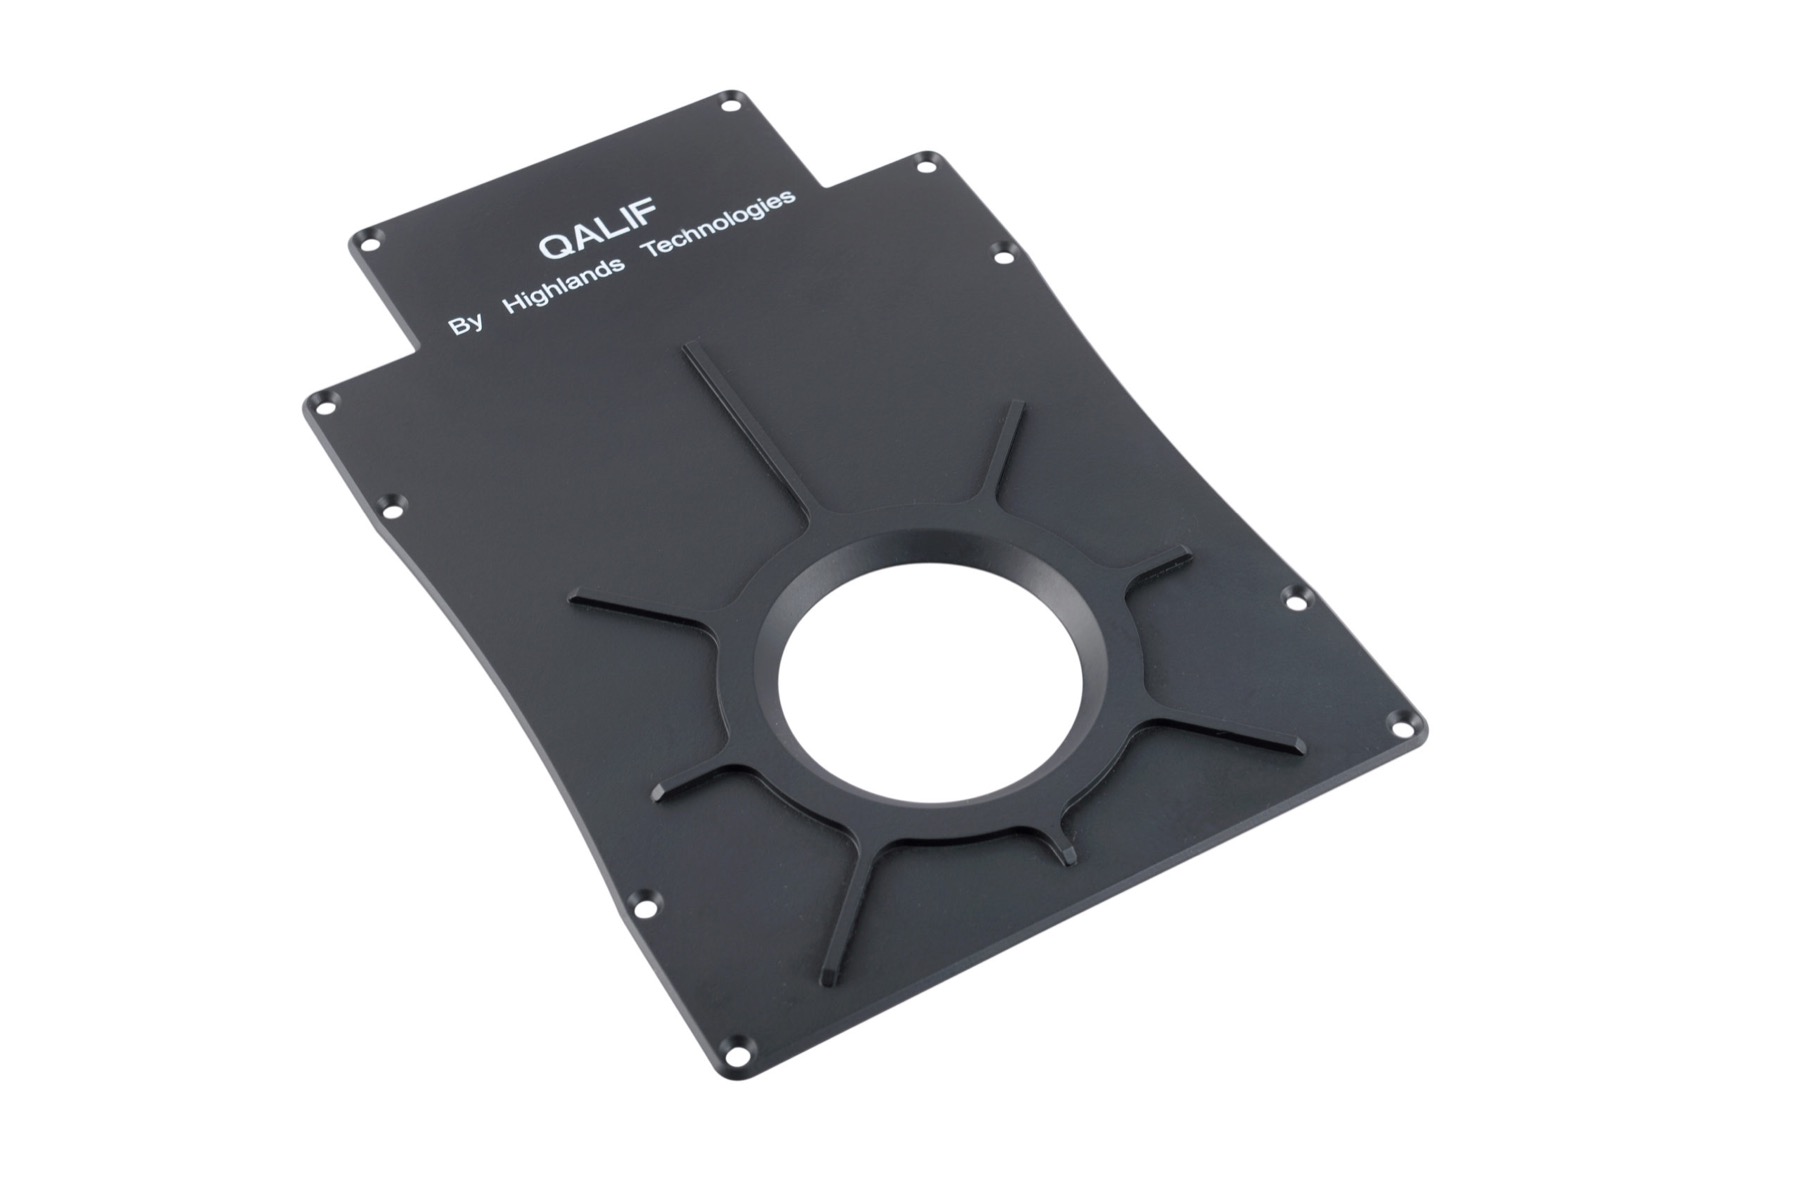
Les trois composantes d’un boîtier plastique blindé
Revêtement, ouvertures et mise à la masse, conçus ensemble.
Le revêtement conducteur est la partie visible de la solution. Ce sont les ouvertures et le chemin de masse qui déterminent ce qu’il en reste sur le banc d’essai.
Revêtement conducteur à l’intérieur du boîtier
Le revêtement est appliqué sur les faces intérieures une fois le boîtier collé : il épouse les angles et les lignes de jonction en un film continu. L’extérieur conserve la finition de la plaque teintée dans la masse et texturée, et l’impression ou la peinture extérieure n’est pas affectée.
Aérations et passages de connecteurs
Chaque ouverture est une brèche dans le blindage. Des motifs de fentes usinés permettent de maîtriser leur longueur et leur espacement, et la platine de connecteurs peut rester un panneau collé distinct : les plus grandes ouvertures sont alors regroupées là où les connecteurs, une fois montés, les referment.
Mise à la masse
Les inserts en laiton sertis à chaud et les colonnettes métalliques offrent à la surface revêtue un point de fixation pour une tresse de masse ou un contact monté sur la carte. La masse de la carte et le blindage sont reliés à l’endroit que précise votre ingénieur CEM.
Règles de conception
Boîtier plastique et CEM : les choix à faire avant la première découpe.
Le blindage se conçoit d’abord, il s’applique ensuite. Avant tout devis, nos ingénieurs vérifient chaque modèle de boîtier au regard des règles d’usinage et de pliage de l’atelier ; un boîtier blindé ajoute quelques questions à cette revue.
- Choisir les faces à revêtir : tout l’intérieur, ou le corps seul avec un couvercle non revêtu là où se trouve une fenêtre ou un film de façade imprimé
- Réaliser la jonction couvercle-corps en rainure et languette, pour que les deux surfaces revêtues se rejoignent le long d’une ligne maîtrisée
- Regrouper les connecteurs sur un même panneau collé et dimensionner les ouvertures au corps du connecteur, pas au câble
- Usiner les aérations en fentes de 2 mm de large minimum, entrecoupées de barrettes, plutôt qu’en une seule grande ouverture
- Prévoir des inserts en laiton, plutôt que des colonnettes pour vis autotaraudeuses, à chaque fixation qui assure une liaison de masse
- Masquer les logements d’étiquettes, les fenêtres et les zones imprimées qui doivent rester non conductrices
Les essais de conformité restent de votre ressort et de celui de votre laboratoire. Ce que Toolless maîtrise, c’est la répétabilité du boîtier : le même programme, la même opération de revêtement et le même contrôle sur chaque lot, dans le cadre d’un système qualité ISO 9001:2015. L’exemplaire qui réussit les essais en chambre est ainsi identique à celui qui est expédié.
Commander un boîtier blindé
Du fichier CAO au prototype revêtu.
Envoyez la conception ou la carte
Un modèle STEP, IGES, SAT, SolidWorks, STL ou DXF, ou une carte accompagnée de la liste des connecteurs. Indiquez les faces à revêtir et le point de raccordement de la masse. Déposez vos fichiers ici.
Revue d’ingénierie
Un seul ingénieur pilote le dossier, modélise le boîtier sous SolidWorks et vous le renvoie dans votre format, avec les découpes, les inserts et les zones masquées repérés pour validation.
Fabrication et revêtement
Le développé est usiné, plié, collé et équipé de ses inserts, puis le revêtement conducteur est appliqué en opération de finition. Comptez 3 à 21 jours ouvrés pour un prototype.
Essai, révision, lancement
Confiez le prototype à votre laboratoire CEM. Modifier une ouverture ou une zone revêtue se résume à une mise à jour du programme ou de la gamme, puis la production est lancée dans le cadre d’une commande cadre.
Applications
Un blindage RFI pour les produits que nous fabriquons déjà.
Les boîtiers de dispositifs médicaux font partie de notre activité depuis 1994. Or les appareils de diagnostic du sommeil, les dispositifs respiratoires et les équipements de bloc opératoire fonctionnent dans des salles remplies d’autres appareils électroniques. Les boîtiers d’instruments, les contrôleurs muraux et les produits à base d’ordinateurs monocartes ont la même exigence. Dans chaque cas, la version blindée est le même boîtier, avec une opération de plus.
Sur le même sujet
À lire aussi.
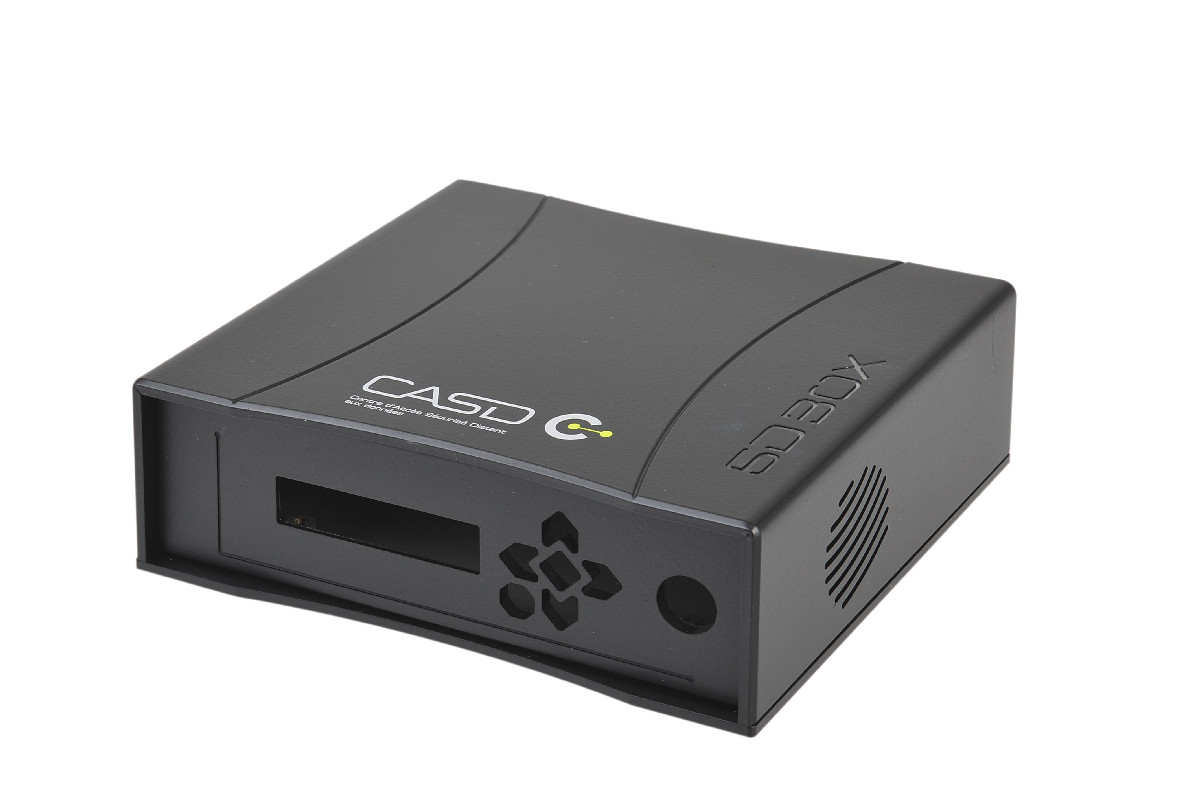
Boîtiers électroniques
Boîtiers pour cartes, écrans et alimentations, conçus connecteur par connecteur.
Boîtiers électroniques
Boîtiers médicaux
Boîtiers d’équipements cliniques et de diagnostic depuis 1994.
Boîtiers médicaux
Fonctions intégrées
Inserts, aérations, fenêtres et visserie, avec les cotes qui fonctionnent.
Lire les règles
Matériaux
ABS, ABS ignifugé, Boltaron, polycarbonate, PETG et acrylique.
MatériauxQuestions fréquentes
Boîtiers plastique blindés : vos questions.
Peut-on doter un boîtier plastique d’un blindage CEM ?
Oui. Toolless applique un revêtement conducteur EMI/RFI à l’intérieur du boîtier fabriqué, en opération de finition, après l’usinage, le pliage et le collage. L’extérieur conserve la finition de la plaque et peut toujours être imprimé, gravé ou peint.
Quels matériaux peuvent recevoir le revêtement ?
Le revêtement s’applique aux plaques que nous avons en stock : ABS standard, ABS ignifugé, Boltaron, polycarbonate et PETG. Indiquez-nous le matériau et les faces à revêtir dès la demande de devis, pour que la revue d’ingénierie couvre le masquage et les points de masse.
Certifiez-vous les performances de blindage ?
Non. Les essais d’émission et d’immunité sont réalisés par vous ou par votre laboratoire, selon la norme que votre produit doit respecter. Toolless maîtrise le boîtier lui-même : un programme répétable, une opération de revêtement répétable et le contrôle de chaque lot dans le cadre de l’ISO 9001:2015.
Puis-je faire réaliser un prototype de boîtier blindé avant de lancer la production ?
Oui, et c’est la démarche que nous recommandons. Comme il n’y a pas d’outillage, un prototype revêtu livré en 3 à 21 jours ouvrés peut partir directement en chambre d’essai CEM. Si une ouverture ou une zone revêtue doit changer, la révision se fait dans le programme, et la production suit dans le cadre d’une commande cadre de 10 à 10 000 pièces.
Pourquoi les ingénieurs choisissent Toolless
Un partenaire de confiance depuis 1998.
Start-up, fabricants OEM et fabricants de dispositifs médicaux aux États-Unis, au Canada et en Australie nous confient leur série suivante. Lire d’autres témoignages.
- Années sans moule
- 25+
- Système qualité certifié
- ISO 9001
- Pièces par commande
- 1–10 000
- m² d’atelier à Everett (WA)
- 1 200
« Nous avions d’abord envisagé l’injection plastique, mais avec nos volumes, l’outillage n’aurait jamais été amorti. Il n’a fallu qu’une semaine pour arrêter la conception et obtenir un prototype, et nous étions en production la semaine suivante. »
« J’ai été ingénieur qualité chez Rockwell pendant 9 ans et je suis plutôt perfectionniste. Votre professionnalisme et votre rigueur pour faire évoluer notre capot sont très appréciés. »
« Après plusieurs commandes, Toolless est devenu notre fournisseur privilégié. Bien que nous soyons en Australie, toutes les livraisons ont été rapides et sans le moindre souci. »
Votre projet de boîtier
Envoyez la carte. Nous fabriquons le boîtier.
Votre devis est établi par un ingénieur, pas par un robot. Joignez un fichier CAO, des photos ou un croquis : nous répondons sous un jour ouvré.
Ou écrivez à sales@toolless.com · du lundi au vendredi, 7 h – 17 h (heure du Pacifique)