
Boîtiers pour équipements de test
Boîtiers plastique pour équipements de test et de mesure
Boîtiers de table et portatifs pour testeurs, analyseurs, calibrateurs et enregistreurs de données, usinés dans des plaques d’ABS ou de polycarbonate avec la même précision de ±0,2 mm d’une pièce à l’autre. Fenêtre d’écran, logement de clavier et intérieur blindé sont des fonctions usinées, pas de l’outillage.
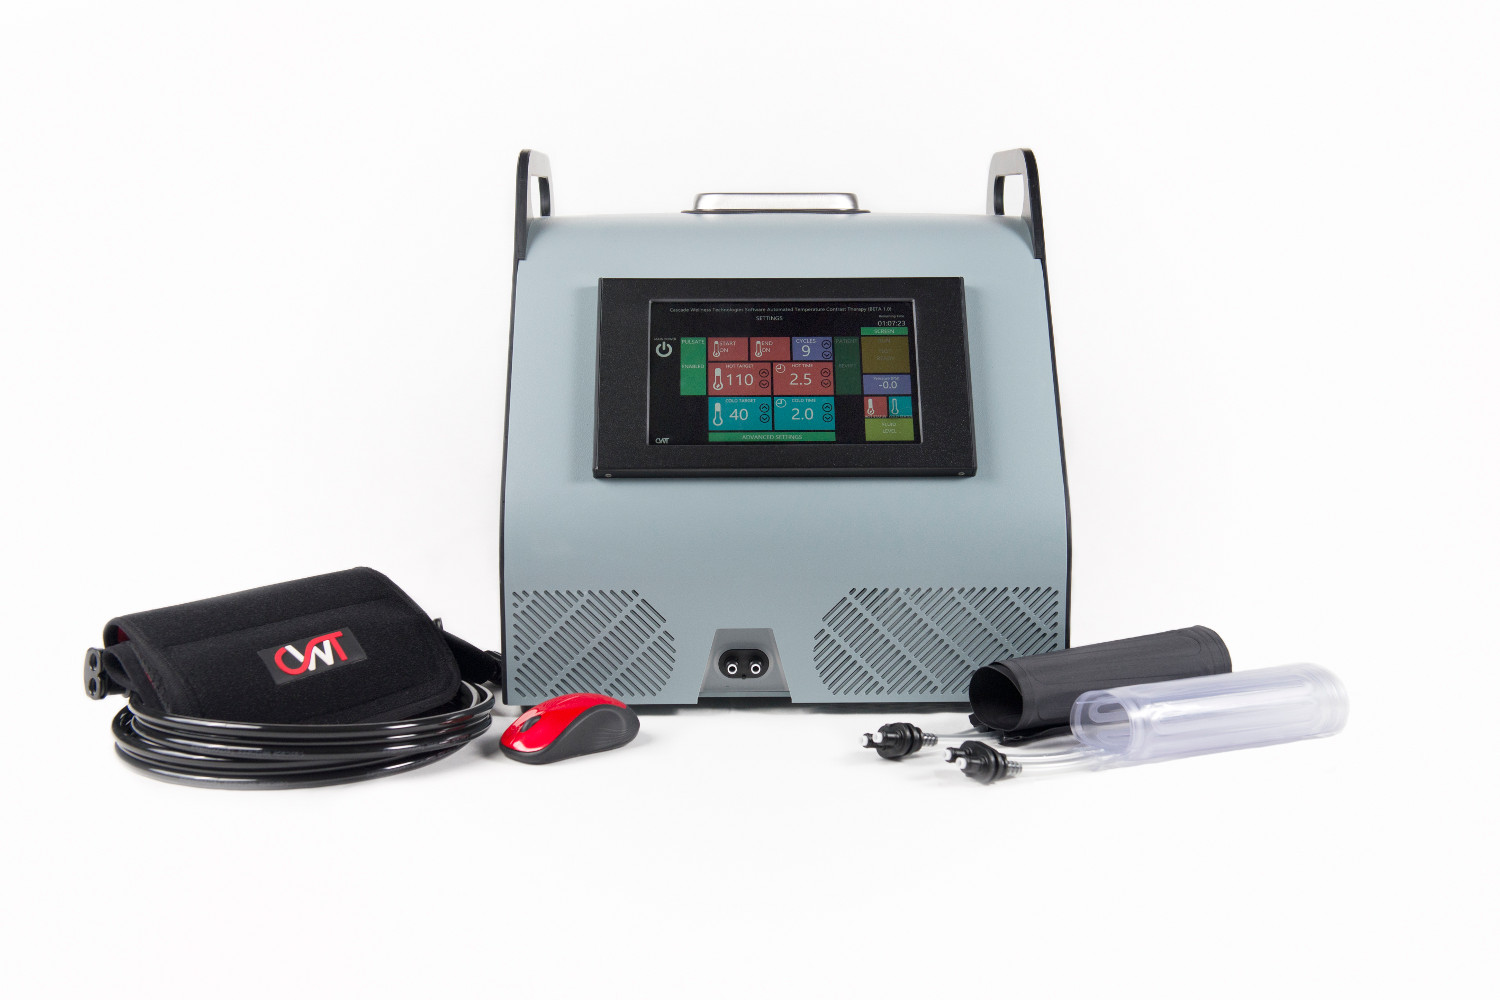
Boîtiers pour instruments
Des boîtiers plastique pour équipements de test qui tiennent leurs cotes.
Un équipement de test se juge sur sa répétabilité, et son boîtier doit être à la hauteur. Chaque boîtier Toolless naît d’un développé usiné à plat sur une fraiseuse CNC à ±0,2 mm, puis rainuré, plié à chaud et collé au solvant. Comme chaque fonction provient d’un programme et non du réglage d’un opérateur, l’ouverture d’écran de la cinq-centième pièce tombe exactement là où elle se trouvait sur le prototype.
Nos réalisations en instrumentation couvrent la chromatographie en phase gazeuse, les systèmes de purge, les appareils d’étalonnage et les testeurs de pression d’échantillonnage, ainsi que des appareils de mesure portatifs et des analyseurs de paillasse. Les ingénieurs qui chiffrent votre projet pratiquent ce procédé depuis plus de 15 ans et vous indiqueront où placer une fenêtre, un port ou un ventilateur avant même que le modèle 3D soit dessiné.
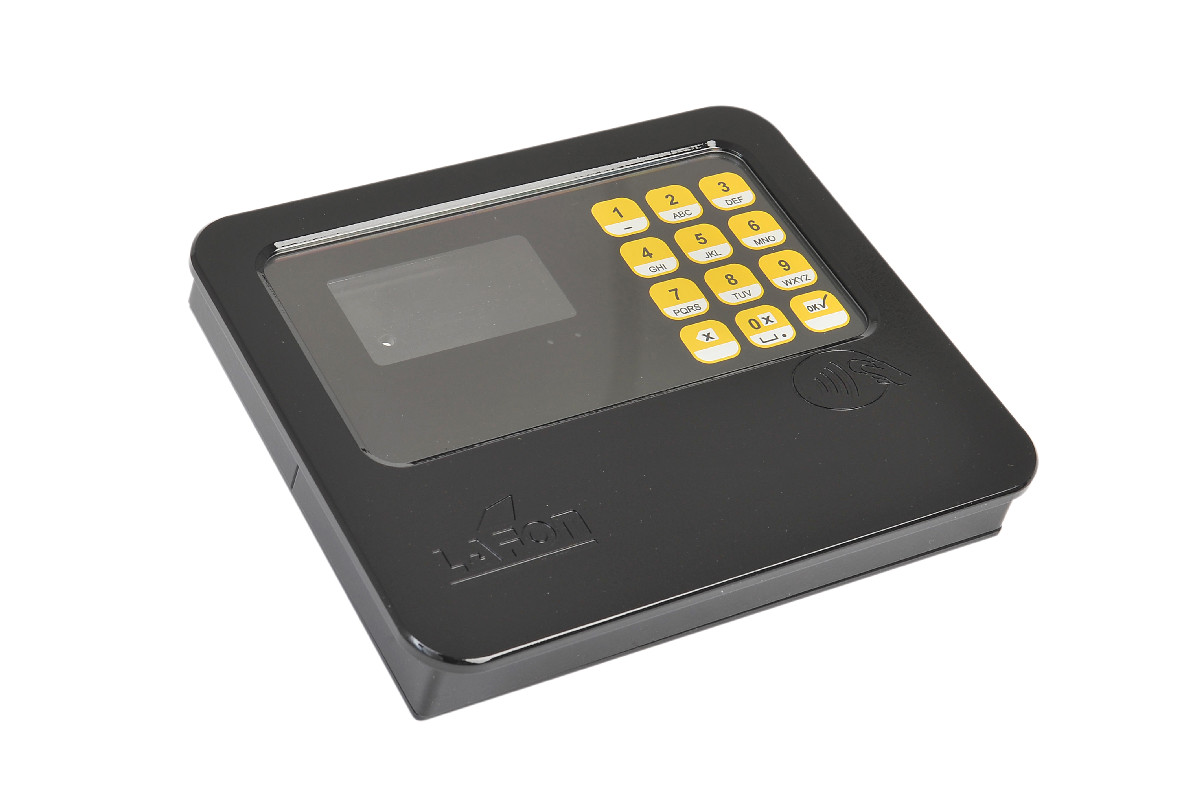
Caractéristiques
Ce qui entre dans un boîtier électronique pour équipement de test.
Les cotes que tient notre atelier et la visserie qu’il pose. Toutes les règles d’usinage, d’arêtes et de pliage figurent sur la page Détails de conception.
Tolérances et répétabilité- Tolérance d’usinage
- ±0,2 mm (0,008 in) sur les développés ; ±0,4 mm entre fonctions de la face arrière et de la face avant
- Épaisseur des plaques
- De 2 à 12 mm ; ABS en stock en 3, 4, 6 et 8 mm
- Matériaux
- ABS standard (UL94 HB), ABS ignifugé Royalite (UL94 V-0), Boltaron 4335, polycarbonate TUFFAK, PETG, acrylique
- Fenêtres
- En acrylique, collées au solvant dans un logement usiné par l’arrière, affleurantes ou chanfreinées ; fenêtres en polycarbonate maintenues par un cadre
- Claviers et films de face avant
- Logements usinés ; jeu de 0,010 in (0,25 mm) par côté pour les claviers ; un film de 0,015 in (0,38 mm) masque les traces d’usinage
- Aérations
- Motifs de fentes usinées, largeur minimale 2 mm ; ventilateurs fixés sur trous traversants ou sur colonnettes
- Fixation
- Colonnettes pour vis autotaraudeuses ou inserts en laiton sertis à chaud ; inserts 4-40 et 6-32 en stock
- Blindage
- Revêtement conducteur EMI/RFI appliqué à l’intérieur du boîtier, conductivité contrôlée
- Marquage
- Impression numérique UV en couleur, encre blanche, impressions en relief TEXTUR3D, gravure
Paillasse et terrain
Deux formats, un seul procédé.
Un analyseur de paillasse demande une façade inclinée pour que l’écran se lise en position assise, un panneau arrière dense en connecteurs et des pieds en caoutchouc encastrés dans le fond pour que l’appareil ne glisse pas sur la paillasse. Un testeur de terrain demande une poignée ou une sangle, une trappe de batterie et un boîtier qui résiste à une chute depuis le hayon d’un pick-up. Les deux sont issus du même procédé en plaque, et les deux subissent des essais de chute avant validation.
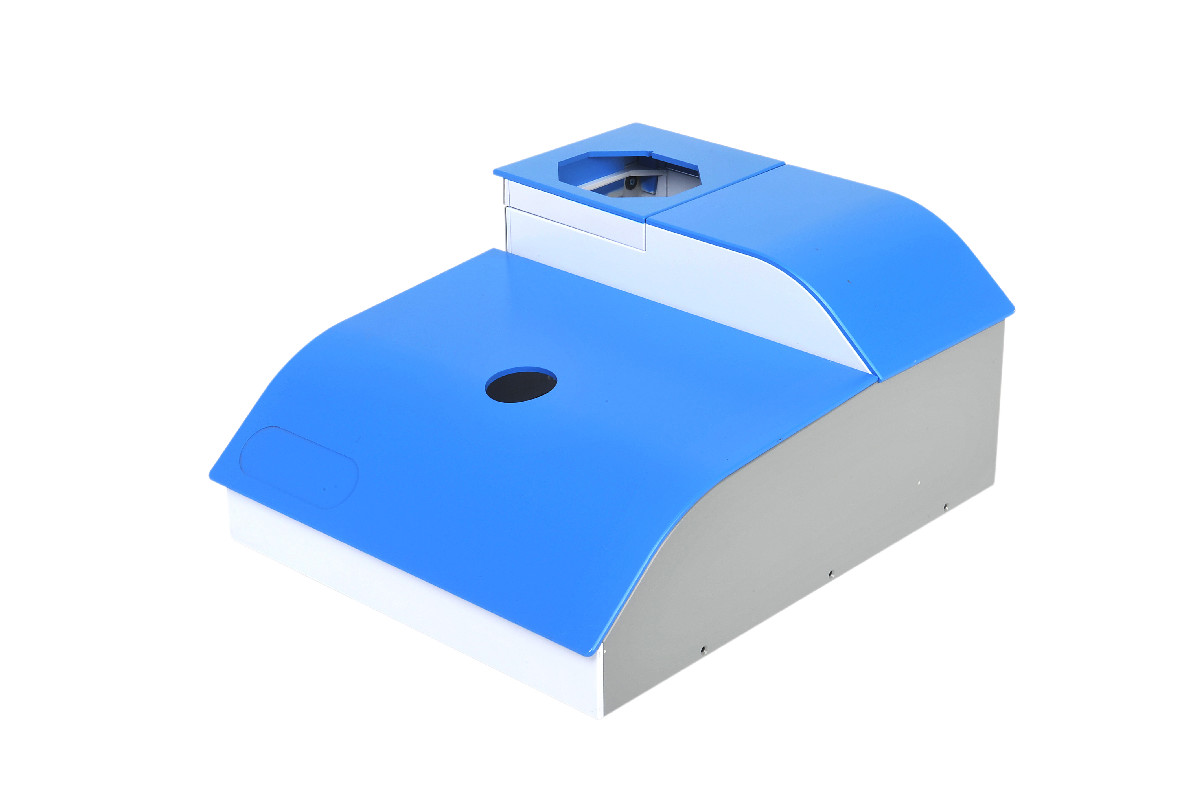
Les surfaces courbes sont cintrées dans une seule direction sur nos machines de roulage : c’est ainsi qu’un boîtier d’équipement de test obtient un bord supérieur arrondi sans moule. Les lignes de jonction passent là où nous les plaçons, et nous en faisons un élément de design plutôt que de chercher à les cacher.
Boîtiers d’instruments portatifs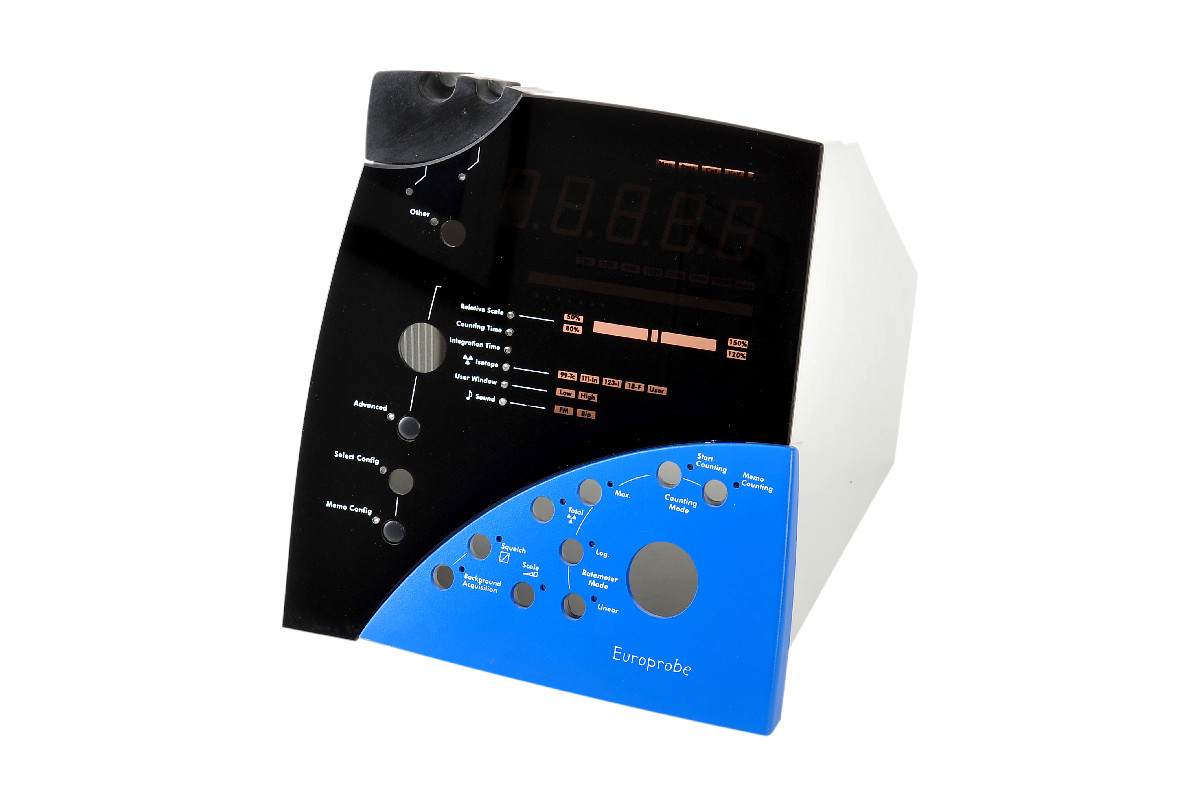
La plaque plutôt qu’un boîtier du commerce
Quatre raisons pour lesquelles les laboratoires d’essai exigent un boîtier sur mesure.
Un boîtier catalogue modifié garde les cotes de quelqu’un d’autre. Un boîtier usiné porte les vôtres.
Position des connecteurs
Ports, connecteurs BNC et borniers sont usinés là où la carte les place, avec fraisages et lamages pour la visserie de montage en façade.
Intérieur blindé
Un revêtement conducteur sur les parois intérieures aide les circuits de mesure sensibles à passer les essais d’émissions. La conductivité est vérifiée avant que le boîtier passe à l’étape suivante.
Des révisions sans outillage
Une mise à jour du firmware qui ajoute un bouton, ou un nouveau capteur qui exige un port, se traduit par une mise à jour du programme. Les petites modifications sont faites dans la journée.
Des quantités à l’échelle du marché
Les équipements de test se vendent par dizaines ou par quelques milliers. Le procédé est idéal de 100 à 10 000 pièces, et 1 ou 2 pièces restent possibles pour évaluation.
Guides techniques
Pour aller plus loin sur les boîtiers d’équipements de test.
Cinq articles de notre blog technique sur le choix, la comparaison et la conception des boîtiers d’équipements de test.
Bien choisir
Choisir le bon boîtier électronique en plastique pour un équipement de test.
LirePlastique ou métal
Boîtiers plastique et boîtiers métalliques pour équipements de test : la comparaison.
LirePetites séries
Pourquoi les boîtiers plastique conviennent aux bancs de test et aux instruments fabriqués par dizaines ou par centaines.
LireFaces avant
Espacement des connecteurs, légendes imprimées et fenêtres d’affichage sur les équipements de test.
LireÉquipements portables
Poignées, béquilles d’inclinaison et résistance aux chutes pour les instruments de terrain.
LireBlog technique
Tous nos articles sur la conception, les matériaux et la fabrication des boîtiers.
ParcourirLes questions qu’on nous pose
FAQ boîtiers d’équipements de test.
Les réponses des ingénieurs qui chiffrent ces projets. Pour toute autre question, contactez-nous ou consultez la FAQ complète.
Pouvez-vous blinder le boîtier contre les perturbations électromagnétiques ?
Oui. Un revêtement conducteur est appliqué à l’intérieur du boîtier en opération secondaire. Nous contrôlons la conductivité de la peinture et du plastique avant de poursuivre la fabrication.
Quels formats de fichiers acceptez-vous pour la carte et le boîtier ?
STEP, IGES, SAT, SolidWorks, STL et DXF. Nous modélisons sous SolidWorks et vous renvoyons les fichiers 3D aux formats prt, igs, stp, stl ou sldprt pour validation avant toute découpe.
Combien de temps faut-il pour un prototype ?
De cinq jours à trois semaines, selon la complexité et la disponibilité des concepteurs. Les devis partent sous 48 heures après réception de votre conception, et le prototype constitue le premier article de série.
Un boîtier Toolless est-il aussi solide qu’un boîtier moulé ?
Aussi solide que des pièces injectées dans des matières comparables, avec une tenue aux chutes équivalente. Lorsqu’un boîtier doit passer un essai mécanique précis, nous renforçons les joints collés et augmentons l’épaisseur des plaques.
Pages associées
D’autres boîtiers d’instruments.
Réalisations, matériaux, et les projets médicaux et de laboratoire qui reposent sur le même procédé.
Réalisations en instrumentation
Les boîtiers de chromatographie, de purge, d’étalonnage et de test de pression que nous avons fabriqués.
Voir la galerieBoîtiers électroniques
Boîtiers pour projets électroniques et boîtiers construits autour d’une carte.
En savoir plusBoîtiers médicaux
Boîtiers cliniques et de diagnostic fabriqués avec les mêmes tolérances depuis 1994.
En savoir plusMatériaux
ABS, ABS ignifugé, Boltaron, polycarbonate, PETG et acrylique en stock, avec leurs fiches techniques.
En savoir plusNos réalisations
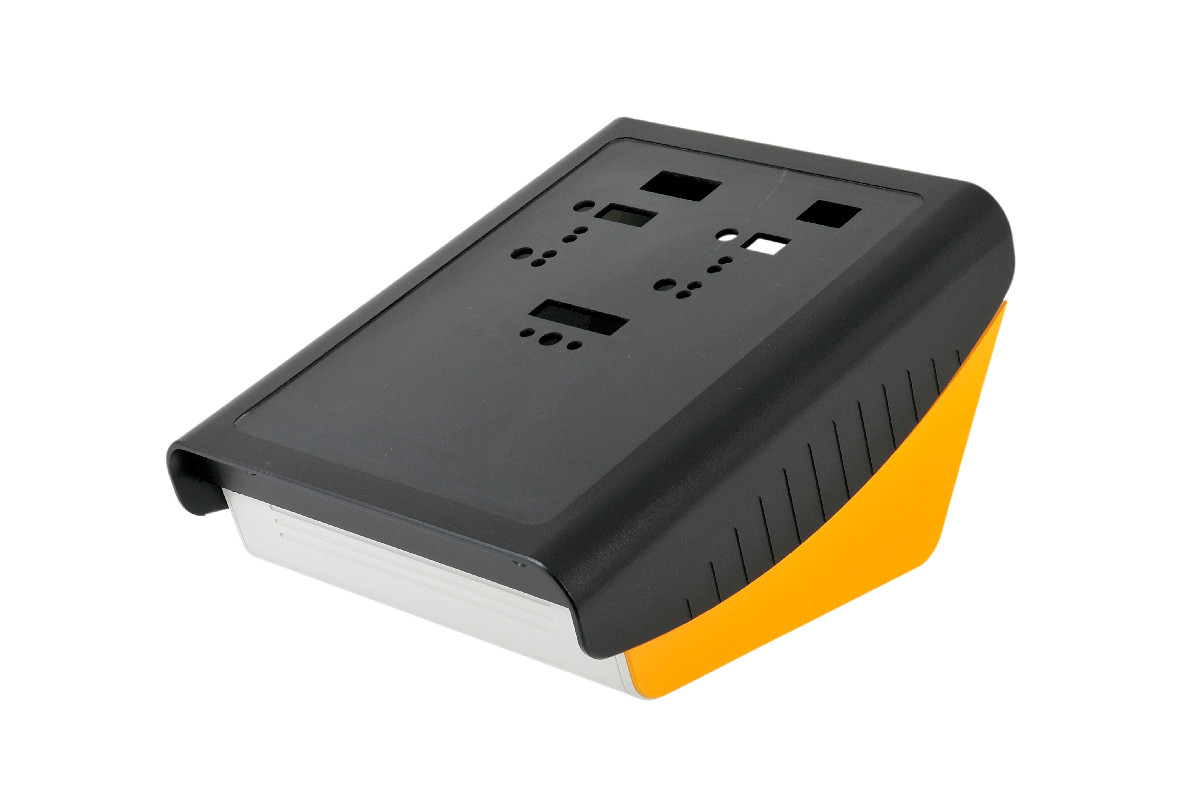
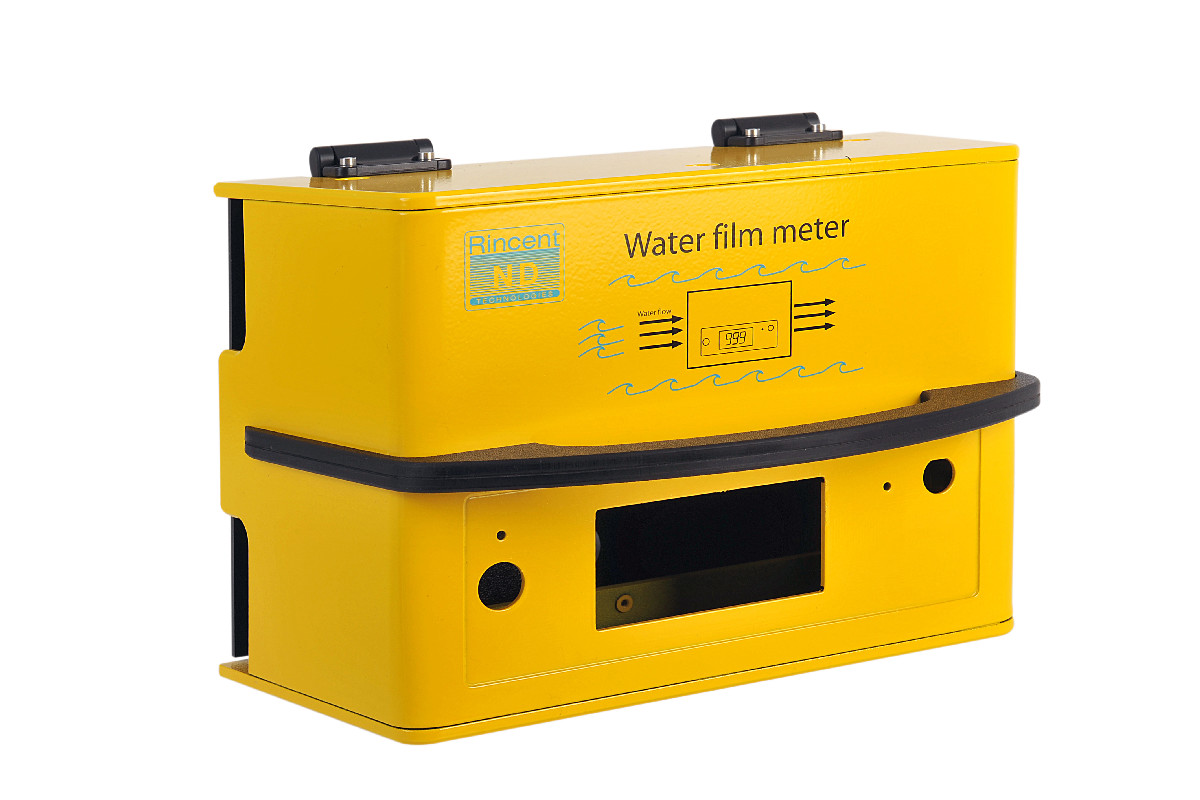
Des boîtiers d’instruments et de test sortis de notre atelier.
Pourquoi les ingénieurs choisissent Toolless
Un partenaire de confiance depuis 1998.
Start-up, fabricants OEM et fabricants de dispositifs médicaux aux États-Unis, au Canada et en Australie nous confient leur série suivante. Lire d’autres témoignages.
- Années sans moule
- 25+
- Système qualité certifié
- ISO 9001
- Pièces par commande
- 1–10 000
- m² d’atelier à Everett (WA)
- 1 200
« Nous avions d’abord envisagé l’injection plastique, mais avec nos volumes, l’outillage n’aurait jamais été amorti. Il n’a fallu qu’une semaine pour arrêter la conception et obtenir un prototype, et nous étions en production la semaine suivante. »
« J’ai été ingénieur qualité chez Rockwell pendant 9 ans et je suis plutôt perfectionniste. Votre professionnalisme et votre rigueur pour faire évoluer notre capot sont très appréciés. »
« Après plusieurs commandes, Toolless est devenu notre fournisseur privilégié. Bien que nous soyons en Australie, toutes les livraisons ont été rapides et sans le moindre souci. »
Votre projet de boîtier
Envoyez la carte. Nous fabriquons le boîtier.
Votre devis est établi par un ingénieur, pas par un robot. Joignez un fichier CAO, des photos ou un croquis : nous répondons sous un jour ouvré.
Ou écrivez à sales@toolless.com · du lundi au vendredi, 7 h – 17 h (heure du Pacifique)