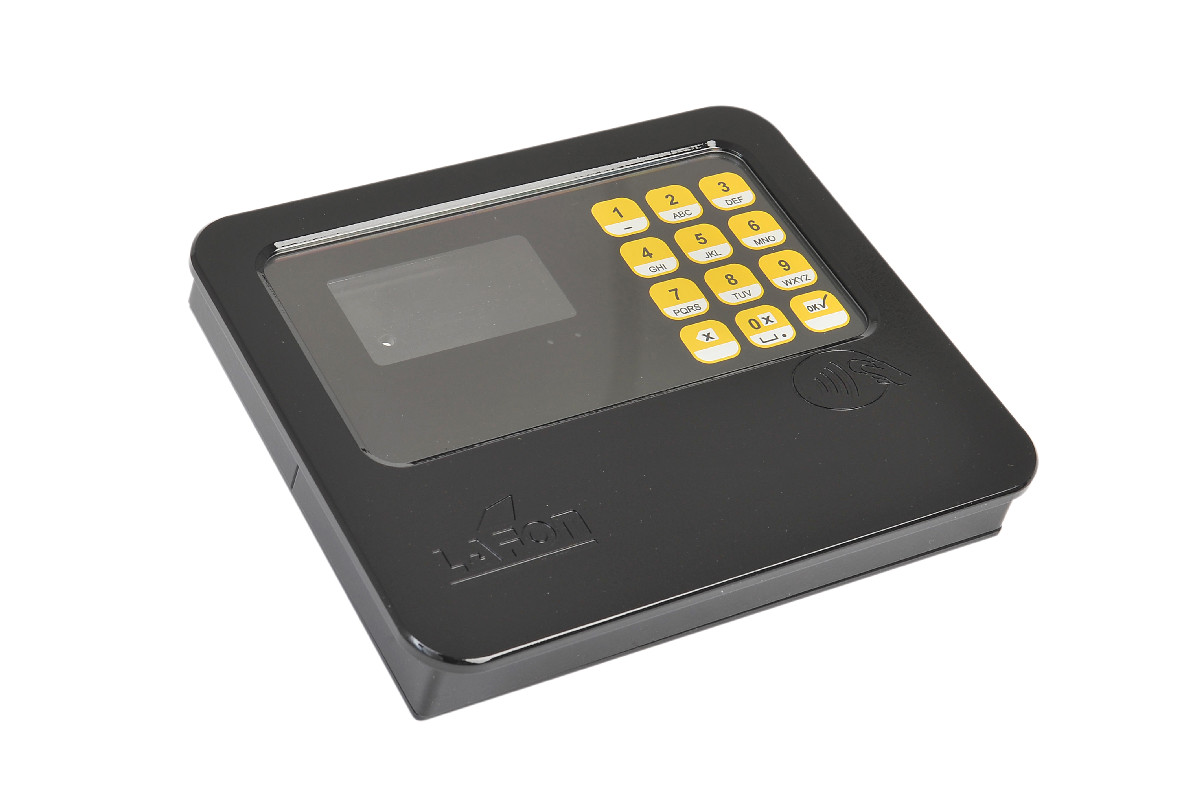
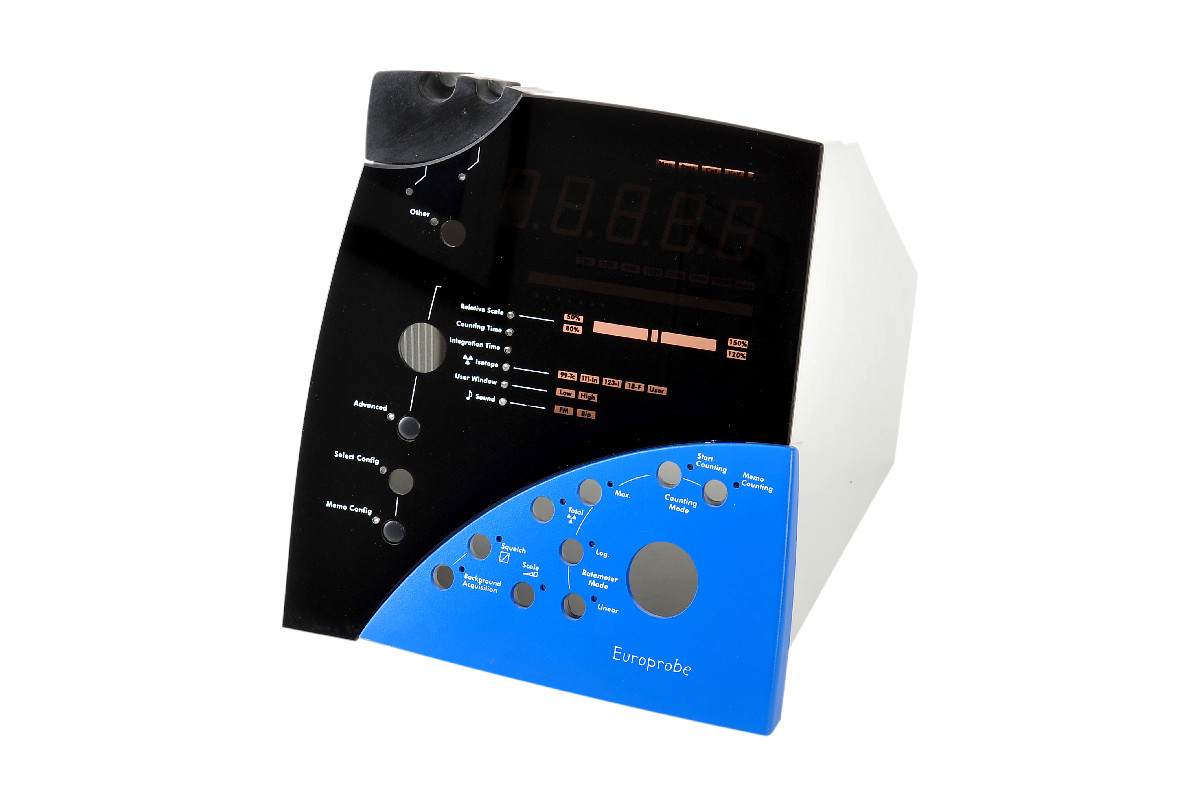
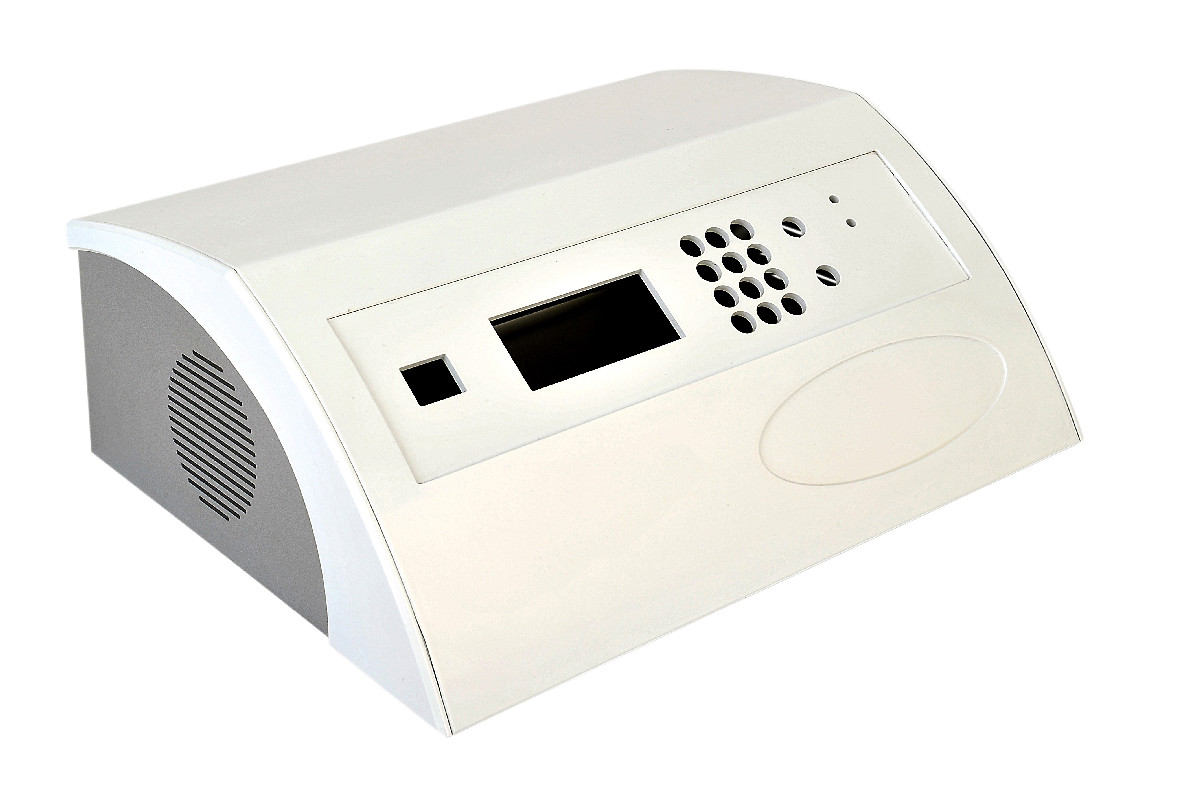
Le matériel de test se fabrique en petit nombre. Un poste de test de production peut être construit en quatre exemplaires, un par ligne plus un de réserve ; un instrument spécialisé peut se vendre à quelques centaines d’unités par an. Tous deux évoluent chaque fois que le produit auquel ils sont dédiés change. Faibles quantités et révisions fréquentes : c’est précisément le cas de figure qu’un boîtier fabriqué sans outillage gère le mieux. Cet article explique comment en tirer parti pour vos boîtiers d’équipements de test : ce qu’il faut mettre sous boîtier, comment se gèrent les modifications, et comment commander pour que les commandes répétées restent économiques et identiques.
Les volumes justifient rarement un moule
Un moule se paie avant la première pièce et s’amortit sur toutes les suivantes. Sur quatre postes de test, le calcul ne tient jamais ; sur quelques centaines d’instruments par an, il tient rarement tant que la conception évolue encore. Un moule demande au moins 8 semaines de fabrication ; un prototype de boîtier en ABS d’environ 8 × 5 × 2 pouces (203 × 127 × 51 mm), fabriqué à partir de plaques, coûte autour de 500 $ US et demande 3 à 21 jours ouvrés selon la complexité.
Notre fabrication de boîtiers en petites séries n’impose aucun minimum de commande. Une ou deux unités entraînent des frais de mise en route, et le procédé est le plus économique entre 100 et 10 000 unités. L’injection commence à devenir compétitive au-delà d’un millier de pièces environ par série, une fois la conception figée.
Pour un poste unique, un cadre en profilés aluminium habillé de panneaux plats découpés à dimension est souvent la solution la plus rapide, et nous ne dirions pas le contraire. Un boîtier fabriqué à partir de plaques trouve sa place lorsqu’il vous faut un boîtier fermé avec plis, légendes imprimées, inserts taraudés et fenêtres, ou lorsque le poste sera reproduit.
Ce qu’un poste de test doit mettre sous boîtier
Le nid qui positionne le dispositif sous test (DUT) est généralement une pièce usinée de précision, et ce n’est pas ce que nous fabriquons. Une bonne partie de ce qui l’entoure, en revanche, relève de notre métier :
- Les coffrets de commande pour relais, acquisition de données et alimentations, avec aérations à fentes et plaque de connecteurs à l’arrière.
- Les pupitres opérateur avec boutons marche et arrêt, voyants conforme/non conforme ramenés en surface par des guides de lumière, et légendes imprimées directement sur le panneau.
- Les capots qui couvrent la pneumatique et le câblage, avec des fenêtres en acrylique là où l’opérateur surveille le cycle.
- Les supports, panneaux et capots d’habillage qui accueillent écrans, lecteurs de codes-barres et sorties de câbles.
Prévoyez des inserts en laiton sur tout capot démonté pour la maintenance ; les colonnettes pour vis autotaraudeuses sont réservées aux vis posées une ou deux fois. Si un coffret contient du câblage secteur, votre responsable sécurité peut exiger un matériau UL94 V-0 : nous avons pour cela en stock l’ABS ignifugé Royalite et le Boltaron 4335.
Une question passe facilement inaperçue. Dans une zone protégée contre les décharges électrostatiques (EPA), les plastiques isolants placés près de cartes non protégées posent problème : demandez à votre coordinateur ESD si un boîtier installé sur le poste doit être dissipatif. Nos plaques en stock ne le sont pas. Une nuance dissipative serait approvisionnée spécialement pour le projet : abordez donc le sujet au stade du devis, où la disponibilité et les minimums de matière peuvent être vérifiés.
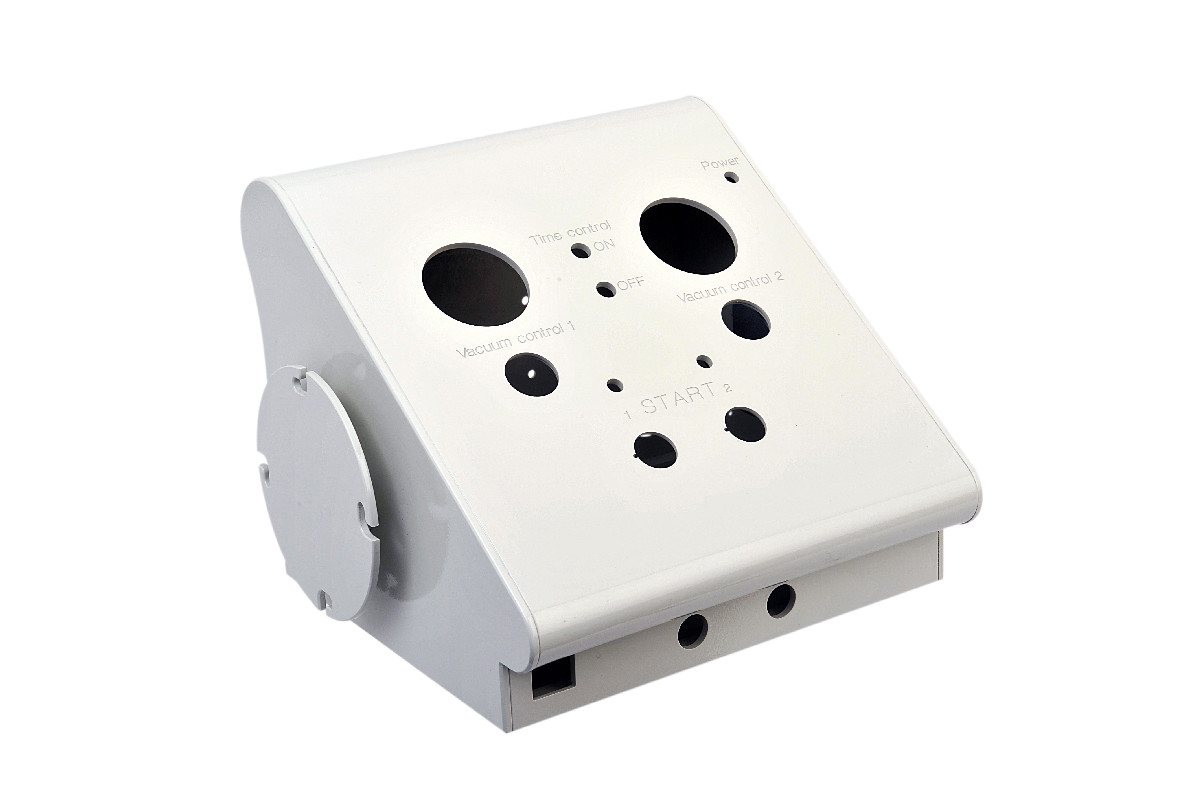
Quand le dispositif sous test change
Une nouvelle révision du produit testé peut déplacer un connecteur, ajouter un point de test ou changer un câble. Avec un boîtier moulé, le banc attendrait l’outillage. Ici, le boîtier est un programme CNC : une découpe déplacée ou un bouton ajouté se traduit par une modification du programme, les petites modifications se font dans la journée, et les plus simples peuvent parfois être intégrées à une série déjà en cours de fabrication.
Deux habitudes permettent de garder ces modifications bon marché :
- Regroupez sur un seul panneau ce qui change. Si chaque variante du produit exige un jeu de connecteurs différent, faites de la plaque de connecteurs une pièce plate séparée et gardez un corps commun. Une nouvelle variante se résume alors à un nouveau développé, pas à un nouveau boîtier.
- Attribuez à chaque révision du boîtier sa propre référence, liée à la révision du produit qu’il teste. Lorsqu’une deuxième ligne a besoin d’un poste pour l’ancien produit, vous commandez cette révision par sa référence.
Des commandes répétées identiques à la première fabrication
Pour du matériel de test, la répétabilité est une exigence fonctionnelle. Un poste construit pour un second site doit accepter les mêmes câbles et la même plaque de montage, et un panneau de remplacement commandé des années plus tard doit s’adapter aux instruments déjà sur le terrain. Chaque élément est usiné d’après le programme, à ±0,2 mm sur le développé, et non d’après le réglage d’un opérateur : une commande répétée cette année correspond au prototype de l’an dernier.
Le prototype sert aussi de premier article pour la production, et chaque lot est contrôlé dans le cadre de notre système qualité ISO 9001:2015. L’impression 3D reste un choix légitime pour une vérification rapide d’encombrement, mais les pièces imprimées varient d’une impression à l’autre et n’offrent aucun passage en production à un coût ou un délai raisonnable. Une fois le prototype acheté, la conception vous appartient, et le modèle 3D en prt, igs, stp, stl ou sldprt rejoint la documentation de votre banc.
Commander pour un programme de test
Les trois modes de commande s’appuient sur le même programme d’usinage : le boîtier est identique quel que soit votre choix. Choisissez le mode selon le profil de votre demande.
| Situation | Mode de commande | Fonctionnement |
|---|---|---|
| Fabrication unique d’une douzaine de postes pour le lancement d’un produit | Commande unique | Quantité totale sur un seul bon de commande ; production trois semaines après le bon de commande |
| Postes ajoutés au fil de l’ouverture de nouvelles lignes ou de nouveaux sites | Accord de réapprovisionnement | Commandes tout au long de l’année, avec des délais plus courts sur les commandes répétées et une priorité de production sur les nouvelles commandes |
| Instrument aux ventes mensuelles ou trimestrielles régulières | Livraisons planifiées | Prix de volume sur 10 à 10 000 unités, livrées chaque mois, chaque trimestre ou chaque année |
Une commande cadre vous donne accès aux prix de volume sans porter le stock vous-même. Ajoutez des capots et des panneaux opérateur de rechange à chaque appel de livraison : ce sont les pièces que l’on manipule et que l’on raye, et remplacer un panneau coûte bien moins cher que reconstruire un poste.
Quand le plastique n’est pas le bon choix
- Étuves de déverminage et enceintes climatiques chaudes. Comparez la fiche technique à la température maximale de l’enceinte ; l’ABS d’usage général se ramollit en dessous des températures de déverminage courantes.
- Boîtes de blindage RF pour les tests sans fil. Elles exigent une forte isolation au niveau des jonctions et des portes, donc un caisson métallique avec joints RF. Un revêtement conducteur aide un produit en plastique à passer les essais d’émission ; il n’en fait pas une boîte de blindage.
- Bâtis et embases de bancs qui reprennent des efforts de bridage ou portent des équipements lourds. Réalisez-les en métal ou en plaque usinée, et montez-y des capots et des panneaux en plastique.
- Très grands panneaux. Les plis sont limités à 40 pouces (1 016 mm) de long : un grand capot de poste se construit donc en plusieurs pièces assemblées ou sur un cadre.
- Instrument à la conception figée, livré en grandes séries d’unités identiques, pour lequel un moule d’injection se rentabilise.
Envoyez le modèle du poste ou de l’instrument, la révision du produit concernée et la quantité prévue sur les douze prochains mois via notre formulaire de demande de devis. Nous établissons le devis sous 48 heures.