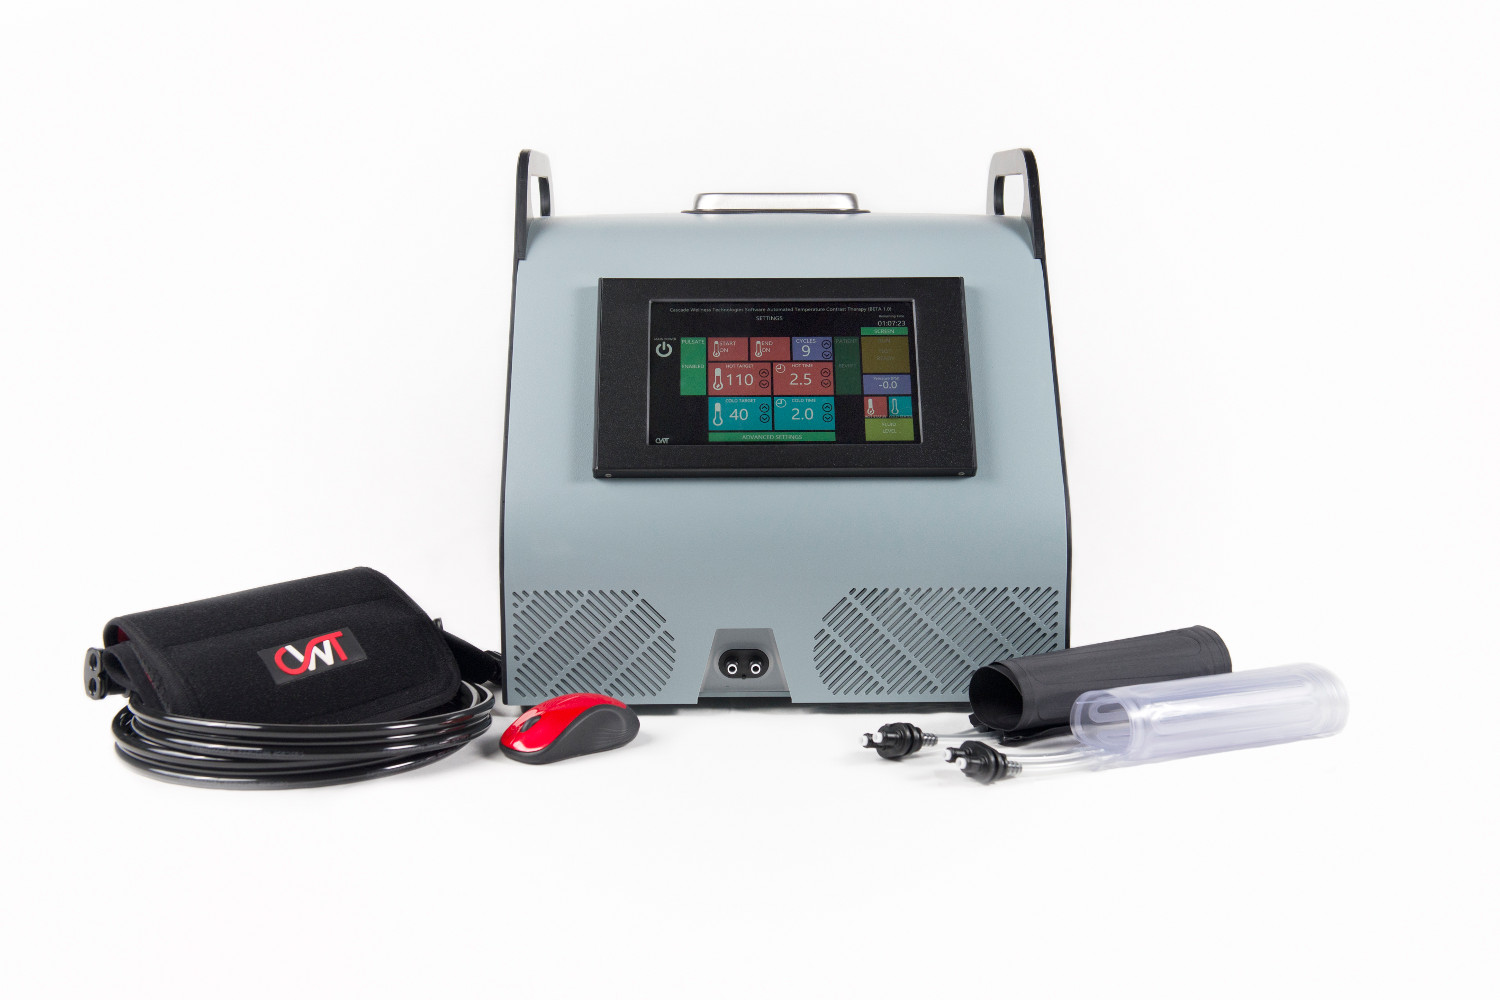
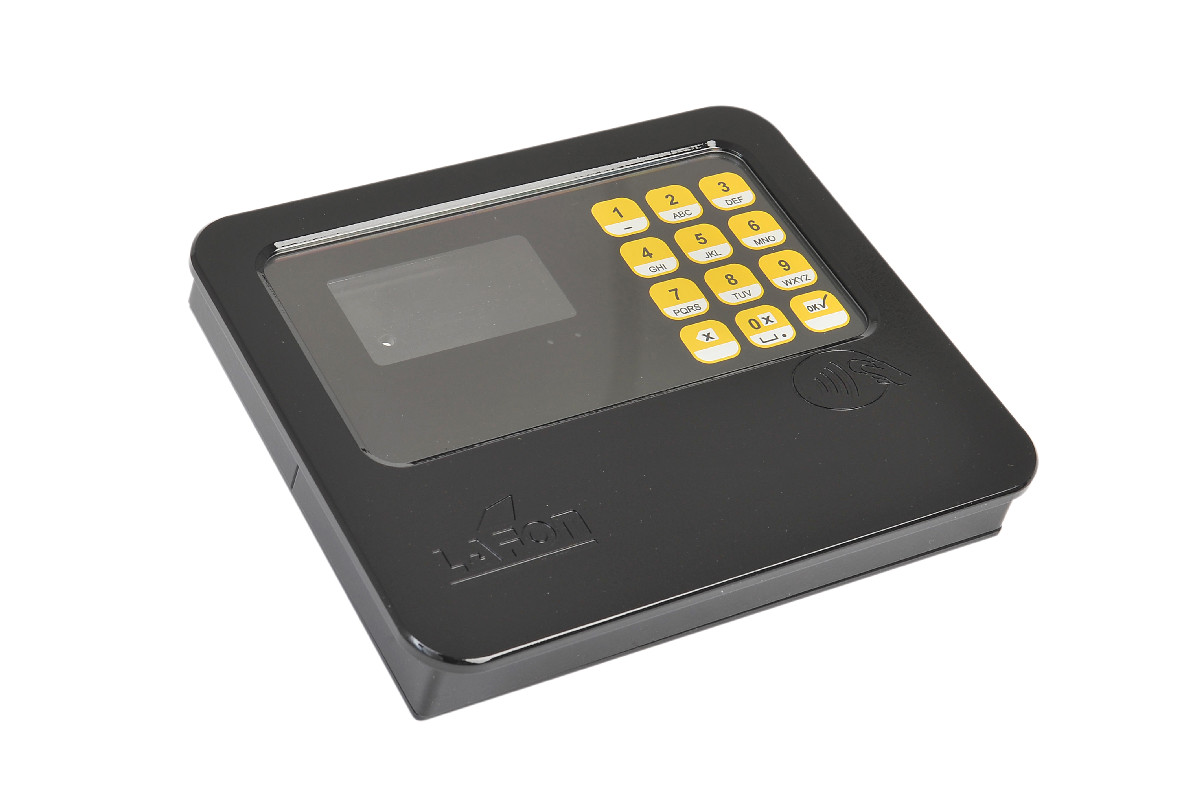
Sur un équipement de test, la plupart des problèmes de boîtier viennent de décisions prises dans le mauvais ordre. On choisit un boîtier à la taille de la carte, puis les connecteurs ne tiennent pas sur la face arrière, une exigence de blindage apparaît après le premier essai de préconformité en émission, ou la version terrain réclame une poignée que les parois ne peuvent pas porter. Les sept étapes ci-dessous suivent l’ordre dans lequel nous travaillons avec les fabricants d’instruments, et indiquent pour chaque décision ce qu’elle change dans le boîtier.
La démarche vaut pour tout boîtier, mais les détails concernent le plastique mis en forme sans moule, le procédé de nos boîtiers pour équipements de test : des plaques usinées à plat sur fraiseuse CNC, pliées à chaud et collées au solvant.
1. Définir où l’instrument sera utilisé
Le format pèse plus sur la conception que toute décision ultérieure : fixez-le avant de dimensionner quoi que ce soit. La plupart des matériels de test entrent dans l’une de ces quatre familles.
| Format | Ce qui prime | Première décision sur le boîtier |
|---|---|---|
| Instrument de paillasse | Lecture en position assise, connectique arrière dense, stabilité sur la paillasse | Face avant inclinée, plaque de connecteurs à l’arrière, pieds en caoutchouc encastrés |
| Appareil portable ou de terrain | Poids, chutes, transport à une main, accès à la batterie | Épaisseur de plaque, cheminement des efforts de la poignée, trappe de batterie |
| Poste ou banc de test | Commandes opérateur, cheminement des câbles, modifications à chaque changement du produit testé | Quels panneaux changeront, lesquels resteront fixes |
| Module en rack ou empilable | Largeur et hauteur extérieures imposées, faces avant et arrière chargées | D’abord les dimensions extérieures, ensuite l’aménagement du contenu |
Les appareils portables demandent un examen à part des poignées, des béquilles et de la résistance aux chutes, que traite notre article sur les boîtiers d’équipements de test portables.
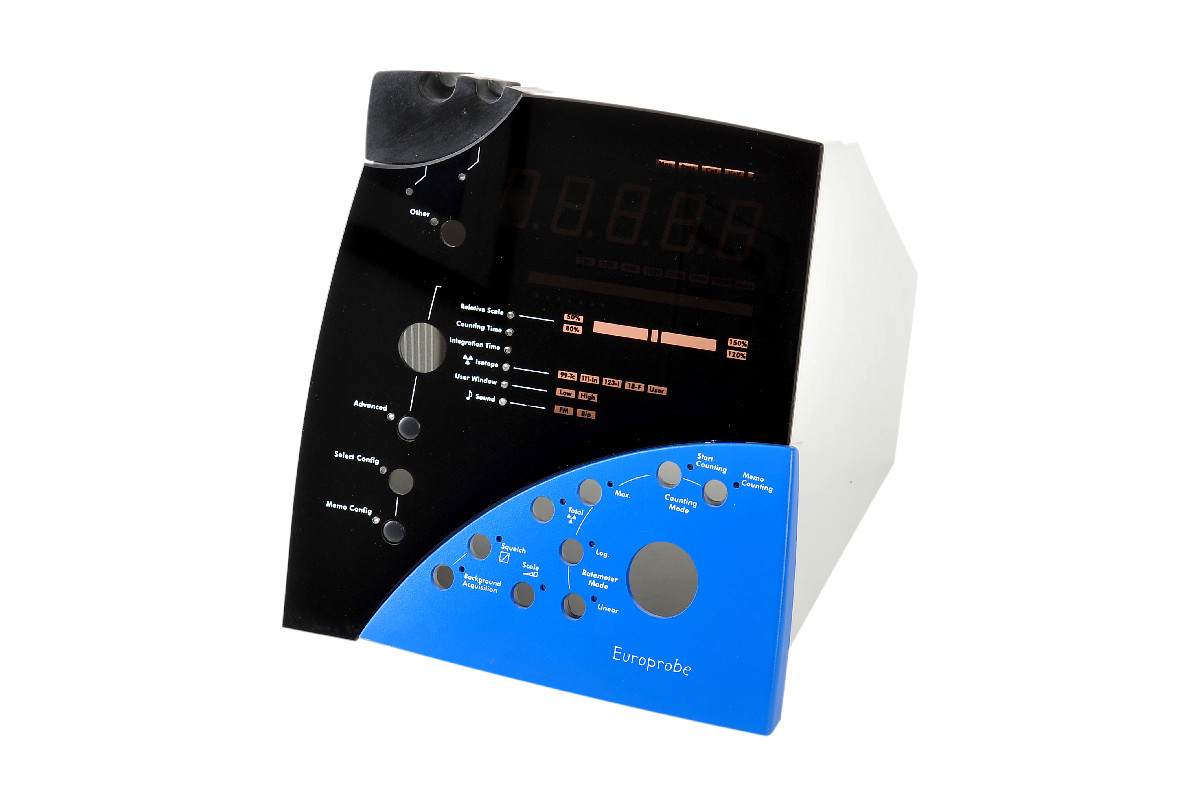
2. Dimensionner l’intérieur, puis prévoir la thermique
Modélisez le contenu à l’échelle réelle : cartes, écran, alimentation, batterie, connecteurs, et le rayon de courbure de chaque câble à loger. Cotez le boîtier sur ses parois intérieures. Dans un boîtier plié, l’extérieur grandit d’une épaisseur de plaque à chaque pli : une paroi de 3 mm pliée des deux côtés ajoute 6 mm à la largeur extérieure. Notre guide de conception de boîtier détaille l’ordre complet des opérations.
Estimez ensuite la puissance dissipée. Le plastique conduit mal la chaleur : un boîtier plastique repose sur le renouvellement de l’air, là où un boîtier métallique répartit aussi la chaleur dans ses parois. Les aérations sont des fentes usinées de 2 mm de large au minimum. Avec un ventilateur, donnez la même section à l’entrée et à la sortie d’air, et gardez un motif aussi ouvert que la paroi le permet.
Sur les instruments de précision en courant continu, l’implantation compte autant que le flux d’air. Un gradient de température entre les bornes d’entrée crée des décalages d’origine thermoélectrique : éloignez l’alimentation et la sortie d’air de l’étage d’entrée et de ses connecteurs.
3. Trancher la question du blindage avant de figer le modèle
L’ABS, le polycarbonate et l’acrylique sont des isolants : à eux seuls, ils n’apportent aucun blindage. Si l’instrument possède un étage d’entrée analogique sensible ou doit passer des essais d’émission, décidez dès maintenant s’il lui faut un revêtement conducteur intérieur, car cette décision déplace des éléments du boîtier :
- Regroupez les connecteurs sur un seul panneau relié à la masse, pour que les plus grandes ouvertures soient refermées par les connecteurs qui s’y montent.
- Prévoyez des inserts en laiton, et non des colonnettes pour vis autotaraudeuses, à chaque vis qui assure une continuité de masse.
- Repérez les fenêtres, les logements d’étiquettes et les zones imprimées qui doivent rester sans revêtement.
Nous appliquons le revêtement conducteur EMI/RFI à l’intérieur du boîtier en opération complémentaire, puis en contrôlons la conductivité. Les essais d’émission et d’immunité restent de votre ressort et de celui de votre laboratoire. Si le blindage est l’exigence dominante, envisagez sérieusement un boîtier métallique : le métal blinde naturellement.
4. Placer connecteurs et commandes du côté de l’opérateur
Dressez la liste de tous les connecteurs, interrupteurs, voyants et afficheurs, et attribuez chacun à une face. La face avant reçoit ce que l’opérateur manipule à chaque mesure ; la face arrière, l’alimentation, les communications et les câbles qui restent branchés. Espacez les ouvertures en tenant compte du corps de la fiche qui s’y branche et de la main qui la tient, pas seulement de la découpe du connecteur.
Chaque ouverture est usinée dans la plaque à plat, avant pliage, à ±0,2 mm sur le développé. Les éléments usinés depuis l’envers d’un panneau tiennent ±0,4 mm par rapport à la face extérieure : gardez la découpe d’un connecteur et ses éléments de positionnement du même côté.
Deux détails piègent souvent les concepteurs. Les connecteurs à montage sur panneau sont prévus pour une épaisseur de panneau maximale, qu’une paroi de 6 mm choisie pour sa rigidité peut dépasser : faites de la plaque de connecteurs une pièce séparée plus mince, ou usinez une poche par l’intérieur, ce qui ajoute une seconde opération d’usinage. Et si l’instrument mesure des circuits reliés au secteur, sa catégorie de mesure (CAT II, III ou IV) fixe les lignes de fuite et les distances d’isolement dans l’air aux bornes d’entrée, et donc l’écartement des bornes.
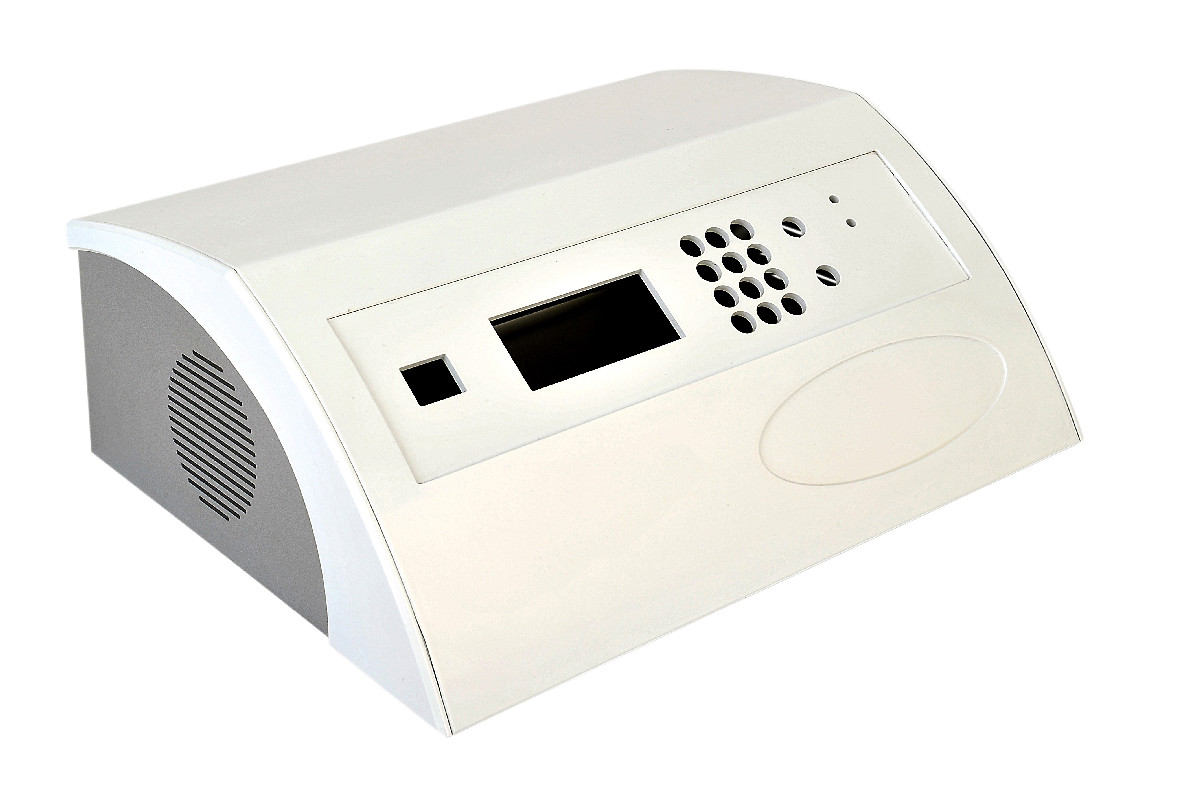
5. Définir manipulation, accès et sécurité
Mettez par écrit ce à quoi le boîtier doit résister. Nous formulons l’exigence de chute selon trois issues possibles : aucun dommage, aucune défaillance catastrophique, ou une défaillance qui ne crée aucun danger. Chacune modifie l’épaisseur de plaque, le renfort des angles et l’emplacement admissible des assemblages.
Déterminez ensuite qui ouvre le boîtier, et à quelle fréquence. Un utilisateur qui change un fusible, un technicien qui ouvre le boîtier à chaque étalonnage et un centre de réparation qui remplace une carte appellent trois conceptions d’accès différentes. Les vis retirées à chaque étalonnage vont dans des inserts en laiton ; les colonnettes pour vis autotaraudeuses sont réservées aux vis posées une ou deux fois.
La norme IEC 61010-1, qui régit la sécurité des appareils électriques de mesurage, de régulation et de laboratoire, considère comme retirés les capots démontables sans outil lorsqu’on vérifie l’accessibilité des parties sous tension : un capot qui couvre un câblage secteur doit donc normalement exiger un outil pour s’ouvrir. Selon la manière dont la conception limite la propagation du feu, la norme peut aussi imposer un matériau classé au feu. Nous avons en stock l’ABS ignifugé Royalite et le Boltaron 4335, tous deux classés UL94 V-0. C’est votre laboratoire de certification qui détermine ce qui s’applique à l’appareil.
6. Choisir le procédé selon les quantités et le calendrier
Un moule demande au moins 8 semaines de fabrication, et l’injection ne devient compétitive qu’au-delà d’un millier de pièces environ par série, sur une conception stabilisée. La plupart des équipements de test se vendent de quelques dizaines à quelques milliers d’unités, et évoluent en cours de route : c’est précisément la plage à laquelle se prête la fabrication à partir de plaques :
- Une ou deux unités sont possibles, moyennant des frais de mise en route.
- Le procédé est le plus économique entre 100 et 10 000 unités.
- Les prototypes demandent 3 à 21 jours ouvrés selon la complexité ; la production est expédiée trois semaines après réception du bon de commande.
- Les commandes cadres couvrent de 10 à 10 000 unités, livrées selon votre calendrier.
Avant d’opter pour du sur-mesure intégral, vérifiez si une forme standard suffit. Un boîtier de catalogue percé à la main convient pour quelques outils internes. Un C Box ou U Box, dimensionné autour de votre carte dans notre configurateur en ligne Product Designer, avec fichiers CAO téléchargeables, convient à un instrument rectangulaire avec découpes usinées et impression. Une face avant inclinée, une connectique dense, un blindage ou une poignée imposent en général une conception sur mesure.
7. Envoyer une demande de devis complète
Une demande de devis qui répond aux questions ci-dessus est chiffrée plus vite et plus précisément. Joignez-y :
- Un modèle 3D du contenu ou du boîtier au format STEP, IGES, SAT, SolidWorks, STL ou DXF. Sans CAO, envoyez le contour des cartes, la liste des connecteurs et un croquis.
- Le format et l’environnement : paillasse, portable, banc de test ou rack ; laboratoire ou terrain.
- La puissance dissipée estimée, et la présence ou non d’un ventilateur.
- Le blindage : faces revêtues, zones sans revêtement et points de masse.
- Le classement UL94 éventuellement exigé, et la norme de sécurité selon laquelle le produit sera certifié.
- L’exigence de chute, et qui ouvre le boîtier.
- La couleur, les légendes et le fichier du logo.
- Les quantités : prototypes, première série, volume annuel et calendrier de livraison.
Un ingénieur vous répond sous un jour ouvré, et le devis suit sous 48 heures. Avant toute découpe, vous validez un modèle 3D complété de nos détails d’assemblage et de nos compensations de pliage, fourni en prt, igs, stp, stl ou sldprt.
Si vous disposez d’un modèle de carte et d’une implantation sommaire, envoyez-nous vos fichiers CAO avec les réponses à la liste ci-dessus. Cela suffit pour qu’un ingénieur lance l’étude.