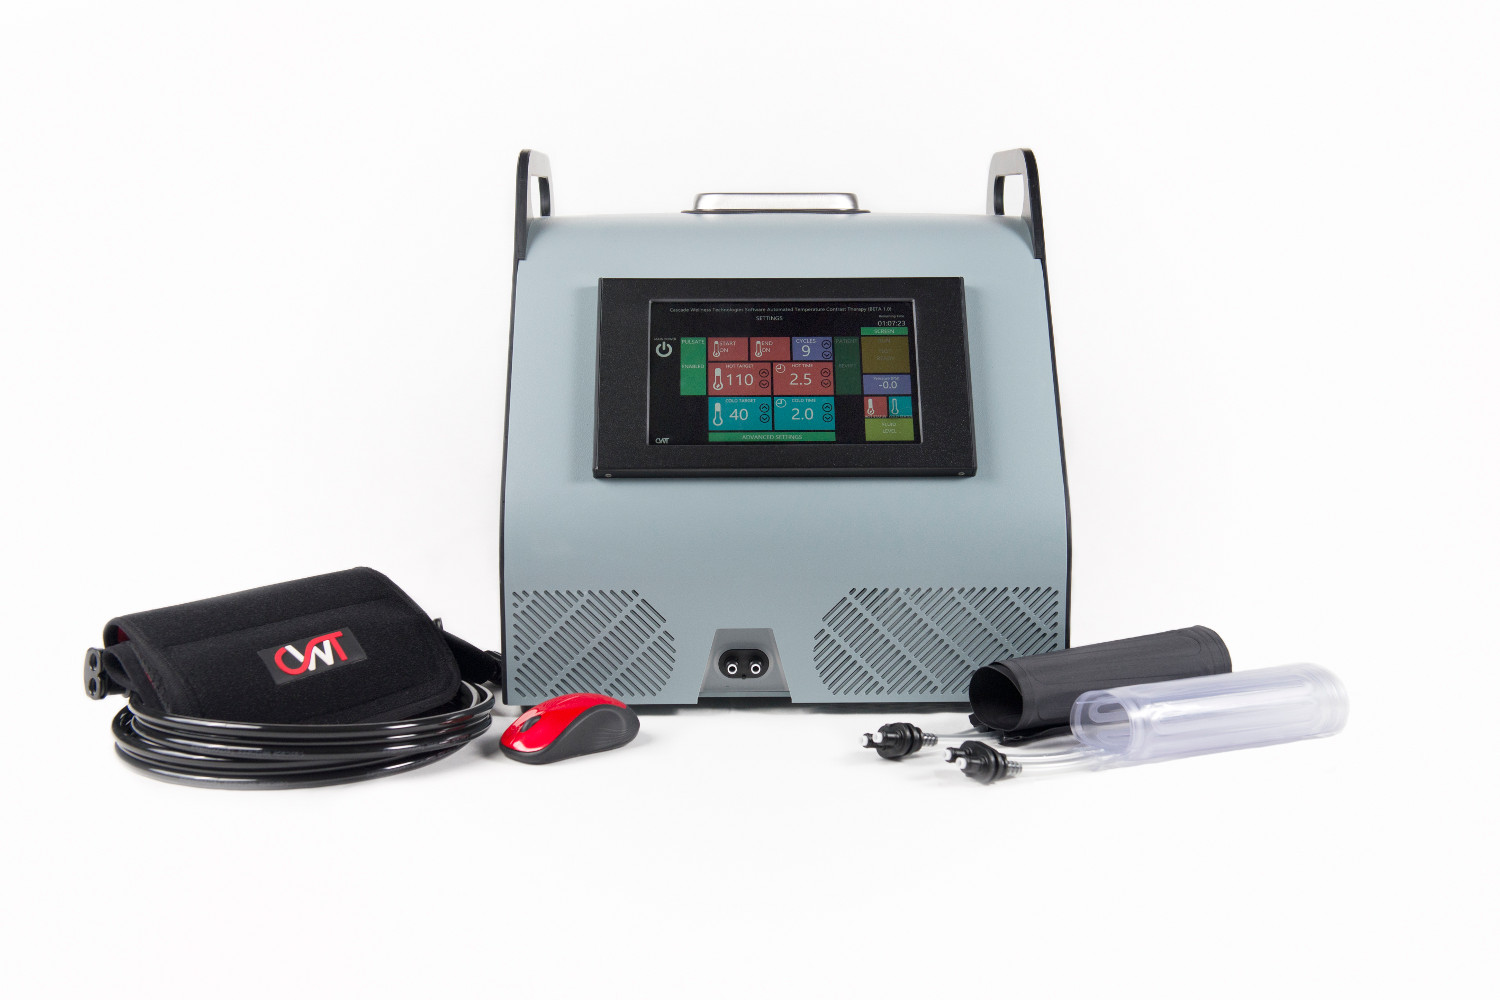
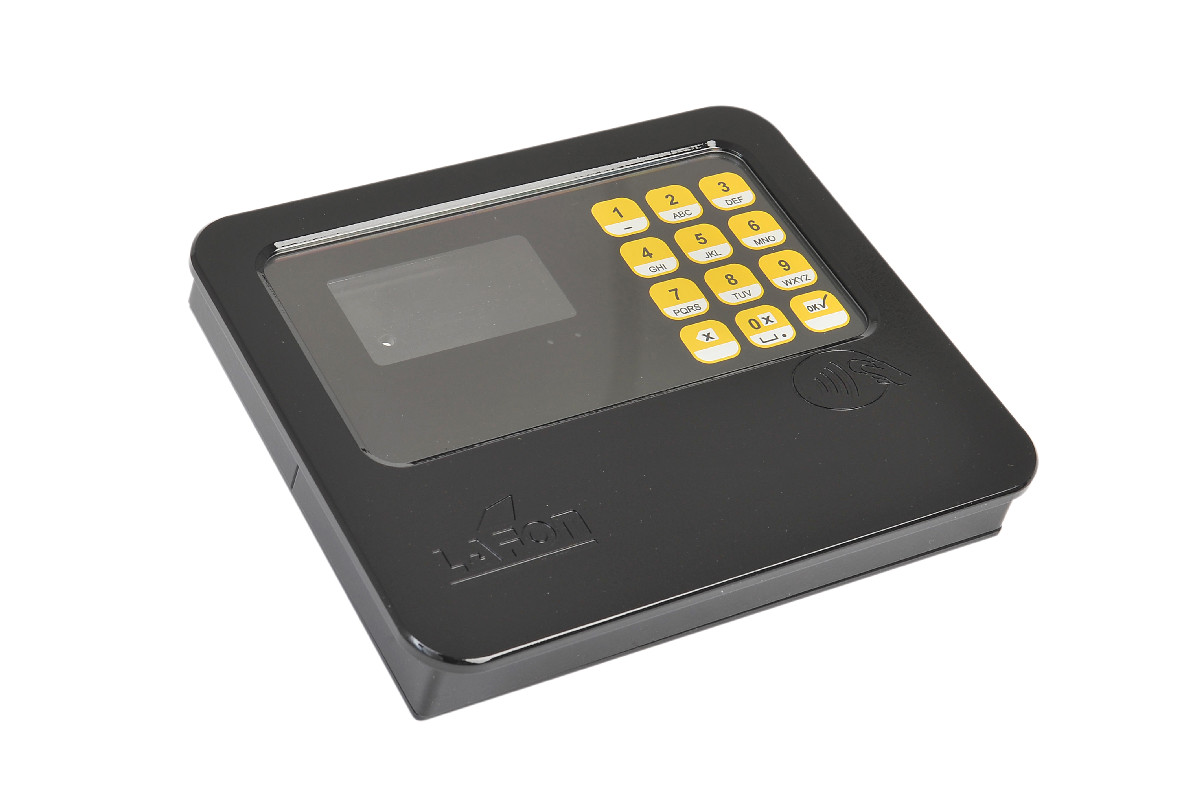
La mayoría de los problemas de las cajas para equipos de prueba vienen de tomar las decisiones en el orden equivocado. Se elige una caja a la medida de la placa y después resulta que el conjunto de conectores no cabe en el panel trasero, que aparece un requisito de blindaje tras la primera prueba previa de emisiones o que la versión de campo necesita un asa que las paredes no pueden soportar. Los siete pasos siguientes siguen el orden que aplicamos con los fabricantes de instrumentos e indican qué cambia en la carcasa con cada decisión.
Los pasos sirven para cualquier carcasa, pero los detalles corresponden al plástico fabricado a partir de lámina, el proceso con el que hacemos nuestras cajas para equipos de prueba: lámina plana mecanizada en fresadoras CNC, doblada térmicamente y unida con solvente, sin molde.
1. Decida dónde se va a usar el instrumento
El formato condiciona el diseño más que cualquier decisión posterior, así que conviene fijarlo antes de dimensionar nada. Casi todo el hardware de prueba entra en uno de estos cuatro grupos.
| Formato | Qué predomina | Primera decisión sobre la carcasa |
|---|---|---|
| Instrumento de mesa | Lectura desde la silla, muchos conectores en la parte trasera, estabilidad sobre la mesa de trabajo | Panel frontal inclinado, placa de conectores trasera, patas de goma empotradas |
| Unidad portátil o de campo | Peso, caídas, transporte con una mano, acceso a la batería | Espesor de lámina, trayectoria de la carga del asa, tapa de la batería |
| Estación o utillaje de prueba (fixture) | Mandos del operador, recorrido de los cables, cambios cada vez que cambia el producto bajo prueba | Qué paneles cambiarán y cuáles se mantienen fijos |
| Módulo para rack o apilable | Ancho y alto exteriores fijos, paneles frontal y trasero muy poblados | Primero las dimensiones exteriores; después, acomodar el contenido |
Las unidades portátiles requieren un análisis aparte de asas, soportes y resistencia a las caídas, que tratamos en nuestro artículo sobre cajas para equipos de prueba portátiles.
2. Dimensione el interior y después planifique la gestión térmica
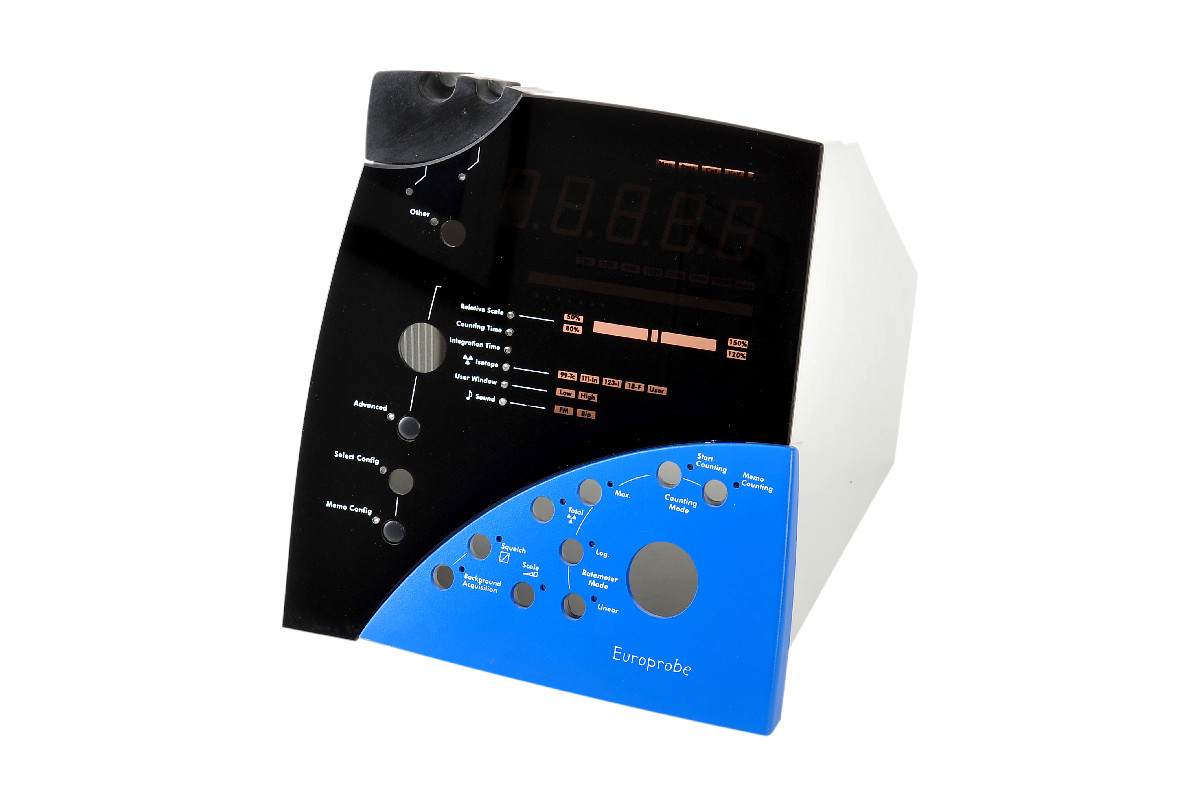
Modele el contenido a tamaño real: placas, pantalla, fuente de alimentación, batería, conectores y el radio de curvatura de cada cable que tenga que caber. Acote la carcasa por sus medidas interiores. En una caja doblada, el exterior crece un espesor de lámina en cada doblez, así que una pared de 3 mm doblada en ambos lados suma 6 mm al ancho exterior. Nuestra guía de diseño de cajas explica el orden completo de las operaciones.
Después, estime la disipación. El plástico conduce mal el calor, de modo que una carcasa de plástico depende de la renovación del aire, mientras que una caja metálica también reparte el calor por sus paredes. Las ventilaciones son ranuras mecanizadas de 2 mm de ancho como mínimo. Si hay ventilador, iguale el área de entrada con la de salida y deje el patrón tan abierto como lo permita la pared.
En los instrumentos de CC de precisión, la ubicación importa tanto como el flujo de aire. Un gradiente de temperatura entre los bornes de entrada genera tensiones de offset termoeléctricas, así que la fuente de alimentación y la salida del aire caliente deben quedar lejos de la etapa de entrada y de sus conectores.
3. Resuelva el blindaje antes de cerrar el modelo
El ABS, el policarbonato y el acrílico son aislantes y, por sí solos, no aportan ningún blindaje. Si el instrumento tiene una etapa analógica de entrada sensible o debe superar pruebas de emisiones, decida ahora si necesita un recubrimiento conductivo interior, porque esa decisión cambia la posición de varios elementos:
- Agrupe los conectores en un solo panel con conexión a tierra, para que las aberturas más grandes queden donde los conectores acoplados y sus herrajes las cierran.
- Use insertos de latón, no torretas para tornillos autorroscantes, en todo tornillo que forme parte de la conexión a tierra.
- Indique las ventanas, los rebajes para etiquetas y las zonas impresas que deben quedar sin recubrimiento.
Aplicamos el recubrimiento conductivo EMI y RFI en el interior de la carcasa como operación secundaria y comprobamos su conductividad. Las pruebas de emisiones e inmunidad corren por cuenta de usted y de su laboratorio. Si el blindaje es el requisito principal, considere con objetividad una caja metálica, porque el metal blinda por sí mismo.
4. Ubique conectores y mandos desde el lado del operador
Haga una lista de todos los conectores, interruptores, indicadores y pantallas, y asigne cada uno a una cara. En el frente va lo que el operador toca en cada medición; atrás, la alimentación, las comunicaciones y los cables que quedan conectados. Separe las aberturas pensando en el cuerpo de la clavija que se conecta y en la mano que la sujeta, no solo en el recorte del propio conector.
Cada abertura se mecaniza en la lámina plana antes del doblado, con ±0.2 mm en el desarrollo plano. Los elementos cortados por la cara posterior de un panel mantienen ±0.4 mm respecto a la cara frontal, así que deje el recorte de un conector y sus elementos de posicionamiento del mismo lado.
Hay dos detalles que suelen pasar inadvertidos. Los conectores de montaje en panel admiten un espesor de panel máximo, y una pared de 6 mm elegida por rigidez puede superarlo: haga el panel de conectores como una pieza aparte y más delgada, o mecanice un rebaje por el interior, lo que añade una segunda operación de mecanizado. Y si el instrumento mide circuitos conectados a la red eléctrica, su categoría de medición (CAT II, III o IV) fija las líneas de fuga y las distancias en el aire en los bornes de entrada y, con ellas, la separación entre bornes.
5. Defina la manipulación, el acceso y la seguridad
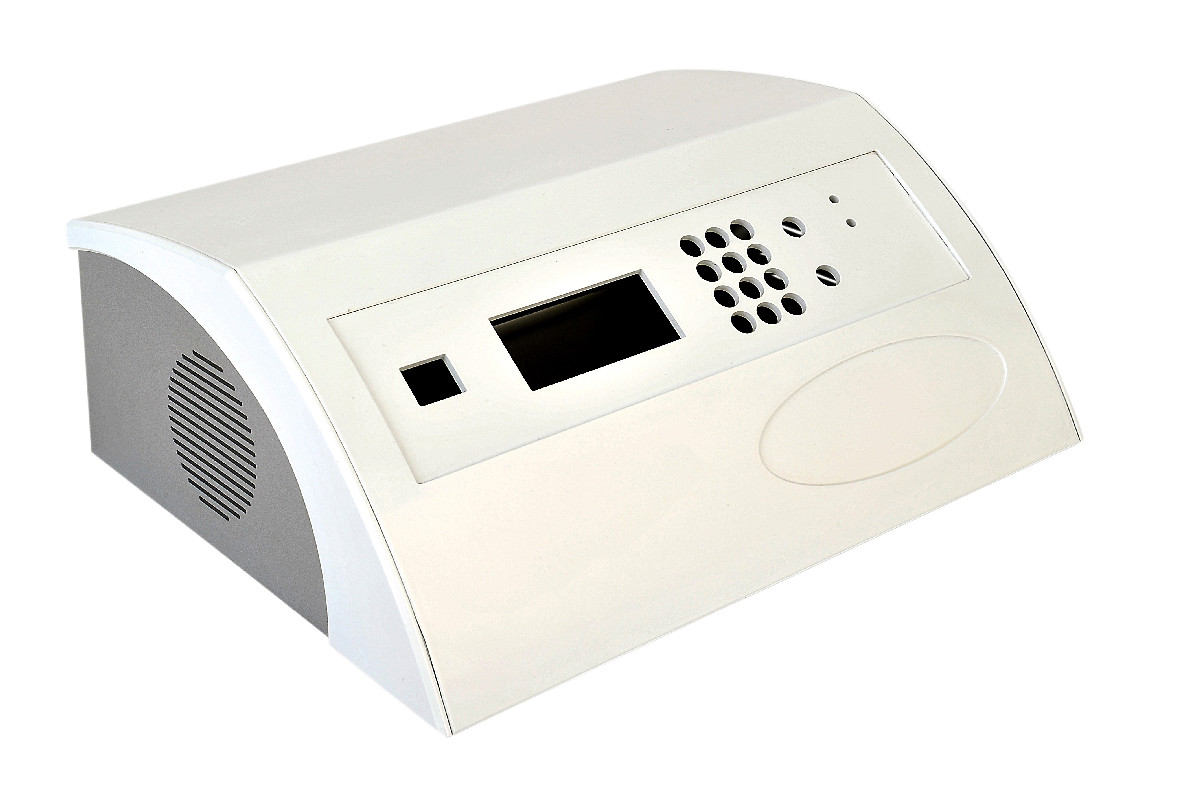
Ponga por escrito lo que la carcasa tiene que soportar. Planteamos el requisito de caída como uno de tres resultados: sin daños, sin falla catastrófica, o falla sin generar un peligro. Cada uno cambia el espesor de la lámina, el refuerzo de las esquinas y los lugares donde pueden quedar las uniones.
Después, decida quién la abre y con qué frecuencia. Un usuario que cambia un fusible, un técnico de calibración que abre la caja en cada intervalo y un centro de servicio que sustituye una placa necesitan tres diseños de acceso distintos. Los tornillos que se retiran en cada calibración van en insertos de latón; las torretas para tornillos autorroscantes son para tornillos que se instalan una o dos veces.
La IEC 61010-1, la norma de seguridad para equipos de medición, control y laboratorio, considera retiradas las tapas que se pueden quitar sin herramienta cuando se comprueba si hay partes con tensión accesibles, así que una tapa sobre cableado de red normalmente necesita una herramienta para abrirse. Según cómo limite el diseño la propagación del fuego, la norma también puede exigir un material con clasificación de inflamabilidad. Tenemos en existencia ABS retardante de llama Royalite y Boltaron 4335, ambos UL94 V-0. Su laboratorio de certificación decide qué se aplica al dispositivo.
6. Ajuste el proceso a la cantidad y al calendario
Fabricar un molde lleva al menos 8 semanas, y el moldeo empieza a ser competitivo a partir de unas mil piezas por lote de un diseño estable. La mayoría de los equipos de prueba se venden por decenas o por unos pocos miles de unidades y cambian por el camino, que es justo el rango en el que mejor encaja la fabricación con lámina:
- Se pueden fabricar una o dos unidades, con un cargo de preparación.
- El proceso es más económico entre 100 y 10 000 unidades.
- Los prototipos tardan de 3 a 21 días hábiles, según la complejidad; la producción se envía tres semanas después de la orden de compra.
- Los pedidos abiertos cubren de 10 a 10 000 unidades, que se liberan según su calendario.
Antes de pasar a un diseño completamente a medida, compruebe si basta con una forma estándar. Para unas cuantas herramientas de uso interno, una caja de catálogo con orificios taladrados a mano es suficiente. Una C Box o U Box, dimensionada para su placa en Product Designer, nuestro configurador con CAD descargable, cubre un instrumento rectangular con recortes mecanizados e impresión. Un frente inclinado, muchos conectores, blindaje o un asa suelen implicar un diseño a medida.
7. Envíe una solicitud de cotización completa
Una solicitud que responde a las preguntas anteriores obtiene una cotización más rápida y más precisa. Incluya:
- Un modelo 3D del contenido o de la carcasa en STEP, IGES, SAT, SolidWorks, STL o DXF. Si no tiene CAD, envíe los contornos de las placas, una lista de conectores y un croquis.
- Formato y entorno: de mesa, portátil, utillaje de prueba o rack; laboratorio o campo.
- La disipación de calor estimada y si lleva ventilador.
- Blindaje: caras recubiertas, zonas sin recubrir y puntos de conexión a tierra.
- La clasificación UL94 exigida, si la hay, y la norma de seguridad con la que se certificará el producto.
- El requisito de caída y quién abre la caja.
- Color, leyendas y archivos del logotipo.
- Cantidades: prototipos, primer lote, volumen anual y calendario de entregas.
Un ingeniero le responde en un día hábil y la cotización llega en un plazo de 48 horas. Antes de cortar ninguna lámina, usted aprueba un modelo 3D al que hemos añadido nuestros detalles de unión y las compensaciones de doblado, y que le devolvemos en prt, igs, stp, stl o sldprt.
Si tiene un modelo de la placa y una distribución aproximada, envíenos sus archivos CAD con las respuestas a la lista anterior. Con eso, un ingeniero puede empezar la revisión.