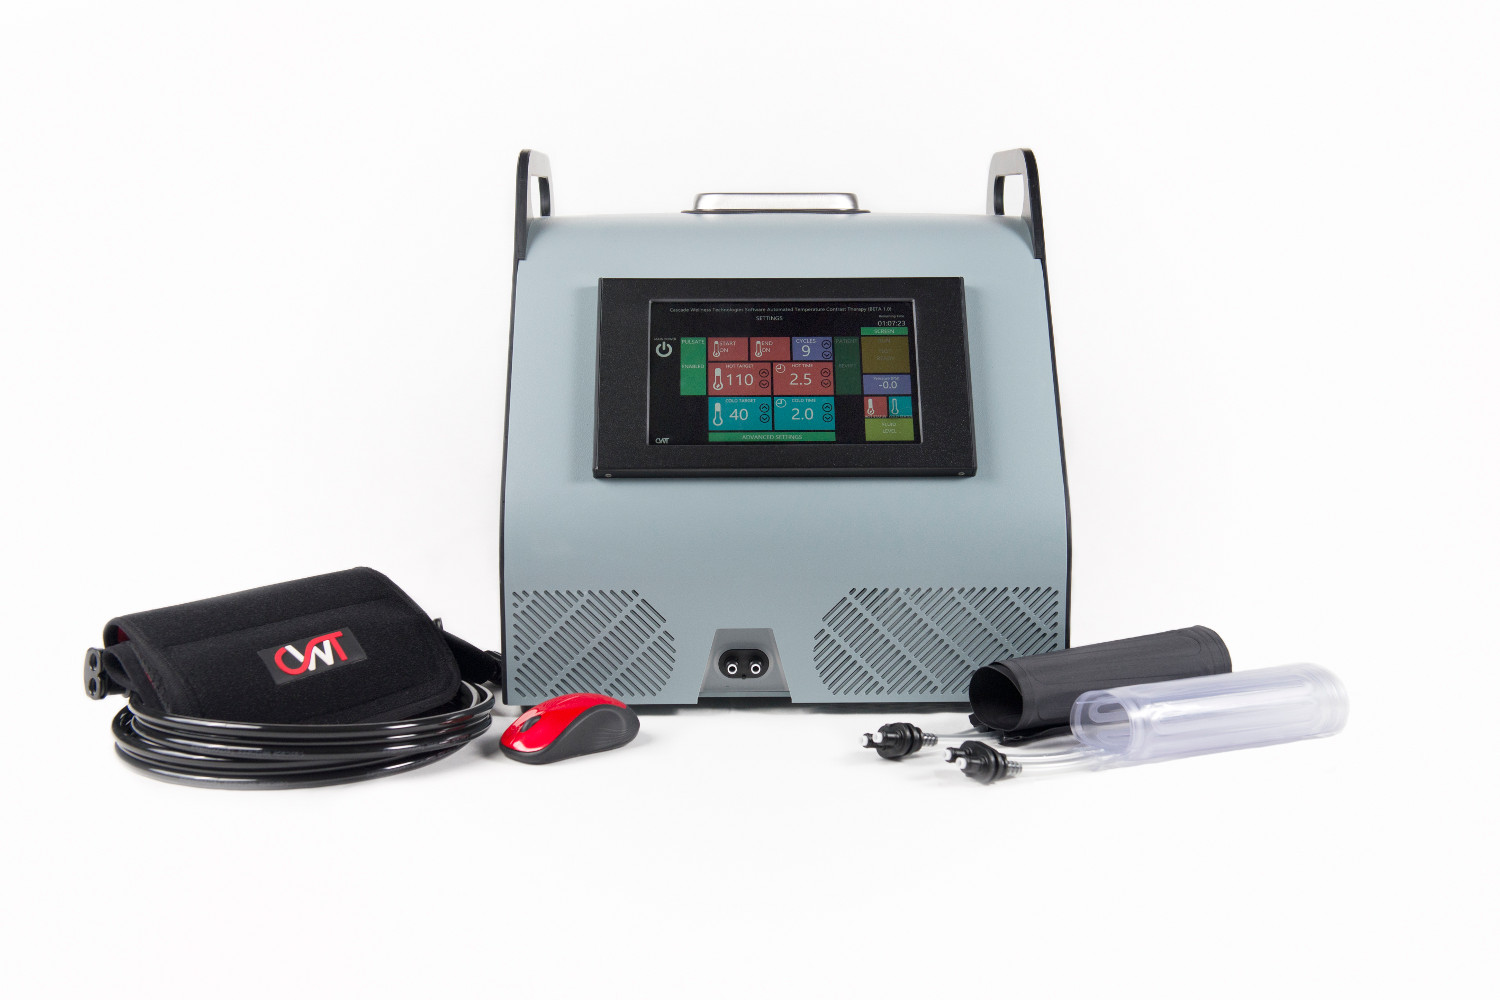
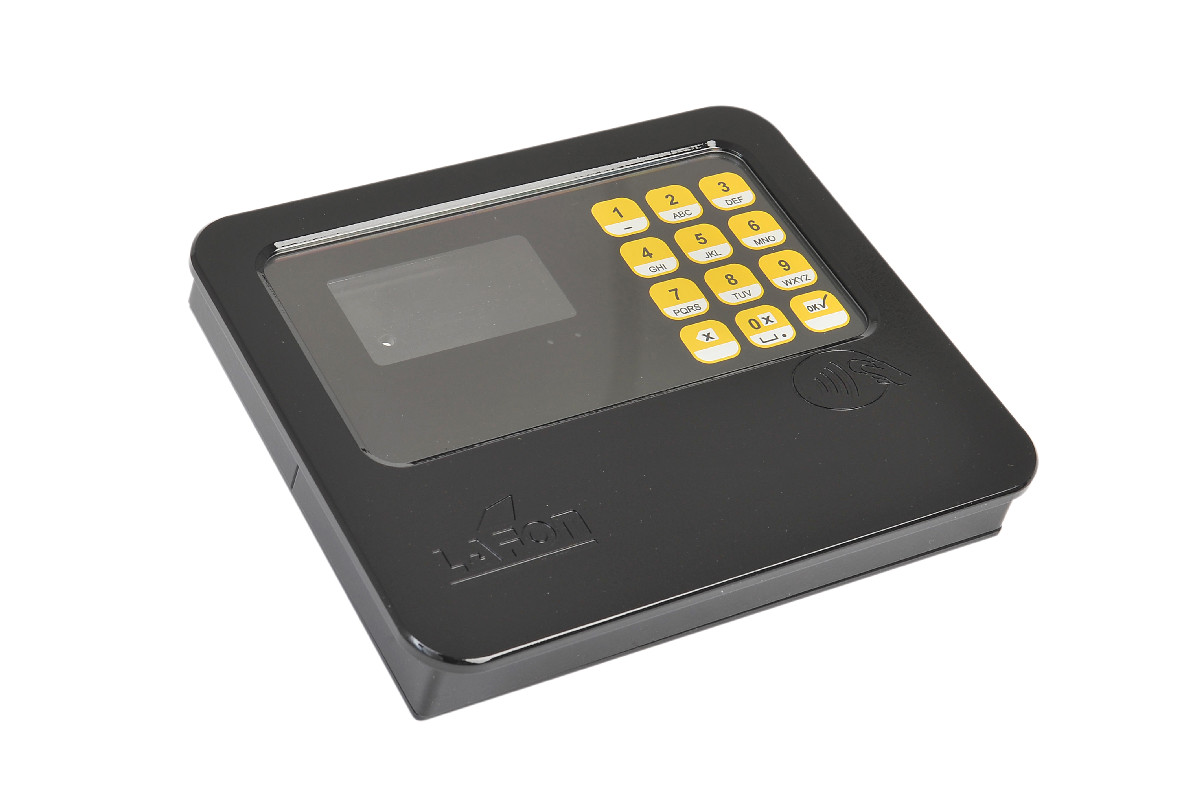
試験・計測機器の筐体で起きる問題の多くは、決める順番を誤ったことから生じます。基板に合わせてボックスを選んだ後で、コネクター群が背面パネルに収まらない、最初のエミッションのプリスキャンでシールドが必要だとわかる、現場用モデルに壁が支えきれない取っ手が必要になる、といった事態が起きます。以下の7つのステップは、当社が計測器メーカーと一緒に進めている順番です。それぞれの決定がハウジングの何を変えるかも併せて説明します。
この手順はどのハウジングにも当てはまりますが、具体的な内容は樹脂板加工によるプラスチック筐体を前提にしています。当社の試験・計測機器用筐体を支える工法で、平らな樹脂板をCNCルーターで切削し、熱曲げ加工と溶剤接着で組み立てます。金型は使いません。
1. 機器を使う場所を決める
形態(フォームファクター)は、後に続くどの決定よりも設計を大きく左右します。寸法を決める前に確定させてください。試験・計測機器の多くは、次の4つのいずれかに分類されます。
| 形態 | 重視される点 | ハウジングで最初に決めること |
|---|---|---|
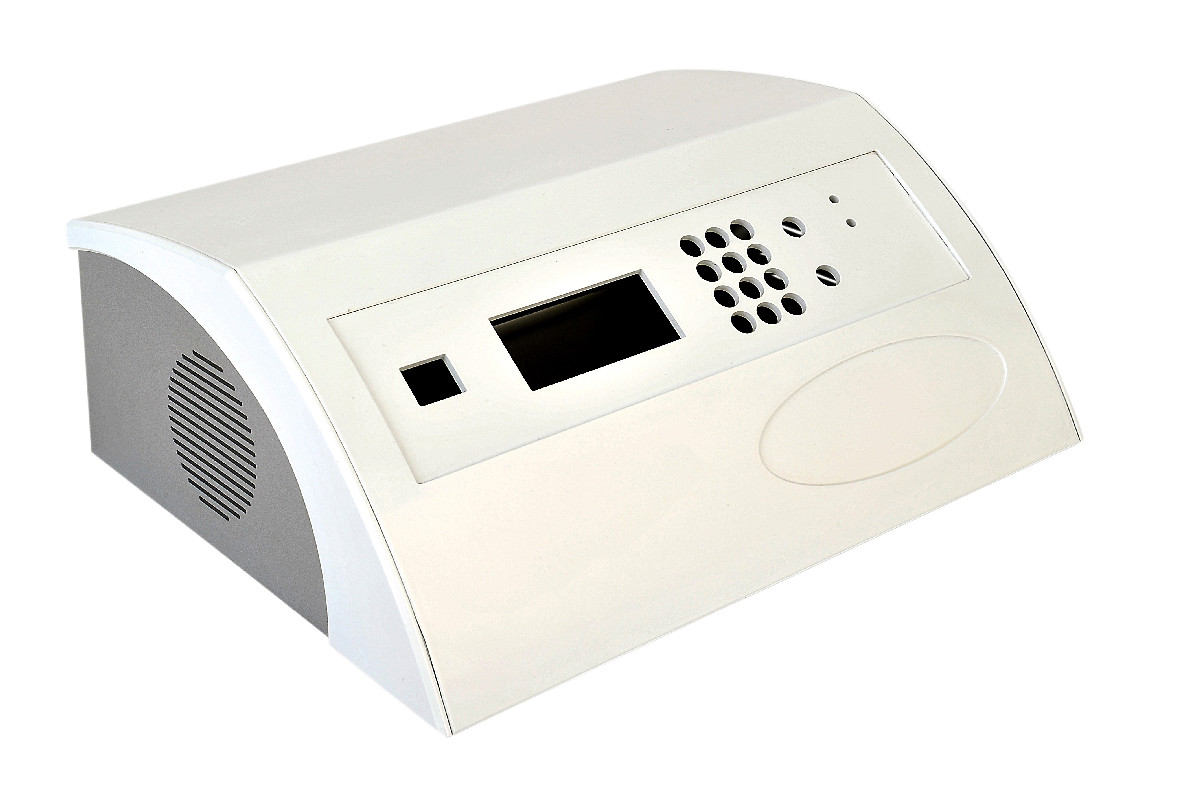
| 卓上型計測器 | 座ったまま読み取れること、背面に密集したコネクター、作業台の上でずれないこと | 傾斜したフロントパネル、背面のコネクタープレート、埋め込み式のゴム脚 |
| 携帯型・現場用機器 | 重量、落下、片手での持ち運び、バッテリーの出し入れ | 板厚、取っ手の荷重経路、バッテリー扉 |
| 試験ステーション・治具 | 作業者が操作するスイッチ類、ケーブルの取り回し、被試験製品の変更に伴う改修 | 変更するパネルと固定のままにするパネルの切り分け |
| ラック搭載・積み重ね型モジュール | 決まった外形の幅と高さ、部品が密集した前面・背面パネル | まず外形寸法を決め、その中に内部部品を収める |
携帯型の機器では、取っ手、スタンド、耐落下性を別途検討する必要があります。詳しくは携帯型試験・計測機器の筐体に関する記事で解説しています。
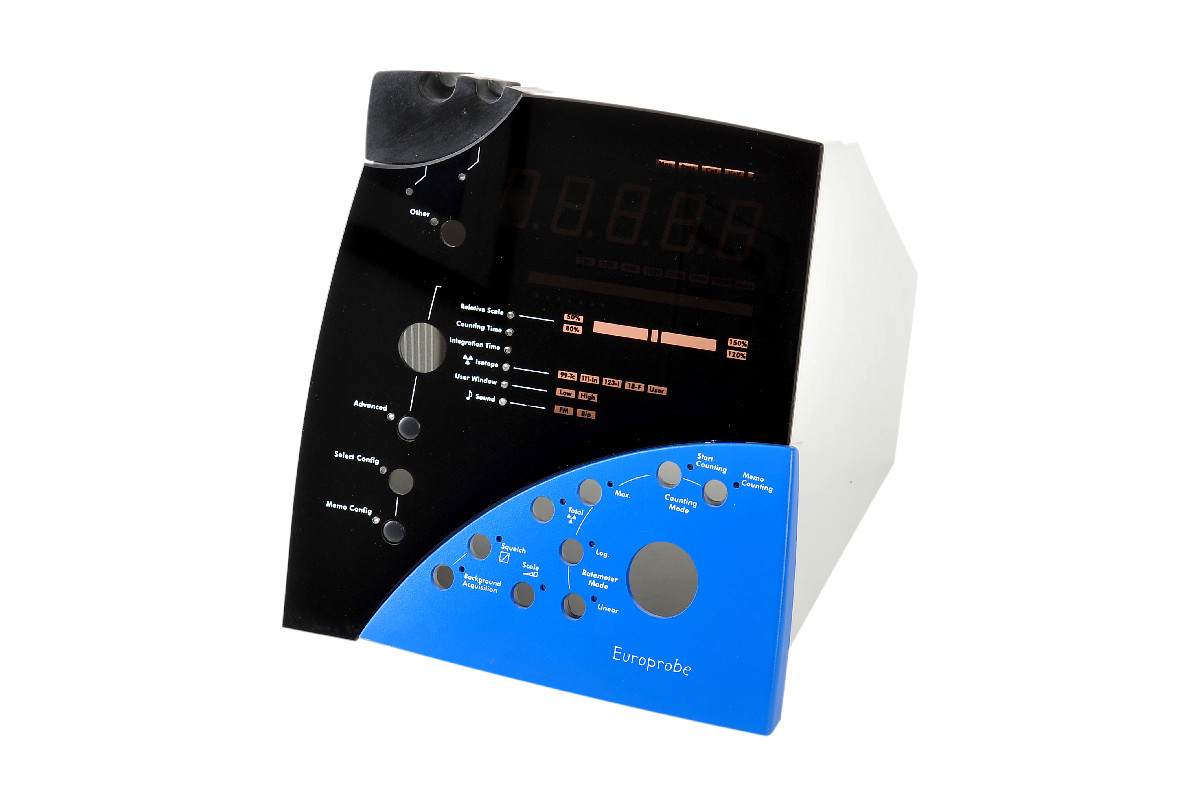
2. 内寸を決めてから熱対策を計画する
基板、ディスプレイ、電源、バッテリー、コネクター、そして収めるすべてのケーブルの曲げ半径まで、内部に入るものを実寸でモデル化します。ハウジングの寸法は内壁を基準に決めます。曲げ加工でつくる筐体では、曲げ1か所ごとに外形が板厚1枚分大きくなるため、両側を曲げた3mmの壁では外形の幅が6mm増えます。作業の全体的な順序は、当社の筐体設計ガイドで紹介しています。
次に発熱量を見積もります。金属ケースは壁面にも熱を拡散させますが、プラスチックは熱を伝えにくいため、プラスチックのハウジングは空気の入れ替えに頼ることになります。通気口は切削加工によるスロットで、最小幅は2mmです。ファンを使う場合は、吸気口と排気口の開口面積をそろえ、壁の強度が許す範囲で開口を大きく取ります。
精密な直流計測器では、配置も風量と同じくらい重要です。入力端子間に温度勾配があると熱起電力によるオフセットが生じるため、電源と排気の経路はフロントエンド回路とそのコネクターから離して配置します。
3. モデルを確定する前にシールドを決める
ABS、ポリカーボネート、アクリルは絶縁体で、それ自体にはシールド効果がありません。高感度のアナログフロントエンドを持つ機器や、エミッション試験に合格しなければならない機器では、内面の導電塗装が必要かどうかをこの段階で決めてください。この判断によって、形状の配置が変わるためです。
- コネクターは接着した1枚のパネルにまとめ、最も大きな開口部が相手側の金具でふさがれる位置に来るようにします。
- 接地をとるねじには、タッピンねじ用ボスではなく真鍮インサートを使います。
- 塗装せずに残す窓、ラベル用の凹部、印刷範囲を指定します。
当社では、二次加工としてハウジングの内面にEMI/RFI対策の導電塗装を施し、導電性を確認します。エミッション試験とイミュニティ試験は、お客様と試験機関で実施していただきます。シールドが最も重要な要件であれば、金属ケースも公平に比較検討してください。金属はそれだけでシールドになるためです。
4. 作業者の側からコネクターと操作部を配置する
コネクター、スイッチ、表示灯、ディスプレイをすべて書き出し、それぞれをどの面に配置するかを割り当てます。前面には測定のたびに作業者が触れるものを、背面には電源、通信、接続したままにするケーブルを配置します。開口部の間隔は、コネクター自体の開口寸法だけでなく、相手側プラグの本体と手が入る余裕を見て決めます。
開口部はすべて、曲げる前の平らな樹脂板に切削加工し、展開形状で±0.2mmの精度に収めます。パネルの裏面から加工した形状は表面に対して±0.4mmとなるため、コネクターの開口部とその位置決め形状は同じ面から加工します。
見落としやすい点が2つあります。1つは、パネル取付型コネクターには対応するパネル厚の上限があり、剛性を確保するために選んだ6mmの壁ではそれを超える場合があることです。その場合は、コネクターパネルを薄い別部品にするか、内側からポケットを切削します(後者は切削工程が1つ増えます)。もう1つは、商用電源の回路を測定する機器の場合、測定カテゴリー(CAT II、III、IV)によって入力端子の沿面距離と空間距離が決まり、それに伴って端子どうしの間隔も決まることです。
5. 取り扱い、開閉、安全の要件を定める
ハウジングが耐えなければならない条件を書き出します。当社では落下要件を、損傷なし、致命的な破損なし、破損しても危険を生じない、の3つのいずれかとして定義します。どれを選ぶかによって、板厚、コーナーの補強、接合部を設けてよい位置が変わります。
次に、誰がどのくらいの頻度で開けるかを決めます。ヒューズを交換するユーザー、校正周期ごとにケースを開ける校正担当者、基板を交換する修理拠点とでは、それぞれ異なる開閉構造が必要です。校正のたびに外すねじは真鍮インサートに締結します。タッピンねじ用ボスは、1〜2回しか締めないねじ向けです。
測定・制御・研究室用機器の安全規格であるIEC 61010-1では、接触可能な充電部を確認する際、工具なしで外せるカバーは外した状態として扱います。そのため、商用電源の配線を覆うカバーは、通常は工具を使わなければ開けられない構造にします。延焼をどのように抑える設計かによっては、難燃グレードの材料が求められることもあります。当社では、いずれもUL94 V-0のRoyalite難燃ABSとBoltaron 4335を在庫しています。その機器にどの要件が適用されるかは、お客様の認証機関が判断します。
6. 数量とスケジュールに合った工法を選ぶ
金型の製作には最低8週間かかり、射出成形がコスト面で競合し始めるのは、設計が固まった製品を1回あたり約1,000個以上生産する場合です。試験・計測機器の多くは出荷台数が数十台から数千台で、その間にも設計が変わります。これは樹脂板加工が最も得意とする範囲です。
- 1〜2個から製作できます(段取り費がかかります)。
- 最も経済的なのは100〜10,000個です。
- 試作は複雑さに応じて3〜21営業日、量産品は発注から3週間で出荷します。
- 包括発注(ブランケットオーダー)は10〜10,000個に対応し、お客様のスケジュールに合わせて分納します。
フルカスタムにする前に、標準形状で足りるかを確認してください。社内で使う数台の治工具なら、カタログ品のボックスに手で穴をあけるだけで十分です。切削による開口部と印刷があればよい長方形の計測器なら、C BoxまたはU Boxで対応できます。当社の設計ツールProduct Designerで基板に合わせて寸法を決め、CADデータをダウンロードできます。傾斜した前面、密集したコネクター、シールド、取っ手のいずれかが必要なら、通常はカスタム設計になります。
7. 必要な情報をそろえてお見積もりを依頼する
ここまでの項目に答えたお見積もり依頼なら、より早く、より正確なお見積もりをお出しできます。次の情報を含めてください。
- 内部部品またはハウジングの3Dモデル(STEP、IGES、SAT、SolidWorks、STL、DXF)。CADデータがない場合は、基板の外形、コネクターの一覧、スケッチをお送りください。
- 形態と使用環境:卓上型、携帯型、治具、ラック搭載のいずれか。ラボと現場のどちらで使うか。
- 推定発熱量とファンの有無。
- シールド:塗装する面、塗装しない範囲、接地点。
- 必要なUL94等級と、製品が認証を取得する安全規格。
- 落下要件と、ケースを開ける人。
- 色、表示文字、ロゴのデータ。
- 数量:試作、初回生産、年間数量、分納スケジュール。
1営業日以内にエンジニアから返信し、48時間以内にお見積もりをお送りします。樹脂板を切断する前に、当社が接合部の詳細と曲げ代を加えた3Dモデルをprt、igs、stp、stl、sldprt形式でお返しし、ご承認いただきます。
基板のモデルと大まかなレイアウトがあれば、上記の項目への回答を添えてCADデータをお送りください。それだけでエンジニアが検討を始められます。