
当社の樹脂加工とは
着色済み樹脂板から始まるカスタム樹脂加工
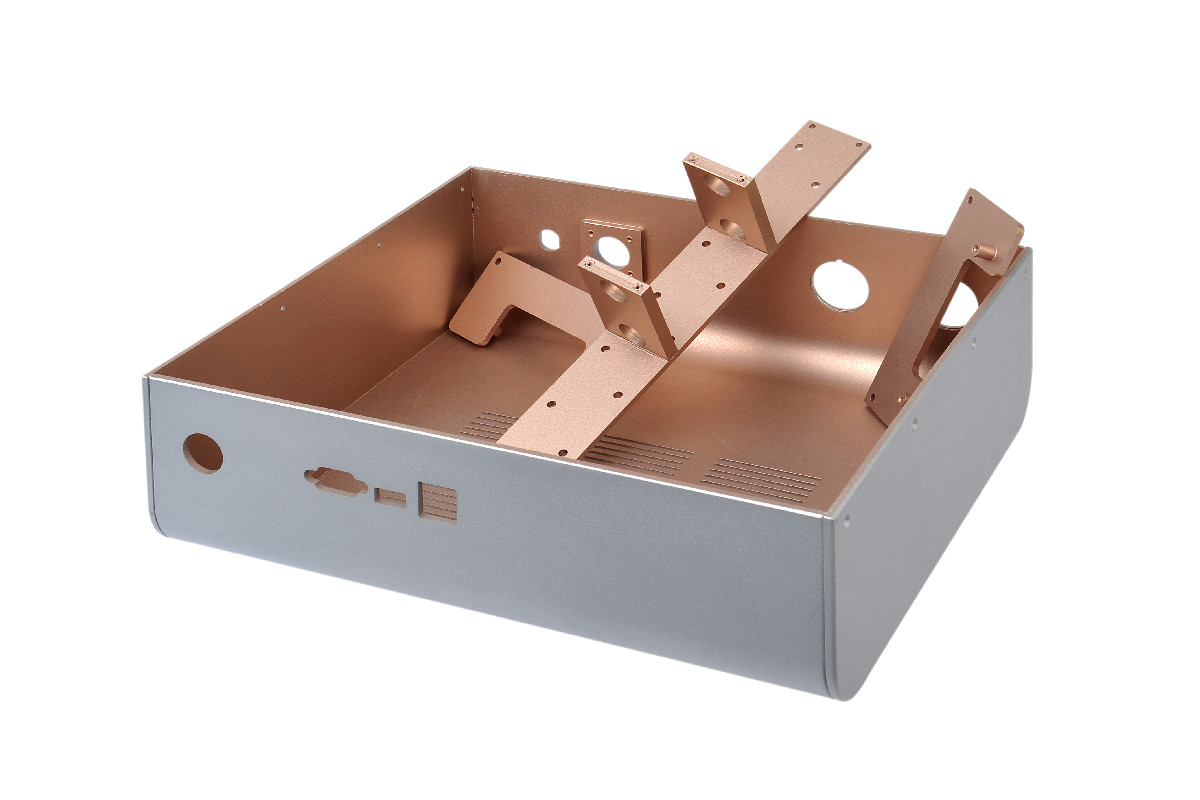
カスタム樹脂部品メーカーの多くは、型が必要な成形か、1個あたり数時間かかり積層痕が残る3Dプリントのどちらかで部品をつくります。Toollessのカスタム樹脂加工は樹脂板から始まります。材料は入荷時点ですでに着色・シボ付けされているため、仕上がりは金型の表面ではなく材料で決まり、形状はキャビティではなくCNCプログラムで決まります。
この工法は1985年、板金加工と家具製作の技術を応用して生まれ、CNCで自動化されました。展開形状の部品に開口部、通気口、凹部をすべて切削加工し、エッジに改良型のさねはぎ加工を施します。続いてV溝加工用のテーブルソーで曲げ線に板厚の半分まで溝を入れ、熱曲げ機で折り曲げます。溶剤接着によって、曲げた部材は剛性の高い一体の部品となり、同じ材料の射出成形品と同等の強度を持ちます。全工程は製造工程のページでご覧いただけます。
カスタム樹脂部品
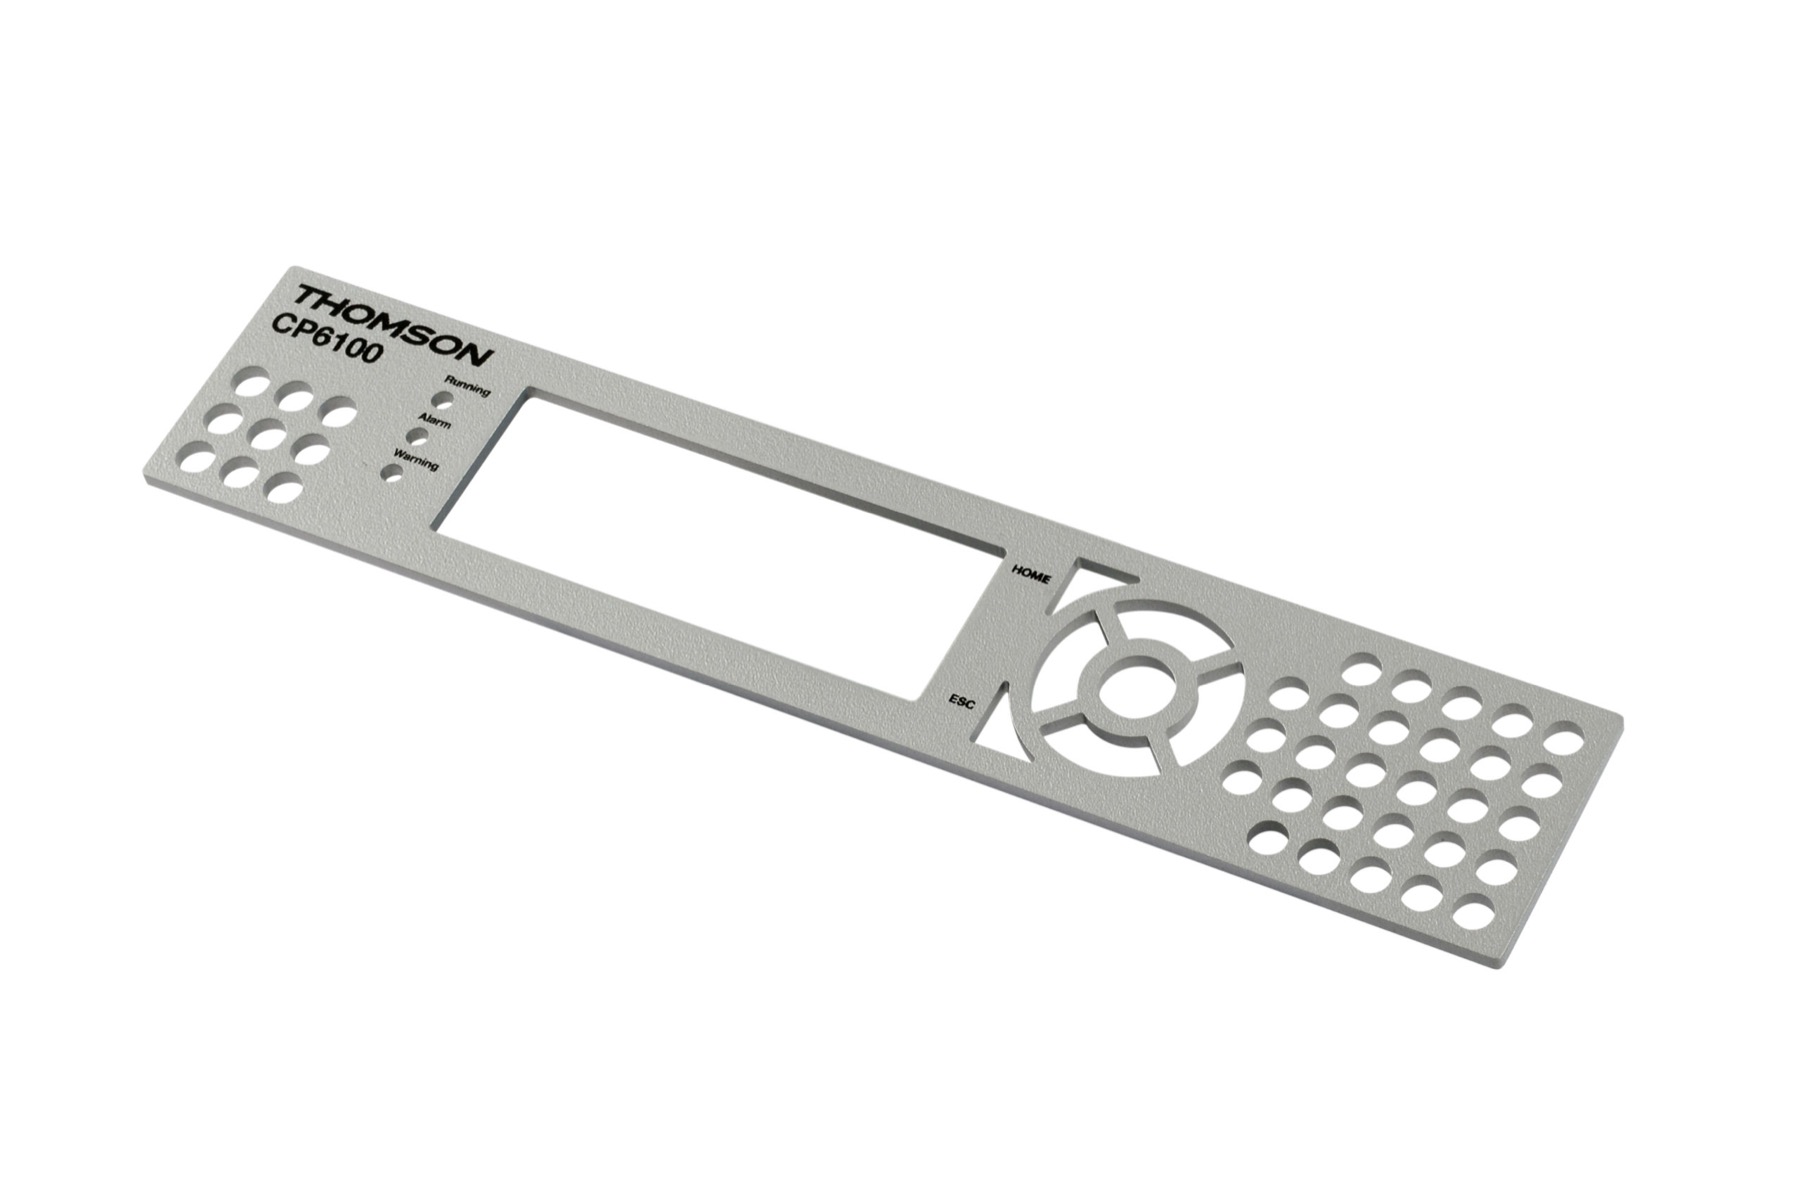
筐体以外の部品も製作します
筐体本体を切削する設備で、その周辺部品も製作します。製作実績の多い部品は次のとおりです。
プラスチック筐体の加工
樹脂板から出荷まで、6つの工程
CNC切削加工
開口部、通気口、ポケット、凹部を、可能な限り片面から平板の樹脂板に加工します。部品は加工が終わるまでつなぎで樹脂板に保持され、加工後に折り取ります。
エッジ加工
テーブルルーターで、さねと溝、標準のR1・R2・R3、さね側のエッジに0.5mmの面取りを加工します。この面取りによって、接合線がきれいな見切り線になります。
V溝加工
専用のV溝加工テーブルソーで、曲げ線に板厚の半分まで溝を入れます。溝はパネルの全幅にわたって入るため、この工法の曲げはプレスブレーキではなく家具製作に近いものになります。
熱曲げ加工
コンピューター制御の熱曲げ機で溝を加熱し、パネルを所定の角度に曲げます。標準の曲げで最大115°、曲げ長さは最大約1,016mm(40インチ)。曲面は一方向に曲げて成形します。
インサートと接着
ボスに真鍮インサートを熱圧入してボスを取り付け、アセンブリを溶剤接着します。さねはぎ継手は公称0.2mmのクリアランスで、組み合わせるだけで位置が決まります。
二次加工
デジタル印刷、彫刻加工、塗装、EMI/RFIシールド用の導電塗装、アクリル窓、ラッチ、ヒンジ、マグネットの取付を行い、出荷前に品質検査室で検査します。
材料と仕上げ
用途に合った材料でつくるカスタム樹脂部品
当社で加工する材料の約80%は汎用ABSで、白、黒、ライトグレー、ダークグレーの4色を板厚3mm、4mm、6mm、8mmで在庫しています。UL94 V-0が必要な場合は、難燃ABSとBoltaron 4335で対応します。透明材にはポリカーボネート、PETG、アクリルを使います。熱成形できる樹脂板であればほかの材料も検討でき、量産案件では特注色の材料も手配します。
- 在庫材料
- ABS、難燃ABS、Boltaron 4335、ポリカーボネート、PETG、アクリル
- 板厚
- 2mm〜約12mm
- 受付可能なファイル形式
- STEP、IGES、SAT、SolidWorks、STL、DXF
- 納品するモデル形式
- prt、igs、stp、stl、sldprt
- 加飾
- UVデジタルプリンター2台、彫刻加工、塗装、ツートンパネル
- 金具
- 真鍮インサート、ボス、ヒンジ、ラッチ、マグネット、ライトパイプ
成形ではなく樹脂加工を選ぶ理由
工法を決めるのは数量。樹脂加工なら、その選択肢を残したまま進められます
金型をつくると、製品は1つの形状と、投資を回収するための生産量に縛られます。樹脂加工の部品には型がないため、1個目も5,000個目も同じプログラムから製作でき、その間に形状を変えることもできます。改良を重ねる製品、需要が読めない製品、数百〜数千個規模で何年も販売を続ける製品に適しています。
試作にはエンジニアリングが含まれます。ご希望の形式でSolidWorksモデルを作成し、加工前に工場の設計ルールに照らして確認します。設計の権利はお客様に帰属します。詳しくはエンジニアリングの流れをご覧いただくか、工法比較表で各工法を比較してください。
よくある質問
カスタム樹脂加工に関するご質問
筐体以外にどのような部品を製作できますか?
ベゼル、シュラウド、ブラケット、カバー、パネル、コンテナ、収納ボックスのほか、それらを組み合わせたアセンブリも製作します。曲げと接着継手を持つ展開形状で表せるものなら、どれも製作の対象になります。設計上必要であれば、板金部品や木製部品を接着で組み込むこともできます。
公差はどのくらいですか?
展開形状に切削加工した形状は±0.2mmです。裏面からテンプレートで位置決めした形状は±0.4mmです。外形寸法は曲げ1か所ごとに板厚1枚分大きくなるため、寸法は内寸で指定します。
最小ロットや型費はありますか?
型費も最小ロットもありません。1〜2個の場合は段取り費がかかります。最も経済的なのは100〜10,000個の範囲です。量産品の分納は、発注書の受領から3週間で出荷します。
板金のようにパネルの四辺すべてを曲げられますか?
できません。V溝はテーブルソーで加工し、パネルの全幅にわたって入るため、箱は四辺を折り上げるのではなく、曲げた部材と接着した端板で構成します。曲面は一方向に成形します。
エンジニアがToollessを選ぶ理由
1998年から選ばれ続ける筐体メーカー
米国、カナダ、オーストラリアのスタートアップ、OEMメーカー、医療機器メーカーが、次のロットも当社に任せています。 お客様の声をもっと見る.
- 金型レス製造の実績(年)
- 25+
- 認証取得の品質マネジメントシステム
- ISO 9001
- 1回の発注数量(個)
- 1〜10,000
- エバレット工場の床面積(㎡)
- 1,200
「当初は射出成形も検討しましたが、当社の生産量では金型費を回収できる見込みがありませんでした。設計を固めて試作品を手にするまでわずか1週間、その翌週には量産に入っていました。」
「Rockwellで品質エンジニアを9年務めたこともあり、私はかなりの完璧主義です。カバーの改良を支えてくださったプロ意識と丁寧な仕事ぶりに、心から感謝しています。」
「何度か発注するうちに、Toollessは当社の優先サプライヤーになりました。オーストラリアからの発注にもかかわらず、どの納品も迅速でスムーズでした。」
筐体づくりを始める
基板を送ってください。筐体をお届けします。
お見積もりは自動返信ではなく、エンジニアが作成します。CADデータ、写真、スケッチを添付していただければ、1営業日以内にご返信します。