
金型レス工法
不況から生まれ、改良を重ねるための工法
Toolless工法の核となるのは、金型や硬質な治工具を使わずに筐体を設計・製造できることです。金型ゼロという発想は、1990年代の不況から生まれました。開発予算が縮小するなか、一人のエンジニアが板金加工のプロセスを樹脂板に応用したのです。シンプルなCNCルーターと、細部まで考え抜かれた組立方法があれば十分でした。こうしてこの技術が誕生しました。
起業家、発明家、エンジニアにとって、この工法は費用構造を一変させました。試作に必要な予算を削減し、美しいデザインを保ったまま、小〜中ロットの生産も手の届く費用に抑えられるようになったのです。現在当社は、最も魅力的なデザインを最も競争力のある価格で実現するパートナーとして、お客様を支えています。
CNC切削加工
板金の発想を、樹脂に
Toolless工法は、板金加工と家具製作の分野から取り入れた組立技術を用いる、CNC切削・加工プロセスです。既製のボックスに追加工を施す他社と異なり、当社はすべての筐体を樹脂板の素材から社内で加工するため、中間業者を介さず、品質と納期を自社で管理できます。
設計
回路基板や部品の空間的な配置がわかる寸法入り図面またはCADデータをもとに、筐体を設計します。
プログラム作成
すべての切削・曲げ加工を制御するCNCコードを生成します。
切削
樹脂板を切削し、開口部、通気口、凹部を加工します。
切断
樹脂板から個々のパーツを切り出します。
継手加工
ルーターで継手と端部を加工します。すべての継手は改良型のさねはぎ継手です。
V溝加工
専用のテーブルソーで曲げ用の溝を入れます。V字の溝は板厚の半分まで達し、曲げ精度を高めます。
曲げ
板金用のプレスブレーキに似た、コンピューター制御の熱曲げ機でパーツを曲げます。
インサート
金属インサートをボスに熱圧入し、そのボスを樹脂板に切削した凹部に取り付けます。
組立
継手を一体化させる溶剤接着で、パーツを組み立てます。
さらに詳しく
設計ルール、公差、他工法との比較
この工法に合わせて設計するために、また成形、真空成形、3Dプリントと比較検討するために、エンジニアに必要な情報をまとめています。
設計ルールと詳細
肉厚、曲げR、継手の配置など、Toolless筐体の強度と外観を生み出す設計要素。
続きを読む公差と再現性
展開図の切削公差と、1個目から5,000個目まで続く再現性。
続きを読む機能部品と金具
真鍮インサート、フレーム、取っ手、ヒンジなど、筐体に組み込む金具類。
続きを読む工法比較表
Toolless工法と射出成形、真空成形、切削加工、3Dプリントを、コスト、納期、数量で比較します。
続きを読むToolless工法と射出成形・真空成形の比較
樹脂板による工法が優位な点と、金型が採算に合い始める数量。
続きを読むToolless工法と3Dプリントの比較
最初の数個を超えると、樹脂板を曲げた筐体が強度、仕上がり、単価で3Dプリント品を上回る理由。
続きを読む動画で見る
エバレット工場の内部
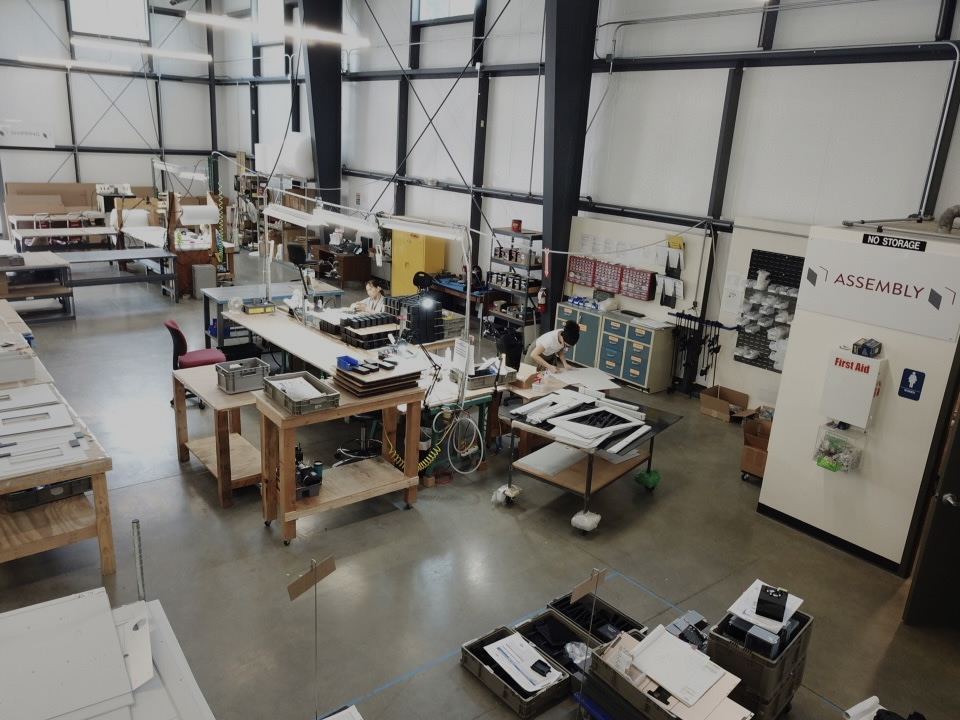
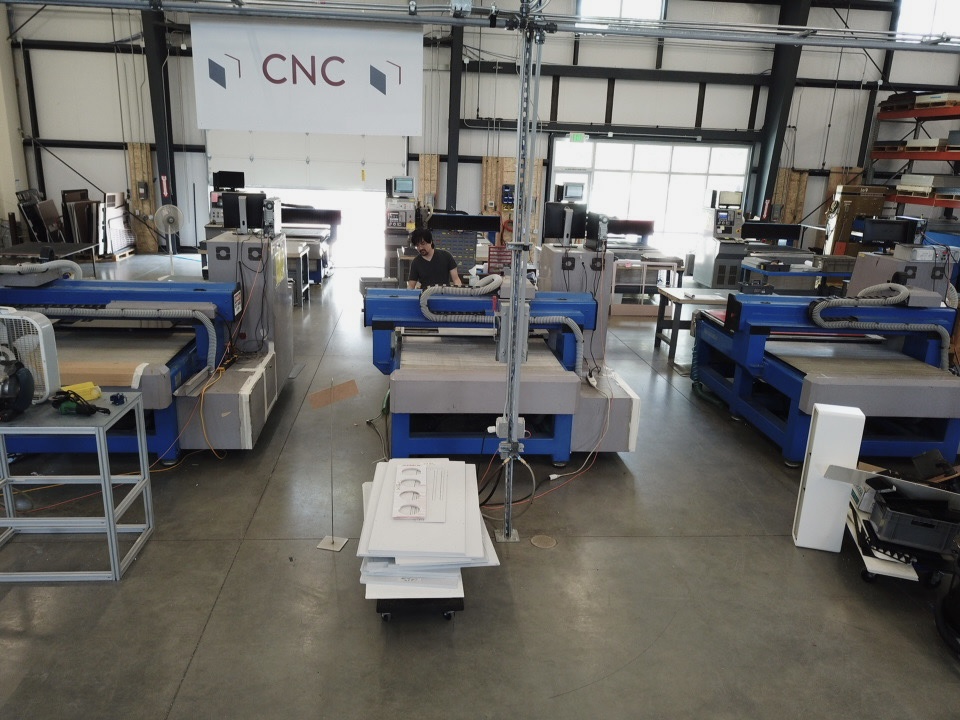
約1,200㎡(13,000平方フィート)の工場に、CNCフライス盤7台、切断機、熱曲げ機、組立ステーション、デジタルプリンター2台、品質検査室を備えています。10工程を支える設備をご覧いただいたら、工場紹介や、Raspberry Piケースができるまでの工程もあわせてご覧ください。
エンジニアがToollessを選ぶ理由
1998年から選ばれ続ける筐体メーカー
米国、カナダ、オーストラリアのスタートアップ、OEMメーカー、医療機器メーカーが、次のロットも当社に任せています。 お客様の声をもっと見る.
- 金型レス製造の実績(年)
- 25+
- 認証取得の品質マネジメントシステム
- ISO 9001
- 1回の発注数量(個)
- 1〜10,000
- エバレット工場の床面積(㎡)
- 1,200
「当初は射出成形も検討しましたが、当社の生産量では金型費を回収できる見込みがありませんでした。設計を固めて試作品を手にするまでわずか1週間、その翌週には量産に入っていました。」
「Rockwellで品質エンジニアを9年務めたこともあり、私はかなりの完璧主義です。カバーの改良を支えてくださったプロ意識と丁寧な仕事ぶりに、心から感謝しています。」
「何度か発注するうちに、Toollessは当社の優先サプライヤーになりました。オーストラリアからの発注にもかかわらず、どの納品も迅速でスムーズでした。」
筐体づくりを始める
基板を送ってください。筐体をお届けします。
お見積もりは自動返信ではなく、エンジニアが作成します。CADデータ、写真、スケッチを添付していただければ、1営業日以内にご返信します。