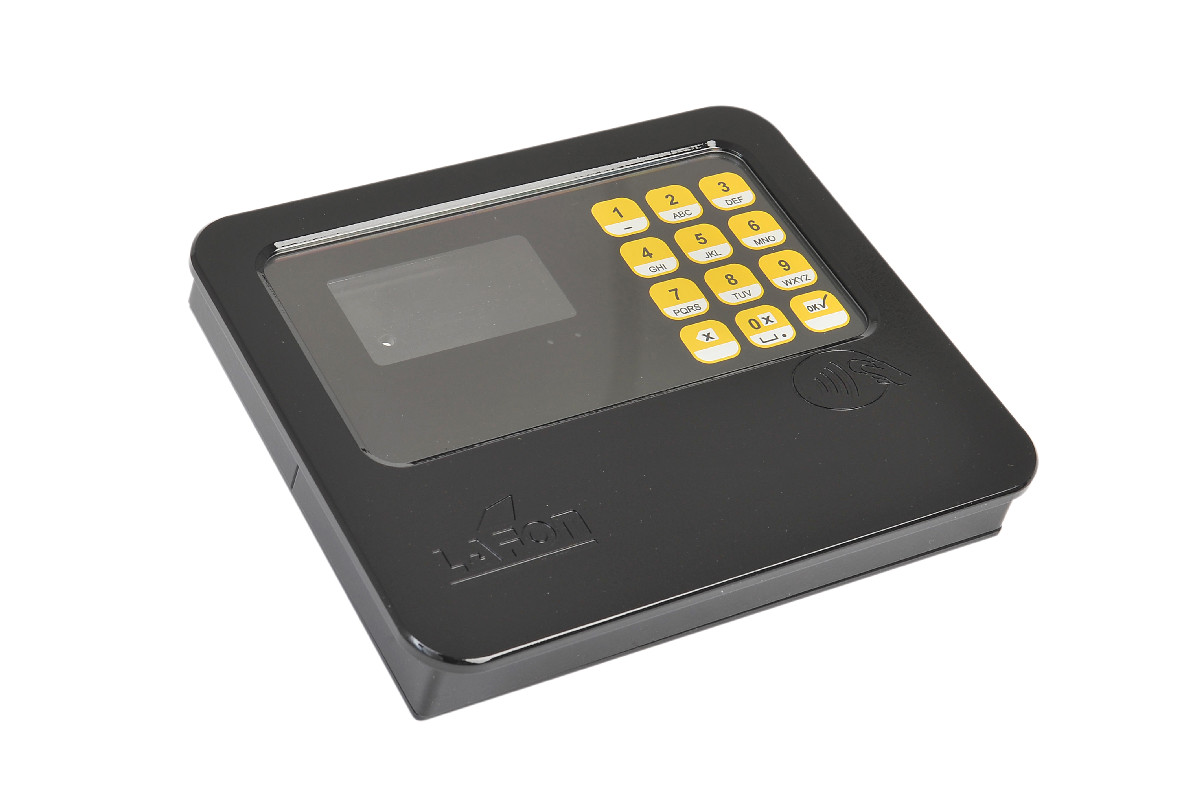
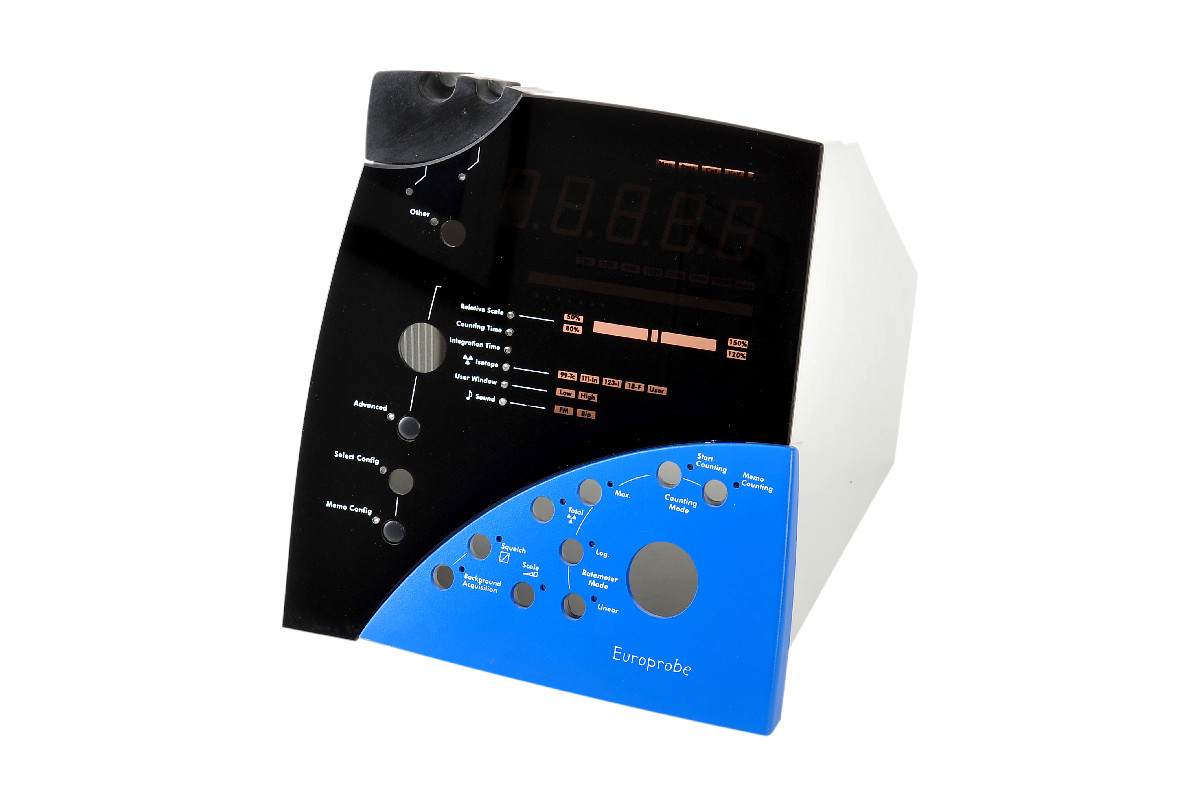
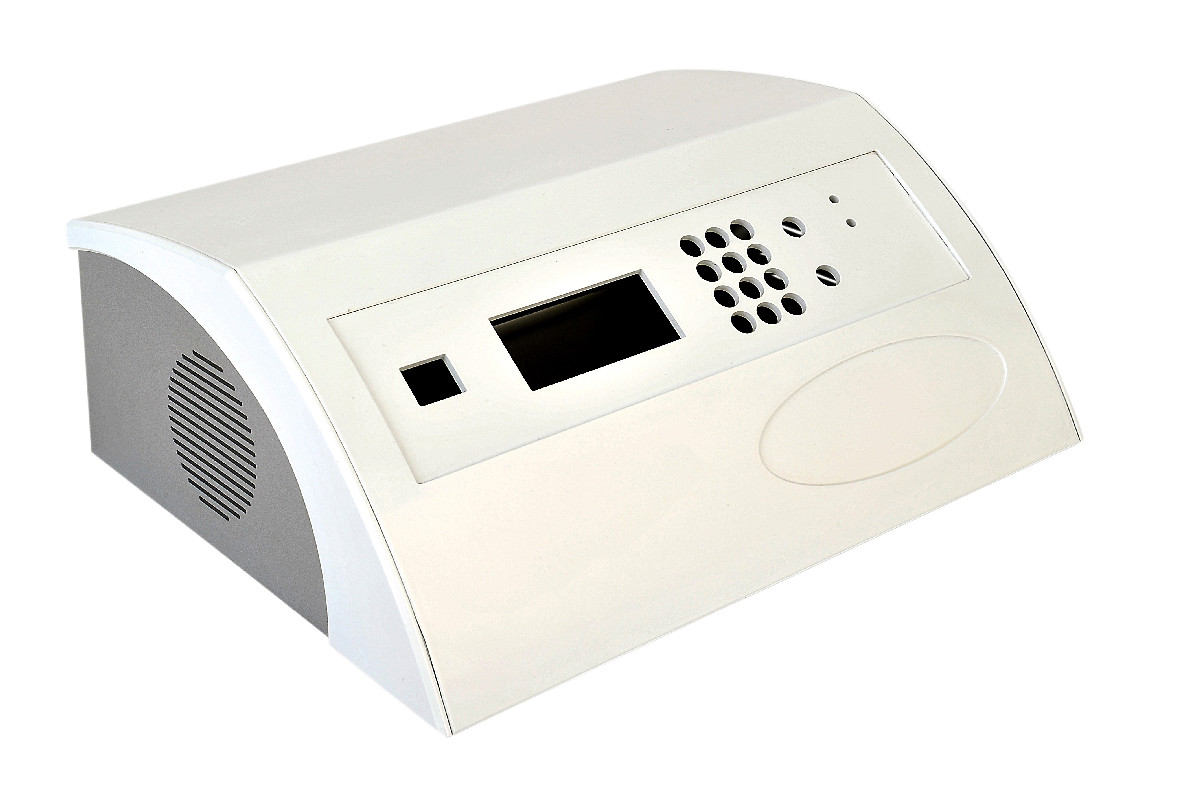
El hardware de prueba se fabrica en cantidades pequeñas. Una estación de prueba de producción puede construirse cuatro veces, una por línea más una de repuesto; un instrumento especializado puede venderse a razón de unos cientos de unidades al año. Ambos cambian cada vez que cambia el producto al que sirven. Pocas unidades y revisiones frecuentes: ese es el escenario que mejor resuelve una carcasa fabricada sin herramental, y este artículo explica cómo aprovecharla en cajas para equipos de prueba: qué alojar, cómo se gestionan los cambios y cómo hacer los pedidos para que las repeticiones sigan siendo baratas e idénticas.
Las cifras rara vez justifican un molde
Un molde se paga antes de la primera pieza y se amortiza en cada pieza posterior. Repartido entre cuatro estaciones de prueba, nunca sale a cuenta, y entre unos cientos de instrumentos al año rara vez lo hace mientras el diseño siga cambiando. Fabricar un molde lleva al menos 8 semanas; un prototipo fabricado de una caja de ABS de unas 8 × 5 × 2 in (200 × 130 × 50 mm) cuesta alrededor de 500 USD y tarda de 3 a 21 días hábiles, según la complejidad.
Nuestra fabricación de cajas en bajo volumen no tiene pedido mínimo. Una o dos unidades llevan un cargo de preparación, y el proceso es más económico entre 100 y 10 000 unidades. El moldeo empieza a ser competitivo a partir de unas mil piezas por lote, una vez que el diseño ha dejado de cambiar.
Para una sola estación, un bastidor de perfil de aluminio extruido con paneles planos cortados a medida suele ser la solución más rápida, y no vamos a discutirlo. Una carcasa fabricada se justifica cuando hace falta una caja cerrada con dobleces, leyendas impresas, insertos roscados y ventanas, o cuando la estación se va a volver a construir.
Qué hay que alojar en una estación de prueba
El nido que posiciona el dispositivo bajo prueba (DUT) suele ser una pieza mecanizada de precisión, y eso no lo fabricamos nosotros. Buena parte de lo que lo rodea, sí:
- Cajas de control para relés, adquisición de datos y fuentes de alimentación, con ventilación ranurada y placa de conectores trasera.
- Consolas de operador con botones de arranque y parada, indicadores de aprobado/rechazado llevados hasta la superficie con guías de luz y leyendas impresas directamente en el panel.
- Cubiertas sobre la neumática y el cableado, con ventanas de acrílico donde el operador observa el ciclo.
- Soportes, paneles y cubiertas que sostienen pantallas, lectores de código de barras y salidas de cables.
Especifique insertos de latón en toda cubierta que se retire para mantenimiento; las torretas para tornillos autorroscantes son para tornillos que se instalan una o dos veces. Si una caja lleva cableado de red, su responsable de seguridad puede exigir un material UL94 V-0, y para eso tenemos en existencia ABS retardante de llama Royalite y Boltaron 4335.
Hay una pregunta que se pasa por alto con facilidad. En un área protegida contra ESD (descargas electrostáticas), los plásticos aislantes cerca de placas sin protección son motivo de preocupación, así que pregunte a su coordinador de ESD si las carcasas de la estación deben ser disipativas. Nuestra lámina en existencia no lo es. Habría que conseguir un grado disipativo para el proyecto, así que plantéelo en la etapa de cotización, cuando se pueden comprobar la disponibilidad y los pedidos mínimos de material.
Cuando cambia el dispositivo bajo prueba
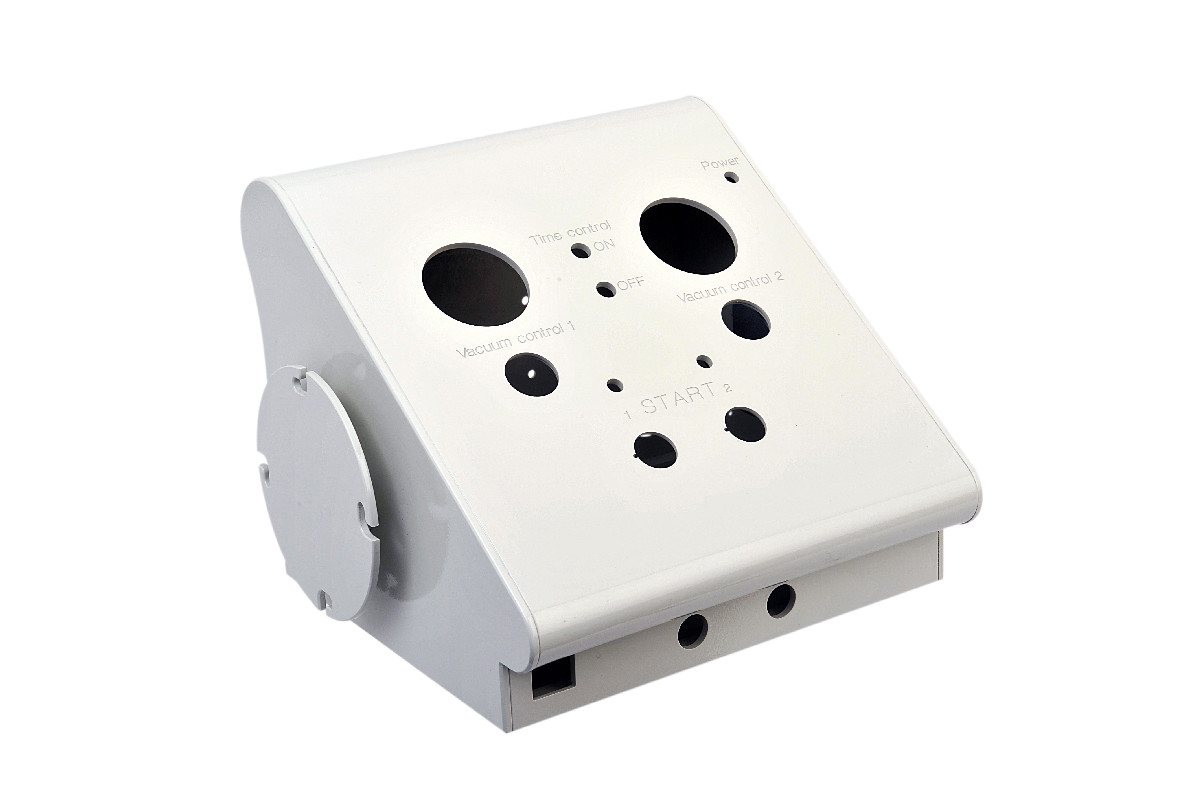
Una nueva revisión del producto bajo prueba puede mover un conector, añadir un punto de prueba o cambiar un cable. Con una carcasa moldeada, el utillaje de prueba (fixture) tendría que esperar al herramental. Aquí la carcasa es un programa CNC: mover un recorte o añadir un botón es editar el programa, los cambios pequeños se hacen en un día y los sencillos a veces pueden entrar en un lote que ya está en planta.
Dos hábitos mantienen bajo el costo de esos cambios:
- Concentre en un panel lo que cambia. Si cada variante del producto necesita un juego de conectores distinto, haga la placa de conectores como una pieza plana aparte y mantenga el cuerpo común. Así, una variante nueva es un desarrollo plano nuevo, no una caja nueva.
- Asigne a cada revisión de la carcasa su propio número de parte, vinculado a la revisión del producto que prueba. Cuando una segunda línea necesite una estación para el producto anterior, usted pide esa revisión por su número.
Pedidos repetidos idénticos a la primera fabricación
En el hardware de prueba, la repetibilidad es una cuestión funcional. Una estación construida para una segunda planta tiene que aceptar los mismos cables y la misma placa del utillaje, y un panel de repuesto pedido años después tiene que encajar en instrumentos que ya están en campo. Cada elemento se corta a partir del programa, con ±0.2 mm en el desarrollo plano, y no a partir de la preparación de un operario, así que un pedido repetido este año coincide con el prototipo del año pasado.
El prototipo es además el primer artículo de producción, y cada lote se inspecciona bajo nuestro sistema de calidad ISO 9001:2015. La impresión 3D sigue siendo una opción razonable para una comprobación rápida de ajuste, pero las piezas impresas varían de una impresión a otra y no ofrecen una vía de producción con un costo o un tiempo de entrega razonables. Una vez comprado el prototipo, el diseño le pertenece, y el modelo 3D en prt, igs, stp, stl o sldprt pasa a formar parte de la documentación de su utillaje.
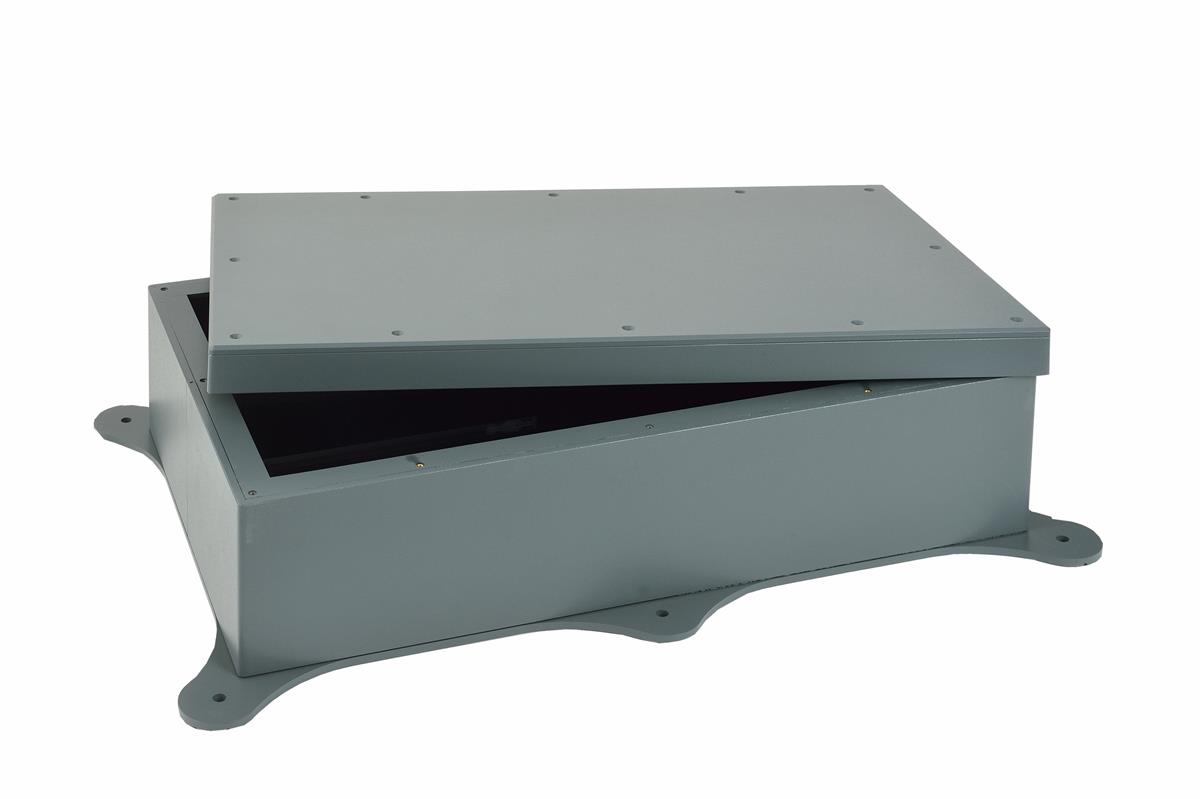
Cómo hacer los pedidos en programas de prueba
Las tres modalidades de pedido usan el mismo programa, así que la carcasa es idéntica sea cual sea la que elija. Ajuste la modalidad al comportamiento de su demanda.
| Situación | Modalidad | Cómo funciona |
|---|---|---|
| Una fabricación única de una docena de estaciones para el lanzamiento de un producto | Pedido único | Cantidad total en una sola orden de compra; producción tres semanas después de la orden |
| Estaciones que se añaden a medida que surgen nuevas líneas o plantas | Acuerdo de pedidos recurrentes | Pedidos a lo largo del año, con tiempos de entrega más cortos en las repeticiones y prioridad de producción sobre los pedidos nuevos |
| Un instrumento con ventas mensuales o trimestrales estables | Envíos programados | Precios por volumen de 10 a 10 000 unidades, con entregas mensuales, trimestrales o anuales |
Un pedido abierto le da precios por volumen sin que usted tenga que mantener el inventario. Añada cubiertas y paneles de operador de repuesto a cada entrega: son las piezas que más se manipulan y se rayan, y sustituir un panel cuesta mucho menos que reconstruir una estación.
Cuándo el plástico no es la opción adecuada
- Hornos de burn-in y cámaras climáticas calientes. Compare la hoja de datos con la temperatura máxima de la cámara; el ABS de uso general se ablanda por debajo de las temperaturas habituales de burn-in.
- Cajas de blindaje RF para pruebas inalámbricas. Necesitan un alto aislamiento en uniones y puertas, lo que implica una caja metálica con empaques de RF. El recubrimiento conductivo ayuda a que un producto de plástico supere las pruebas de emisiones; no lo convierte en una caja de blindaje.
- Bastidores estructurales y bases de utillaje que reciben fuerzas de sujeción o cargan equipos pesados. Constrúyalos en metal o en placa mecanizada y fíjeles cubiertas y paneles de plástico.
- Paneles muy grandes. Los dobleces tienen un largo máximo de 40 in (1016 mm), así que una cubierta grande para una estación se construye con varias piezas combinadas o sobre un bastidor.
- Un instrumento estable que se vende en lotes grandes de unidades idénticas, donde un molde de inyección se amortiza solo.
Envíe el modelo de la estación o del instrumento, la revisión del producto a la que sirve y la cantidad que prevé para el próximo año mediante nuestro formulario de solicitud de cotización. Cotizamos en un plazo de 48 horas.