
Guide de conception
Comment concevoir un boîtier plastique pour l’électronique
Un guide pratique de conception de boîtiers électroniques, écrit pour l’ingénieur qui dessinera le boîtier. Il reprend les règles que suit notre propre équipe pour le procédé de plaques usinées en CNC et pliées à chaud : le modèle que vous envoyez revient sous forme de prototype, et non d’une liste de questions.
Par où commencer
Concevoir un boîtier plastique destiné à être découpé, plié et collé.
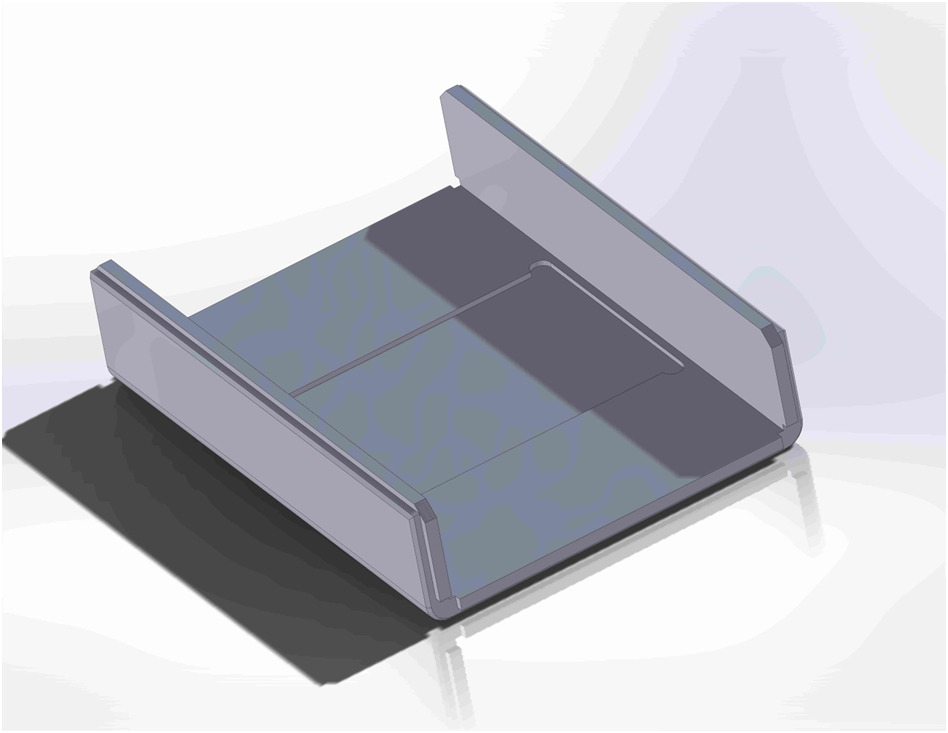
La façon de concevoir un boîtier plastique dépend de la façon dont il sera fabriqué. Un boîtier moulé se conçoit comme l’empreinte d’un moule. Un boîtier Toolless se conçoit comme un ensemble de développés : des plaques usinées en CNC, rainurées sur une scie à rainurer en V, pliées sur une plieuse thermique et collées au solvant pour former un corps rigide. Raisonner en développés dès le premier croquis ramène chaque fonction à deux questions : sur quelle face se trouve-t-elle, et cette face est-elle pliée ou collée ?
Vous n’avez pas à modéliser le détail des assemblages. Envoyez le boîtier sous forme de volume, avec les parois, les ouvertures et la visserie dont vous avez besoin : nos ingénieurs ajoutent les rainures et languettes, les compensations de pliage et les recouvrements lors de la revue qui précède chaque prototype. L’ensemble des règles figure dans les pages Détails de conception et Fonctions intégrées ; ce qui suit indique dans quel ordre les appliquer.
La démarche de conception
Huit étapes, de la carte au modèle du boîtier.
Figer le contenu
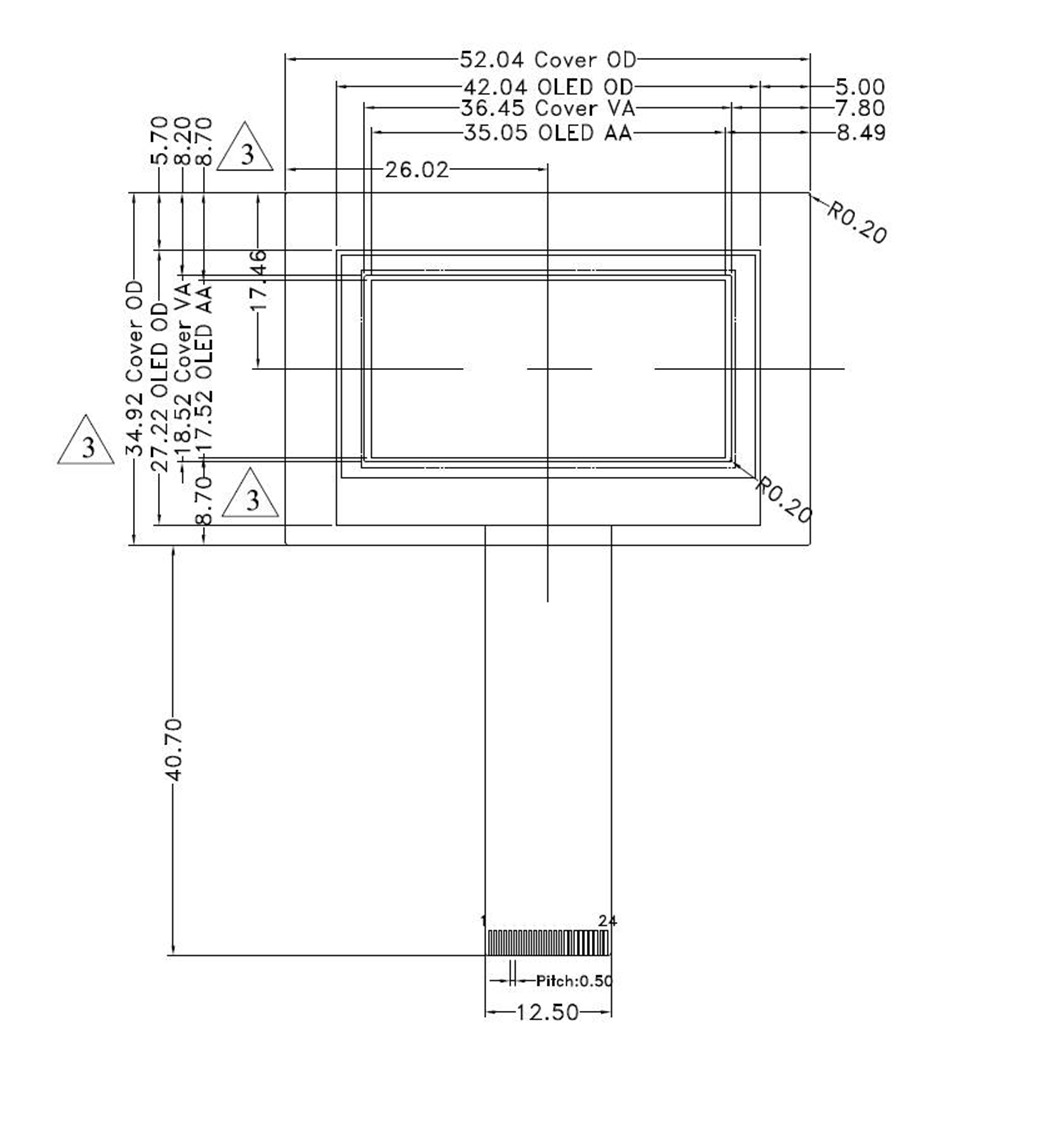
Modélisez la carte électronique, l’écran, les connecteurs, la batterie et les rayons de courbure des câbles à leur taille réelle. Prévoyez un dégagement de maintenance autour de tout ce qu’un utilisateur ou un technicien devra manipuler, et notez l’orientation de chaque connecteur.
Choisir la matière et l’épaisseur
L’ABS standard en 3, 4, 6 ou 8 mm convient à la plupart des boîtiers. Choisissez l’ABS ignifugé ou le Boltaron pour la classification UL94 V-0, le polycarbonate pour la résistance aux chocs et la transparence.
Décomposer le corps en développés
Déterminez quelles faces se plient à partir d’une même plaque et lesquelles sont des pièces collées séparées. Un boîtier moyen compte huit pièces en deux épaisseurs. Moins de pièces et plus de plis, c’est moins d’usinage et moins de collage.
Placer les plis
Cotez aux parois intérieures ; l’extérieur augmente d’une épaisseur par pli. Les plis standard vont jusqu’à 115° sur 40 in (1 016 mm) de long, les plis inversés jusqu’à 45°. Les courbes ne sont cintrées que dans une seule direction.
Positionner les lignes de jonction
Les jonctions ne peuvent pas être dissimulées : placez-les là où elles se lisent comme un élément de design et où l’on peut les essuyer. Un chanfrein de 0,5 mm sur l’arête de la languette transforme chaque joint en ligne esthétique délibérée.
Ajouter colonnettes et inserts
Colonnettes pour vis autotaraudeuses lorsque la vis n’est montée qu’une ou deux fois, avec 4 mm de profondeur de filetage minimum. Inserts en laiton pour les démontages répétés. Limitez les colonnettes à moins de 9 mm de haut et regroupez-les autant que possible ; les supports plus hauts deviennent des pattes sur les parois latérales ou des cadres.
Découper les ouvertures
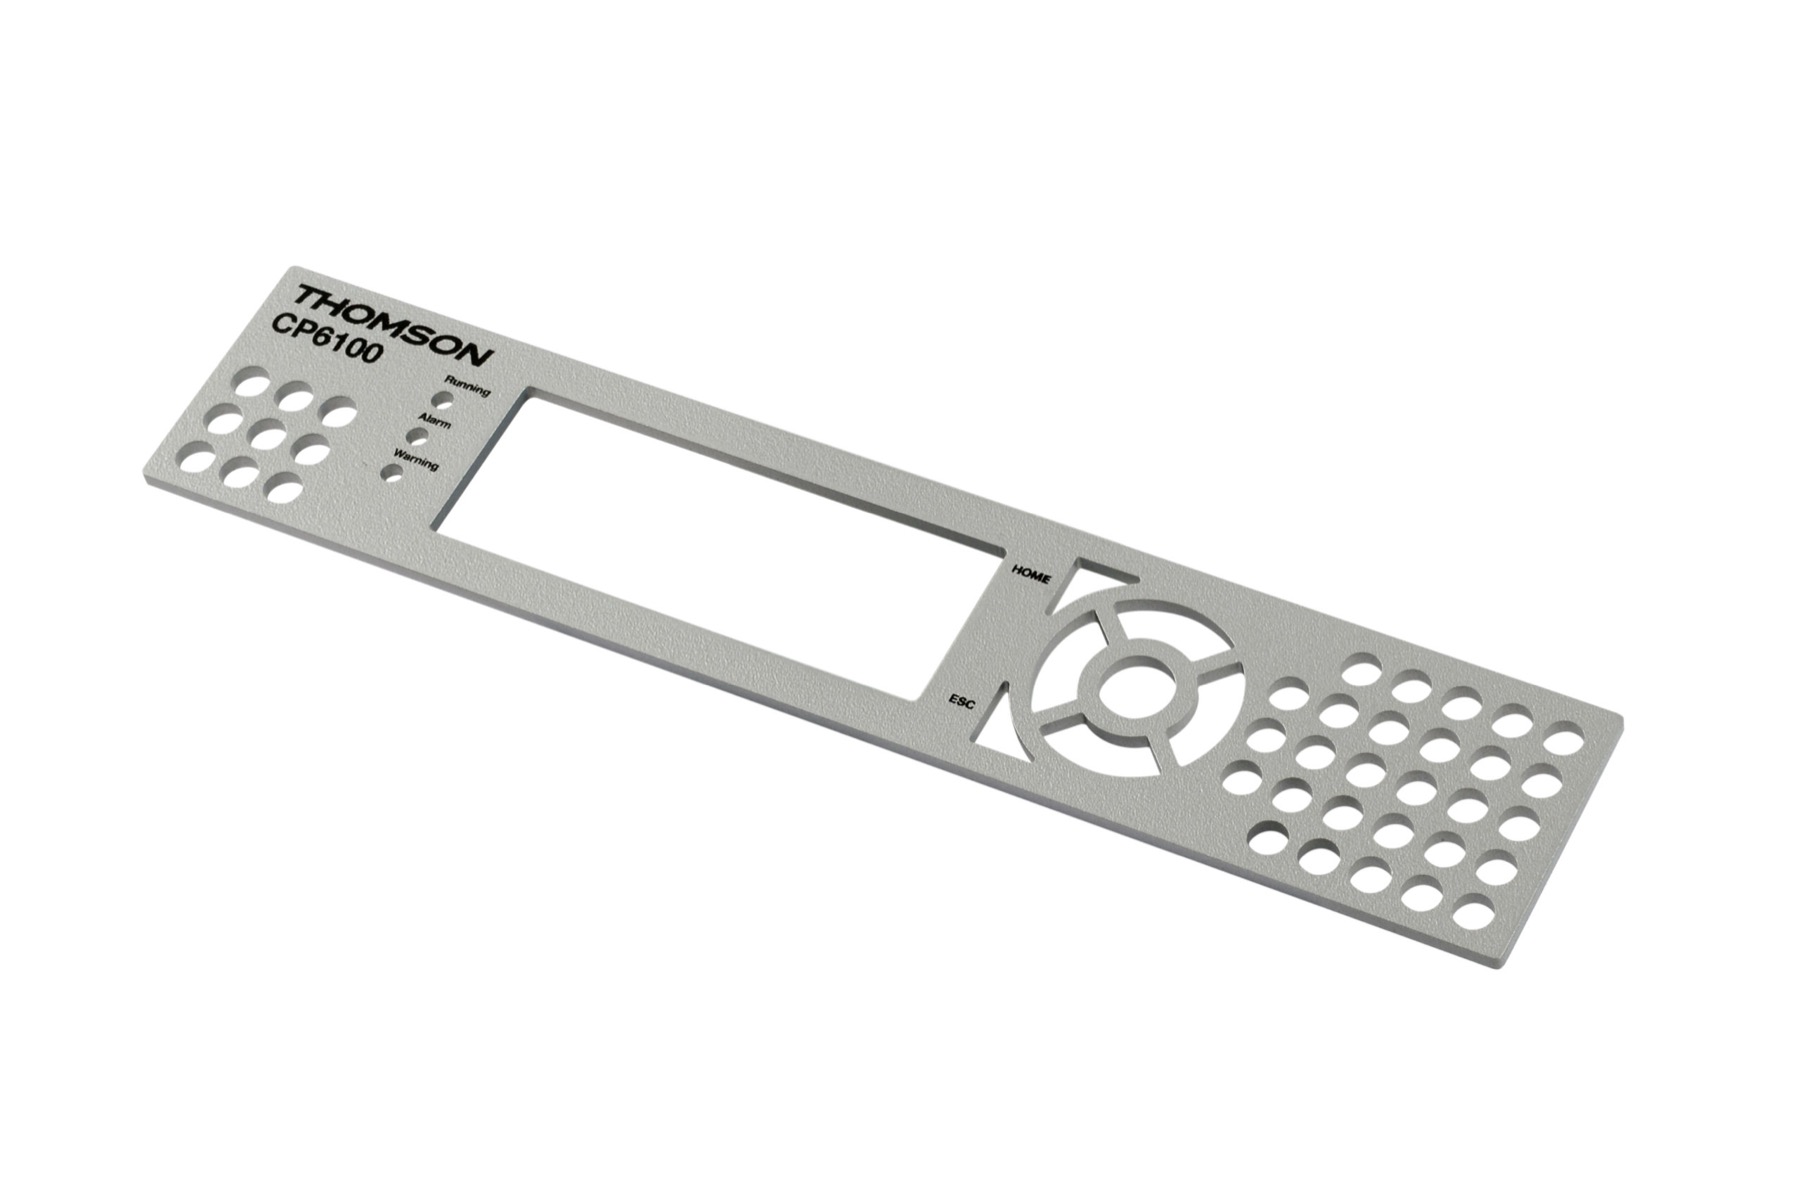
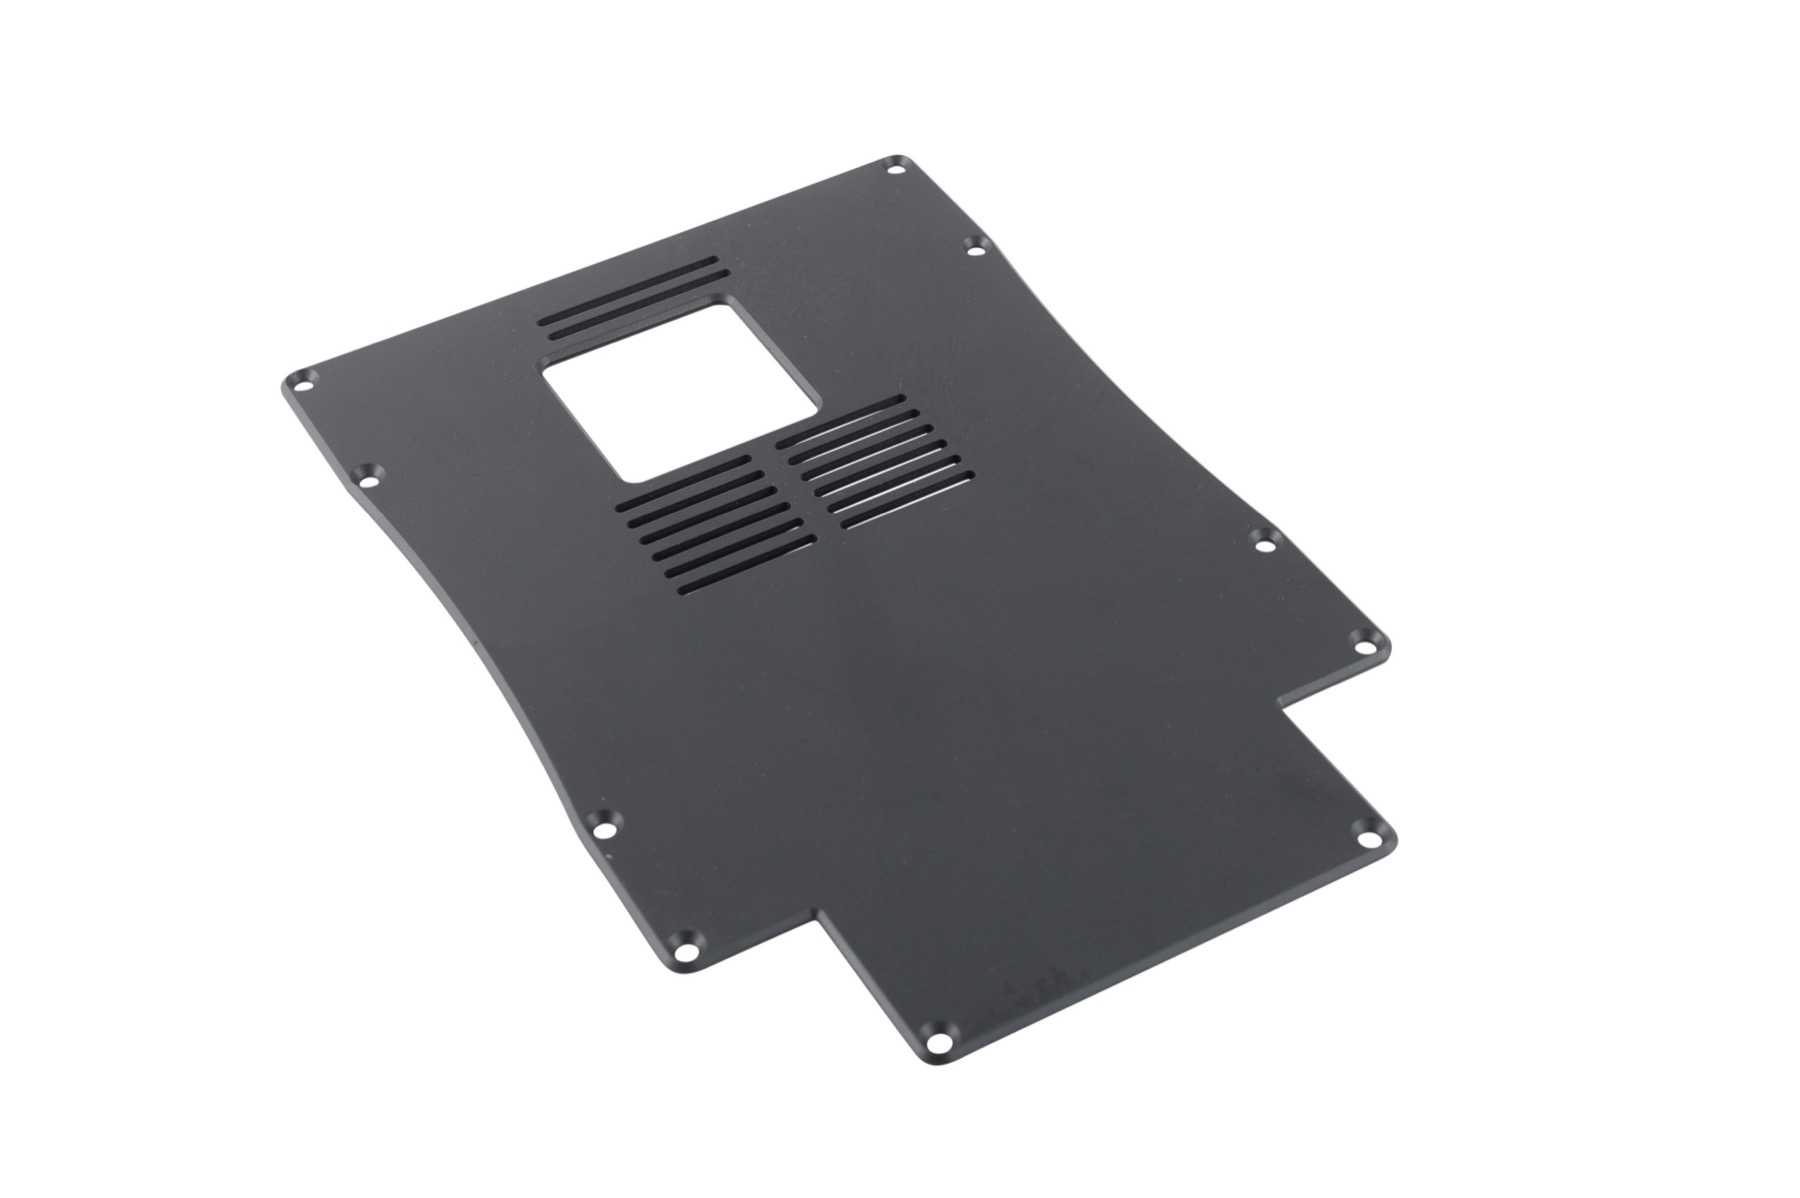
Limitez l’usinage à une seule face de chaque plaque ; les fonctions sur la face opposée doublent la main-d’œuvre. Aérations en fentes de 2 mm de large minimum, poches de plus de 9 in² (58 cm²) environ réalisées en découpe traversante avec une pièce rapportée collée, fenêtres encastrées par l’arrière.
Envoyer pour revue
Exportez en STEP, IGES, SAT, SolidWorks, STL ou DXF et déposez le fichier. Un ingénieur vérifie le modèle au regard de chaque règle, ajoute le détail des assemblages et vous renvoie un modèle 3D à valider avant découpe.
Épaisseurs de paroi et plis
Les cotes derrière la plaque.
Dans un boîtier en plaques, l’épaisseur de paroi est l’épaisseur de la plaque, choisie pièce par pièce et non fonction par fonction. Le tableau ci-dessous réunit les cotes que tiennent nos plieuses et nos fraiseuses, tirées des règles de conception de l’atelier.
- Épaisseurs en stock
- ABS en 3, 4, 6 et 8 mm ; de 2 mm à environ 12 mm, tous matériaux confondus
- Tolérance d’usinage
- ±0,2 mm sur le développé ; ±0,4 mm entre face arrière et face avant
- Pli maximal
- 115° vers le haut, 45° en pli inversé, 40 in (1 016 mm) de long
- Rayon de pliage
- Angle intérieur vif sur un pli à 90° ; rayon extérieur égal à une épaisseur de matière
- Rayons d’arête
- 1, 2 et 3 mm en standard ; prévoir un méplat pour le roulement de guidage de la fraise
- Jeu d’assemblage
- Ajustement à jeu nul en limite de tolérance ; jeu nominal 0,2 mm
- Hauteur des colonnettes
- Moins de 9 mm ; profondeur de filetage autotaraudeur 4 mm minimum
- Fentes d’aération
- 2 mm de large minimum, barrettes de renfort conservées
Règles de conception
La conception d’un boîtier électronique, vérifiée point par point.
Ce sont les premiers points que vérifient nos ingénieurs. Un modèle qui les respecte passe directement au chiffrage ; sinon, il vous revient annoté, avec la correction à apporter pour chacun.
- Chaque pièce est un développé usiné sur une seule face
- Les cotes sont prises aux parois intérieures
- Aucun pli ne part dans deux directions sur une même plaque, et aucune rainure ne s’arrête avant le bord d’un panneau
- Les plis de moins de 90° sont fermés par des embouts ou des flasques, car la rainure de pliage reste visible
- Les lignes de jonction tombent là où elles paraissent voulues et peuvent être nettoyées
- Aucun joint collé au solvant ne travaille en traction
- Les colonnettes sont regroupées, mesurent moins de 9 mm et reçoivent un insert en laiton là où une vis est montée et démontée régulièrement
- Les portes coulissantes ont un cadre ou une contre-dépouille ; les autres portes utilisent une vis et un insert
- Les fenêtres en acrylique sont collées par l’arrière ; les fenêtres en polycarbonate se montent derrière un cadre de façade
- La surface d’entrée d’air du ventilateur égale la surface de sortie, et le motif d’aération reste aussi ouvert que la paroi le permet
Finition et accessoires
Arrêtez le décor avant de figer le développé.
L’impression, la gravure et la visserie influent toutes sur l’emplacement des ouvertures et des logements : elles ont donc leur place dans le modèle plutôt que dans une note ajoutée plus tard. L’impression numérique couleur s’applique directement sur la plaque, avec encre blanche et options en relief TEXTUR3D ; elle adhère mieux que la sérigraphie et ne nécessite aucun logement.
Les charnières, loquets, clips de ceinture, clips DIN et serrures à clé standard coûtent moins cher que des fonctions sur mesure et se remplacent plus facilement ; les charnières en acrylique collées au solvant ne nécessitent aucune fixation. Consultez le catalogue des types de boîtiers et composants.
Pour aller plus loin
Les pages de règles sur lesquelles s’appuie ce guide.
Détails de conception
Règles d’usinage, d’arêtes, de pliage et d’assemblage, avec toutes les cotes.
LireFonctions intégrées
Colonnettes, inserts, portes, aérations, fenêtres, décor et visserie.
LireComparatif des technologies
Toolless face au moulage par injection et au formage sous pression, point par point.
LireToolless ou impression 3D
Les cas où un boîtier en plaque pliée l’emporte sur un boîtier imprimé pour un vrai produit.
LireQuestions fréquentes
Conception de boîtiers : vos questions.
Dois-je modéliser les assemblages à rainure et languette et les compensations de pliage ?
Non. Modélisez le boîtier sous forme de volume avec les parois, les ouvertures et la visserie dont vous avez besoin, sans le détail des assemblages. Toolless ajoute les languettes, les rainures, les chanfreins et les recouvrements lors de la revue d’ingénierie, puis vous renvoie un modèle 3D à valider avant découpe.
Pouvez-vous relever les quatre côtés d’un panneau, comme en tôlerie ?
Non. La rainure en V est réalisée sur une scie à table et traverse toute la largeur du panneau, et la plieuse thermique n’a pas de doigts interchangeables. Une boîte se conçoit donc comme des sections pliées complétées par des pièces d’extrémité collées. Les courbes sont possibles, formées dans une seule direction.
Et si je n’ai aucun fichier CAO ?
Envoyez la carte, la liste des connecteurs et un croquis ou une description du mode de fixation et de l’environnement. Nos ingénieurs conçoivent le boîtier sous SolidWorks, un seul ingénieur pilote le dossier, et la conception vous appartient dès l’achat du prototype.
Quelle est la solidité d’un boîtier plié et collé ?
Elle équivaut à celle d’une pièce injectée dans un matériau similaire. Le boîtier résiste aux essais de chute habituels et, lorsqu’un essai mécanique spécifique s’applique, nous ajoutons une matière plus épaisse, des renforts d’angle, des nervures et des renforts au niveau des joints collés.
Pourquoi les ingénieurs choisissent Toolless
Un partenaire de confiance depuis 1998.
Start-up, fabricants OEM et fabricants de dispositifs médicaux aux États-Unis, au Canada et en Australie nous confient leur série suivante. Lire d’autres témoignages.
- Années sans moule
- 25+
- Système qualité certifié
- ISO 9001
- Pièces par commande
- 1–10 000
- m² d’atelier à Everett (WA)
- 1 200
« Nous avions d’abord envisagé l’injection plastique, mais avec nos volumes, l’outillage n’aurait jamais été amorti. Il n’a fallu qu’une semaine pour arrêter la conception et obtenir un prototype, et nous étions en production la semaine suivante. »
« J’ai été ingénieur qualité chez Rockwell pendant 9 ans et je suis plutôt perfectionniste. Votre professionnalisme et votre rigueur pour faire évoluer notre capot sont très appréciés. »
« Après plusieurs commandes, Toolless est devenu notre fournisseur privilégié. Bien que nous soyons en Australie, toutes les livraisons ont été rapides et sans le moindre souci. »
Votre projet de boîtier
Envoyez la carte. Nous fabriquons le boîtier.
Votre devis est établi par un ingénieur, pas par un robot. Joignez un fichier CAO, des photos ou un croquis : nous répondons sous un jour ouvré.
Ou écrivez à sales@toolless.com · du lundi au vendredi, 7 h – 17 h (heure du Pacifique)