
제조 공정
플라스틱 인클로저 설계와 상세
당사 엔지니어가 설계할 때 따르는 가공, 모서리, 벤딩, 조립 규칙입니다. 맞춤형 플라스틱 인클로저를 모델링하기 전에 읽어 두시면 첫 시제품이 그린 그대로 나옵니다.
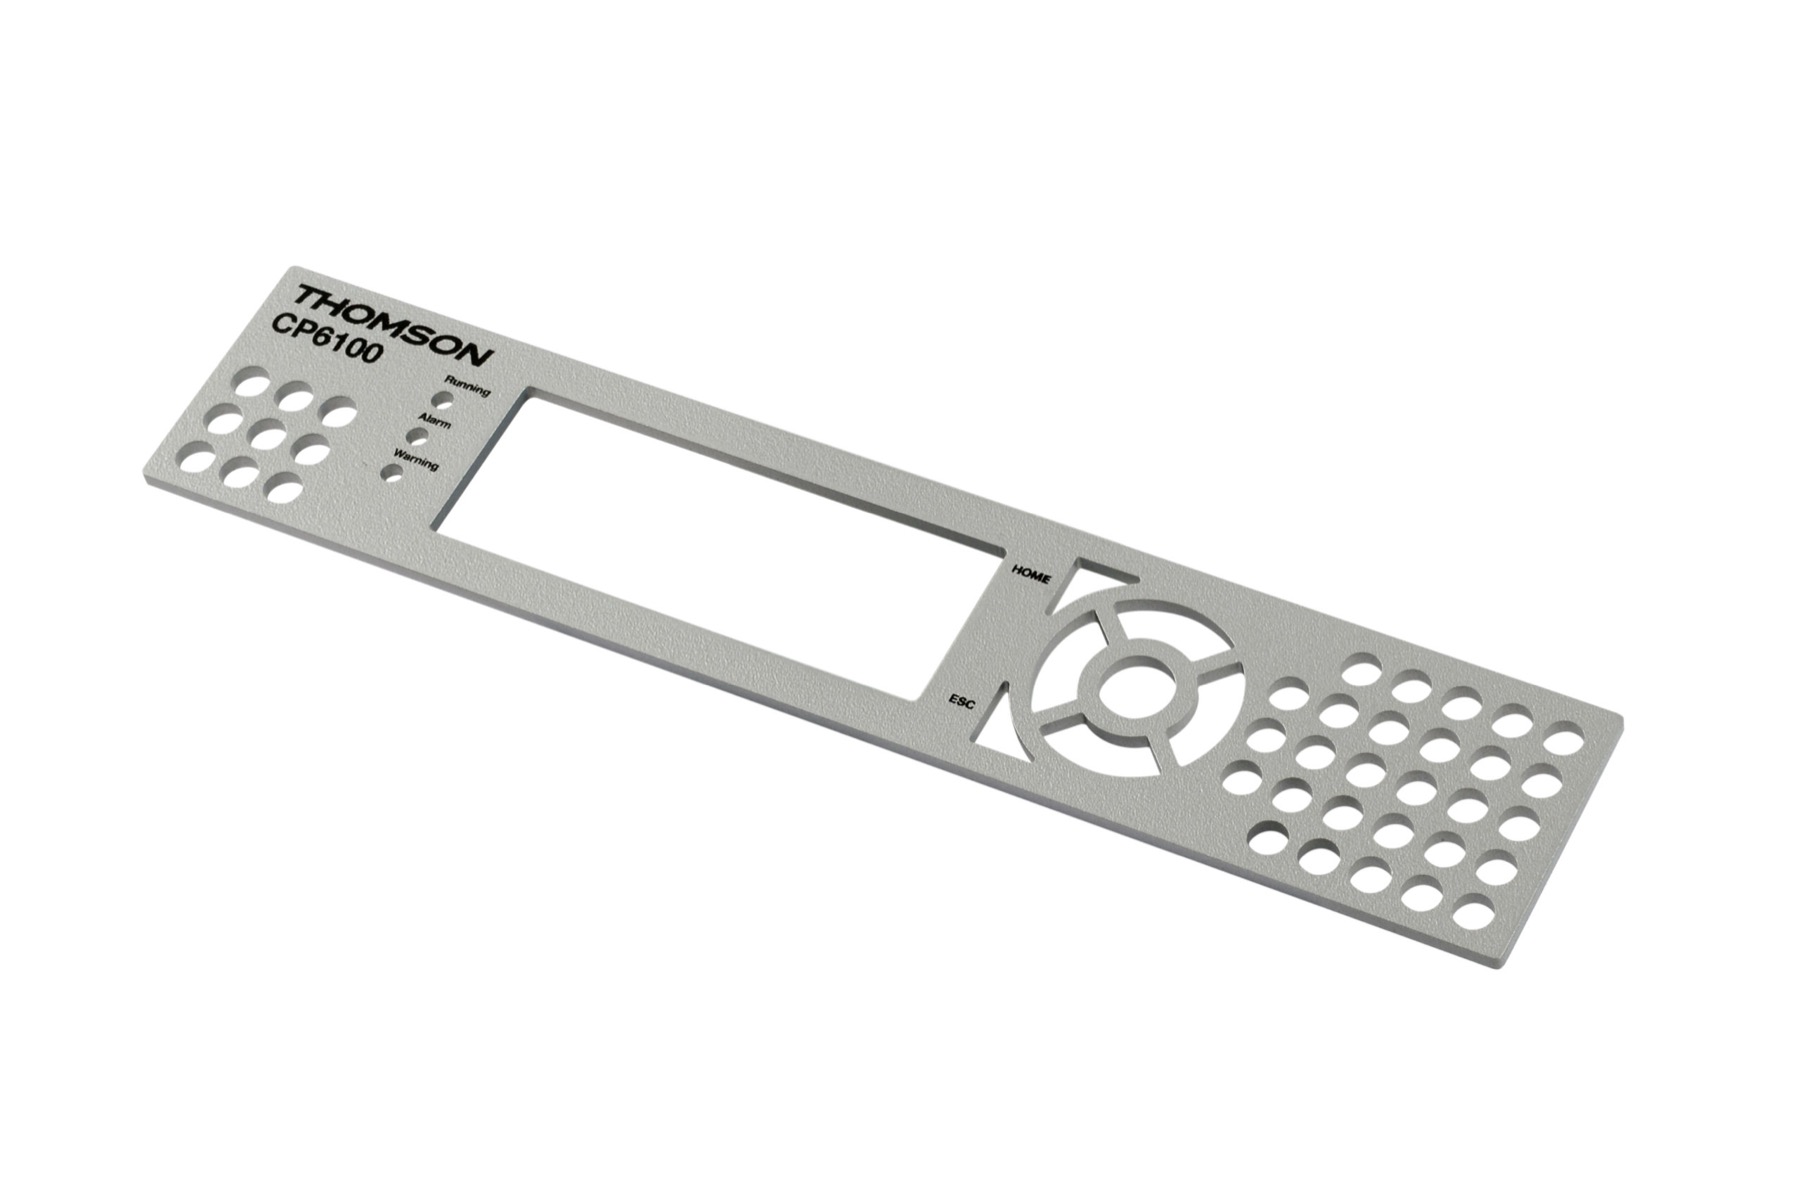
설계 과정
모든 맞춤형 플라스틱 인클로저는 같은 설계 과정을 거칩니다
Toolless Plastic Solutions에서는 완성품이 당사 품질 기준을 충족하도록 모든 인클로저가 엄격한 설계 과정을 거칩니다. 인클로저 설계는 물론 그 안에 들어갈 모든 부품의 배치까지 고객과 함께 검토합니다. 버튼, 포트, 디스플레이, 스위치는 고객과 최종 사용자를 고려해 배치하므로, 사용하기 쉽고 요구 사항에 맞는 인클로저가 됩니다.
아래 규칙은 10단계 제조 공정에서 나온 것입니다. 평평한 판재를 CNC 가공하고, 모서리를 가공하고, V홈을 내고, 열 벤딩한 뒤 용제 접착합니다. 단계마다 잘 지켜지는 치수와 그렇지 않은 치수가 있으며, 이를 알면 튼튼하고 외관이 좋으면서 조립 비용이 적게 드는 인클로저를 설계할 수 있습니다. 가공 공차 수치는 공차와 반복 정밀도 페이지에, 인서트, 통풍구, 투명창 같은 부품은 기능 요소 페이지에 정리했습니다.
도면이나 CAD 모델을 보내 주시면 엔지니어가 견적 전에 이 규칙에 맞는지 검토합니다. 궁금한 점은 문의하기를 이용하시거나 견적을 요청하세요.
가공
전개도, 한쪽 면, 커터 하나
모든 플라스틱 인클로저는 전개도로 설계하고 가능한 한 한쪽 면에서만 가공합니다. 반대쪽 면까지 가공하면 부품당 작업량이 두 배가 되기 때문입니다. 뒷면에 형상이 필요하면 부품을 떼어 내 템플릿(“shablone”)에 넣고 2차 가공을 합니다.
- 가공 공차
- ±0.2mm(0.008인치)
- 템플릿 공차
- ±0.2mm
- 뒷면-앞면 형상 간 공차
- ±0.4mm
- 커터
- 2mm 1날 초경 커터를 95% 사용, 3mm·6mm 커터도 사용
- 텅(턱)
- 폭 1.8mm × 깊이 1mm
- 그루브(홈)
- 폭 2mm × 깊이 1.2mm
- 평균적인 제품
- 2가지 두께, 부품 8개
- 판재 교체 및 셋업
- 새 부품 30초, 새 프로젝트 45초
가공 설계 규칙
- 모든 부품을 전개도로 설계하고, 가공은 한쪽 면에서만 하도록 합니다.
- 조립이 쉽도록 톱이나 테이블 라우터로 홈과 턱을 가공합니다.
- 단일 커터 방식으로 매끄럽고 단순한 인클로저를 만듭니다. 공구 교환도 커터 재설정도 없어 작업자 한 명이 여러 대의 장비를 운용합니다.
- 당사 CNC 라우터는 강성과 정확도를 희생하지 않으면서 속도에 최적화되어 있습니다. 머시닝 센터가 아니라 플라스틱 인클로저에 특화된 장비입니다.
- 인클로저는 Toolless가 용제 접착한다는 전제로 모델링하세요. 결합부 상세는 당사에서 추가합니다.
- 카운터싱크는 후공정으로 추가하거나 CNC로 가공합니다.
- 가공이 끝날 때까지 부품은 판재에 붙어 있습니다. 꼭 필요할 때까지 개별 부품을 따로 다루지 않습니다.
- 연결 탭(플래싱)이 가공 중에는 부품을 단단히 잡아 주고, 가공 후에는 쉽게 떨어집니다.
모서리 가공
라운드, 모따기, 외관용 이음선
모서리는 버니어로 미세 조정하는 펜스 부착 테이블 라우터로 마감합니다. 대부분의 설계는 표준 R 세 가지로 해결되며, 텅 쪽 모서리에 작은 모따기를 넣으면 결합선이 의도된 외관용 이음선이 되고 벤딩부의 열 변형도 가려집니다.
- 표준 R
- 1mm(0.039인치), 2mm(0.078인치), 3mm(0.117인치)
- 비표준 R
- 약 4.8mm(3/16인치), 약 6.4mm(1/4인치)
- 최대 R
- 3mm 두께 부품에 R2mm, 베어링이 따라갈 평면부를 남겨야 함
- 모따기
- 최대 6mm, 베어링 또는 펜스를 기준으로 가공
- 텅 모서리 모따기
- 0.5mm, 외관용 이음선을 만들고 벤딩부의 열 변형을 가림
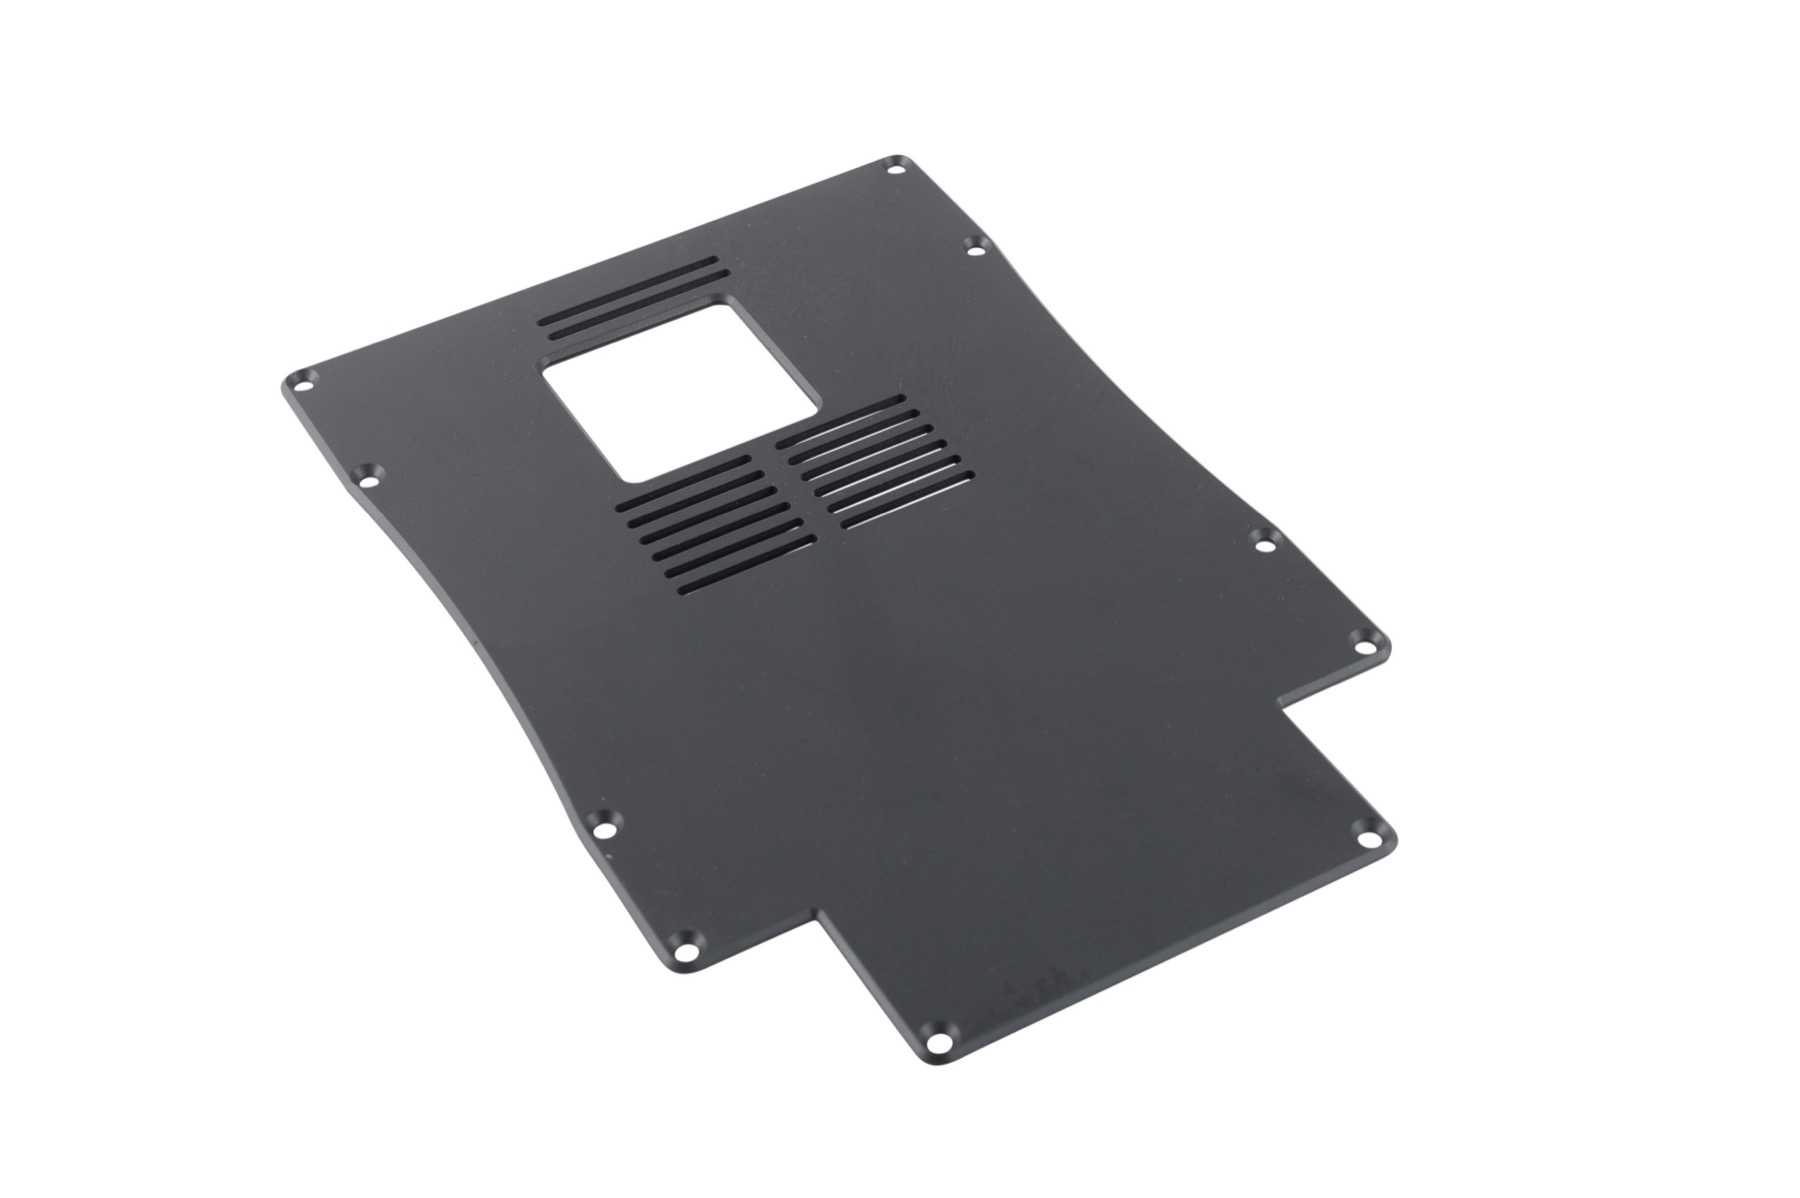
- R, 모따기, 텅, 그루브는 모두 테이블 라우터에서 가공합니다.
- 라우터 베어링이 따라갈 수 있도록 R 옆에는 평평한 면을 남겨 두세요.
- 6mm보다 큰 모따기는 표준 모서리 가공 범위를 벗어납니다. 설계에 넣기 전에 엔지니어와 상의하세요.
벤딩
열 벤딩과 냉간 벤딩
벤딩부는 테이블 톱으로 V홈을 낸 뒤 컴퓨터 제어 열 벤딩기로 성형합니다. 모든 치수는 안쪽 벽을 기준으로 잽니다. 벤딩을 전략적으로 쓰면 여러 개의 개별 부품을 구조적인 단면으로 바꿀 수 있고, 조립할 때는 ‘세 번째 손’ 역할도 합니다.
- 최대 벤딩 길이
- 약 1,020mm(40인치)
- 표준 벤딩 최대 각도
- 위쪽으로 115°
- 역방향 벤딩 최대 각도
- 아래쪽으로 45°
- 안쪽 R
- 90° 벤딩 시 직각
- 바깥쪽 R
- 소재 두께의 1배
- 냉간 벤딩 반경
- 최소 약 150~180mm(6~7인치), 폭 약 25mm(1인치) 미만 부품은 예외
벤딩 설계 규칙
- 두꺼운(6mm) 소재를 길게 벤딩하면 휘기 쉽습니다.
- 6mm 소재는 가열 시간이 길어 모서리가 변형되기 시작하는데, 0.5mm 모따기가 이를 가려 줍니다.
- 90° 미만 벤딩에서는 벤딩 홈이 보이므로 캡이나 엔드 플레이트로 막아 주세요.
- 치수는 안쪽 벽 기준으로 기입하세요. 바깥 치수는 벤딩부마다 소재 두께만큼 커집니다.
- 냉간 벤딩은 인접한 CNC 벤딩부를 덜 접히게(언더 벤딩) 만들기 쉽고, 하중을 과하게 주면 홈 벽이 터질 수 있습니다.
- 냉간 벤딩부는 뒷면에 커프나 홈을 내서 응력을 풀어 주세요.
조립
스스로 위치가 잡히는 결합부
홈-턱 결합(텅 앤 그루브)은 모든 공차가 극단값일 때에도 정밀하게 맞물리도록 공칭 틈새 0.2mm로 설계합니다. 제대로 설계하면 세 번째 손 없이도 부품이 서로 붙어 있고, 조립할 때 치수 측정, 클램핑, 지그가 필요 없습니다.
- 결합부 틈새
- 공차 극단값에서도 정밀 끼워맞춤, 공칭 0.2mm
- 냉간 벤딩
- 양 끝을 구속해야 하며, 폭이 약 50~75mm(2~3인치)를 넘으면 펴지려 함
- 오일 캐닝(판 울렁임)
- 얇은(3~4mm) 소재를 길게(약 500~760mm, 20~30인치) 냉간 벤딩할 때 발생
- 보스 지름
- 6-32용과 8-32용 보스는 지름이 다르며, 인서트 보스와 셀프 태핑 보스도 다름
조립 설계 규칙
- 세 번째 손 없이도 조립품이 붙어 있도록 설계하세요. ‘도그본’ 형상을 넣는 것도 한 방법입니다.
- 냉간 벤딩부는 조립 중에 잡아 두기 어렵고 조립 시간을 늘리므로 꼭 필요한 곳에만 쓰세요.
- 용제 접착부에 인장 하중이 걸리지 않게 하세요.
- 부품이 한 방향으로만 조립되도록 형상에 키를 두세요. 보스 지름을 달리하고, 탭, 리브, 벽에는 한 방향으로만 맞는 탭을 둡니다.
- 홈-턱 결합은 용제가 텍스처면, 투명창 등 외관 면에 닿지 않게 막아 줍니다.
- 결합부를 박스를 붙잡는 데만 쓰지 말고, 형상과 인터페이스의 위치를 잡는 데도 활용하세요.
더 읽어보기
제조 공정 더 알아보기
공차, 체결 부품, 그리고 사출 성형·3D 프린팅과의 비교. 또는 제조 공정 개요로 돌아가세요.
공차와 반복 정밀도
전개도의 가공 공차와 이를 뒷받침하는 셋업 시간.
읽어보기기능 요소
보스, 인서트, 점검 도어, 통풍구, 투명창, 체결 부품.
읽어보기기술 비교표
Toolless와 사출 성형, 압공 성형을 항목별로 비교합니다.
읽어보기Toolless vs. 사출 성형·진공 성형
금형이 없을 때의 비용, 리드타임, 설계 변경.
읽어보기Toolless vs. 3D 프린팅
판재를 벤딩한 인클로저가 3D 프린팅 제품보다 나은 지점.
읽어보기소재
상시 보유하는 ABS, 난연 ABS, Boltaron, 폴리카보네이트, PETG, 아크릴과 데이터시트.
읽어보기인클로저 제작 시작하기
기판을 보내 주세요. 케이스는 저희가 만듭니다.
견적은 자동 응답이 아니라 엔지니어가 직접 작성합니다. CAD 파일, 사진 또는 스케치를 첨부해 주시면 1영업일 이내에 회신드립니다.