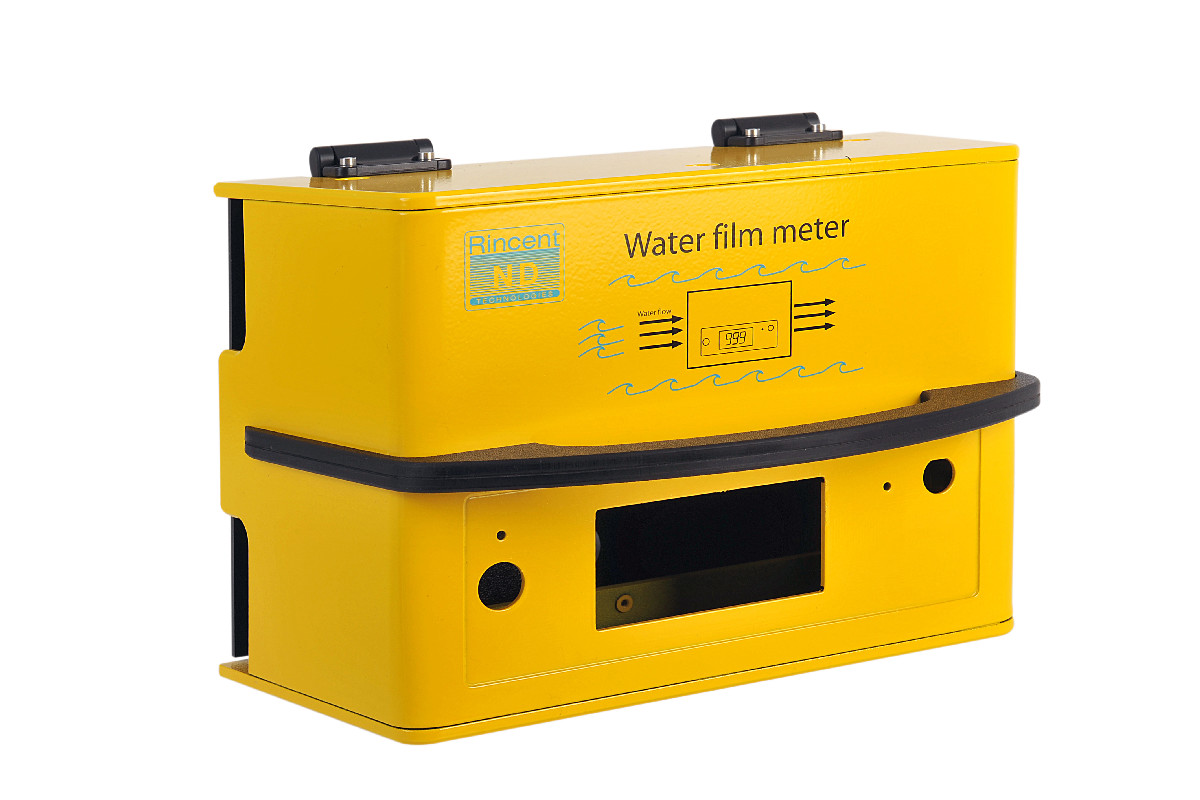
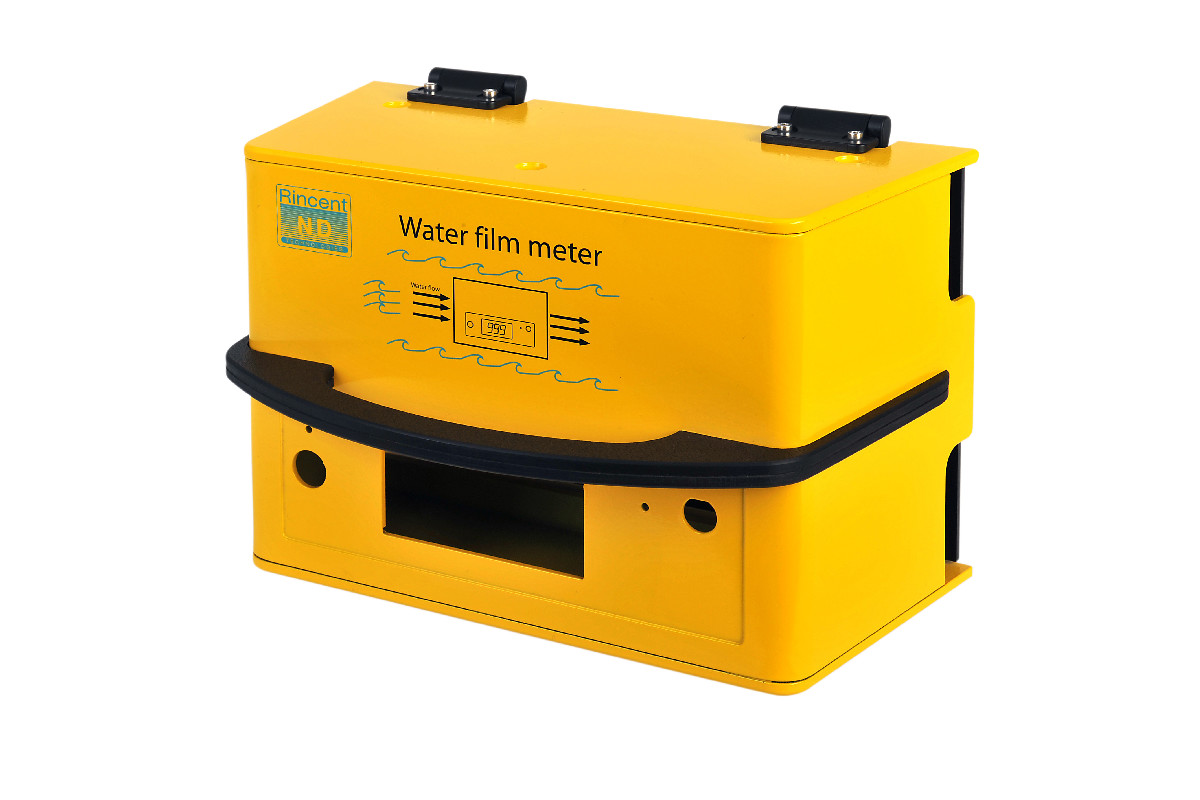
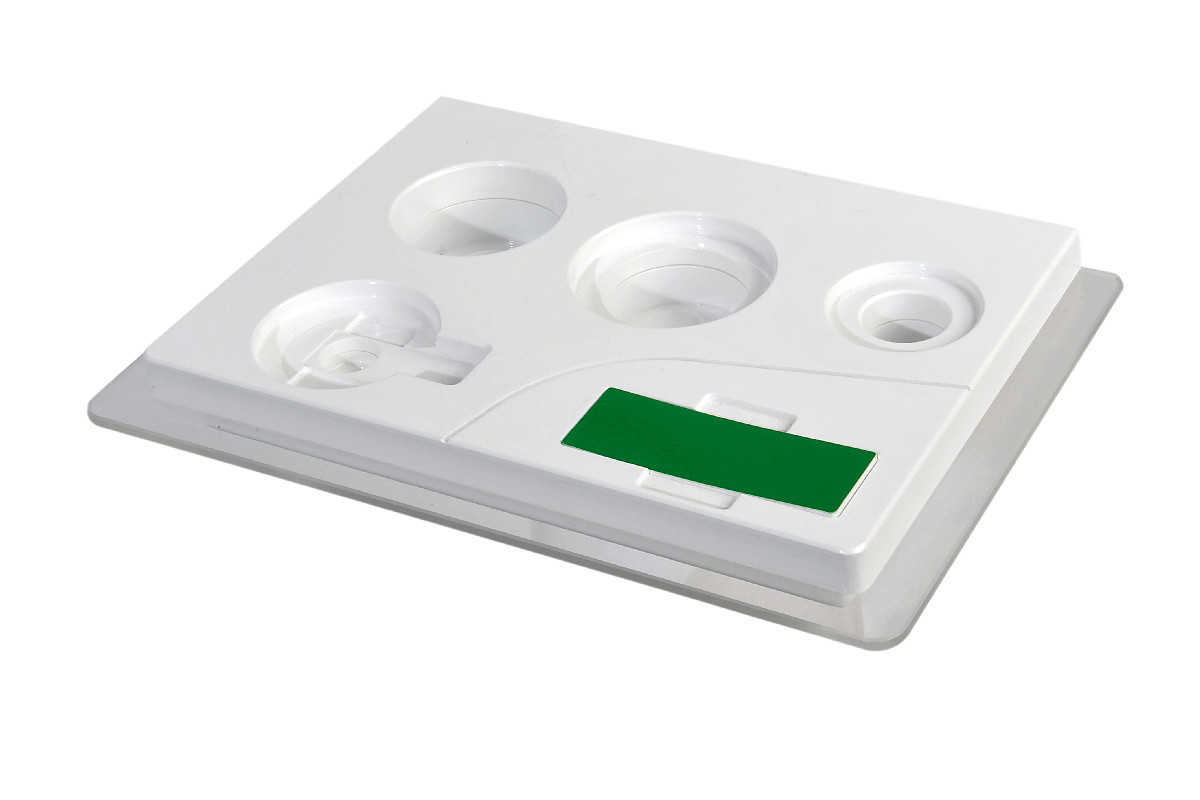
成形品のハウジングしか指定したことのないエンジニアは、樹脂板加工の筐体を単純な箱だと思いがちです。実際はそうではありません。曲面パネル、ツートンの本体、窓、ライトパイプ、ヒンジ、印刷グラフィック、EMIシールドは、どれも金型や治工具なしで、樹脂板を切削し曲げるのと同じ建屋の中でつくられます。
それぞれの機能には、強度を保ち、コストを抑えるためのルールがあります。この記事ではそのルールを1つずつ示します。最初のレビューで指摘を受ける前に、設計に織り込んでおけます。
機能の一覧
| 機能 | つくり方 | ルール |
|---|---|---|
| 曲面パネル | ロール曲げ設備で成形 | 曲面は一方向のみ |
| ツートンの本体 | 色の異なる樹脂板の部品、または着色アクリルのキャップ | 色の切り替えは接合部か凹部の縁に置く |
| 窓 | アクリルを凹部に裏側から接着 | ポリカーボネートはベゼルの裏に付ける |
| ライトパイプ | 既製のパイプ、またはスロットに接着したアクリルの帯 | 基板上のLED位置から位置を決める |
| ヒンジ | 溶剤接着したアクリルヒンジ、または市販の金具 | 市販の金具のほうが安い |
| 印刷グラフィック | UV硬化インクで、平らな状態か組立後に印刷 | アートワークはCADモデルに配置する |
| 彫刻 | 最も細いカッターでCNC加工 | 色はなく、材料自体のコントラストのみ |
| EMI塗装 | 接着後に内面へ導電塗装 | 真鍮インサートで接地し、導電させたくない箇所はマスキング |
曲面パネル
樹脂板加工の筐体の大部分は、熱曲げ機によるV溝曲げで成形します。内側の角は直角に、外側は材料の厚さ1枚分のRになります。前縁をロール状にしたり天面をアーチ状にしたりと、なだらかな曲面が必要な場合は、パネルをロール曲げ設備に通します。
ルールは「一方向」です。ロール曲げしたパネルは円筒のように1つの軸のまわりに曲がり、ドームや鞍のような形にはなりません。両端は、曲面に沿って切り出した平らな部品でふさぎます。緩やかな曲面は冷間曲げでもつくれ、最小Rは約150〜180mm(6〜7インチ)です(幅約25mm(1インチ)未満の部品を除く)。冷間曲げした部品は両端を拘束する必要があり、組立時間も増えるため、外観上の価値がある箇所に使ってください。
ツートンの本体と色のアクセント
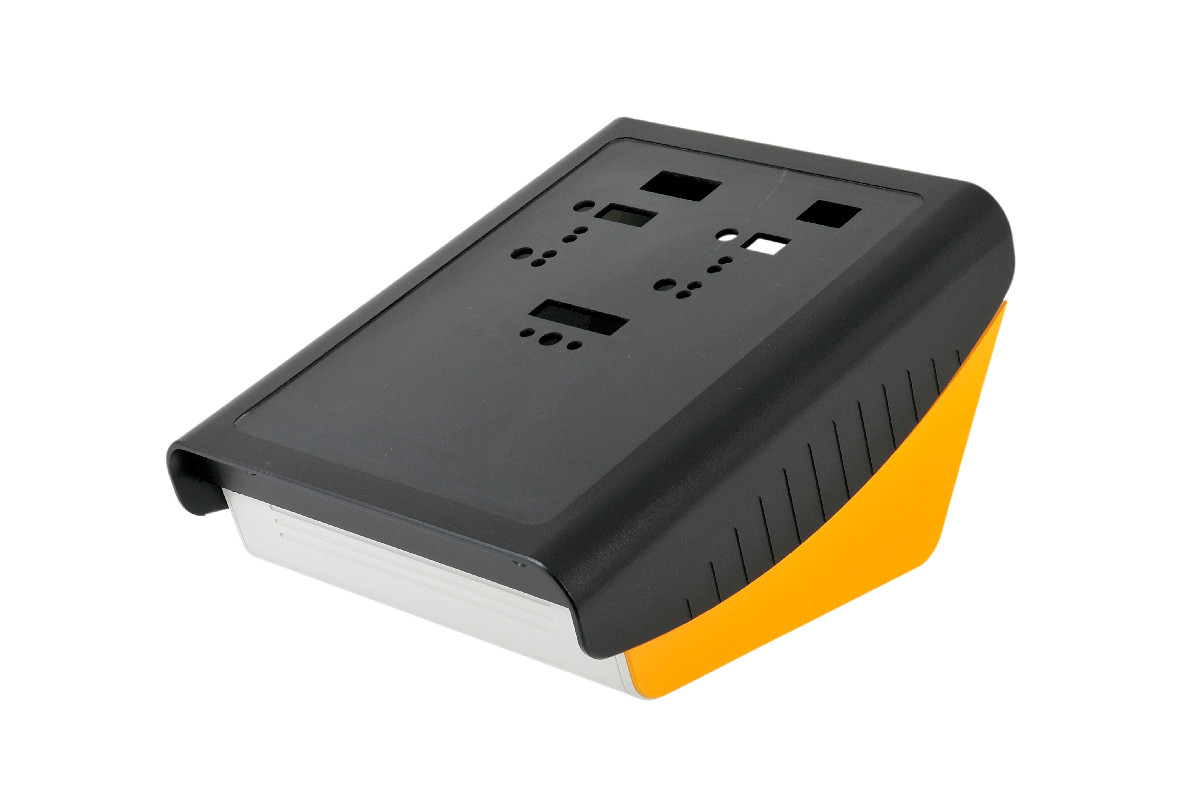
樹脂板加工のハウジングに複数の色を使う方法は2つあり、どちらも塗装は不要です。1つは、異なる色の標準樹脂板から部品を切り出し、さねはぎ継手で接合する方法で、接合線がそのまま色の境目になります。もう1つは、着色アクリルのキャップや2色のインサートを切削した凹部に接着する方法で、窓と同じ要領で取り付けます。
色の切り替えはすべて接合部か凹部の縁に置き、平らな面の途中を横切らないようにします。標準ABSは白、黒、ライトグレー、ダークグレーです。より鮮やかな色は、アクリルのアクセント、塗装、または最低購入量が約900kg(2,000ポンド)の特注調色樹脂板で表現します。塗装は継ぎ目を不均一に埋めることがあるため、当社では使う箇所を限定するようおすすめしています。
窓とライトパイプ
窓はほとんどの設計でアクリルを使い、凹部に裏側から溶剤接着して、前面と面一にするか、面取りを付けて一段下げて仕上げます。アクリルはABSとはほどほどに、HIPSとはよく接着します。ポリカーボネートはまったく溶剤接着できないため、難燃グレードも含め、ポリカーボネートの窓はベゼルの裏に取り付けます。見える開口の大きさはディスプレイの外形ではなく表示領域から決め、窓は裏側の凹部で支えます。
着色したアクリルなら、光に弱い試料を保護しながら見せることができます。スモークのアクリルなら、基板を隠しつつ、状態表示LEDの光は透過させられます。
インジケーターでは、各ライトパイプの位置をパネルのレイアウトではなく、基板モデル上のLEDの位置から決めます。LEDから外れたパイプは、暗い点にしか見えないためです。ただし光は共通の帯に沿って広がるので、LEDを個別に読み取る必要がある箇所ではパイプを分けてください。アクリルについて詳しくはアクリル筐体のページをご覧ください。
ヒンジ、ラッチ、マグネット
市販のヒンジ、ラッチ、キーロック、取っ手、ベルトクリップ、DINクリップは、ほぼ例外なく専用設計の機能より安く、保守も簡単です。知っておきたい例外はアクリルヒンジです。その場で溶剤接着するため締結部品が不要で、この工法によく合います。頻繁に開けるカバーには、マグネットという選択肢もあります。
手戻りを防ぐルールが2つあります。締結部品を使わないスライド式の扉には、扉を走らせる枠かアンダーカットが必要です。また、樹脂板加工では良好なスナップフィットをつくるのが難しいため、代わりに真鍮インサートへの締結を前提に計画してください。ボスの高さ、インサートの種類、枠については、インサート、ボス、ヒンジ、ラッチの記事で解説しています。
印刷、盛り上げ印刷、彫刻
当社では2台のUVプリンターを、試作用と量産用に使い分けています。インクは印刷と同時に硬化し、一般的なシルク印刷よりプラスチックへの密着性に優れます。版がないため、4色のロゴも1色の表示文字と同じ手順で準備でき、表示文字の改訂もデータの変更で済みます。
- フルカラーと白インク:白は黒やダークグレーの樹脂板にも不透明に印刷できます。下地として使えば、濃色や透明の面でも色が鮮やかに出ます。
- 盛り上げ印刷のTEXTUR3D:インクを重ねて、指で触れてわかるグラフィックをつくります。ボタンの目印、エンボス調のロゴ、アクセシビリティのための手がかりなどに使います。
- 平らな状態でも組立後でも:曲げる前の平らなパネルに印刷すれば、開口部と正確に位置が合います。量産用のプリンターは高さ250mmまでの組立済み筐体にも対応するため、接着済みのボックスにもグラフィックを配置できます。
彫刻加工は、開口部と同じCNCで最も細いカッターを使って加工し、レーザーエッチングに匹敵する仕上がりになります。色はなく、材料によるコントラストだけなので、摩耗に耐える必要がある恒久的な識別表示や定格銘板には彫刻を、読みやすさを優先する箇所には印刷を使ってください。選択肢と事例は印刷筐体のページに掲載しています。
プラスチックハウジング内面のEMI塗装
ABS、ポリカーボネート、アクリルは絶縁体で、それ自体にシールド効果はまったくありません。当社では筐体を接着した後で内面に導電塗装を施すため、塗装は角や接合線をまたいで連続し、外面は樹脂板の仕上げと印刷をそのまま保ちます。
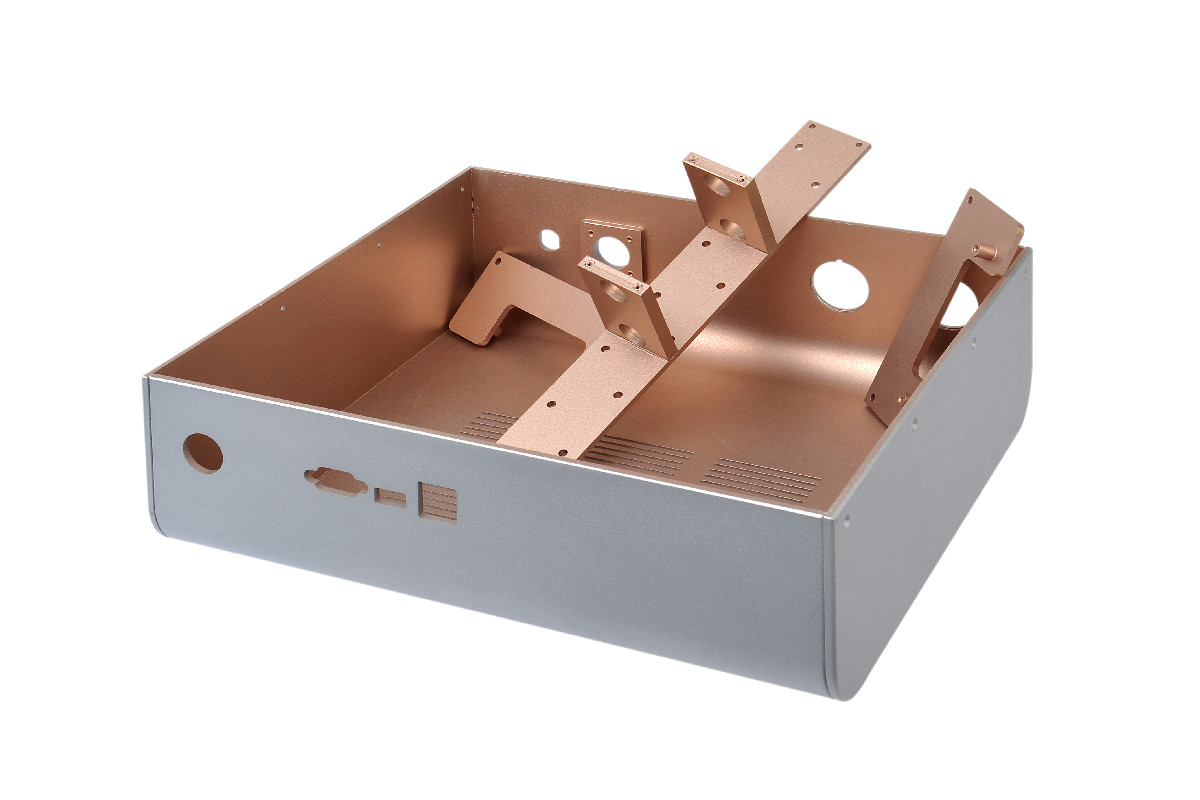
塗装の効果は、開口部と接地経路で決まります。
- どの面に塗装するかを決め、窓、ラベル用の凹部、導電させてはいけない印刷部分はマスキングします。
- ふたと本体の合わせ目はさねはぎ継手にし、塗装面どうしが管理されたラインで接するようにします。
- コネクターは接着する1枚のパネルにまとめ、各開口はケーブルではなくコネクター本体に合わせた寸法にします。
- 通気口は1つの大きな開口ではなく、幅2mm以上のスリットとして桟付きで切削します。
- 接地を担う締結部には、タッピンねじ用ボスではなく真鍮インサートを使います。
エミッションとイミュニティの試験は、お客様と試験機関で実施していただきます。当社は毎ロット同じ塗装済み筐体を製作します。詳しくはEMIシールドのページをご覧ください。
必要な機能をモデルに書き込むか、説明を添えてお送りください。お見積もりの前に、エンジニアがそれぞれをこれらのルールに照らして確認します。アップロードはCADデータのページから行えます。