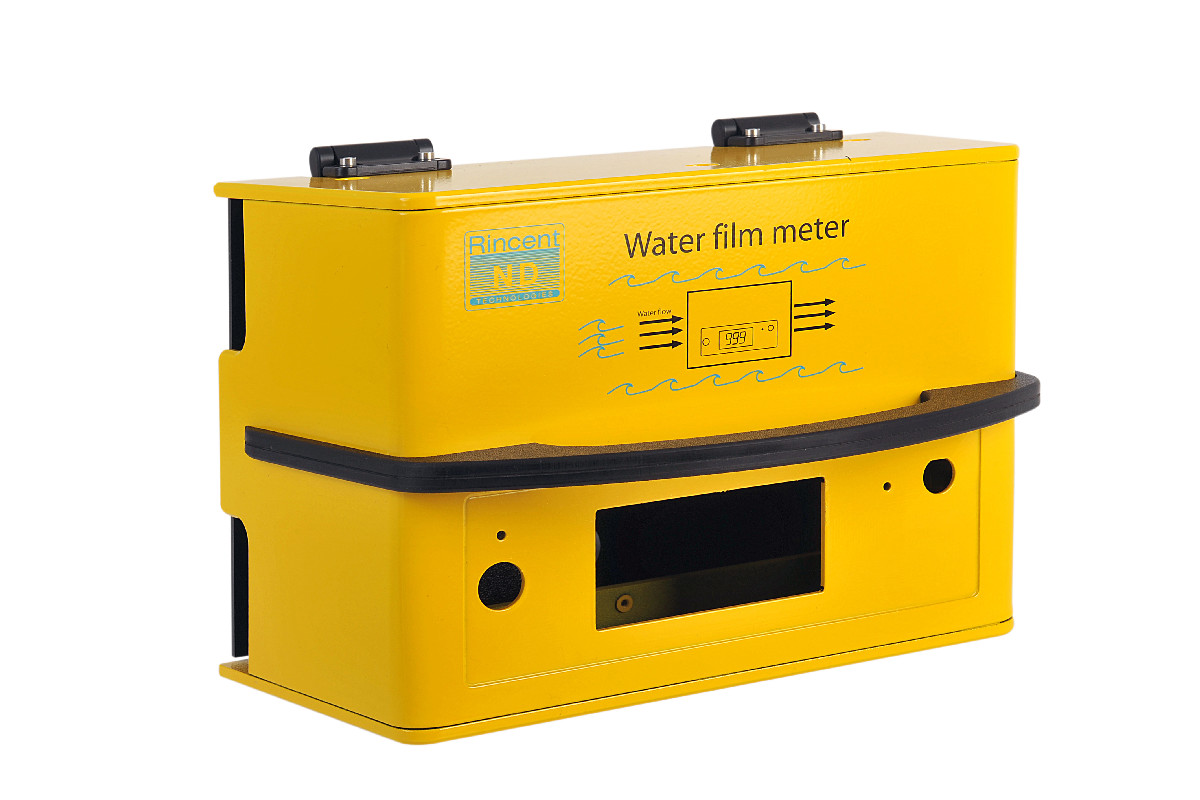
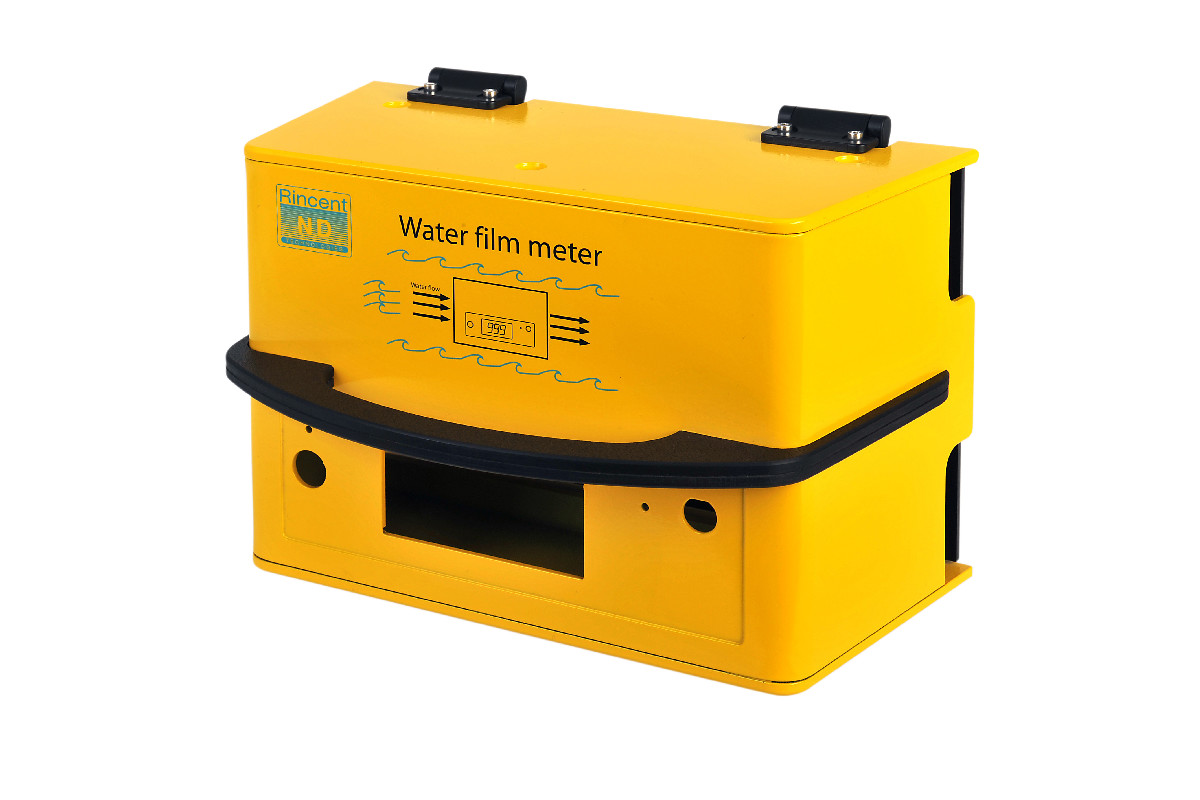
판재 가공 인클로저는 평판 상태로 가공하고, 홈을 낸 뒤, 열 벤딩기로 구부리고, 용제 접착해 만듭니다. 그리고 각 단계마다 한계가 있습니다. CAD를 완성하기 전에 이 한계를 알고 있는지가, 견적이 깔끔하게 나오는 설계와 수정 지적을 받고 돌아오는 설계를 가릅니다.
아래는 당사가 가장 자주 설명하는 한계와 그 이유, 그리고 이를 피하는 설계 방법입니다. 마땅한 우회 방법이 없는 경우에는 그렇다고 밝혔습니다.
한눈에 보는 한계
| 한계 | 이유 | 우회 방법 |
|---|---|---|
| 접합선이 보임 | 부품을 홈-턱 결합으로 이음 | 위치를 계획하고, 0.5mm 모따기로 의도한 이음매를 만듦 |
| 벤딩은 패널 전체 폭에 걸침 | V홈을 테이블 쏘로 가공 | 벤딩한 부분과 접착한 끝면 부품의 조합 |
| 곡면은 한 방향만 | 롤링은 한 축을 중심으로 성형 | 롤링 패널에 평판 끝면 |
| 벤딩 길이 최대 1,016mm(40인치) | 장비 용량 | 여러 부품으로 나누거나 프레임 사용 |
| 벤딩 최대 115°, 역벤딩 45° | 공정 한계 | 벤딩 두 번 또는 접착 부품 |
| 90° 미만 벤딩은 홈이 보임 | 가공한 홈이 완전히 닫히지 않음 | 캡이나 끝판으로 막음 |
| 용제 접착부에 인장 하중 금지 | 접착부는 전단에 강하고 박리에 약함 | 벤딩부와 인서트로 하중 전달 |
| 폴리카보네이트는 용제 접착 불가 | 소재 특성 | 벤딩, 인서트, 체결 부품, 베젤 |
| 뒷면 형상: ±0.4mm | 템플릿에서 2차 가공 | 형상을 한 면에 모음 |
접합선은 보입니다
부품은 공차가 극단으로 치우쳐도 딱 맞도록(넷 핏) 설계한 변형 홈-턱 결합으로 이으며, 공칭 여유는 0.2mm입니다. 이 결합은 지그 없이도 부품을 제자리에 붙잡아 주지만, 겉으로 드러납니다. 숨기려 하면 얻는 것보다 문제가 더 커집니다. 예를 들어 도장은 이음매를 고르지 않게 메웁니다.
그래서 당사는 이음매를 숨기는 대신 위치를 계획합니다. 턱 모서리에 0.5mm 모따기를 주면 각 접합부가 의도한 외관 라인이 되고, 벤딩부의 미세한 열변형도 가려집니다. 색이 바뀌는 곳, 전면 패널 가장자리, 청소용 천이 닿는 곳처럼 디자인 라인으로 읽히는 위치에 접합부를 두십시오. 제품이 선 하나 없는 일체형 성형 셸처럼 보여야 한다면 이 공법은 맞지 않습니다.
벤딩은 패널 전체 폭에 걸칩니다
패널을 구부리는 V홈은 테이블 쏘로 가공하므로 판재를 끝까지 가로지르며, 열 벤딩기에는 프레스 브레이크처럼 교체식 핑거가 없습니다. 판금 트레이를 만들듯 한 장의 블랭크에서 네 면을 접어 올릴 수는 없습니다. 여기서 두 가지 규칙이 나옵니다. 같은 판재에 두 방향의 벤딩을 두지 않고, 패널 가장자리 전에 끝나는 홈을 두지 않는 것입니다.
상자는 벤딩한 부분과 접착한 부품의 조합으로 설계합니다. 흔한 형태는 바닥과 양 측면을 한 장으로 감싼 U자형에 끝면 패널 두 장을 붙이는 방식이고, L자형 두 개를 조합하는 방식도 있습니다. 이렇게 쓰면 벤딩이 본체에 강성을 주고, 조립 중에는 부품의 직각을 잡아 줍니다. 벤딩선 근처 형상에 관한 규칙은 흔한 인클로저 설계 문제에 관한 글에서 다룹니다.
곡면은 한 방향으로만
당사의 롤링 장비는 한 축을 중심으로 패널을 성형합니다. 롤링한 윗면이나 감싸듯 휘어진 앞 가장자리는 가능하지만, 돔, 말안장, 두 방향으로 휘는 블렌딩 모서리는 만들 수 없습니다. 우회 방법은 롤링 패널을 그 단면 형상대로 자른 평판 끝면으로 막거나, 형상을 벤딩으로 이은 평면들로 나누는 것입니다. 롤링 패널과 냉간 벤딩을 지정하는 방법은 금형 없이 구현하는 인클로저 디자인 요소에 관한 글에 있습니다.
두 방향으로 손바닥에 감기는 휴대용 기기나, 판재 한 장에서 깊게 뽑아내는 형상에는 사출 성형이나 압공 성형이 필요합니다. 당사는 두 공법 모두 하지 않습니다.
벤딩 각도와 길이
일반 벤딩은 최대 115도, 역벤딩은 최대 45도이며, 벤딩 길이는 1,016mm(40인치)를 넘을 수 없습니다. 115도를 넘는 각도는 벤딩 두 번이나 접착 부품으로 만듭니다. 90도 미만의 벤딩은 가공한 홈이 보이므로 캡이나 끝판으로 막습니다.
이 한계에 이르기 전에 나타나는 현상도 두 가지 있습니다. 6mm 판재의 긴 벤딩은 휘기 쉽고, 3mm나 4mm 판재를 약 510~760mm(20~30인치) 길이로 냉간 벤딩하면 판이 울렁거리는 오일 캐닝이 생깁니다. 1,016mm(40인치)보다 긴 하우징은 여러 부품을 홈-턱 결합으로 잇거나 프레임을 중심으로 만듭니다. 벤딩과 가장자리 규칙 전체는 설계 디테일 페이지에 있습니다.
용제 접착부에는 인장이 아닌 전단 하중만
용제 접착은 홈-턱 결합 전체를 따라 플라스틱을 융착하므로 전단에 강한 접합부가 됩니다. 그러나 한 부품이 다른 부품에서 벌어지는 방향으로 하중을 주면 응력이 접착선 가장자리에 집중되고, 접착부는 바로 그곳에서부터 파손되기 시작합니다. 당사 설계 체크리스트에도 이를 위한 항목이 하나 있습니다. 용제 접착부에 인장 하중이 걸리지 않게 할 것.
- 하중은 접합부를 가로지르지 않고 벤딩부와 패널을 따라 전달되게 합니다. 벽걸이형 상자는 뒷면 패널의 키홀로 걸고, 무거운 부품도 같은 패널에 장착해 무게가 접착 이음매를 당기지 않게 합니다.
- 손잡이, 스트랩 고정점, 커버 나사처럼 당기는 힘이 걸리는 곳에는 프레임이나 보강판이 받쳐 주는 황동 인서트에 체결합니다.
- 하우징이 특정 기계적 시험을 통과해야 한다면 접착부 보강, 더 두꺼운 판재, 코너 보강재, 리브를 추가합니다.
폴리카보네이트는 용제 접착이 전혀 되지 않습니다. 폴리카보네이트 하우징은 벤딩, 열압입 황동 인서트, 체결 부품, 베젤로 고정하는 패널로 만듭니다. 접착 이음매가 있는 투명 부품이 필요하다면 보통 아크릴을 씁니다.
뒷면 형상은 공차를 희생합니다
모든 부품은 전개도 상태로, 가능한 한 한 면에서 ±0.2mm로 가공합니다. 뒷면에 형상이 있으면 부품을 떼어 내 템플릿에 넣고 다시 가공해야 하므로 그 부품의 작업량이 두 배가 되고, 앞면과 뒷면 형상 사이의 공차는 ±0.4mm로 넓어집니다. 자세한 내용은 공차와 반복 정밀도 페이지에 있습니다.
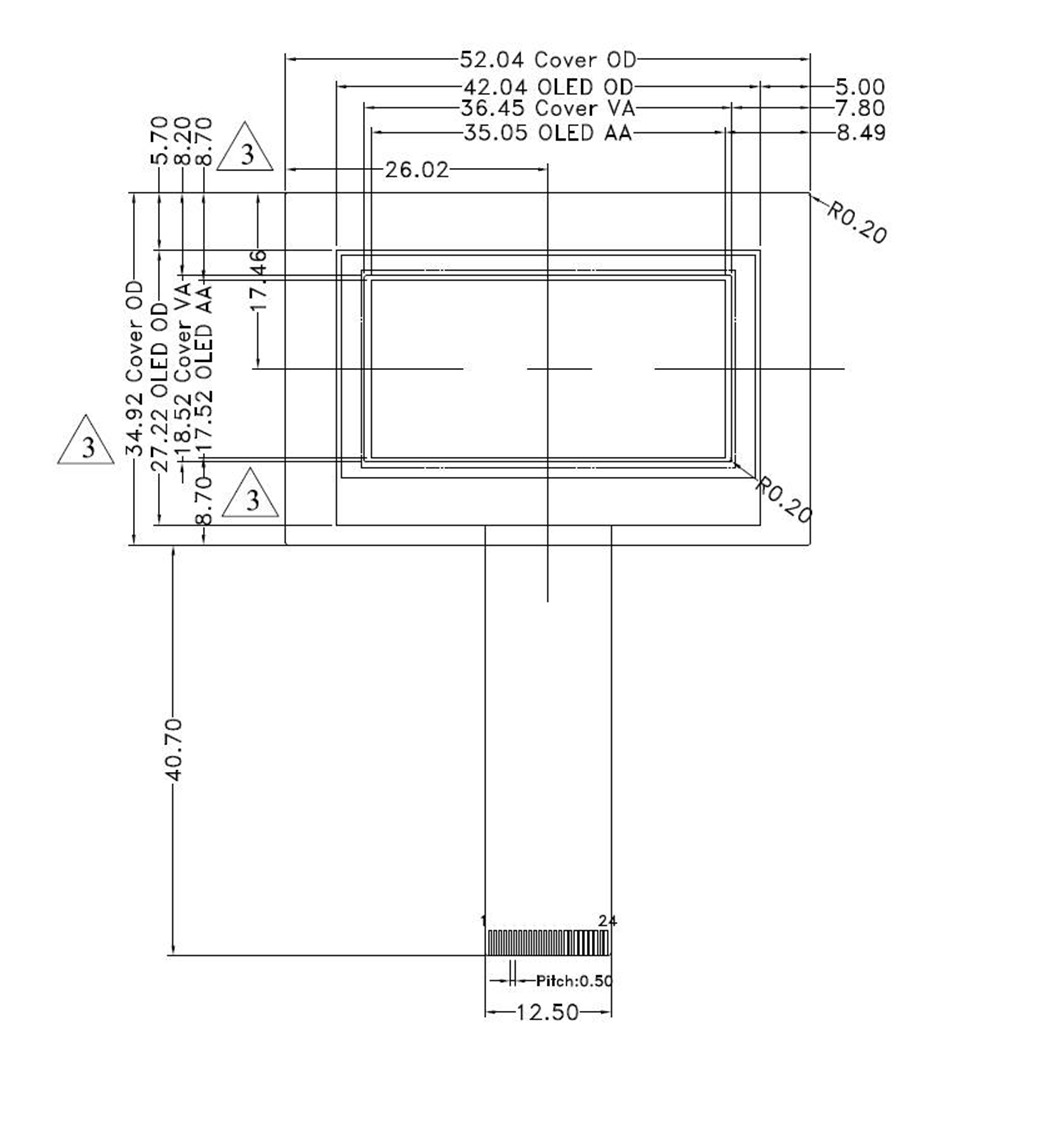
이 차이가 실제로 문제가 되는 예입니다. 위 디스플레이는 시야 영역이 36.45 × 18.52mm, 활성 영역이 35.05 × 17.52mm로, 여유가 가로 방향 한쪽당 0.70mm, 세로 방향 0.50mm입니다. 개구부와 디스플레이 위치를 잡는 포켓을 같은 면에서 가공하면 ±0.2mm 안에서 디스플레이 자체 공차를 위한 여유가 남습니다. 반대 면에서 가공하면 디스플레이 공차를 따지기도 전에 ±0.4mm가 세로 여유 0.5mm 중 0.4mm를 써 버립니다. 개구부와 부품 위치를 잡는 형상을 한 면에 두거나, ±0.4mm에서도 개구부가 활성 영역을 온전히 드러내도록 크기를 정하십시오.
판재 공법이 맞지 않는 경우
이 한계 안에서라면 판재 가공 하우징은 비슷한 소재의 사출 성형품만큼 튼튼하고, 프로그램 수정만으로 설계를 바꿀 수 있습니다. 한계를 벗어난다면 다른 공법을 고르십시오.
- 두 방향 곡면이 있는 유기적 형상: 사출 성형 또는 압공 성형.
- 안정된 설계를 1회에 1,000개를 훨씬 넘게 생산하는 경우: 성형의 경제성이 앞섭니다.
- 접합선이 전혀 보이지 않아야 하는 하우징.
- 본질적인 차폐나 방열이 필요한 금속 하우징. 당사는 플라스틱 하우징만 만들며, 차폐가 필요하면 전도성 코팅을 입힙니다.
공법 비교표에서 각 공법을 항목별로 비교할 수 있습니다.
어떤 형상이 이 한계에 걸리는지 확실하지 않다면 모델을 보내 주십시오. 견적 전에 엔지니어가 문제마다 우회 방법을 표시해 드립니다. CAD 파일 페이지에서 업로드할 수 있습니다.