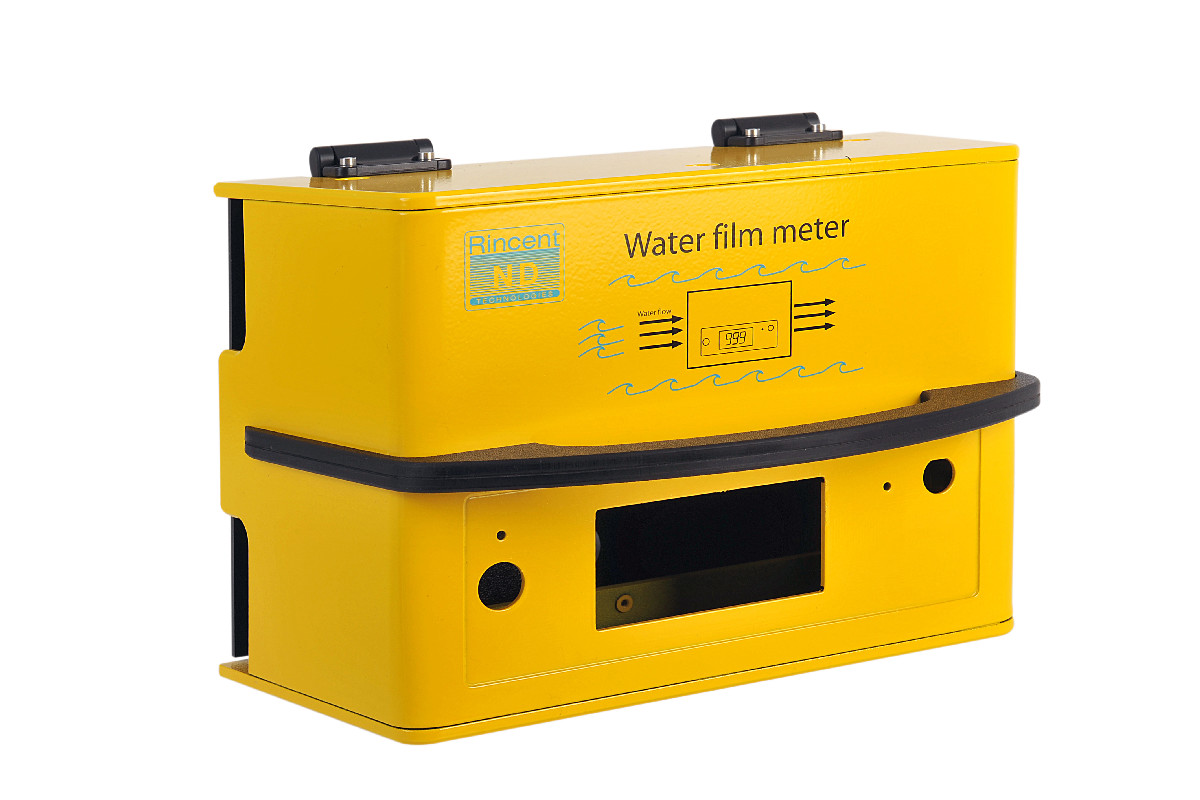
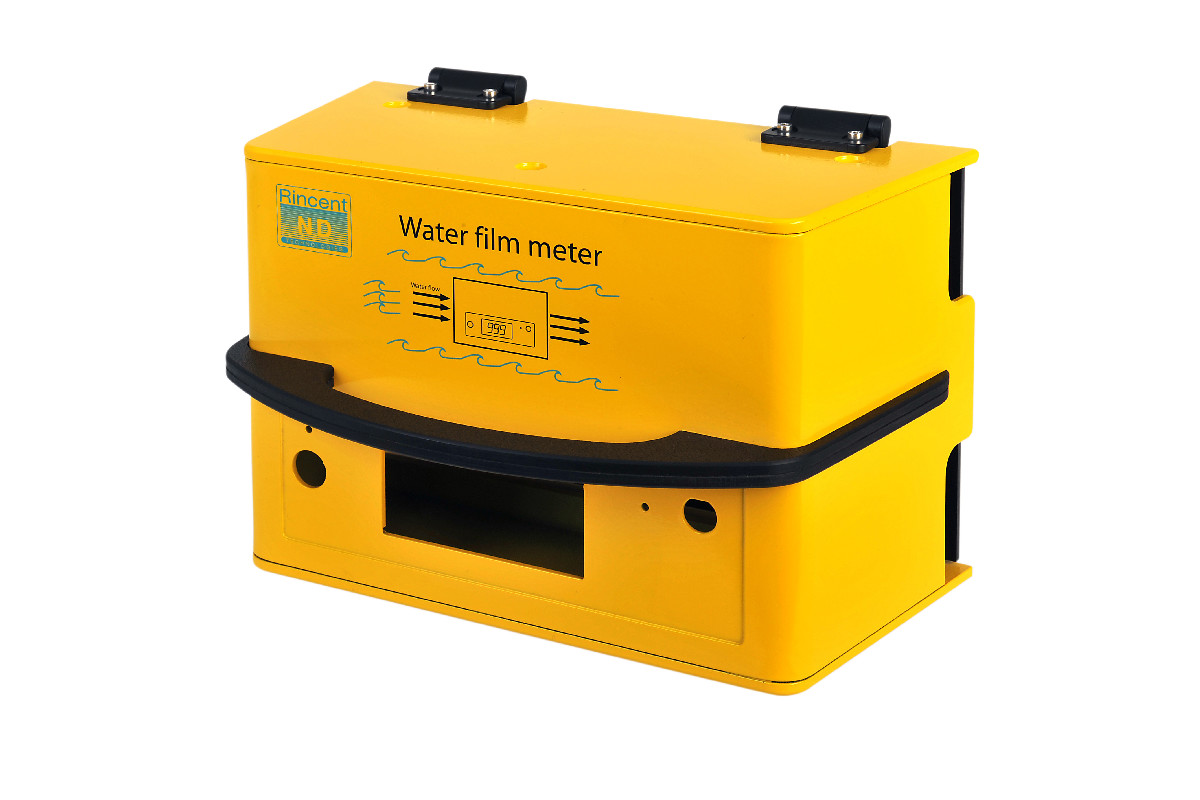
Un boîtier fabriqué est usiné à plat, rainuré, plié sur une plieuse thermique et collé au solvant, et chacune de ces étapes impose une limite. Connaître ces limites avant de finaliser la CAO, c’est ce qui distingue une conception qui se chiffre sans difficulté d’une conception qui revient annotée.
Voici les limites que nous expliquons le plus souvent, la raison de chacune et la disposition de conception qui permet de la contourner. Quand il n’existe pas de bonne parade, nous le disons.
Les limites en un coup d’œil
| Limite | Origine | Parade |
|---|---|---|
| Les lignes de joint sont visibles | Les pièces s’assemblent par rainure et languette | Les placer ; un chanfrein de 0,5 mm en fait un joint voulu |
| Les plis traversent toute la largeur du panneau | La rainure en V est usinée sur une scie à table | Sections pliées et pièces d’extrémité collées |
| Courbes dans une seule direction | Le cintrage se fait autour d’un seul axe | Panneau cintré fermé par des extrémités planes |
| Longueur de pli de 40 in (1 016 mm) au maximum | Capacité de la machine | Plusieurs pièces, ou un cadre |
| Pli de 115° au maximum, 45° en pli inversé | Limite du procédé | Deux plis, ou une pièce collée |
| Les plis de moins de 90° laissent voir la rainure | La rainure ne se referme pas complètement | Fermer par des caches ou des flasques |
| Aucun collage au solvant en traction | Les collages résistent bien au cisaillement, mal au pelage | Faire passer les efforts par les plis et les inserts |
| Le polycarbonate ne se colle pas au solvant | Le matériau lui-même | Plis, inserts, fixations et cadres |
| Éléments sur la face arrière : ±0,4 mm | Seconde opération sur gabarit | Garder les éléments sur une seule face |
Les lignes de joint sont visibles
Les pièces sont assemblées par une rainure et languette modifiée, conçue pour un ajustement exact aux tolérances extrêmes, avec un jeu nominal de 0,2 mm. L’assemblage maintient les pièces en place sans gabarit de montage, mais il se voit. Chercher à le masquer crée plus de problèmes que cela n’en résout : la peinture, par exemple, remplit les joints de façon irrégulière.
Nous plaçons donc le joint au lieu de le cacher. Un chanfrein de 0,5 mm sur l’arête de la languette transforme chaque joint en ligne esthétique voulue et masque la légère déformation thermique au niveau d’un pli. Placez les joints là où ils se lisent comme des lignes de design : le long d’un changement de couleur, au bord d’une face avant, là où un chiffon de nettoyage peut les atteindre. Si le produit doit ressembler à une coque moulée continue, sans aucune ligne, ce procédé n’est pas le bon.
Les plis traversent toute la largeur d’un panneau
La rainure en V le long de laquelle un panneau se plie est usinée sur une scie à table : elle traverse donc la plaque de part en part, et la plieuse thermique n’a pas de « doigts » interchangeables comme une presse plieuse. Impossible de relever les quatre côtés d’un même flan comme on le ferait pour un bac en tôle. Deux règles en découlent : aucun pli ne court dans deux directions sur une même plaque, et aucune rainure ne s’arrête avant le bord du panneau.
Concevez le boîtier comme un ensemble de sections pliées réunies par des pièces collées. Un schéma courant est l’enveloppe en U, fond et deux côtés dans une seule plaque, fermée par deux panneaux d’extrémité ; un autre associe deux sections en L. Utilisés ainsi, les plis donnent au corps sa rigidité et maintiennent les pièces d’équerre pendant l’assemblage. Les éléments proches d’une ligne de pliage ont leurs propres règles, détaillées dans notre article sur les problèmes de conception de boîtier les plus courants.
Les courbes vont dans une seule direction
Notre cintreuse forme un panneau autour d’un seul axe. Un dessus cintré ou une arête avant enveloppante ne posent aucun problème ; un dôme, une selle ou un angle raccordé qui se courbe dans deux directions sont impossibles. La parade : un panneau cintré fermé par des pièces d’extrémité planes découpées à son profil, ou une forme décomposée en facettes planes reliées par des plis. La façon de spécifier panneaux cintrés et cintrages à froid est expliquée dans notre article sur les fonctions de boîtier réalisables sans moule.
Un appareil portatif qui doit épouser la paume dans deux directions, ou une forme profonde tirée d’une seule plaque, exige le moulage par injection ou le thermoformage sous pression. Nous ne pratiquons ni l’un ni l’autre.
Angle et longueur de pli
Un pli standard va jusqu’à 115 degrés, un pli inversé jusqu’à 45 degrés, et aucun pli ne dépasse 40 in (1 016 mm) de long. Un angle supérieur à 115 degrés se réalise avec deux plis ou une pièce collée. Les plis de moins de 90 degrés laissent la rainure visible : ils sont donc fermés par des caches ou des flasques.
Deux effets apparaissent avant les limites absolues. Les plis longs en plaque de 6 mm ont tendance à se voiler, et les longs cintrages à froid de 20 à 30 in (500 à 760 mm) en plaque de 3 ou 4 mm se mettent à cloquer sous la pression. Les boîtiers de plus de 40 in (1 016 mm) de long sont construits en plusieurs pièces assemblées par rainure et languette, ou autour d’un cadre. L’ensemble des règles de pliage et d’arêtes figure sur la page conception et détails.
Les collages au solvant travaillent en cisaillement, pas en traction
Le collage au solvant fusionne le plastique sur toute la longueur de la rainure et languette, ce qui donne un assemblage résistant en cisaillement. Si on le sollicite de façon qu’une pièce s’écarte de l’autre par effet de levier, la contrainte se concentre au bord du joint de colle, là où les assemblages collés commencent à céder. Notre liste de contrôle de conception y consacre une ligne : aucun assemblage collé au solvant n’est sollicité en traction.
- Faites passer les efforts par les plis et les panneaux, pas à travers un assemblage. Un coffret mural doit être suspendu par des trous de suspension dans son panneau arrière, avec les composants lourds fixés sur ce même panneau, pour que le poids ne tire jamais sur un joint collé.
- Là où quelque chose va tirer, comme une poignée, un point d’attache de sangle ou une vis de capot, prévoyez une vis dans un insert en laiton, adossé à un cadre ou à un renfort.
- Si un boîtier doit réussir un essai mécanique précis, ajoutez des renforts aux assemblages collés, une plaque plus épaisse, des renforts d’angle et des nervures.
Le polycarbonate ne se colle pas du tout au solvant. Un boîtier en polycarbonate se construit avec des plis, des inserts en laiton sertis à chaud, des fixations et des panneaux montés derrière des cadres. Si vous avez besoin de pièces transparentes à assemblages collés, l’acrylique est le matériau habituel.
Les éléments au dos coûtent de la tolérance
Chaque pièce est usinée à plat, sur une seule face dans la mesure du possible, à ±0,2 mm. Un élément sur la face opposée oblige à dégager la pièce et à l’usiner de nouveau sur un gabarit, ce qui double la main-d’œuvre pour cette pièce et élargit à ±0,4 mm la tolérance entre éléments avant et arrière. Détails sur la page tolérances et répétabilité.
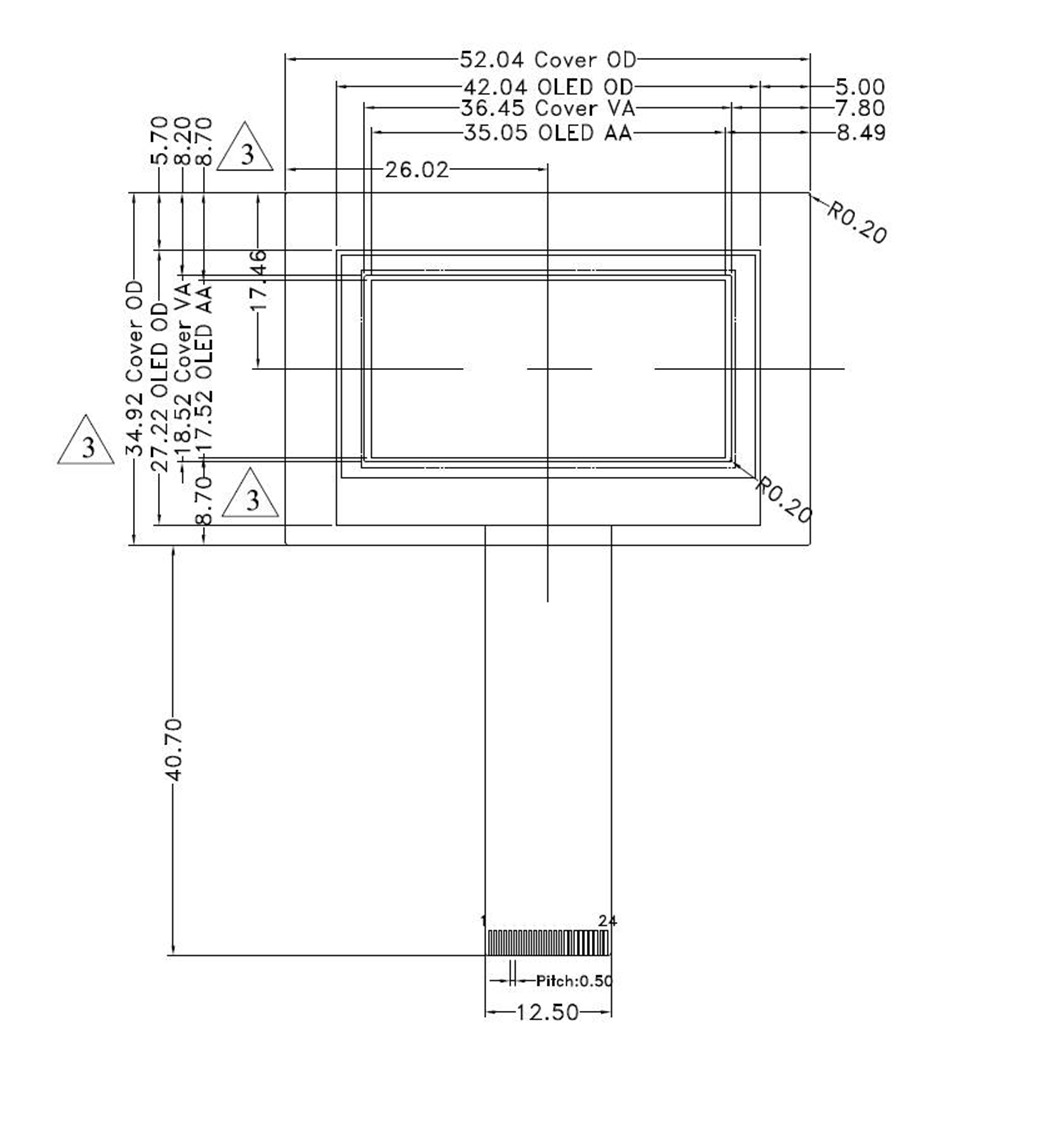
C’est là que la contrainte se fait sentir. L’écran ci-dessus présente une zone visible de 36,45 × 18,52 mm autour d’une zone active de 35,05 × 17,52 mm, soit 0,70 mm par côté horizontalement et 0,50 mm verticalement. Si l’ouverture et le logement qui positionne l’écran sont usinés depuis la même face, ±0,2 mm laisse de la place pour la tolérance propre à l’écran. Usinez-les depuis des faces opposées, et ±0,4 mm consomme 0,4 des 0,5 mm de marge verticale avant même de compter la tolérance de l’écran. Gardez l’ouverture et ce qui positionne la pièce sur une même face, ou dimensionnez l’ouverture pour qu’à ±0,4 mm elle encadre encore la zone active.
Quand le procédé par plaques n’est pas le bon choix
Dans ces limites, un boîtier fabriqué est aussi résistant qu’une pièce moulée par injection en matériau comparable, et il évolue par simple modification de programme. Au-delà, choisissez un autre procédé :
- Formes organiques à double courbure : moulage par injection ou thermoformage sous pression.
- Une conception stable produite bien au-delà d’un millier de pièces par série, là où l’économie du moulage prend le dessus.
- Un boîtier qui ne doit montrer aucune ligne de joint.
- Un boîtier métallique, pour son blindage intrinsèque ou sa diffusion thermique. Nous ne fabriquons que des boîtiers en plastique, avec revêtement conducteur quand un blindage est nécessaire.
La matrice des technologies compare les procédés point par point.
Si vous ne savez pas si un élément franchit l’une de ces limites, envoyez le modèle : un ingénieur annotera chaque point avec sa parade avant le devis. Déposez-le sur la page d’envoi de fichiers CAO.