Una caja fabricada con lámina se mecaniza en plano, se ranura, se dobla en una dobladora térmica y se une con solvente, y cada uno de esos pasos impone un límite. Conocer los límites antes de terminar el CAD es lo que distingue un diseño que se cotiza sin problemas de uno que vuelve lleno de correcciones.
Estos son los límites que explicamos con más frecuencia, por qué existe cada uno y la decisión de diseño que permite sortearlo. Cuando no hay una buena solución, lo decimos.
Los límites de un vistazo
| Límite | Por qué existe | Solución |
|---|---|---|
| Las líneas de unión se ven | Las piezas se unen con una unión machihembrada | Ubicarlas; un chaflán de 0.5 mm crea una junta intencionada |
| Los dobleces recorren todo el ancho del panel | La ranura en V se corta en una sierra de mesa | Secciones dobladas más piezas de extremo unidas |
| Curvas en una sola dirección | El curvado forma alrededor de un solo eje | Panel curvado con extremos planos |
| Longitud máxima de doblez de 40 in (1016 mm) | Capacidad de la máquina | Varias piezas, o un bastidor |
| Doblez máximo de 115°, 45° invertido | Límite del proceso | Dos dobleces, o una pieza unida |
| Los dobleces de menos de 90° dejan ver el corte | La ranura no se cierra del todo | Cerrar con tapas o placas de extremo |
| Ninguna unión con solvente a tracción | Las uniones resisten bien a cortante y mal al pelado | Transmitir las cargas por dobleces e insertos |
| El policarbonato no admite unión con solvente | El propio material | Dobleces, insertos, tornillería y biseles |
| Elementos en la cara posterior: ±0.4 mm | Segunda operación en una plantilla | Mantener los elementos en una sola cara |
Las líneas de unión se ven
Las piezas se unen con una unión machihembrada modificada, diseñada para un ajuste exacto en el extremo de la tolerancia, con una holgura nominal de 0.2 mm. La unión mantiene las piezas en su sitio sin utillajes, pero se ve. Ocultarla causa más problemas de los que resuelve; la pintura, por ejemplo, rellena las juntas de forma irregular.
Por eso ubicamos la junta en lugar de ocultarla. Un chaflán de 0.5 mm en el borde de la lengüeta convierte cada unión en una línea estética intencionada y disimula la ligera deformación térmica de un doblez. Coloque las uniones donde se lean como líneas de diseño: a lo largo de un cambio de color, en el borde de un panel frontal, donde llegue un paño de limpieza. Si el producto debe parecer una carcasa moldeada continua, sin ninguna línea, este proceso no es el adecuado.
Los dobleces recorren todo el ancho del panel
La ranura en V por la que se dobla un panel se corta en una sierra de mesa, así que atraviesa toda la lámina, y la dobladora térmica no tiene dedos intercambiables como una plegadora. No se pueden levantar los cuatro lados de una sola pieza en bruto como en una bandeja de chapa. De ahí salen dos reglas: ningún doblez va en dos direcciones en la misma lámina y ninguna ranura se detiene antes del borde de un panel.
Diseñe la caja como secciones dobladas unidas mediante piezas pegadas. Un esquema habitual es una envolvente en U, con la base y dos laterales de una sola lámina, cerrada con dos paneles de extremo; otro son dos secciones en L. Usados así, los dobleces dan rigidez al cuerpo y mantienen las piezas en escuadra durante el ensamblaje. Los elementos cerca de una línea de doblez tienen sus propias reglas, que explicamos en nuestro artículo sobre problemas habituales de diseño de cajas.
Las curvas van en una sola dirección
Nuestro equipo de curvado forma un panel alrededor de un solo eje. Una parte superior curvada o un borde frontal envolvente no presentan problema; una cúpula, una silla de montar o una esquina redondeada que se curva en dos direcciones no son posibles. La solución es un panel curvado cerrado con piezas de extremo planas cortadas según su perfil, o una forma dividida en facetas planas unidas por dobleces. Cómo se especifican los paneles curvados y los doblados en frío se explica en nuestro artículo sobre detalles de cajas que se pueden fabricar sin molde.
Un equipo portátil que tiene que adaptarse a la palma de la mano en dos direcciones, o una forma profunda embutida a partir de una sola lámina, necesita moldeo por inyección o termoformado a presión. No hacemos ninguno de los dos.
Ángulo y longitud de doblez
Un doblez estándar llega hasta 115 grados, un doblez invertido hasta 45 grados, y ningún doblez supera las 40 in (1016 mm) de longitud. Un ángulo de más de 115 grados se hace con dos dobleces o con una pieza unida. Los dobleces de menos de 90 grados dejan la ranura a la vista, así que se cierran con tapas o placas de extremo.
Hay dos efectos que aparecen antes de los límites absolutos. Los dobleces largos en lámina de 6 mm tienden a alabearse, y los doblados en frío largos, de 20 a 30 in (510 a 760 mm), en lámina de 3 o 4 mm se abomban y ceden al presionarlos. Las carcasas de más de 40 in (1016 mm) se construyen con varias piezas unidas mediante uniones machihembradas, o alrededor de un bastidor. Todas las reglas de doblado y de bordes están en la página de diseños y detalles.
Las uniones con solvente trabajan a cortante, no a tracción
La unión con solvente funde el plástico a lo largo de todo el machihembrado, lo que da una unión resistente a cortante. Si se carga de modo que una pieza haga palanca para separarse de la otra, la tensión se concentra en el borde de la línea de pegado, que es donde empiezan a fallar las uniones pegadas. Nuestra lista de verificación de diseño tiene una línea para esto: ninguna unión con solvente se carga a tracción.
- Conduzca las cargas a través de dobleces y paneles, no a través de una unión. Una caja de montaje en pared debe colgar de orificios tipo bocallave en su panel trasero, con las piezas pesadas montadas en ese mismo panel, para que el peso nunca tire de una junta pegada.
- Donde algo vaya a tirar, como un asa, un punto de anclaje de correa o un tornillo de tapa, coloque un tornillo en un inserto de latón, respaldado por un bastidor o un refuerzo.
- Cuando una carcasa tenga que superar un ensayo mecánico concreto, añada refuerzos en las uniones pegadas, lámina más gruesa, refuerzos de esquina y nervaduras.
El policarbonato no admite unión con solvente en absoluto. Una carcasa de policarbonato se construye con dobleces, insertos de latón colocados en caliente, tornillería y paneles montados con bisel. Si necesita piezas transparentes con uniones pegadas, el material habitual es el acrílico.
Los elementos en la cara posterior cuestan tolerancia
Cada pieza se mecaniza como desarrollo plano, por una sola cara siempre que sea posible, con ±0.2 mm. Un elemento en la cara posterior obliga a separar la pieza y mecanizarla de nuevo en una plantilla, lo que duplica la mano de obra de esa pieza y amplía la tolerancia entre los elementos frontales y posteriores a ±0.4 mm. Los detalles están en la página de tolerancias y repetibilidad.
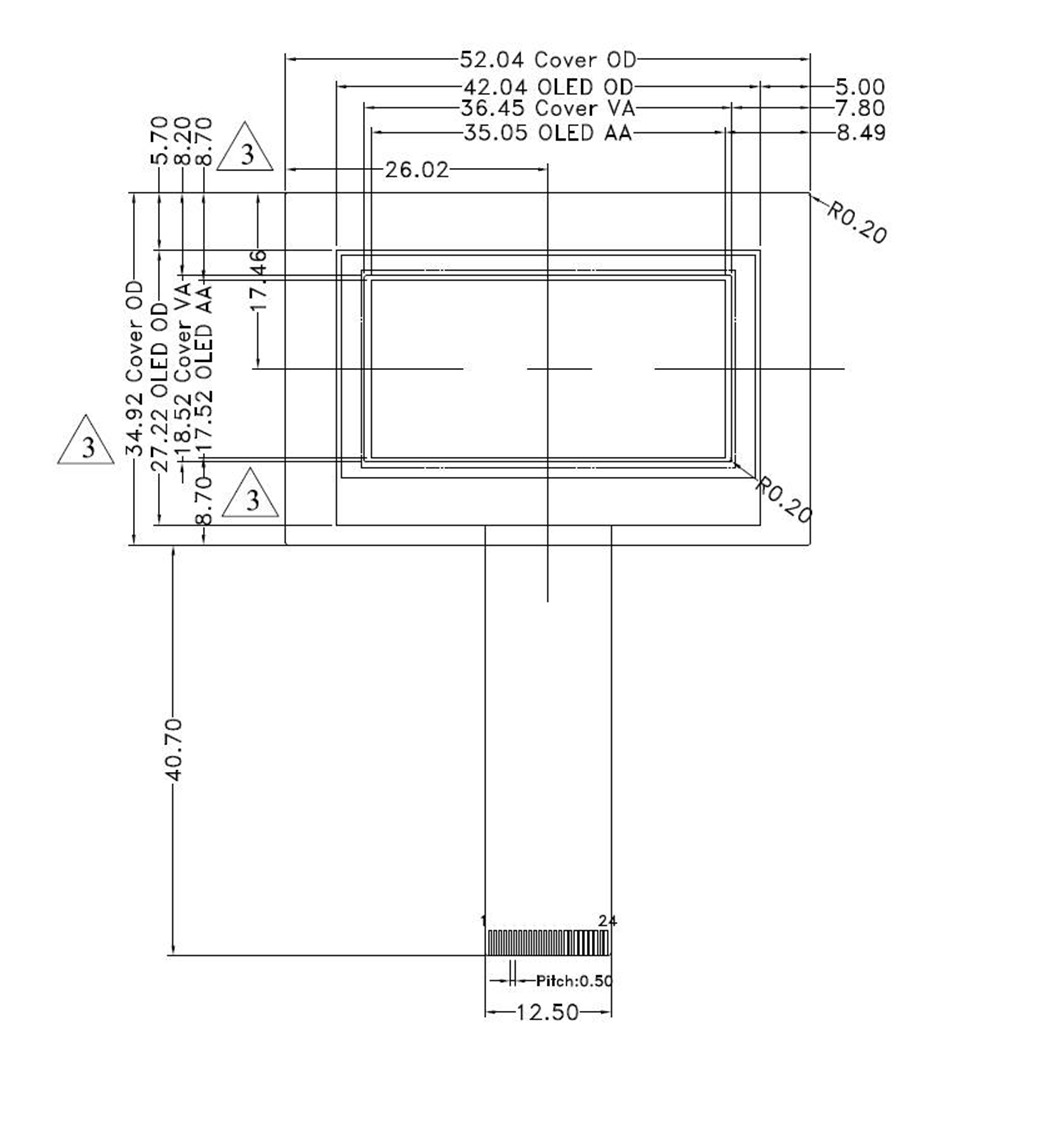
Aquí es donde se nota. La pantalla de arriba tiene un área de visualización de 36.45 × 18.52 mm alrededor de un área activa de 35.05 × 17.52 mm, lo que deja 0.70 mm por lado en horizontal y 0.50 mm en vertical. Si la abertura y la cavidad que posiciona la pantalla se cortan desde la misma cara, ±0.2 mm deja margen para la tolerancia propia de la pantalla. Si se cortan desde caras opuestas, ±0.4 mm consume 0.4 de los 0.5 mm de margen vertical antes de contar la tolerancia de la pantalla. Mantenga en una sola cara la abertura y lo que posiciona la pieza, o dimensione la abertura para que, con ±0.4 mm, siga enmarcando el área activa.
Cuándo el proceso con lámina no es la opción adecuada
Dentro de estos límites, una carcasa fabricada con lámina es tan resistente como una pieza moldeada por inyección en un material similar, y se modifica con una edición del programa. Fuera de ellos, elija otro proceso:
- Formas orgánicas con curvas en dos direcciones: moldeo por inyección o termoformado a presión.
- Un diseño estable que supera con creces las mil piezas por lote, donde la economía del moldeo se impone.
- Una carcasa que no debe mostrar ninguna línea de unión.
- Una carcasa metálica, por su blindaje inherente o su capacidad de repartir el calor. Solo fabricamos carcasas de plástico, con recubrimiento conductivo cuando se necesita blindaje.
La matriz de tecnologías compara los procesos punto por punto.
Si no está seguro de si un elemento supera alguno de estos límites, envíe el modelo y un ingeniero marcará cada problema con su solución antes de cotizar. Súbalo en la página de archivos CAD.