筐体の初期モデルは、決まって同じ7か所でつまずきます。開口部とずれるコネクター、間違った範囲を切り取るディスプレイ窓、ボスでは届かないほど高い位置にある基板、たわむパネル、曲げに近すぎる開口部、逃げ場のない熱、そして保守のために誰も開けられない箱です。以下の各節では、症状、切削・曲げ・接着でつくるハウジングでそれが起きる理由、そして当社がエンジニアリングレビューで行う対策を説明します。
数値は当社の製作ルールに基づいています。展開図上で±0.2mm、裏面から表面の位置で±0.4mm、曲げは115度まで、ボスは9mm未満です。展開図での設計が初めての方は、筐体設計ガイドからお読みください。
開口部とずれるコネクター
症状は、USBやEthernetのジャックが開口部の片側の縁に当たる、あるいは基板を無理に押し込まないと収まらない、というものです。原因は、複数の部品にまたがる公差の連鎖です。コネクターは基板(PCB)上で位置が決まり、基板はボスで、ボスは底板に切削した凹部で位置が決まり、その底板は開口部のあるパネルとさねはぎ継手で接合されています。
筐体側だけでも、最悪条件の積み上げはすぐに大きくなります。開口部で±0.2mm、ボスの凹部で±0.2mm、2枚のパネルの継手で最大0.2mmの公称クリアランス。基板と、その上のコネクターの実装位置のばらつきを加える前の段階で、すでに約0.6mmです。効果の大きい順に、対策を挙げます。
- 連鎖を短くする:基板をコネクターのあるパネルに取り付けるか、短いケーブル付きのパネル取付型コネクターを使い、基板の位置が影響しないようにします。
- 重要な開口部は切削面に置く:裏面から位置決めする形状は、±0.2mmではなく±0.4mmになります。
- クリアランスは自社の積み上げから決める:片側ごとに計算し、実際の形状を当社で確認できるよう、コネクターまでモデル化した基板をSTEPファイルでお送りください。
- 寸法は内壁基準で決める:曲げのたびに、外形は板厚1枚分大きくなります。外形寸法からつくったモデルではその厚さの分だけ内部が狭くなり、基板と開口部の位置が合わなくなります。
間違った範囲を切り取るディスプレイ窓
ディスプレイの図面には、モジュール(またはカバー)の外形、ビューエリア、アクティブエリアの3つの輪郭が示されています。窓の開口は内側の2つの輪郭の間で決めます。画素が欠けないようアクティブエリアより大きく、モジュールの縁が見えないようビューエリアを超えない大きさにします。モジュールを収める凹部は、外形にクリアランスを足した寸法にします。フレキシブルケーブルが片側のスペースを取るため、アクティブエリアはモジュールの中心からずれていることがよくあります。窓の位置は、モジュールの端からではなく、アクティブエリアの寸法から決めてください。
ディスプレイは窓にぶら下げず、背面から枠やブラケットで支えます。アクリルの窓は裏側から凹部に溶剤接着し、面一にするか面取りをつけます。ポリカーボネートは溶剤接着できないため、耐衝撃性を理由にポリカーボネートの窓を選ぶ場合は、ベゼルの裏に取り付けます。
ボスでは届かない高さの基板
下の部品をかわすため、あるいはコネクターを開口部の高さに合わせるために底から20mm浮かせる必要がある基板は、20mmのボスの上には載せられません。ボスは9mm未満までで、セルフタップ用ボスには4mm以上のねじ込み深さが必要です。対策は3つあります。
- スペーサーを積む:真鍮インサートを入れた短いボスに、オス・メスの六角スペーサーを立てて必要な高さにします。六角スペーサーを積む場合は真鍮インサートが必須です。
- 壁を使う:側壁のタブ、枠、または基板を差し込む溝を壁に切削すれば、背の高いボスなしで、好きな高さに基板を保持できます。
- 上から吊る:基板をカバーや側面パネルに取り付けると、短いボスでもコネクターがちょうどよい高さに来ることがよくあります。
トランスやバッテリーパックなどの重い部品は、基板のボスに頼らず、専用のブラケットやボックスで支えます。
たわむ長いパネル
3mm厚の大きな平板は親指で押しただけでたわみ、3mmや4mm厚の樹脂板で約510〜760mm(20〜30インチ)の長い冷間曲げをすると、ペコつき(オイルキャニング)が出ます。板の曲げ剛性は厚さの3乗に比例します。3mmを4mmにすると約2.4倍、3mmを6mmにすると約8倍の剛性になります。板厚は部品ごとに選べるので、変える必要があるのは剛性が必要なパネルだけです。ほかにも、必要な場所に剛性を加える方法があります。
- 曲げを入れます。縁に沿ってフランジや折り返しを曲げると、平板がチャンネル断面になります。
- 内側にリブを接着します。間隔は電子部品を避けて決めます。
- 落下や取り扱いの荷重がかかる箱には、コーナー補強材と二重の底板を入れます。
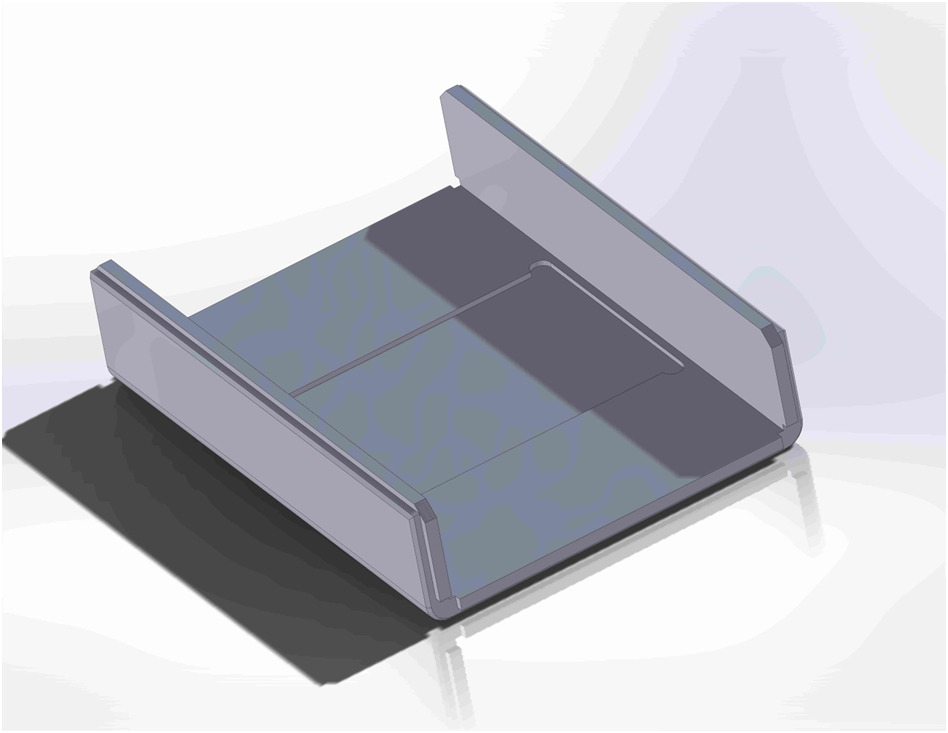
厚い樹脂板にも代償があります。6mm厚では熱曲げ機での加熱時間が長くなり、長い曲げでは反りが出やすくなります。まずはリブか曲げで対処するほうが、たいていはよい結果になります。
曲げに近すぎる開口部
曲げは、板厚の半分までV溝を切るところから始まり、その線を加熱して折り曲げます。この領域にかかる開口部があると、溝の横に薄い部分が残ります。加熱で柔らかくなる部分なので、パネルを曲げるときに変形することがあります。また、角に寄せすぎたコネクターは隣の壁にぶつかります。箱の内側では、その壁が板厚1枚分のスペースを占めているからです。
開口部は、板厚に応じた距離だけ曲げ線から離します。近すぎるものは当社のレビューで指摘します。コネクターをどうしても角の近くに置く必要があるなら、その面を別に接着するパネルにして開口部を平らな板の上に置くか、曲げの位置を変えます。
逃げ場のない熱
プラスチックの熱伝導率はアルミニウムより桁違いに低いため、プラスチックのハウジングはヒートシンクとして働きません。熱は空気で運び出す必要があります。吸気口は低く、排気口は高く配置して対流を利用し、通気口は最小幅2mmのスロットとして桟を残して切削し、発熱部品は壁から離します。ファンを使う場合は、吸気口と排気口の面積をそろえ、背圧を下げるためにできるだけ開口率の高いパターンにし、ファンモーターに冷たい空気が当たるようにします。
正直に言えば、限界もあります。高出力の基板を収める密閉ケースのように、筐体そのもので熱を逃がす必要がある設計なら金属筐体が正解で、それは当社では製作していません。
保守のために開けられない箱
きれいに組み上がる箱ほど、技術者が開けられない箱であることがよくあります。メイン基板の下にある電池やヒューズ、接着でふさいだカバー、数回の着脱でねじ山がつぶれるセルフタップ用ボス。こうした問題は試作のレビューではなく、現場で表面化します。どの部分を、誰が、どのくらいの頻度で開けるのかを早い段階で決めてください。
- 締結が2〜3回未満のねじにはセルフタップ用ボスを、保守で取り外すものには真鍮インサートを使います。
- 電池、ヒューズ、フィルター、メモリーカードは、基板の下ではなく扉の奥に置きます。
- ねじを使わないスライド式の扉には、枠かアンダーカットが必要です。それができない場合は、真鍮インサートへのねじ止め、標準のラッチ、ヒンジを使います。頻繁に開ける扉にはマグネットが向いています。
- 溶剤接着の継手には引張荷重をかけないようにします。こじ開けるカバーや、接着した継ぎ目を引っ張る持ち手は、いずれ継手を壊します。
金具については、インサート、ボス、ヒンジ、ラッチのガイドで詳しく解説しています。
| 問題 | 根本原因 | 最初に試す対策 |
|---|---|---|
| コネクターが開口部に当たる | 基板、ボス、継手、パネルを通る公差の連鎖 | 基板をコネクターのあるパネルに取り付ける |
| 窓が間違った範囲を切り取る | モジュールの端から位置決めしている | アクティブエリアから位置決めし、アクティブエリアとビューエリアの間で開口する |
| 基板の高さにボスが届かない | ボスは9mm未満に制限される | 真鍮インサートと六角スペーサー、または壁の溝 |
| パネルがたわむ | 薄い板で長いスパン | 板厚を上げる前に曲げかリブを追加する |
| 曲げ部で開口部が変形する | 開口部が溝と加熱範囲にかかっている | 平らな板か別のパネルに移す |
| 温度が上がる | 空気の通り道がない。プラスチックは熱を拡散しない | 低い吸気口、高い排気口、開口率の高いスロット |
| 保守できない | アクセスを設計に織り込んでいない | 保守対象の部品の前に、真鍮インサートで留める扉を設ける |
基板とコネクターを含めたモデルを、CADデータを送るページからアップロードしてください。エンジニアがこれらのルールに照らして確認し、切削を始める前に、修正箇所を示した3Dモデルを承認用にお返しします。