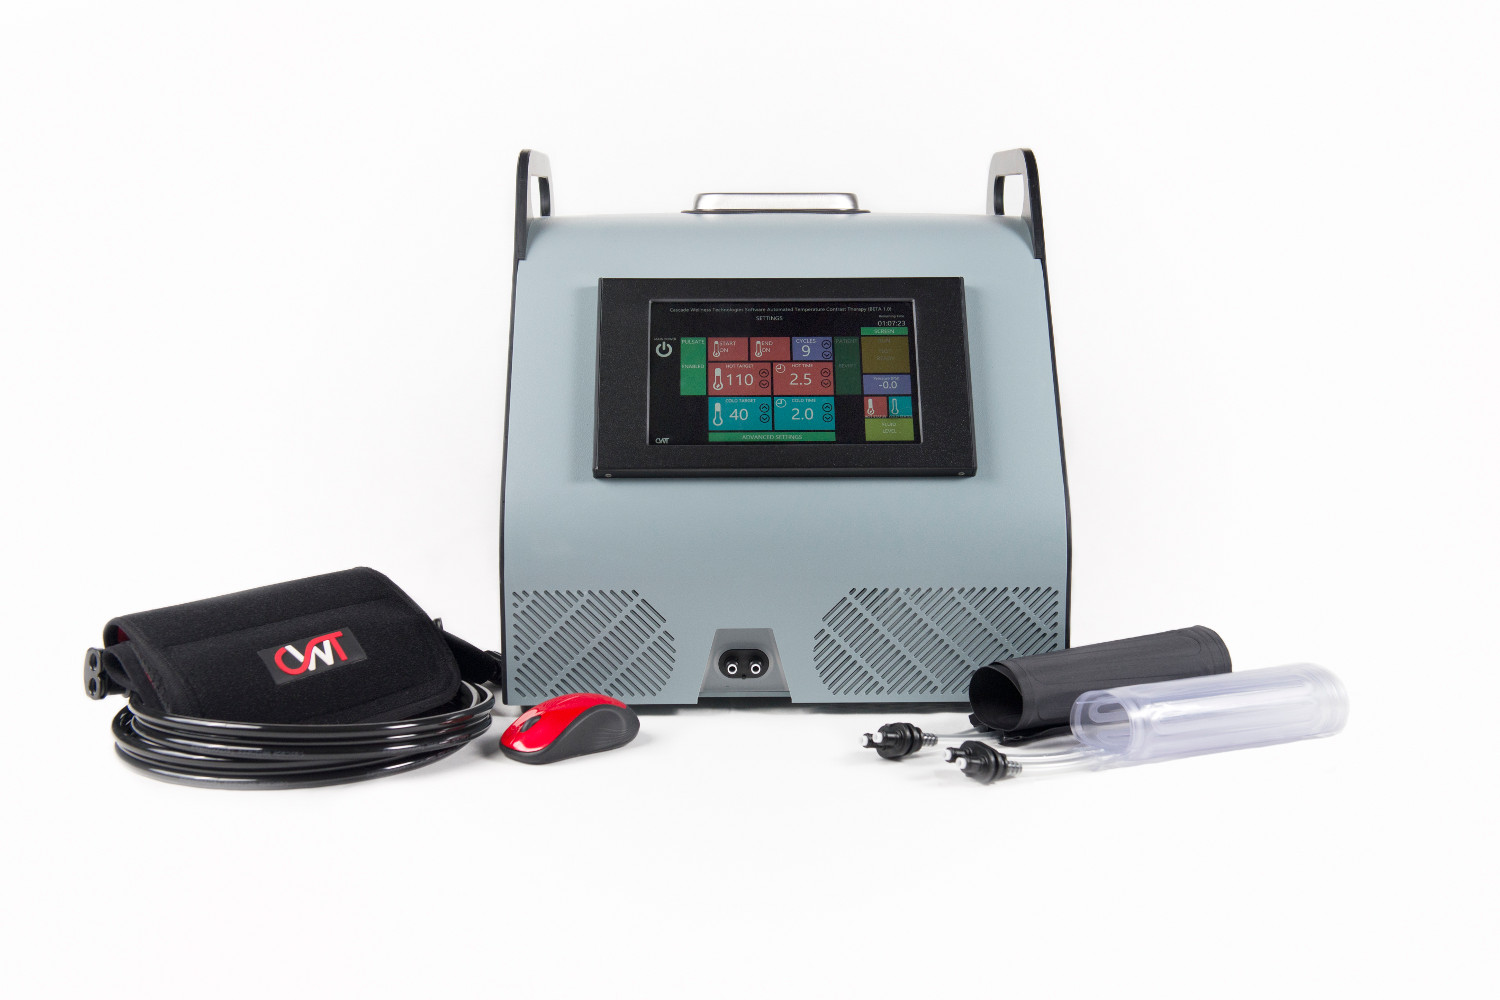
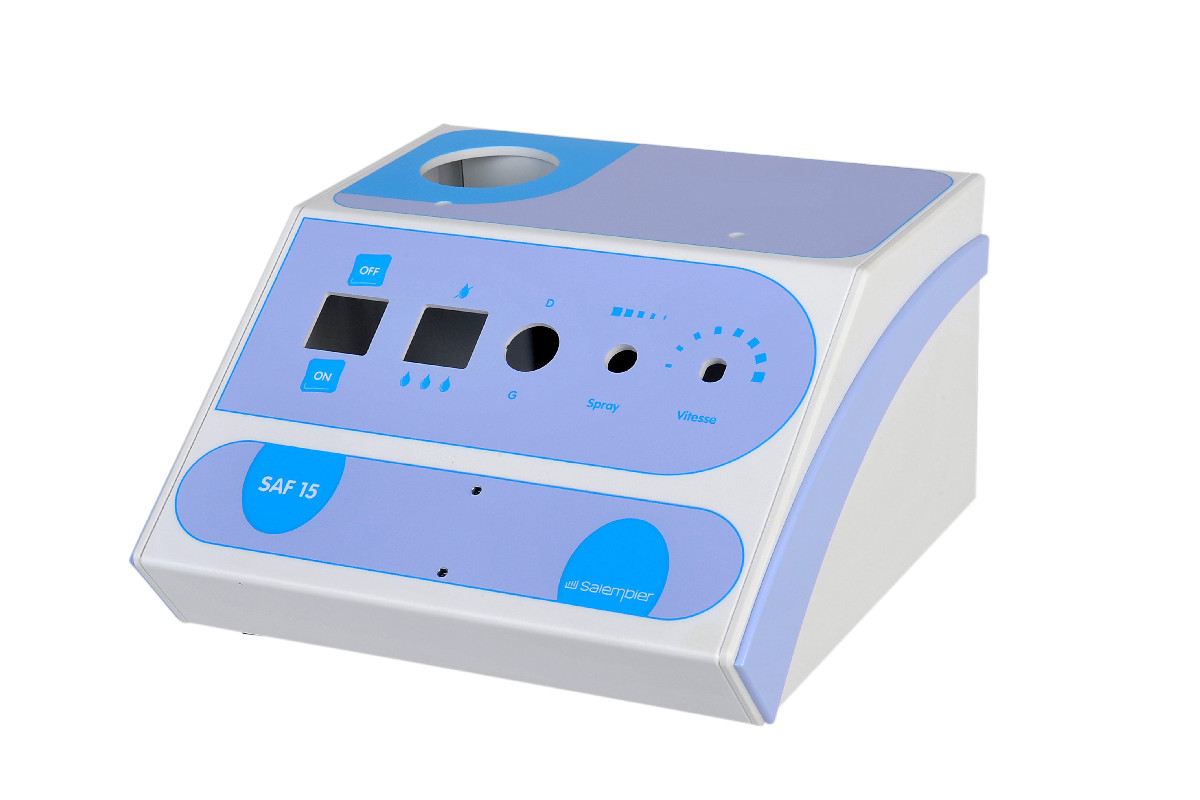
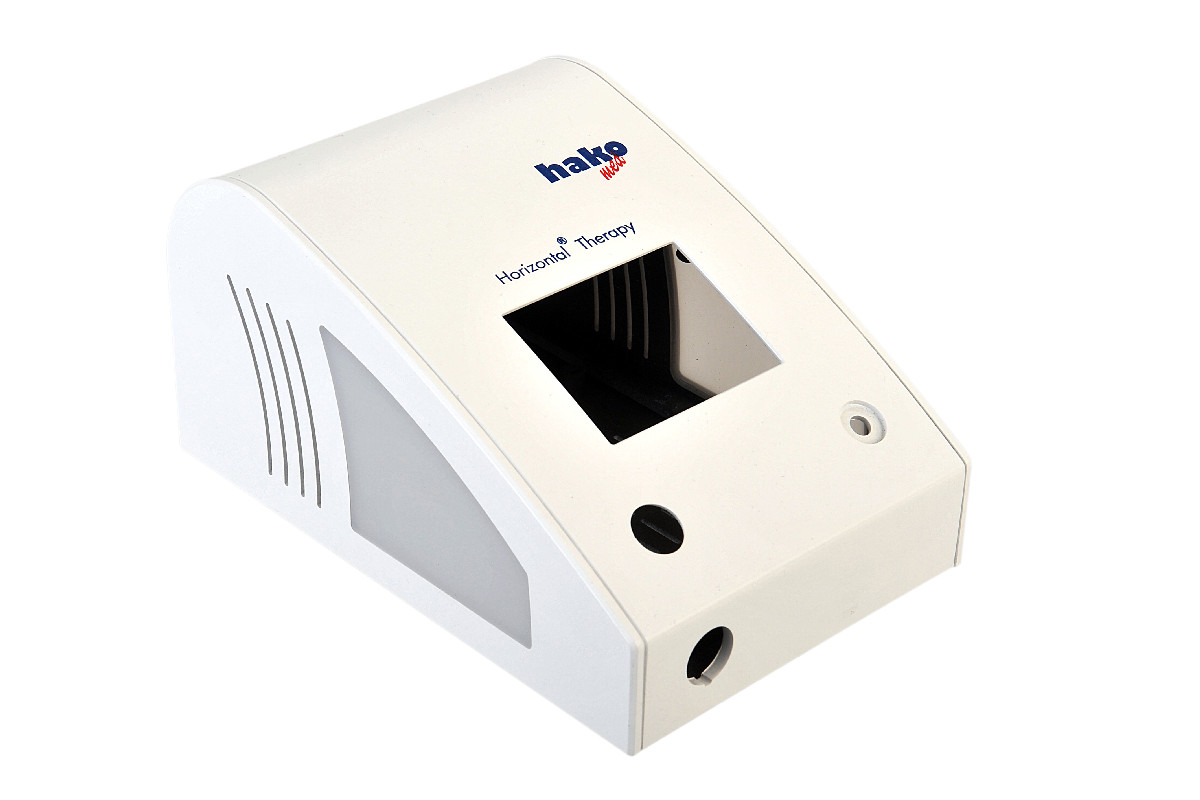
当社が製作する研究機器の筐体は、成形品ではありません。平らな樹脂板をCNCで切削し、V溝を入れ、熱曲げ機で折り曲げ、溶剤接着して作ります。それぞれの工程には、高い精度を出せる寸法と、できないことがいくつかあります。最初のスケッチからこれらの制約に合わせて設計すれば、設計レビューは再設計ではなく確認作業で済みます。
以下は、当社のエンジニアが研究機器に適用しているルールを、判断が必要になる順に、数値とともにまとめたものです。一般的な内容はプラスチック筐体の設計ガイドにまとめています。本記事はそれを、頻繁に開けられ、製作のたびに改良され、作業台の上で拭き取られる機器に当てはめたものです。
寸法は内壁を基準にする
曲げ加工した筐体の寸法は、すべて内壁を基準にします。外寸は曲げ1か所ごとに材料の厚み1枚分ずつ大きくなるため、内壁間が150mmのU字形の本体を3mm厚のABSで作ると外寸は156mm、同じ本体を6mm厚の樹脂板で作ると162mmになります。
まず内容物を実寸でモデル化します。基板、ディスプレイ、センサーヘッド、電池、そしてコネクターから出るすべてのケーブルの曲げ半径です。研究機器は製作のたびに基板やコネクターが増えがちなので、設計が広がりそうな方向に余裕を残しておきます。樹脂板で製作した本体なら、後から幅を広げるのもプログラムの修正で済み、新しい金型は必要ありません。それでも、次の改訂にすでに対応できる本体にしておけば、試作を1回分省けます。
展開図の前に、樹脂板と板厚を決める
樹脂板の筐体では、壁の厚さは形状寸法ではなく、部品ごとに選ぶ板厚です。汎用ABSは3mm、4mm、6mm、8mmを在庫しています。卓上機器やハンドヘルド機器の筐体のほとんどには3mmが適し、4〜8mmは長いスパンに剛性が必要な箇所や、ポンプやトランスを載せるベースに使います。当社の平均的な筐体は、2種類の板厚の8部品で構成されています。6mm厚の樹脂板で長い曲げを行うと反りやすいため、厚い樹脂板はできるだけ平らなパネルと短い曲げに限ります。
難燃性の等級は選択肢を絞り込むため、この段階で決めておきます。UL94 V-0の筐体が必要な場合、在庫している選択肢は、3mm厚の黒または白の難燃Royalite ABSと、Boltaron 4335です。V-0の壁を厚くする前にご相談ください。リブやコーナー補強材のほうが簡単な解決策になる場合があります。在庫しているすべての樹脂板とデータシートは材料のページに掲載しています。
本体を展開図に分割する
どの面を1枚の樹脂板から折り曲げ、どの面を別部品として接着するかを決めます。V溝はテーブルソーで加工し、パネルの全幅にわたって通るため、板金のプレスブレーキでトレーを作るように、1枚の樹脂板を四方に折り上げることはできません。箱は曲げ加工した部分と接着した端部品で構成し、1枚の樹脂板に2方向の曲げは入れません。部品を減らして曲げを増やせば、切削加工も接着部も少なくなります。
切削加工は各樹脂板の片面にまとめます。裏面の加工には治具での2回目の段取りが必要で、その部品の工数が倍になり、表面に対する精度も±0.2mmではなく±0.4mmになります。展開図を形づくる制約は次のとおりです。
| ルール | 制約 | モデルでの意味 |
|---|---|---|
| 標準の曲げ | 最大115° | 傾斜したディスプレイ面を、天面または前面と同じ樹脂板から折り曲げられる |
| 逆曲げ | 最大45° | 浅いオフセットや段差に使う。壁を折り返すことはできない |
| 曲げの長さ | 最大約1,020mm(40インチ) | それより長い本体は部品をつなぐか、フレームを使う |
| 90°曲げのR | 内側は直角、外側は板厚1枚分 | 内側の角はシャープになる。クリアランスでは外側のRを考慮する |
| 90°未満の曲げ | 曲げ加工の切り込みが見える | 端部をキャップや端板でふさぐ |
| 曲面 | 一方向に丸める | 前面から天面へ丸めてつなげられる。ドーム形状は不可 |
| 切削公差 | 展開図上で±0.2mm | 同じ面にある形状どうしの位置関係を保てる |
| エッジのR | 標準はR1、R2、R3mm | 3mm厚の樹脂板では最大R2mm。ルーターのベアリングが当たる平坦部を残す |
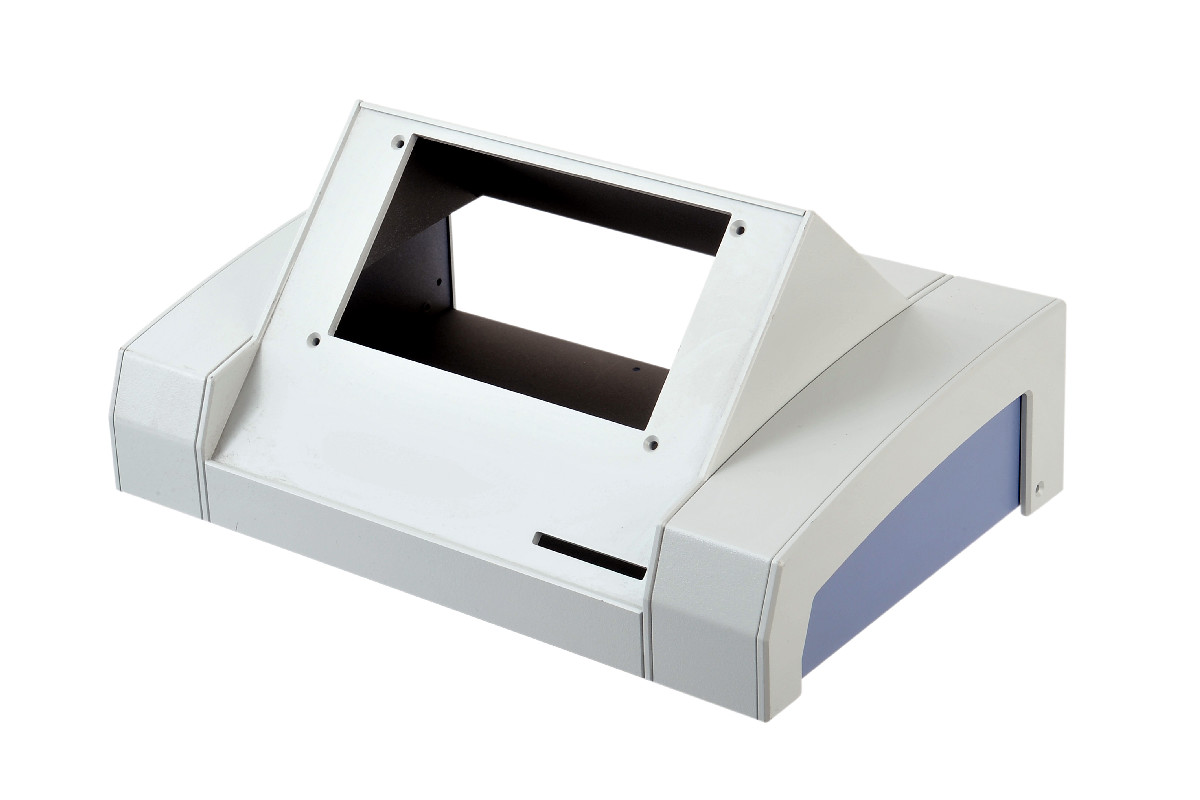
重要な位置合わせは1枚のパネル内で保つ
研究用ハードウェアには、たいてい、ほかより重要な位置関係が1つあります。センサーと一直線に並ぶ光学ポート、キャリッジと一直線に並ぶサンプルスロット、ケーブルアセンブリと一致させなければならない電極ジャック群などです。こうした形状は1枚の展開図にまとめて片面から切削し、同じプログラムから±0.2mmで加工されるようにします。2つの形状の間に曲げや接着部が1つ入るたびに、公差は積み上がります。
さらに確実なのは、重要な部品をベースではなく、その開口部を持つパネル自体に、そのパネルの真鍮インサートで取り付ける方法です。位置合わせは切削した1枚の樹脂板だけで決まり、曲げ部は箱の形を保つだけになります。各形状は作業者の段取りではなくCNCプログラムから加工されるため、試作品で承認した位置合わせは、その後の製作でもそのまま再現されます。
継ぎ目は清掃を考えて配置し、引張荷重をかけない
接合線は隠せないので、どこに置くかを決めます。さねは幅1.8mm×深さ1mm、溝は幅2mm×深さ1.2mmで、公称0.2mmのクリアランスですきまなく収まる寸法です。さねの縁に0.5mmの面取りを入れると、継ぎ目が意図した見切り線になります。消毒剤で拭く機器では、継ぎ目が操作面やサンプルポートの下の領域を横切らないようにし、稜線や角に配置します。継ぎ目の配置については、清掃と保守を考えた医療機器筐体の設計の記事で詳しく解説しています。
構造上は、溶剤接着部に引張荷重をかけてはいけません。持ち手、プローブホルダー、壁掛けブラケットがパネルを引っ張る場合は、その荷重を、はがれるおそれのある接着継ぎ目ではなく、曲げ部か、真鍮インサートに締結したねじで受けます。さねと溝をモデル化する必要はありません。曲げ代とあわせて、設計レビューの段階で当社が追加します。
ボスとインサート:開閉の回数を数える
締結方法は、ねじを何回抜き差しするかで決まります。セルフタップ用ボスは、製品の寿命の間に1〜2回しか締めないねじに適し、4mm以上のねじ込み深さが必要です。ボスに熱圧入した真鍮インサートは、保守で開けるあらゆる箇所に適しています。研究機器はファームウェア書き込み用のケーブル接続、基板の交換、再校正などで頻繁に開けられるため、ふたや点検パネルはすべて保守対象として扱い、セルフタップは一度取り付けたら外さない部品だけにします。
- ボスの高さは9mm未満とします。それより高い支持が必要な場合は、側壁のタブかフレームにします。
- 2つの部品で1つのボスを共用できる箇所はまとめます。
- オス・メスの六角スペーサーを積み重ねる場合は、真鍮インサートが必要です。
- ボス径を変えたり、一方向にしか入らないタブを設けたりして、部品が1通りにしか組み付けられないようにします。
- 締結具を使わないスライド式の扉にはフレームかアンダーカットが必要で、樹脂板でしっかりしたスナップを作るのは困難なため、ほとんどの扉はインサートにねじで留めます。
インサートの高さと標準の金具の選択肢は、機能部品と金具のページに掲載しています。
開口部:通気口、窓、ポケット
開口部は、曲げる前の平らな樹脂板に切削します。この工法の柔軟性の大部分は、ここから生まれます。
- 通気口:穴ではなくスリットとし、幅は2mm以上、壁の剛性を保つため途中に補強の桟を残します。壁の強度が許す範囲で開口を大きくし、ファンの吸気面積と排気面積をそろえます。
- 窓:アクリルは裏側から凹部に接着し、前面と面一にするか、面取りを付けて一段下げます。ポリカーボネートは溶剤接着できないため、ポリカーボネートの窓はベゼルの裏に取り付けます。
- ポケット:約58cm²(9平方インチ)を超える場合は、貫通加工して裏側から別部品を接着するほうが切削ポケットより安価で、加工痕も残りません。
- キーパッドとラベル:キーパッドを収める部分には片側0.25mm(0.010インチ)のクリアランスを設け、ラベルやオーバーレイは厚さ0.38mm(0.015インチ)以上のものを凹部に収めて加工痕を隠します。
- ゴム足:切削したポケットに埋め込み、時間がたってもパネル上でずれないようにします。
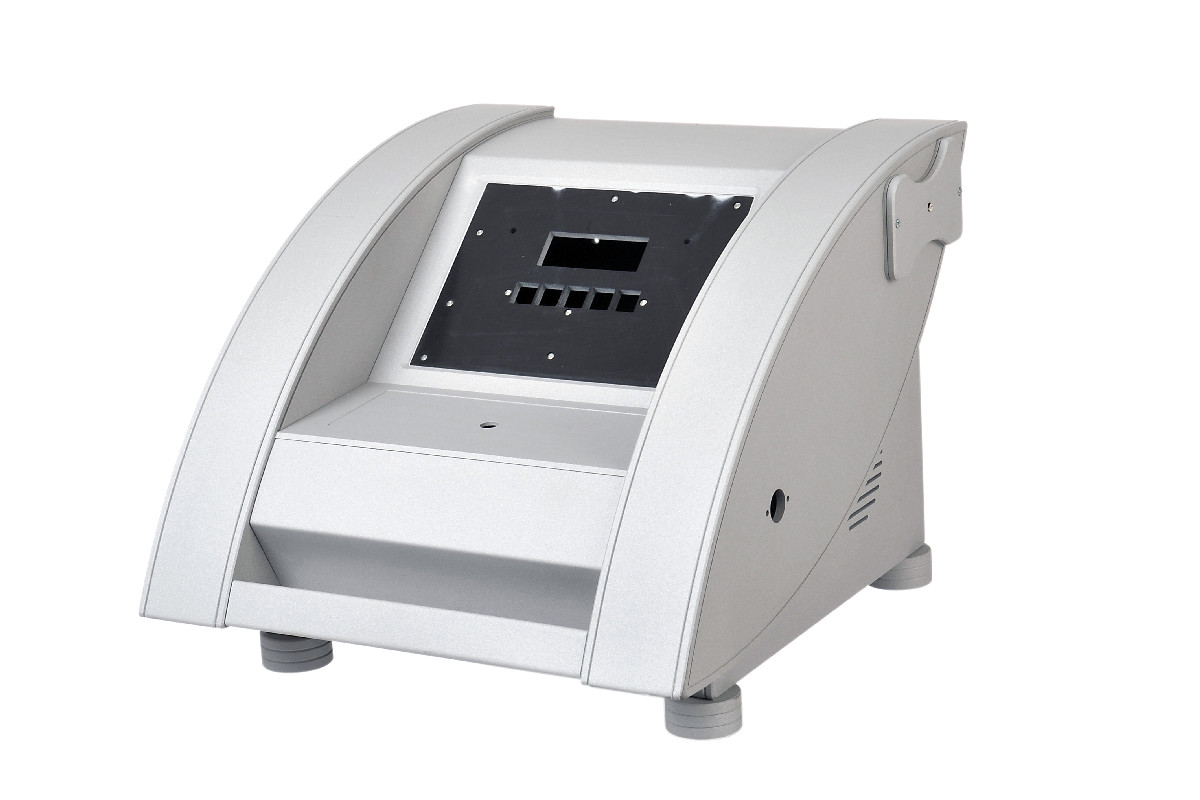
レビューのためにお送りいただくもの
必要な壁、開口部、金具を備えたソリッドモデルとして、筐体のデータをSTEP、IGES、SAT、SolidWorks、STL、DXFのいずれかでお送りください。継手の詳細は不要です。エンジニアが上記のルールに照らしてモデルを確認し、さね、溝、曲げ代、加工中に部品を保持するブリッジを追加したうえで、樹脂板を切る前に承認用の3Dモデルをお返しします。CADデータがない場合でも、基板、コネクターの一覧、スケッチがあれば始められます。
モデルやスケッチはCADデータ送信ページからアップロードしてください。1営業日以内にエンジニアがご返信し、ルールに合わない箇所があれば印を付けて、それぞれの修正方法をお伝えします。