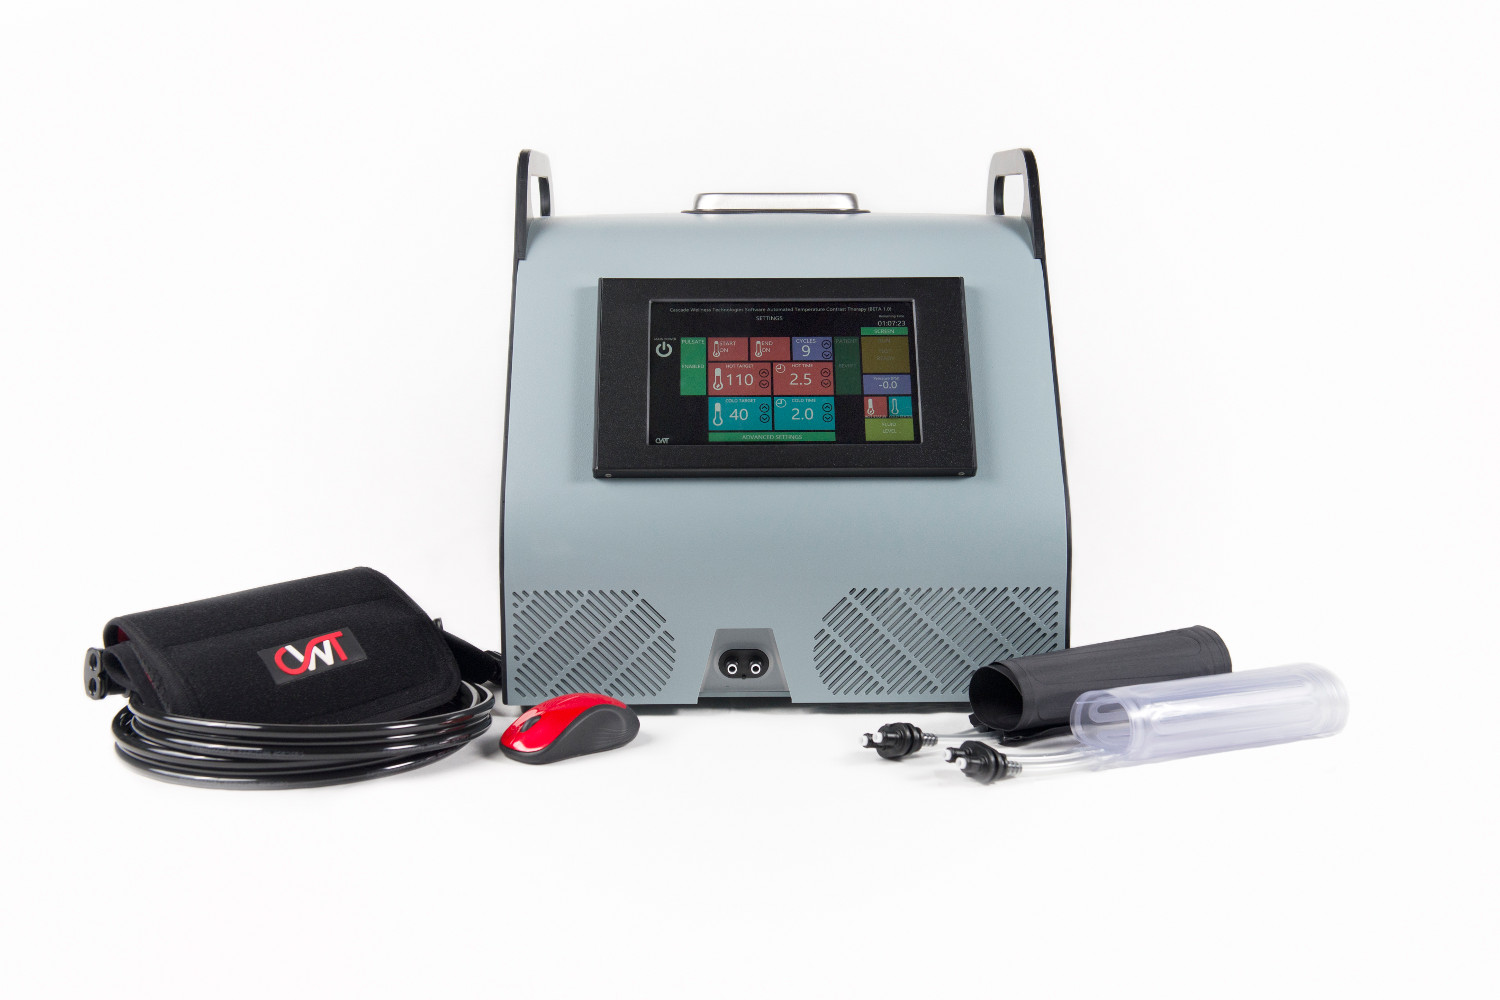
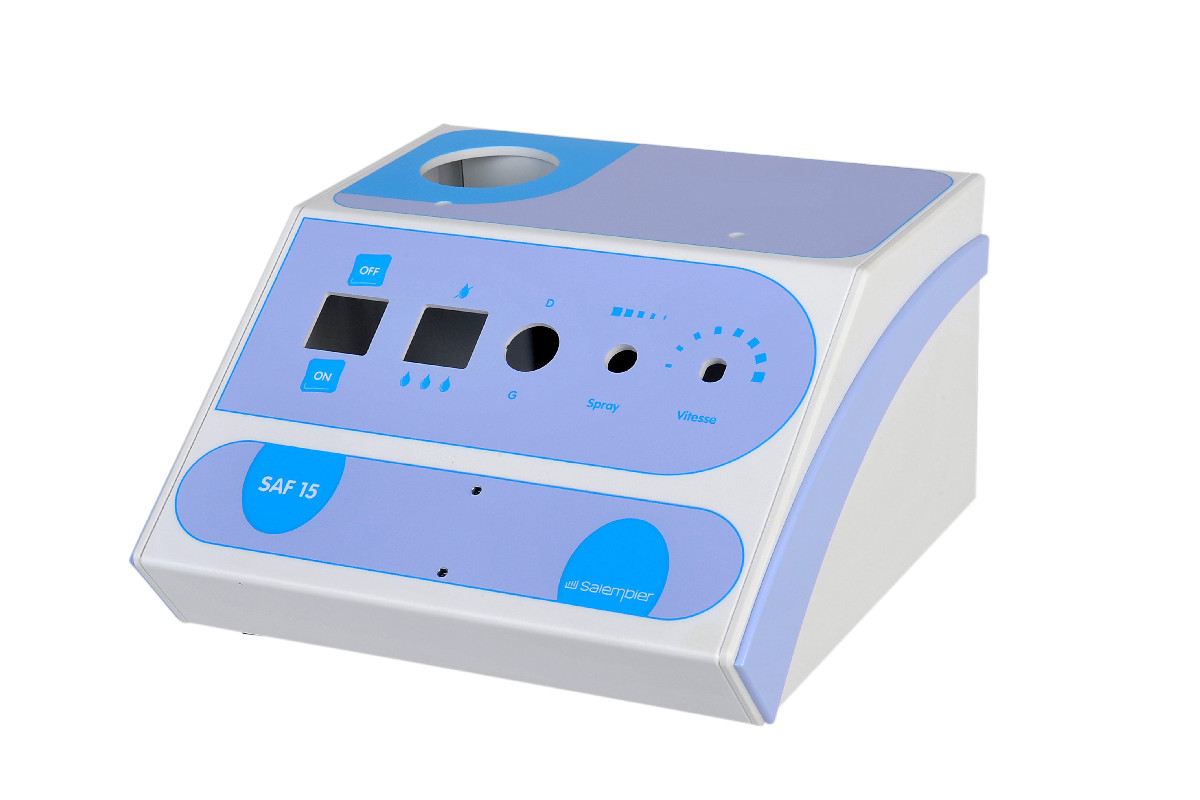
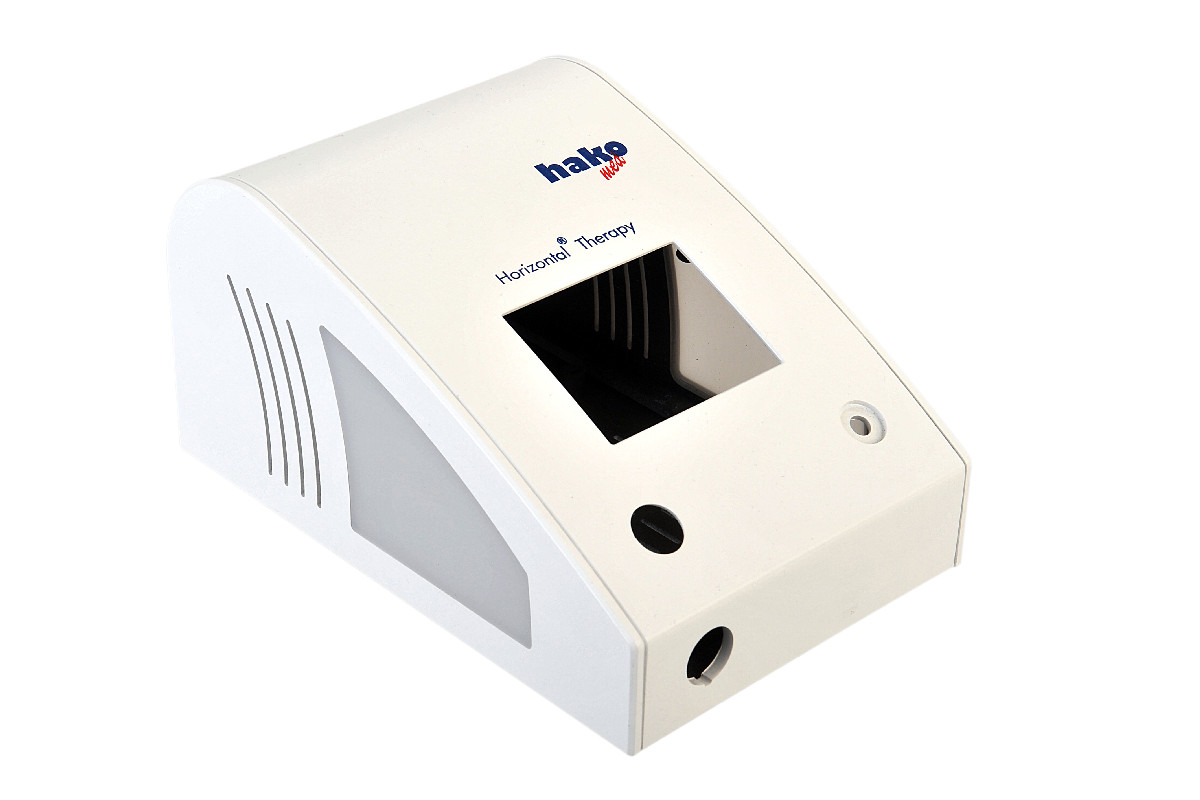
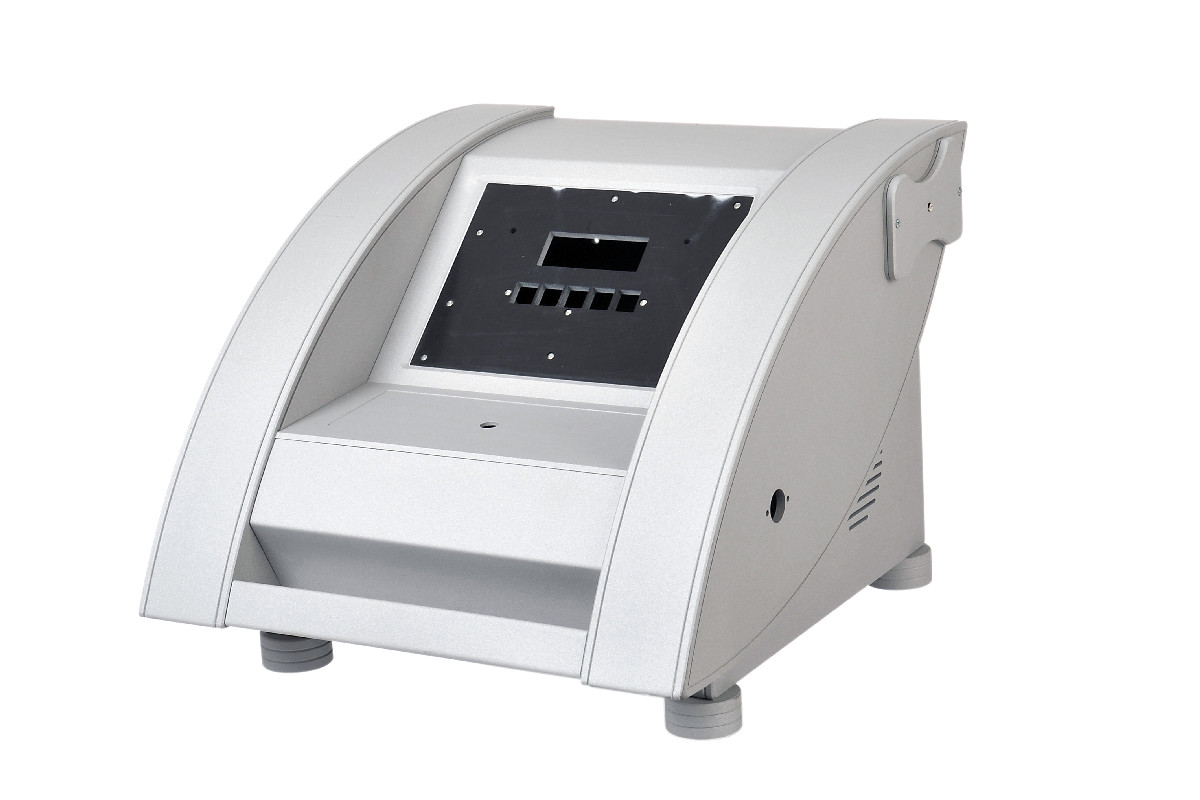
Un instrument de recherche dont nous fabriquons le boîtier n’est pas moulé. Il part d’une plaque plane, usinée en CNC, rainurée en V, pliée sur une plieuse thermique et collée au solvant ; chacune de ces étapes a des cotes qu’elle tient bien et quelques opérations qu’elle ne sait pas faire. Concevez dans ces limites dès le premier croquis, et la revue d’ingénierie devient une simple vérification plutôt qu’une reprise de la conception.
Voici les règles qu’appliquent nos ingénieurs aux appareils de recherche, dans l’ordre où les décisions se présentent, chiffres à l’appui. La version générale est notre guide de conception de boîtiers plastique ; celle-ci s’applique aux instruments que l’on ouvre souvent, que l’on révise d’une série à l’autre et que l’on essuie sur la paillasse.
Coter aux parois intérieures
Sur un boîtier plié, toutes les cotes sont prises aux parois intérieures. L’extérieur augmente d’une épaisseur de matière à chaque pli : un corps en U en ABS de 3 mm, avec 150 mm entre ses parois intérieures, mesure 156 mm hors tout, et le même corps en plaque de 6 mm mesure 162 mm.
Modélisez d’abord le contenu, en taille réelle : cartes, écran, têtes de capteurs, batterie, et rayon de courbure de chaque câble qui sort d’un connecteur. Les appareils de recherche ont tendance à gagner une carte ou un connecteur d’une série à l’autre : laissez de la marge dans la direction où la conception risque de grandir. Élargir plus tard un corps fabriqué n’est qu’une modification de programme, pas un nouveau moule, mais un corps qui accueille déjà la révision suivante vous épargne malgré tout un cycle de prototype.
Choisir la plaque et l’épaisseur avant le développé
Dans un boîtier en plaque, l’épaisseur de paroi est une épaisseur de plaque choisie pièce par pièce, et non une cote de fonction. L’ABS standard est stocké en 3, 4, 6 et 8 mm. Le 3 mm convient à la plupart des boîtiers de paillasse et portatifs ; on passe de 4 à 8 mm là où une grande portée a besoin de rigidité ou là où une base porte une pompe ou un transformateur. Notre boîtier moyen compte huit pièces en deux épaisseurs. Les plis longs en plaque de 6 mm ont tendance à se voiler : réservez autant que possible les fortes épaisseurs aux panneaux plats et aux plis courts.
Fixez dès maintenant la classe de résistance au feu, car elle restreint le choix. Si l’appareil exige un boîtier UL94 V-0, les options en stock sont l’ABS ignifugé Royalite, en 3 mm noir ou blanc, et le Boltaron 4335. Consultez-nous avant d’épaissir une paroi V-0 ; des nervures ou des renforts d’angle peuvent être la solution la plus simple. La page Matériaux liste toutes les plaques en stock avec leur fiche technique.
Décomposer le corps en développés
Décidez quelles faces se plient à partir d’une même plaque et lesquelles sont des pièces collées séparées. La rainure en V est réalisée sur une scie à table et traverse toute la largeur du panneau : une plaque ne peut donc pas se relever sur ses quatre côtés comme un bac formé à la presse plieuse. Une boîte se compose de sections pliées et de pièces d’extrémité collées, et aucune plaque ne porte de plis dans deux directions. Moins de pièces et plus de plis, c’est moins d’usinage et moins de joints collés.
Limitez l’usinage à une seule face de chaque plaque. Les fonctions sur la face arrière exigent une seconde mise en position dans un gabarit, ce qui double la main-d’œuvre sur cette pièce et ne tient que ±0,4 mm par rapport à la face avant, au lieu de ±0,2 mm. Les limites qui façonnent le développé :
| Règle | Limite | Ce que cela signifie dans le modèle |
|---|---|---|
| Pli standard | Jusqu’à 115° | Une face d’écran inclinée se plie dans la même plaque que le dessus ou la face avant |
| Pli inversé | Jusqu’à 45° | Des décrochements et des marches peu profonds, pas une paroi repliée |
| Longueur de pli | 40 in (1 016 mm) au maximum | Les corps plus longs sont réalisés en plusieurs pièces assemblées ou sur un cadre |
| Rayon d’un pli à 90° | Angle intérieur vif, une épaisseur à l’extérieur | Les angles intérieurs sont nets ; tenez compte du rayon extérieur dans les jeux |
| Plis de moins de 90° | Rainure de pliage visible | Fermez les extrémités par des embouts ou des flasques |
| Courbes | Cintrées dans une seule direction | Une face avant peut s’enrouler jusqu’au dessus ; pas de dômes |
| Tolérance d’usinage | ±0,2 mm sur le développé | Les fonctions d’une même face gardent leur position les unes par rapport aux autres |
| Rayons d’arête | 1, 2 ou 3 mm en standard | 2 mm au maximum sur une plaque de 3 mm ; laissez un méplat pour le roulement de guidage de la fraise |
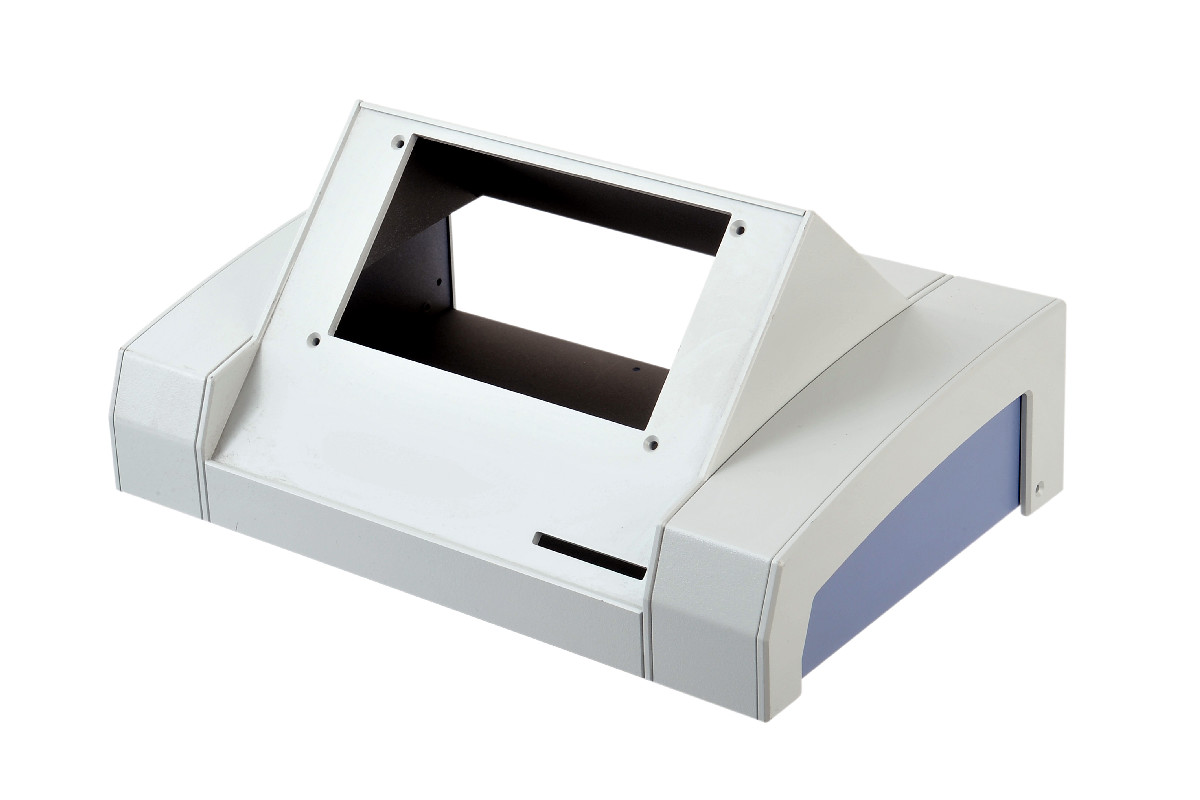
Tenir les alignements critiques dans un seul panneau
Le matériel de recherche comporte généralement une relation géométrique qui compte plus que les autres : un port optique aligné sur un capteur, une fente d’échantillon alignée sur un chariot, un ensemble de prises d’électrodes qui doit correspondre à un faisceau de câbles. Gardez ces fonctions dans un même développé, usiné d’un seul côté, où elles sont issues du même programme à ±0,2 mm. Chaque pli ou joint collé entre deux fonctions s’ajoute à la chaîne de cotes.
Mieux encore, fixez la pièce critique sur le panneau qui porte son ouverture, sur des inserts en laiton dans ce panneau, plutôt que sur la base. L’alignement dépend alors d’une seule plaque usinée, et les plis ne font que tenir la boîte. Comme chaque fonction provient d’un programme CNC et non d’un réglage d’opérateur, l’alignement validé sur le prototype se reproduit sur les séries suivantes.
Placer les joints pour le nettoyage et les garder hors traction
Les lignes de jonction ne peuvent pas être cachées : décidez donc où elles passent. La languette mesure 1,8 mm de large sur 1 mm de profondeur, dans une rainure de 2 mm de large sur 1,2 mm de profondeur, dimensionnée pour un ajustement à jeu nul avec un jeu nominal de 0,2 mm, et un chanfrein de 0,5 mm sur l’arête de la languette fait du joint une ligne voulue. Sur un instrument essuyé au désinfectant, placez les joints sur les arêtes et les angles, pas en travers de la surface de contact ni sous un port d’échantillon. Notre article sur la conception de boîtiers médicaux pour le nettoyage et la maintenance détaille le placement des joints.
Sur le plan structurel, aucun joint collé au solvant ne doit travailler en traction. Si une poignée, un étui de sonde ou un support mural tire sur un panneau, faites passer cet effort par un pli ou par des vis dans des inserts en laiton, et non à travers un joint collé qui peut se décoller. Inutile de modéliser les languettes et les rainures : nous les ajoutons, avec les compensations de pliage, lors de la revue.
Colonnettes et inserts : comptez les ouvertures
Le choix de la fixation dépend du nombre de fois qu’une vis est montée et démontée. Les colonnettes autotaraudeuses conviennent aux vis serrées une ou deux fois dans la vie du produit et demandent au moins 4 mm de profondeur de filetage. Les inserts en laiton, sertis à chaud dans des colonnettes, conviennent à tout ce qui se démonte en maintenance. Les instruments de recherche s’ouvrent souvent, pour brancher un câble de programmation, échanger une carte ou refaire un étalonnage : considérez donc chaque couvercle et chaque trappe d’accès comme démontable, et réservez l’autotaraudage aux pièces montées une seule fois.
- Limitez la hauteur des colonnettes à moins de 9 mm. Un support plus haut devient une patte sur la paroi latérale ou un cadre.
- Regroupez les colonnettes partout où deux pièces peuvent en partager une.
- Les entretoises hexagonales mâle/femelle empilées exigent des inserts en laiton.
- Prévoyez des détrompeurs pour que les pièces ne s’assemblent que dans un sens, avec des diamètres de colonnettes différents ou des pattes à sens unique.
- Une trappe coulissante sans fixation nécessite un cadre ou une contre-dépouille, et un bon clip est difficile à obtenir en plaque : la plupart des trappes utilisent donc une vis dans un insert.
Les hauteurs d’insert et les options de visserie standard figurent sur la page des fonctions intégrées.
Ouvertures : aérations, fenêtres et poches
Les ouvertures sont usinées dans la plaque à plat, avant pliage : c’est de là que vient l’essentiel de la souplesse du procédé.
- Aérations : des fentes plutôt que des trous, de 2 mm de large minimum, en conservant des barrettes de renfort pour que la paroi reste rigide. Gardez un motif aussi ouvert que la paroi le permet et faites correspondre la surface d’entrée du ventilateur à la surface de sortie.
- Fenêtres : l’acrylique se colle dans un logement par l’arrière, affleurant la face avant ou en retrait avec un chanfrein. Le polycarbonate ne se colle pas au solvant : une fenêtre en polycarbonate se monte donc derrière un cadre de façade.
- Poches : au-delà d’environ 9 in² (58 cm²), une découpe traversante avec une pièce rapportée collée par l’arrière coûte moins cher qu’une poche usinée et ne laisse aucune trace d’usinage.
- Claviers et étiquettes : prévoyez un jeu de 0,010 in (0,25 mm) par côté autour d’un clavier encastré, et utilisez des étiquettes ou des films de façade d’au moins 0,015 in (0,38 mm) d’épaisseur, posés dans un logement, pour masquer l’usinage.
- Pieds : encastrez les pieds en caoutchouc dans des poches usinées pour qu’ils ne glissent pas sur le panneau avec le temps.
Ce qu’il faut envoyer pour la revue
Envoyez le boîtier sous forme de volume, avec les parois, les ouvertures et la visserie dont vous avez besoin, en STEP, IGES, SAT, SolidWorks, STL ou DXF, sans le détail des assemblages. Un ingénieur vérifie le modèle au regard des règles ci-dessus, ajoute languettes, rainures, compensations de pliage et recouvrements, et vous renvoie un modèle 3D à valider avant toute découpe. Si vous n’avez pas de CAO, la carte, une liste de connecteurs et un croquis suffisent pour démarrer.
Déposez votre modèle ou votre croquis sur la page d’envoi des fichiers CAO. Un ingénieur vous répond sous un jour ouvré, en signalant chaque règle que la conception enfreint et la correction à apporter.