Un instrumento de investigación que alojamos no se moldea. Parte de una lámina plana que se mecaniza por CNC, se ranura en V, se dobla en una dobladora térmica y se une con solvente, y cada uno de esos pasos tiene dimensiones que mantiene bien y algunas cosas que no puede hacer. Diseñe dentro de esos límites desde el primer boceto y la revisión de ingeniería será una comprobación en lugar de un rediseño.
A continuación está el conjunto de reglas que nuestros ingenieros aplican a los dispositivos de investigación, en el orden en que surgen las decisiones y con las cifras. La versión general es nuestra guía de diseño de cajas de plástico; esta se aplica a instrumentos que se abren a menudo, se revisan entre un lote y otro y se limpian con un paño sobre la mesa del laboratorio.
Acote a las paredes interiores
En una caja doblada, todas las cotas se toman a las paredes interiores. El exterior crece un espesor de material en cada doblez, así que un cuerpo en U de ABS de 3 mm con 150 mm entre sus paredes interiores mide 156 mm por fuera, y el mismo cuerpo en lámina de 6 mm mide 162 mm.
Modele primero el contenido, a tamaño real: placas, pantalla, cabezales de sensores, batería y el radio de curvatura de cada cable que sale de un conector. Los dispositivos de investigación suelen ganar una placa o un conector de un lote a otro, así que deje margen en la dirección en la que el diseño probablemente crecerá. Ensanchar después un cuerpo fabricado es una edición del programa, no un molde nuevo, pero un cuerpo en el que ya cabe la siguiente revisión ahorra igualmente un ciclo de prototipo.
Elija la lámina y el espesor antes del desarrollo plano
En una caja de lámina, el espesor de pared es un calibre que se elige para cada pieza, no una cota del modelo. Tenemos ABS de uso general en existencia en 3, 4, 6 y 8 mm. Tres milímetros sirven para la mayoría de las carcasas de mesa y portátiles; de 4 a 8 mm se usan donde un tramo largo necesita rigidez o una base soporta una bomba o un transformador. Nuestra caja promedio tiene ocho piezas en dos espesores. Los dobleces largos en lámina de 6 mm tienden a deformarse, así que, siempre que pueda, reserve la lámina gruesa para paneles planos y dobleces cortos.
Defina ahora la clasificación de inflamabilidad, porque reduce las opciones. Si el dispositivo necesita una carcasa UL94 V-0, las opciones en existencia son el ABS Royalite retardante de llama, en 3 mm negro o blanco, y el Boltaron 4335. Consúltenos antes de aumentar el espesor de una pared V-0; las nervaduras o los refuerzos de esquina pueden ser la solución más sencilla. La página de materiales enumera todas las láminas en existencia con su hoja de datos.
Divida el cuerpo en desarrollos planos
Decida qué caras se doblan a partir de una sola lámina y cuáles son piezas separadas pegadas. La ranura en V se corta en una sierra de mesa y recorre todo el ancho del panel, así que una lámina no puede doblarse por sus cuatro lados como hace una plegadora con una bandeja. Una caja son secciones dobladas más piezas de extremo pegadas, y ninguna lámina lleva dobleces en dos direcciones. Menos piezas y más dobleces significan menos mecanizado y menos uniones pegadas.
Mecanice cada lámina por una sola cara. Los elementos de la cara posterior necesitan una segunda preparación en una plantilla, lo que duplica la mano de obra de esa pieza y mantiene ±0.4 mm respecto del frente en lugar de ±0.2 mm. Estos son los límites que dan forma al desarrollo plano:
| Regla | Límite | Qué significa en el modelo |
|---|---|---|
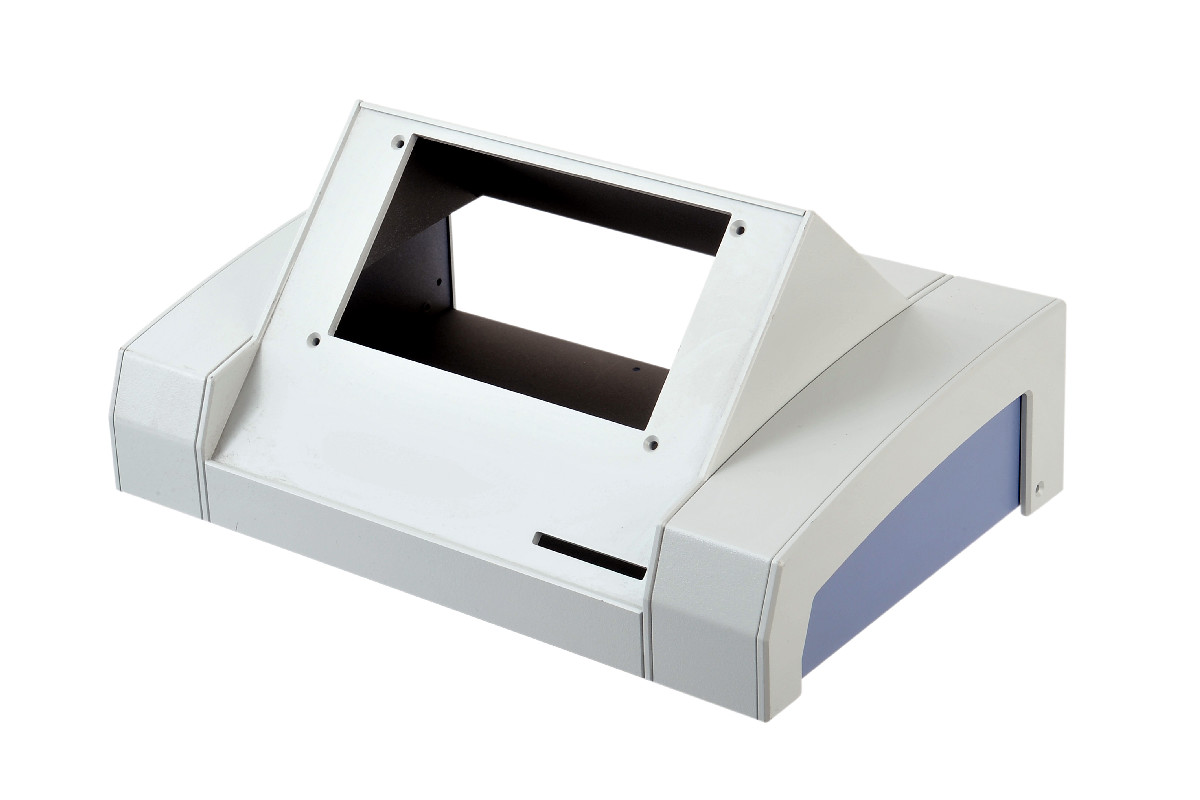
| Doblez estándar | Hasta 115° | Un frente de pantalla inclinado se dobla de la misma lámina que la cara superior o la frontal |
| Doblez inverso | Hasta 45° | Desplazamientos y escalones poco profundos, no una pared replegada |
| Longitud de doblez | 40 in (1016 mm) como máximo | Los cuerpos más largos se hacen con piezas unidas o con un bastidor |
| Radio de doblez a 90° | Interior en ángulo vivo, exterior de un espesor | Las esquinas interiores son nítidas; tenga en cuenta el radio exterior en las holguras |
| Dobleces de menos de 90° | Se ve el corte de doblado | Cierre los extremos con tapas o placas laterales |
| Curvas | Formadas en una sola dirección | Un frente puede curvarse hasta la cara superior; nada de cúpulas |
| Tolerancia de mecanizado | ±0.2 mm en el desarrollo plano | Los elementos de una misma cara mantienen su posición entre sí |
| Radios de borde | 1, 2 o 3 mm estándar | Máximo de 2 mm en lámina de 3 mm; deje una superficie plana para el rodamiento guía de la fresa |
Mantenga las alineaciones críticas dentro de un panel
Los equipos de investigación suelen tener una relación que importa más que las demás: un puerto óptico alineado con un sensor, una ranura de muestras alineada con un carro, un campo de conectores de electrodos que debe coincidir con un conjunto de cables. Mantenga esos elementos en un solo desarrollo plano, mecanizado por una cara, donde salen del mismo programa con ±0.2 mm. Cada doblez o unión pegada entre dos elementos se suma a la cadena de tolerancias.
Mejor aún, monte la pieza crítica en el panel que lleva su abertura, sobre insertos de latón en ese panel, y no en la base. Así la alineación depende de una sola lámina mecanizada, y los dobleces solo mantienen unida la caja. Como cada elemento sale de un programa CNC y no de la preparación de un operario, la alineación que usted aprueba en el prototipo se repite en los lotes siguientes.
Ubique las juntas pensando en la limpieza y sin cargas de tracción
Las líneas de unión no se pueden ocultar, así que decida dónde van. La lengüeta mide 1.8 mm de ancho por 1 mm de profundidad y entra en una ranura de 2 mm de ancho por 1.2 mm de profundidad, dimensionada para un ajuste exacto con una holgura nominal de 0.2 mm, y un chaflán de 0.5 mm en el borde de la lengüeta convierte la junta en una línea deliberada. En un instrumento que se limpia con desinfectante, ponga las juntas en aristas y esquinas, no atravesando la superficie de contacto ni la zona bajo un puerto de muestras. Nuestro artículo sobre el diseño de carcasas médicas pensando en la limpieza y el servicio trata en detalle la ubicación de las juntas.
En lo estructural, ninguna unión con solvente debe trabajar a tracción. Si un asa, una funda para sonda o un soporte de pared tira de un panel, lleve esa carga a través de un doblez o de tornillos a insertos de latón, no a través de una junta pegada que pueda despegarse. No necesita modelar las lengüetas ni las ranuras; nosotros las añadimos, junto con las compensaciones de doblez, durante la revisión.
Torretas e insertos: cuente cuántas veces se abre
La elección del sistema de fijación depende de cuántas veces entra y sale un tornillo. Las torretas para autorroscantes sirven para tornillos que se colocan una o dos veces en la vida del producto y necesitan al menos 4 mm de profundidad de rosca. Los insertos de latón, colocados en caliente en torretas, sirven para todo lo que recibe servicio. Los instrumentos de investigación suelen abrirse a menudo, para conectar un cable de firmware, cambiar una placa o recalibrar, así que trate cada tapa y cada panel de acceso como pieza de servicio y use autorroscantes solo en las piezas que se montan una vez.
- Mantenga las torretas por debajo de 9 mm de altura. Un soporte más alto se convierte en una pestaña de la pared lateral o en un bastidor.
- Combine torretas siempre que dos piezas puedan compartir una.
- Los separadores hexagonales macho-hembra apilados necesitan insertos de latón.
- Diseñe las piezas para que solo se puedan ensamblar de una manera, con torretas de distinto diámetro o pestañas de una sola posición.
- Una tapa deslizante sin tornillos necesita un marco o una contrasalida, y un buen cierre a presión es difícil de lograr en lámina, así que la mayoría de las tapas llevan un tornillo a un inserto.
Las alturas de los insertos y las opciones de tornillería estándar están en la página de características funcionales.
Aberturas: ventilación, ventanas y rebajes
Las aberturas se mecanizan en la lámina plana antes de doblarla, y de ahí sale la mayor parte de la flexibilidad del proceso.
- Ventilación. Ranuras en lugar de agujeros, de 2 mm de ancho como mínimo, dejando puentes transversales para que la pared siga siendo rígida. Mantenga el patrón tan abierto como lo permita la pared e iguale el área de entrada del ventilador con la de salida.
- Ventanas. El acrílico se pega por detrás en un rebaje, a ras del frente o hundido con un chaflán. El policarbonato no se une con solvente, así que una ventana de policarbonato se monta detrás de un bisel.
- Rebajes. Por encima de unas 9 in² (58 cm²), un corte pasante con un inserto pegado por detrás cuesta menos que un rebaje mecanizado y no deja marcas de máquina.
- Teclados y etiquetas. Deje 0.010 in (0.25 mm) de holgura por lado alrededor de un teclado encastrado, y use etiquetas o carátulas de al menos 0.015 in (0.38 mm) de espesor en un rebaje para que oculten el mecanizado.
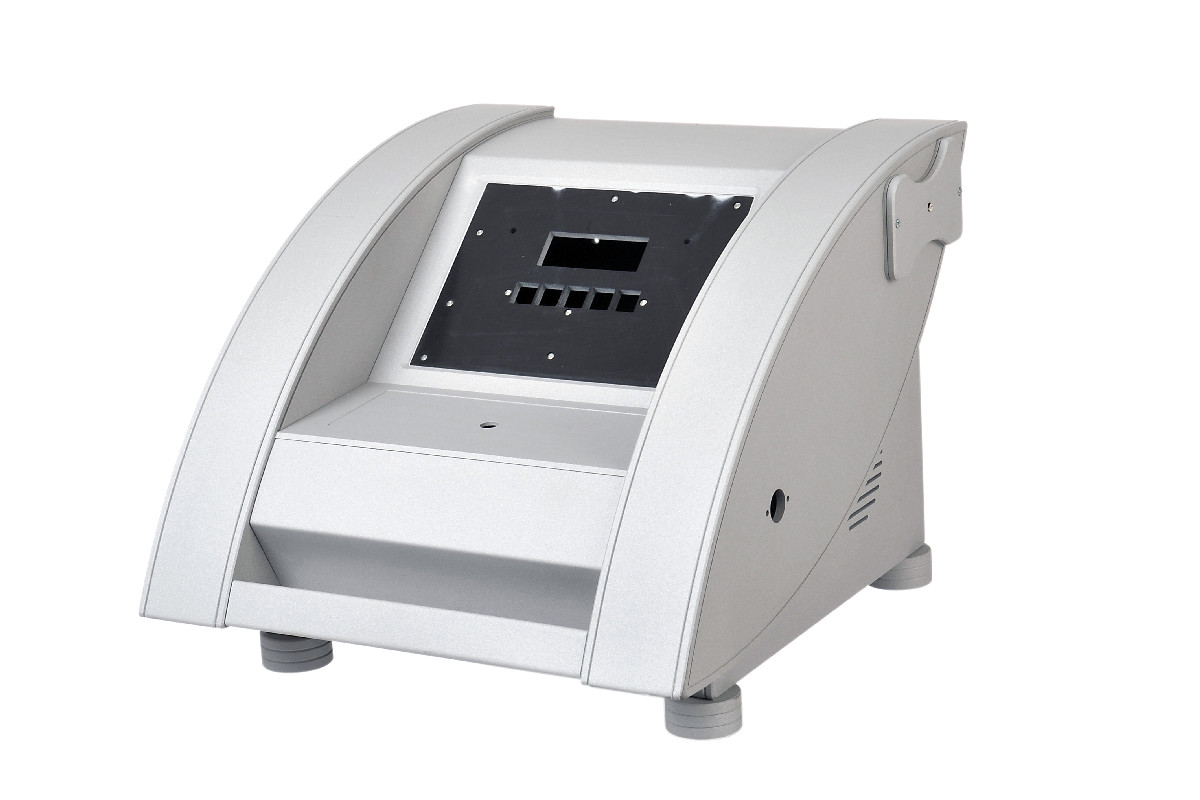
- Patas. Aloje las patas de goma en rebajes mecanizados para que no se desplacen por el panel con el tiempo.
Qué enviar para la revisión
Envíe la caja como un sólido con las paredes, las aberturas y la tornillería que necesita, en STEP, IGES, SAT, SolidWorks, STL o DXF, y deje fuera los detalles de las uniones. Un ingeniero revisa el modelo con las reglas anteriores, añade lengüetas, ranuras, compensaciones de doblez y rebordes, y le devuelve un modelo 3D para su aprobación antes de cortar ninguna lámina. Si no tiene CAD, para empezar bastan la placa, una lista de conectores y un boceto.
Cargue su modelo o su boceto en la página de archivos CAD. Un ingeniero le responde en un día hábil, con cada regla que el diseño incumple señalada y la solución para cada una.