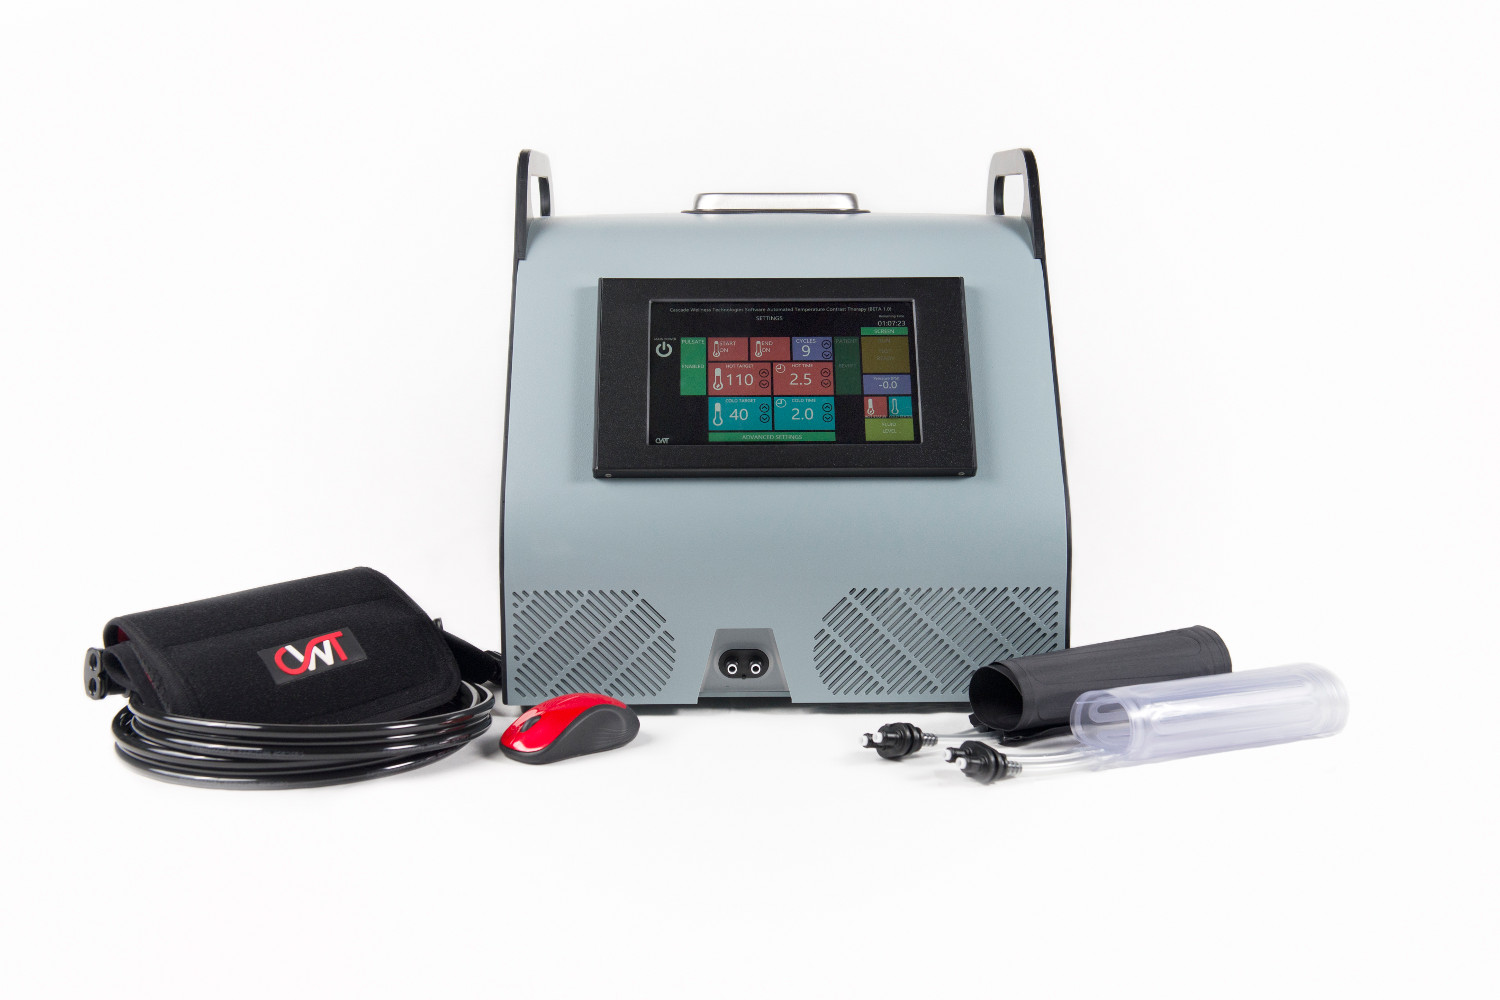
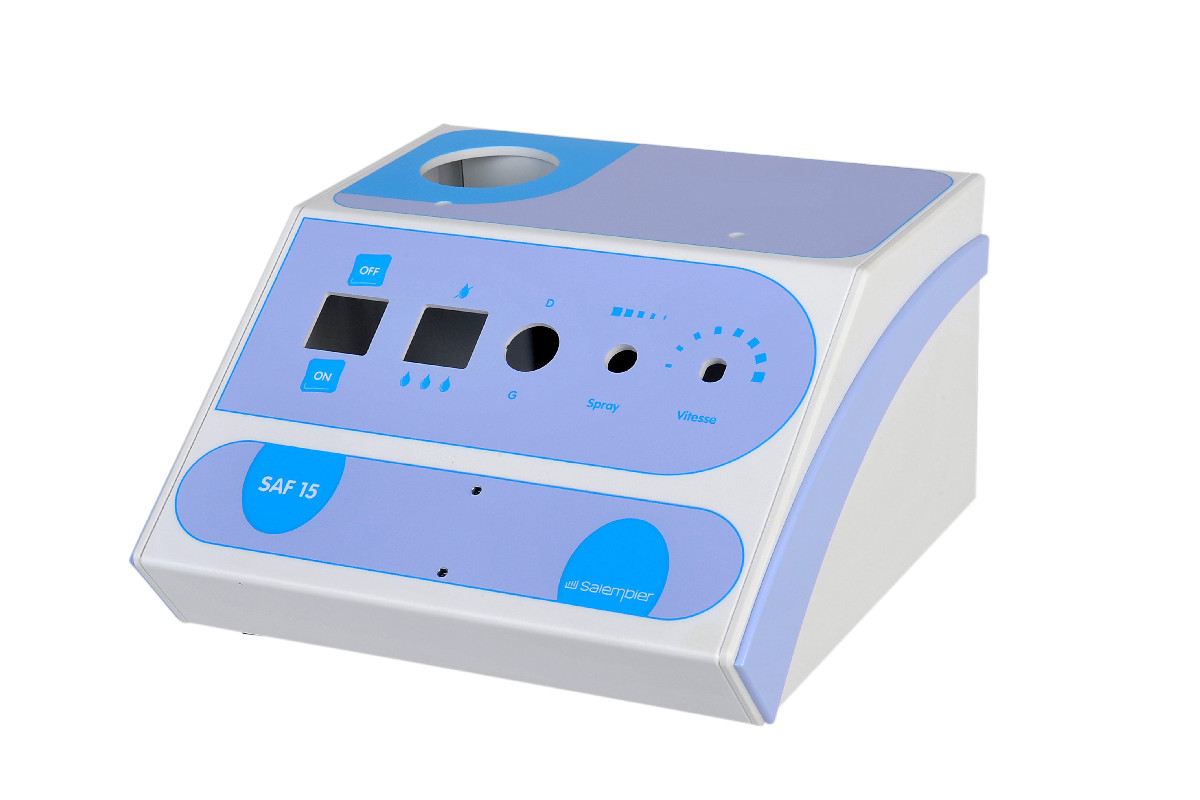
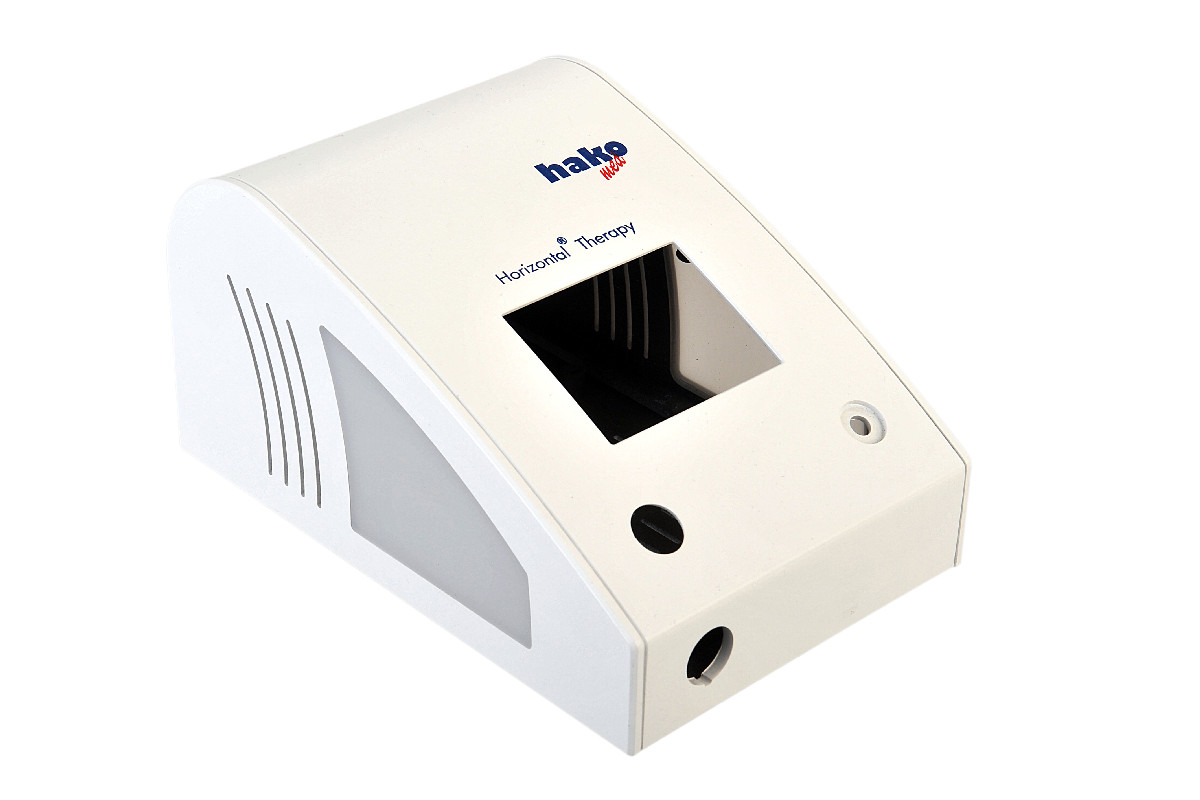
ほとんどの研究用機器にとって、最初の筐体には3Dプリントのハウジングが適しています。速く、研究室のプリンターで出力できることも多く、基板が収まるかどうかを確かめられます。適さなくなるのは、機器が手元の作業台を離れるときです。2台目を1台目とそろえる必要があるとき、臨床スタッフが被験者ごとに拭き取るとき、安全審査の担当者からハウジングの材料を尋ねられたときがそうです。本記事では、それぞれの工法が優れる場面を整理し、お使いの機器がその境界のどちら側にあるかを判断できるようにします。
当社が製作しているのは、樹脂板をCNC切削加工し、熱曲げ機で曲げ、溶剤接着したハウジングです。3Dプリントは行っていないため、その点を踏まえて比較をお読みください。数値は当社の3Dプリントとの比較のページに基づいています。
3Dプリントが得意なこと
形状に関する疑問に最も早く答えを出せるのが3Dプリントです。基板を重ねたときのはめ合い確認、ハンドヘルド機器のグリップのモックアップ、試験装置でセンサーを保持する治具。どれも明日には変わるかもしれない一品物で、3Dプリンターならエンジニアリングレビューなしで一晩で仕上がります。
3Dプリントは、樹脂板ではつくれない形状もつくれます。樹脂板加工の筐体は直線に沿って曲げ、曲面も一方向にしか成形できないため、二重曲率の手のひら形のグリップや有機的な形状のシェルは、3Dプリントか、将来的には金型の領域です。また、いずれ射出成形に移行する機器であれば、独自の継ぎ目や比率を持つ曲げ加工のハウジングより、3Dプリント品のほうが最終的な成形品の形に近くなることがあります。
表面仕上げと清掃性
熱溶解積層(FDM)方式の造形品には積層痕が残り、積み重ねたビードの間の小さなすき間に液体や残留物がたまることがあります。光造形(レジン)の造形品は表面が滑らかに仕上がり、粉末床溶融結合方式の造形品は、封孔処理をしなければざらつきがあり、わずかに多孔質です。いずれの場合も、サポート除去、研磨、封孔、コーティングは、ハウジング1台ごとに繰り返す作業です。
樹脂板加工のハウジングでは、表面は樹脂板そのもので、色とシボは樹脂板メーカーが付けたものです。はがれる塗装もありません。接合部は溶剤接着の継ぎ目です。当社は継ぎ目を拭き取りが届く位置に配置し、0.5mmの面取りで、すき間ではなくすっきりした線に仕上げます。表示はシールを貼るのではなく、樹脂板に直接UV印刷します。当社のラボ・研究用機器の筐体でも同じ方法をとっています。
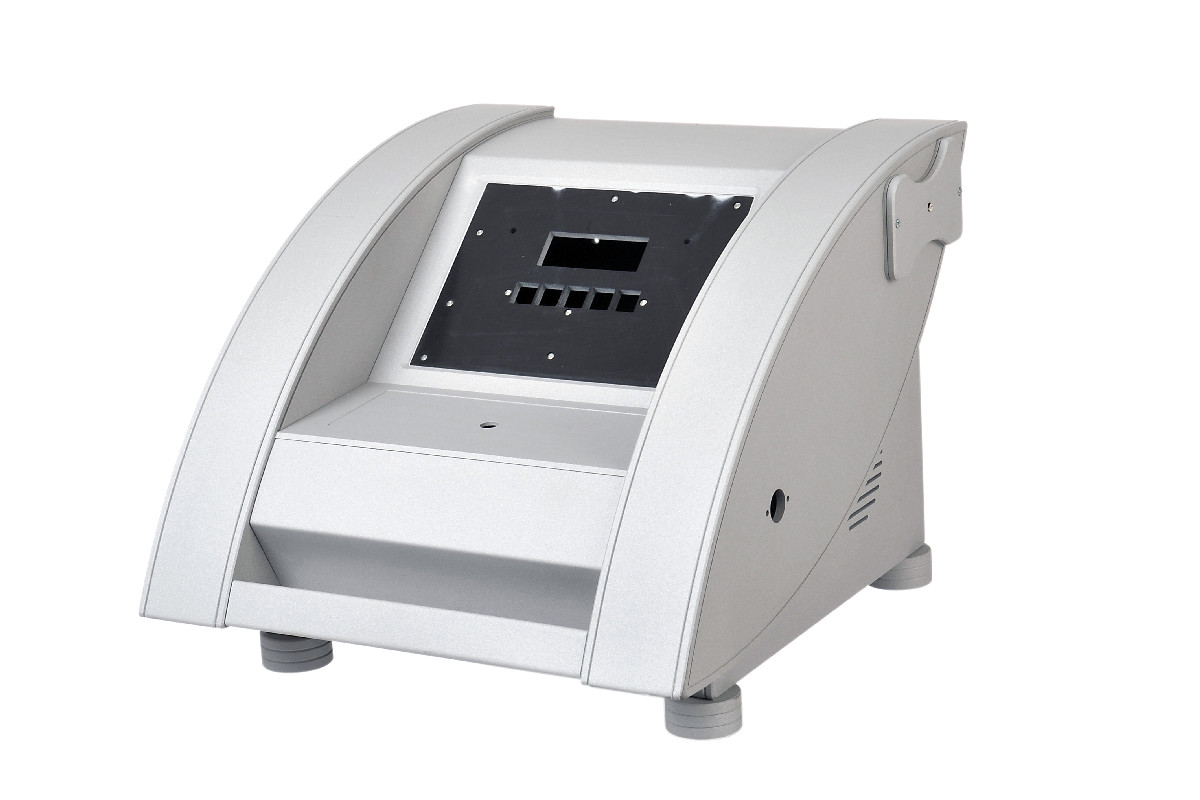
どの工法でも、採用を決める前に、研究室や診療現場で実際に使っている消毒剤でサンプルを拭いてみてください。耐薬品性は薬剤によって異なり、実際に1週間拭き取ってみるほうが、データシートよりも多くのことがわかります。
台ごとの再現性
研究が1台で終わることはまれです。多施設共同研究、2つ目のコホート、落として壊れた機器の交換品のいずれでも、ケーブルや治具をそのまま使えるよう、コネクターが同じ位置にある、1台目と同じハウジングが必要です。3Dプリント品は、造形の向き、プリンターの調整状態、材料のロット、造形した担当者によって、1回ごとにばらつきます。
樹脂板加工のハウジングでは、すべての形状をCNCプログラムで加工します。切削は展開図上で±0.2mm、裏面から位置決めする形状は±0.4mmの精度です。プログラムは保管しているので、来年注文した製品も今年の試作品と同じデータから切削します。詳しくは公差と再現性のページをご覧ください。
強度と締結
FDMの造形品は層の間が最も弱いため、ある向きでの落下に耐えた3Dプリントのハウジングが、別の向きでは積層面に沿って割れることがあります。造形品に直接ねじを締めると、数回の保守作業でねじ山がつぶれます。熱圧入インサートは有効ですが、周りの造形壁が中実であることが前提です。
押出成形の樹脂板には、割れの起点になる層がありません。曲げと接着でつくる筐体は、同等の材料の射出成形品と同じ強度があり、一般的な落下試験に合格します。特定の落下試験に耐える必要がある機器には、厚い樹脂板、コーナー補強材、リブを追加します。繰り返し外すねじには、ボスに熱圧入した真鍮インサートを、1〜2回しか締めないねじには、ねじ込み深さ4mm以上のセルフタップ用ボスを使います。
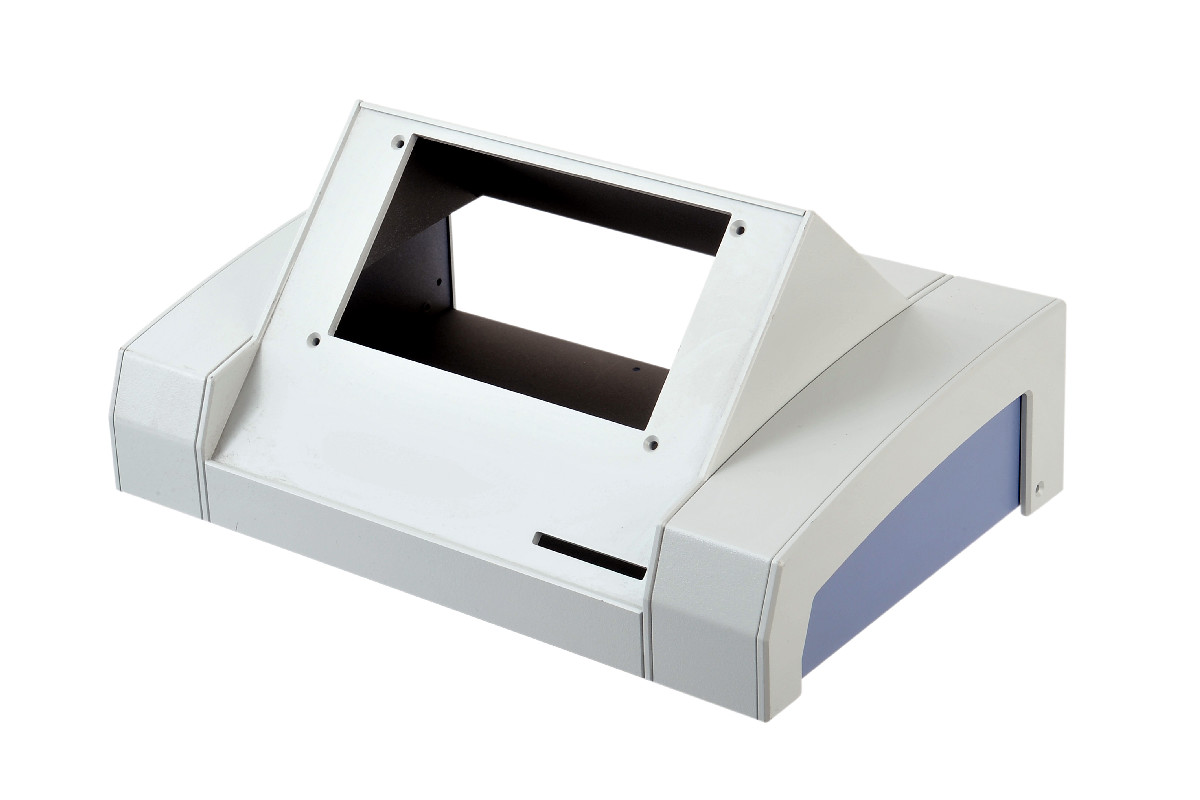
難燃性と、名前を示せる材料
実験室用機器の安全規格(IEC 61010-1)と医用電気機器の安全規格(IEC 60601-1)は、どちらも筐体材料の燃え方を考慮しています。審査担当者や試験機関からハウジングの材料を尋ねられたとき、役に立つ答えは、規定の厚さでのUL 94区分を持ち、データシートで裏付けられた材料です。
難燃性の3Dプリント材料もあります。その区分が、ベース樹脂を成形した試験片ではなく、お使いの肉厚で造形した試験片で取得されたものかを確認してください。UL 94の区分は、試験した厚さの材料に対して与えられるものだからです。
当社は、UL 94 V-0の樹脂板を2種類在庫しています。Royalite難燃ABS(黒または白、3mm)と、耐衝撃性と耐薬品性に優れたアクリル/PVCアロイのBoltaron 4335です。どちらで切削した試作品も量産品と同じ材料なので、評価に出したものがそのまま出荷するものになります。機器の認証はお客様と試験機関が行うもので、当社はお客様の設計どおりに、ご指定の材料でハウジングを製作します。在庫しているすべての樹脂板の区分は材料のページに掲載しています。
コストと納期の比較
約203×127×51mm(8×5×2インチ)のABS筐体で、2つの工法を比較すると次のようになります。
| 比較項目 | 樹脂板加工(Toolless) | 3Dプリント |
|---|---|---|
| 試作費用 | 約500米ドル | 複雑さに応じて300〜950米ドル |
| 試作の納期 | 複雑さに応じて3〜21営業日 | 小さな部品なら一晩 |
| 金型・治工具 | なし | なし |
| 材料 | 量産用の樹脂板(UL 94 V-0グレードを含む) | 造形用のフィラメント、レジン、粉末 |
| 台ごとの再現性 | CNCプログラムにより±0.2mm | 造形ごとにばらつく |
| 試作品が量産の初品になる | はい | いいえ |
| 試作品が承認した設計と異なる場合 | 無償で再製作 | 再造形 |
| 数量 | 1〜10,000個。1〜2個は段取り費あり | 数個なら現実的。数量が増えても単価はほとんど変わらない |
1台だけなら、3Dプリントのほうが安価になる場合があり、通常は速く仕上がります。2台以上必要になると、バランスが変わります。樹脂板加工の試作品は、最低発注数量も金型もない量産の初品であり、数量に応じて単価が下がります。一方、3Dプリントは1回ごとに新しい一品物です。
切り替えを検討すべきサイン
- 同一の製品が数台を超えて必要になった、または1回目と一致させる必要がある2回目のロットがある。
- 機器が研究室の外に出る。診療現場、別の施設、被験者の自宅など。
- ハウジング材料の難燃区分を尋ねられた。
- 使用のたびに消毒剤で拭き取る。
- 1台の仕上げに、造形より長い時間がかかっている。
- ねじ山がつぶれ始めた、またはハウジングが積層面に沿って割れた。
切り替えの作業は、主にモデルの修正です。3Dプリント用の設計をSTEPかSTLでお送りいただければ、樹脂板加工に必要な変更点を当社のエンジニアが指摘します。壁は在庫の板厚に、造形した角は曲げと接着部に、造形したボスはインサートに置き換えます。Open Flight SolutionsのSteve Sokol氏は、FlightBoxでこの方法を選びました。「Toollessは、3Dプリント用につくった私たちの試作モデルを、予算に収まる価格で、驚くほど頑丈で見栄えの良い設計に変換してくれました」
お使いの3Dプリントのハウジングにこうしたサインが見られる場合は、CADアップロードページからモデルをアップロードしてください。樹脂板加工の筐体として、48時間以内にお見積もりします。