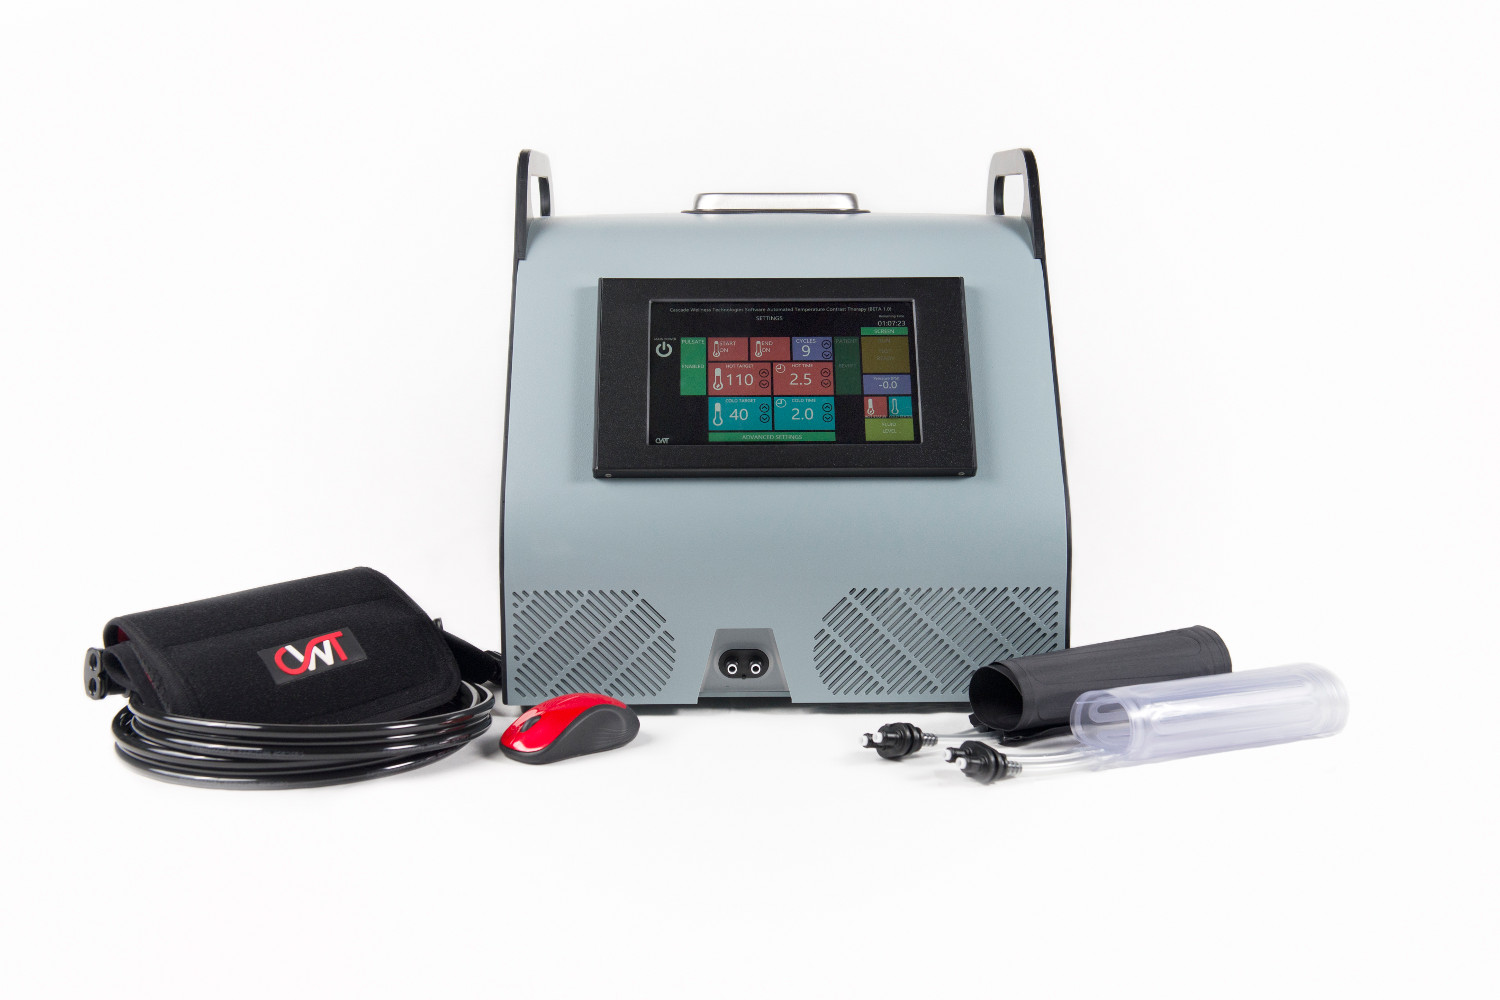
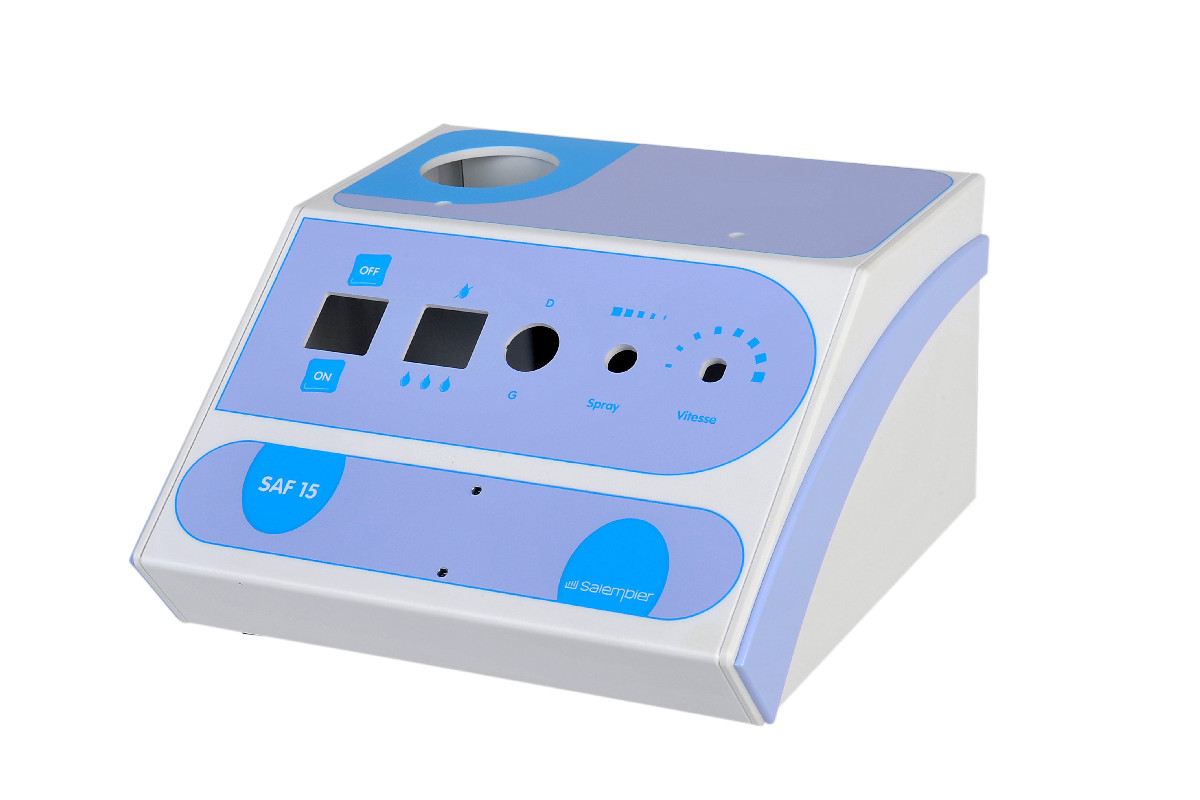
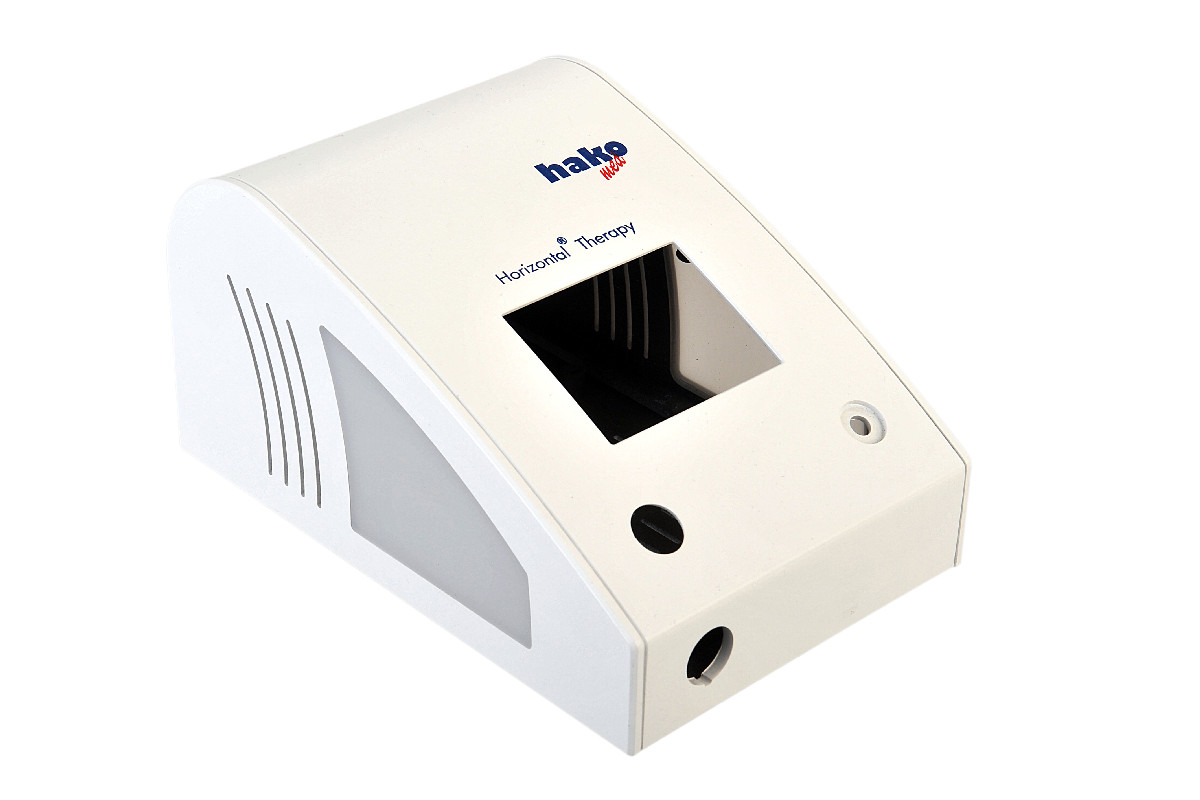
Pour la plupart des appareils de recherche, un boîtier imprimé en 3D est le bon premier boîtier. Il est rapide, sort souvent de l’imprimante du laboratoire et vous dit si les cartes rentrent. Il cesse d’être le bon choix quand l’appareil quitte votre paillasse : quand une deuxième unité doit être identique à la première, quand un clinicien l’essuie entre deux participants, ou quand un évaluateur sécurité demande en quelle matière est le boîtier. Cet article indique où chaque procédé l’emporte, pour que vous sachiez de quel côté de cette limite se trouve votre appareil.
Nous fabriquons des boîtiers plastique façonnés : des plaques usinées en CNC, pliées sur une plieuse thermique et collées au solvant. Nous ne faisons pas d’impression 3D ; lisez la comparaison en gardant cela à l’esprit. Les chiffres proviennent de notre comparatif avec l’impression 3D.
Ce que l’impression 3D fait bien
L’impression est le moyen le plus rapide de répondre à une question de géométrie. Vérifier l’encombrement d’un empilage de cartes, maquetter la prise en main d’un appareil portatif, réaliser un support qui tient un capteur sur un banc d’essai : chaque fois, c’est une pièce unique qui peut changer le lendemain, et une imprimante la produit en une nuit, sans revue d’ingénierie.
L’impression réalise aussi des formes que la plaque ne permet pas. Un boîtier façonné se plie selon des lignes droites et ne se cintre que dans un sens : une poignée à double courbure qui épouse la paume ou une coque organique relèvent de l’imprimante ou, plus tard, d’un moule. Et si l’appareil doit un jour être moulé par injection, une impression peut être plus proche de la forme moulée finale qu’un boîtier en plaque pliée, qui a ses propres lignes de joint et ses propres proportions.
État de surface et nettoyage
Les impressions par dépôt de fil (FDM) laissent des lignes de couche, et les petits interstices entre les cordons déposés peuvent retenir liquides et résidus. Les impressions résine sortent plus lisses ; les impressions sur lit de poudre sont granuleuses et légèrement poreuses si elles ne sont pas imprégnées. Dans tous les cas, retrait des supports, ponçage, imprégnation ou revêtement représentent une main-d’œuvre à répéter sur chaque boîtier.
La surface d’un boîtier façonné, c’est la plaque elle-même, teintée et texturée par son fabricant, sans peinture qui puisse s’écailler. Les assemblages sont des joints collés au solvant. Nous les plaçons là où le chiffon passe, avec un chanfrein de 0,5 mm qui fait de chaque joint une ligne nette plutôt qu’une fente, et les légendes sont imprimées en UV sur la plaque au lieu d’être collées, comme sur nos boîtiers pour équipements de laboratoire.
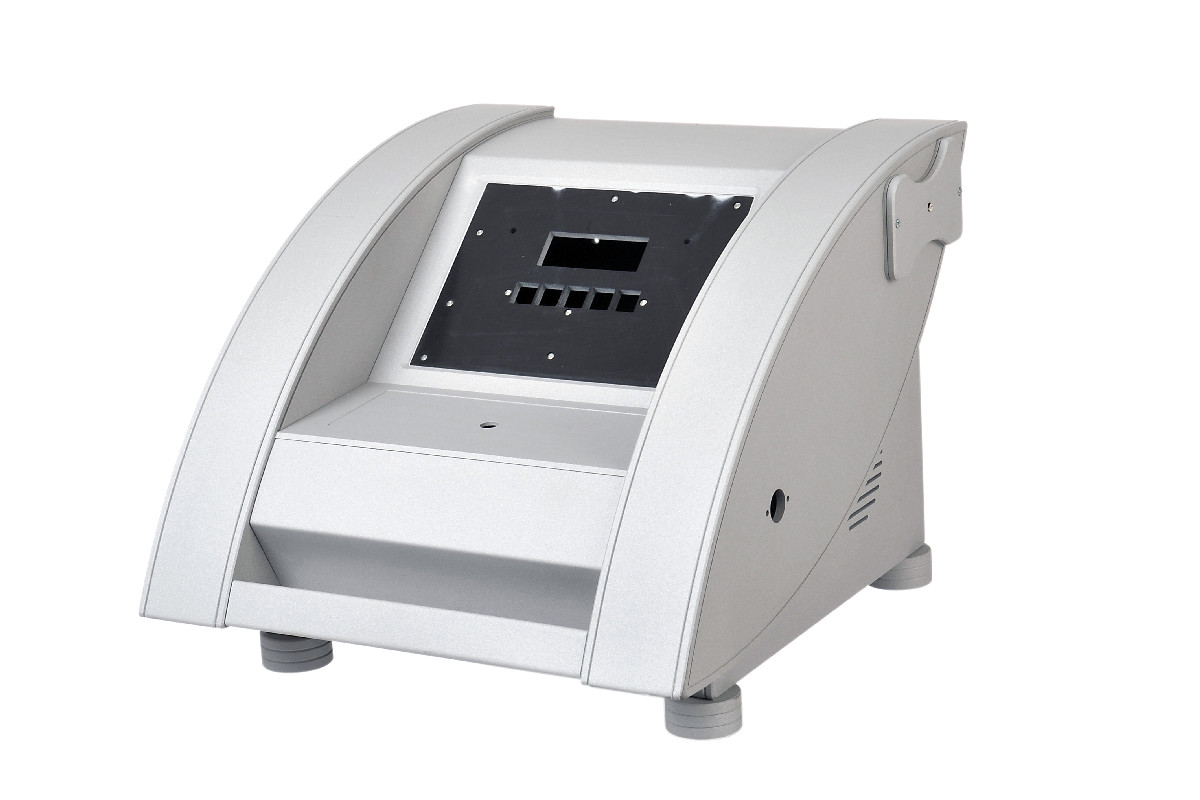
Quel que soit le procédé, essuyez un échantillon avec le désinfectant réellement utilisé par votre laboratoire ou votre service clinique avant de vous engager. La résistance chimique varie selon le produit, et une semaine d’essuyage réel en dit plus qu’une fiche technique.
Répétabilité d’une unité à l’autre
La recherche s’arrête rarement à une seule unité. Une étude multicentrique, une seconde cohorte ou le remplacement d’un appareil tombé exigent un boîtier identique au premier, avec les connecteurs aux mêmes emplacements pour que câbles et montages restent utilisables. Les pièces imprimées varient d’une impression à l’autre selon l’orientation, l’étalonnage de l’imprimante, le lot de matière et la personne qui a lancé l’impression.
Dans un boîtier façonné, chaque élément vient d’un programme CNC. L’usinage tient ±0,2 mm sur le développé et ±0,4 mm pour les éléments positionnés depuis la face arrière. Le programme est conservé : une unité commandée l’an prochain est découpée à partir du même fichier que le prototype de cette année. Le détail figure sur notre page tolérances et répétabilité.
Résistance et fixations
Les pièces FDM sont plus faibles entre les couches : un boîtier imprimé qui survit à une chute dans une orientation peut se fendre le long d’une couche dans une autre. Une vis montée directement dans le plastique imprimé arrache le filet après quelques démontages. Les inserts posés à chaud aident, à condition que la paroi imprimée autour soit pleine.
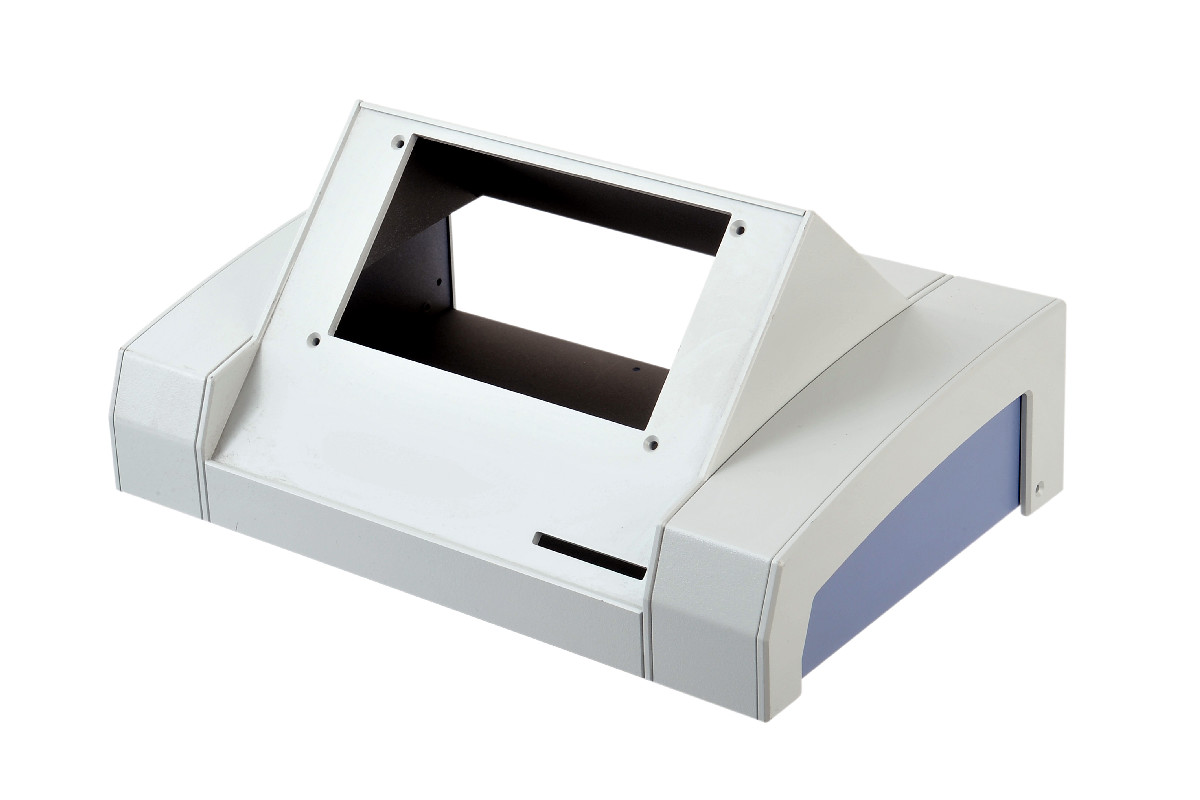
La plaque extrudée n’a pas de couches le long desquelles se fendre. Un boîtier plié et collé est aussi résistant qu’une pièce moulée par injection dans une matière comparable et passe les essais de chute courants ; quand un appareil doit résister à une chute précise, nous ajoutons une plaque plus épaisse, des renforts d’angle ou des nervures. Des inserts en laiton sont sertis à chaud dans les colonnettes pour les vis souvent démontées, et des colonnettes pour vis autotaraudeuses, avec au moins 4 mm de filetage, servent aux vis montées une ou deux fois.
Classement au feu et matière identifiée
Les normes de sécurité des équipements de laboratoire (IEC 61010-1) et des appareils électromédicaux (IEC 60601-1) examinent toutes deux le comportement au feu des matières d’enveloppe. Quand un évaluateur ou un laboratoire d’essais demande en quoi est fait le boîtier, la réponse utile est une matière classée UL 94 à une épaisseur donnée, avec une fiche technique à l’appui.
Il existe des matières d’impression ignifugées. Vérifiez que le classement a été obtenu sur des éprouvettes imprimées à votre épaisseur de paroi, et non sur des barreaux moulés de la résine de base : un classement UL 94 s’applique à la matière à l’épaisseur à laquelle elle a été testée.
Nous tenons en stock deux plaques UL 94 V-0 : l’ABS ignifugé Royalite (noir ou blanc, 3 mm) et le Boltaron 4335, un alliage acrylique/PVC qui résiste bien aux chocs et aux produits chimiques. Un prototype découpé dans l’une ou l’autre est dans la matière même des unités de série : ce que vous soumettez à l’évaluation est ce que vous livrez. La certification de l’appareil reste de votre ressort et de celui de votre laboratoire d’essais ; nous fabriquons le boîtier selon votre conception, dans la matière que vous spécifiez. Les classements de chaque plaque en stock figurent sur la page matériaux.
Coût et délai côte à côte
Pour un boîtier ABS d’environ 8 × 5 × 2 pouces (203 × 127 × 51 mm), les deux procédés se comparent ainsi.
| Critère | Plaque façonnée (Toolless) | Impression 3D |
|---|---|---|
| Coût du prototype | Environ 500 $ US | 300 à 950 $ US selon la complexité |
| Délai du prototype | 3 à 21 jours ouvrés selon la complexité | Une nuit pour les petites pièces |
| Outillage | Aucun | Aucun |
| Matière | Plaque de production, y compris grades UL 94 V-0 | Filament, résine ou poudre d’impression |
| Répétabilité d’une unité à l’autre | ±0,2 mm grâce au programme CNC | Variable d’une impression à l’autre |
| Le prototype est le premier article de série | Oui | Non |
| Prototype non conforme à la conception validée | Refait sans frais | Réimpression |
| Quantités | 1 à 10 000 ; frais de mise en route pour une ou deux unités | Adapté à quelques unités ; le coût unitaire varie peu avec la quantité |
Pour une seule unité, l’impression peut coûter moins cher et va généralement plus vite. L’équilibre s’inverse dès qu’il en faut plus d’une : un prototype façonné est le premier article d’une série sans minimum ni outillage, et son prix unitaire baisse avec la quantité, alors que chaque impression reste une pièce unique.
Les signes qu’il est temps de changer
- Il vous faut plus d’une poignée d’unités identiques, ou un second lot identique au premier.
- L’appareil quitte votre laboratoire : pour une clinique, un autre site ou le domicile d’un participant.
- Quelqu’un a demandé le classement au feu de la matière du boîtier.
- Les unités sont essuyées au désinfectant entre deux utilisations.
- La finition de chaque impression prend plus de temps que l’impression elle-même.
- Des filetages ont commencé à s’arracher, ou un boîtier s’est fendu le long d’une couche.
La conversion est avant tout un travail de modélisation. Envoyez la conception imprimée en STEP ou en STL : nos ingénieurs signalent ce dont le procédé en plaque a besoin, des parois aux épaisseurs de stock, des plis et des joints collés à la place des angles imprimés, des inserts à la place des colonnettes imprimées. Steve Sokol, d’Open Flight Solutions, a suivi cette voie avec le FlightBox : « Toolless a converti notre modèle de prototype, conçu pour l’impression 3D, en une conception incroyablement solide et esthétique, à un prix compatible avec notre budget. »
Si votre boîtier imprimé présente l’un de ces signes, déposez le modèle sur notre page d’envoi de fichiers CAO : nous le chiffrerons en boîtier façonné sous 48 heures.