대부분의 연구 장비에서 첫 인클로저로는 3D 프린팅 하우징이 알맞습니다. 빠르고, 연구실에 있는 프린터로 뽑을 수 있는 경우가 많으며, 기판이 들어가는지 확인해 줍니다. 하지만 장치가 연구자의 작업대를 떠나는 순간 더는 알맞은 선택이 아닙니다. 두 번째 장치가 첫 번째와 같아야 할 때, 임상의가 참가자마다 장치를 닦아야 할 때, 안전 심사자가 하우징 소재를 물을 때입니다. 이 글에서는 각 공정이 유리한 지점을 정리해, 사용 중인 장치가 그 경계의 어느 쪽에 있는지 판단할 수 있게 합니다.
당사는 판재 가공 하우징을 만듭니다. 플라스틱 판재를 CNC로 가공하고, 열 벤딩기로 접고, 용제 접착합니다. 3D 프린팅은 하지 않으므로 이 점을 감안해 비교를 읽어 주세요. 수치는 3D 프린팅 비교 페이지에서 가져왔습니다.
3D 프린팅이 잘하는 것
형상에 관한 질문에 가장 빨리 답하는 방법은 프린팅입니다. 기판 적층 조립 확인, 휴대용 그립 목업, 시험 장치에 센서를 고정하는 지그는 모두 내일 바뀔 수도 있는 일회성 부품이고, 프린터는 엔지니어링 검토 없이 하룻밤 만에 만들어 냅니다.
프린팅은 판재로 만들 수 없는 형상도 만듭니다. 판재 가공 인클로저는 직선을 따라 벤딩하고 곡면은 한 방향으로만 롤링하므로, 이중 곡률의 손바닥 모양 그립이나 유기적인 형태의 쉘은 프린터나 이후의 금형이 맡을 일입니다. 또 장치를 언젠가 사출 성형할 계획이라면, 고유한 접합선과 비율을 가진 벤딩 판재 하우징보다 프린팅 부품이 최종 성형 형태에 더 가까울 수 있습니다.
표면 마감과 세척
압출 방식(FDM) 프린팅은 적층선을 남기고, 쌓인 비드 사이의 미세한 틈에 액체와 잔여물이 낄 수 있습니다. 레진 프린팅은 표면이 더 매끄럽고, 파우더 베드 방식은 밀봉하지 않으면 거칠고 약간 다공성입니다. 어느 쪽이든 서포트 제거, 샌딩, 밀봉, 코팅은 하우징마다 반복되는 작업입니다.
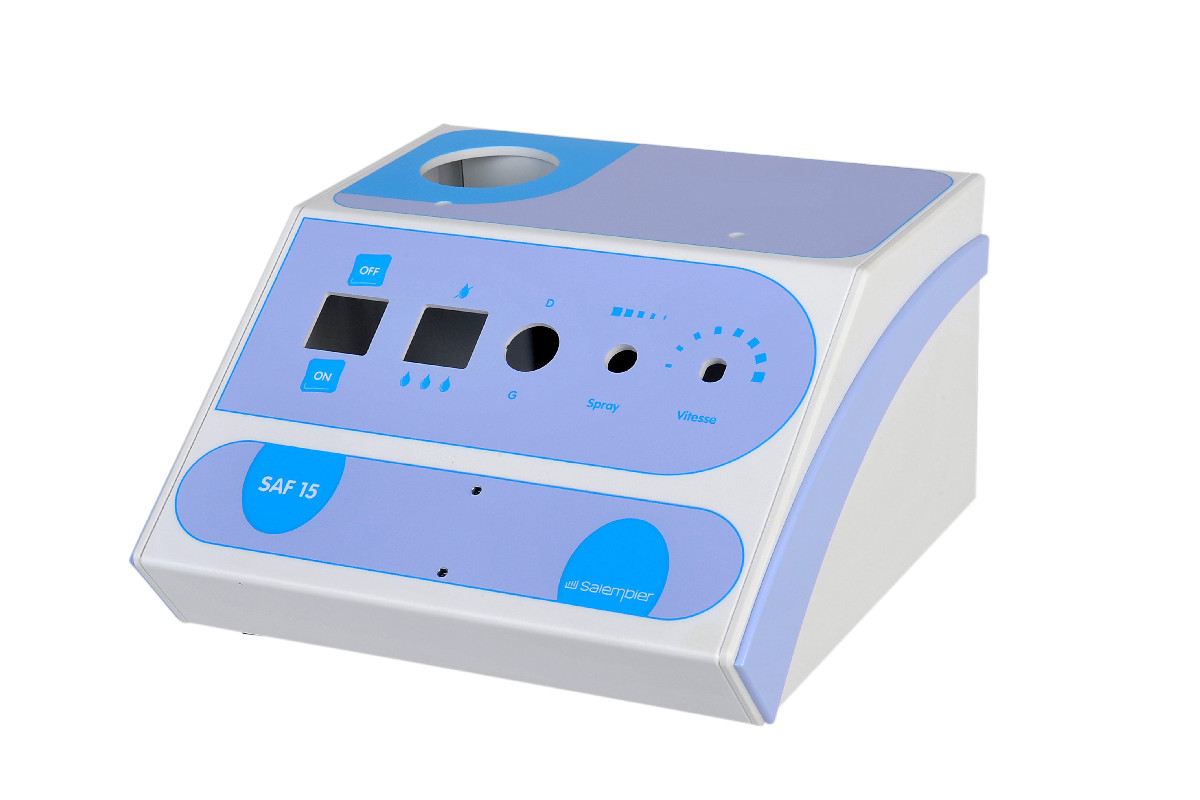
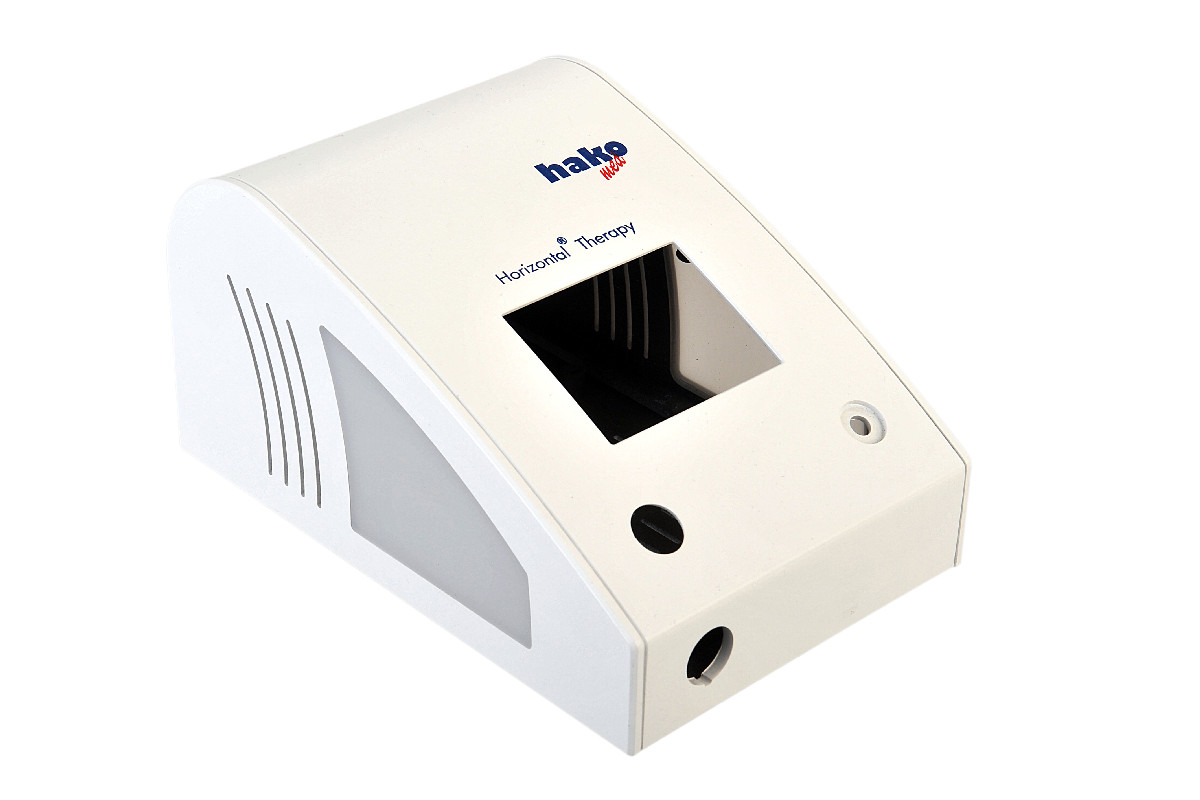
판재 가공 하우징의 표면은 판재 그 자체로, 판재 제조사가 색과 텍스처를 입혀 벗겨질 도장이 없습니다. 접합부는 용제 접착한 이음매입니다. 당사는 닦아 낼 수 있는 위치에 이음매를 두고 0.5mm 모따기를 넣어 틈이 아니라 깔끔한 선으로 만들며, 표기는 스티커 대신 판재에 UV 인쇄합니다. 실험실 장비 인클로저도 이렇게 만듭니다.
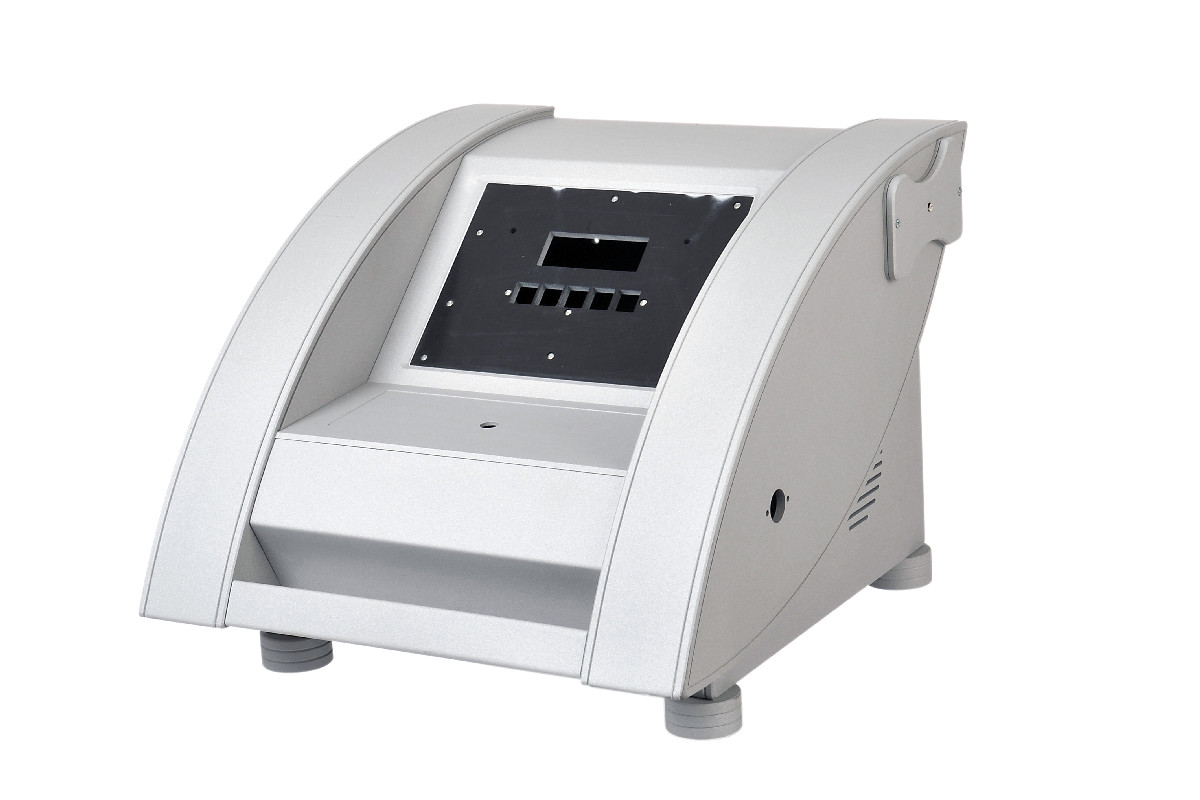
어떤 공정이든, 결정하기 전에 연구실이나 병원에서 실제로 쓰는 소독제로 샘플을 닦아 보세요. 내화학성은 약제마다 다르며, 일주일 동안 실제로 닦아 보는 편이 데이터시트보다 더 많은 것을 알려 줍니다.
장치 간 반복 정밀도
연구는 한 대로 끝나는 경우가 드뭅니다. 다기관 연구, 두 번째 코호트, 떨어뜨린 장치의 교체품은 모두 첫 번째와 같은 하우징이 필요하며, 케이블과 지그를 그대로 쓸 수 있도록 커넥터 위치도 같아야 합니다. 프린팅 부품은 출력 방향, 프린터 보정, 소재 로트, 작업자에 따라 출력할 때마다 달라집니다.
판재 가공 하우징은 모든 형상이 CNC 프로그램에서 나옵니다. 가공 공차는 전개도 기준 ±0.2mm, 뒷면 기준으로 위치를 잡는 형상은 ±0.4mm입니다. 프로그램을 보관하므로 내년에 주문한 장치도 올해 시제품과 같은 파일로 가공합니다. 자세한 내용은 공차와 반복 정밀도 페이지에 있습니다.
강도와 체결
FDM 부품은 층 사이가 가장 약하므로, 한 방향의 낙하는 견딘 프린팅 하우징도 다른 방향으로 떨어지면 적층선을 따라 갈라질 수 있습니다. 프린팅한 플라스틱에 나사를 직접 체결하면 몇 번 정비하는 사이에 나사산이 뭉개집니다. 열압입 인서트가 도움이 되지만, 주변의 프린팅 벽이 꽉 차 있어야 합니다.
압출 판재에는 갈라질 층이 없습니다. 벤딩·접착 인클로저는 비슷한 소재의 사출 성형품만큼 튼튼하고 일반적인 낙하 시험을 통과합니다. 특정 낙하 조건을 충족해야 하는 장치라면 더 두꺼운 판재, 코너 보강재, 리브를 추가합니다. 반복해서 풀었다 조이는 나사에는 보스에 열압입한 황동 인서트를, 한두 번만 체결하는 나사에는 나사산 깊이 4mm 이상의 셀프 태핑 보스를 씁니다.
난연 등급과 명확한 소재 규격
실험실 장비 안전 규격(IEC 61010-1)과 의료 전기 장비 안전 규격(IEC 60601-1)은 모두 인클로저 소재의 연소 특성을 고려합니다. 심사자나 시험 기관이 하우징 소재를 물을 때 쓸모 있는 답은, 명시된 두께에서 UL 94 등급을 받았고 데이터시트로 뒷받침되는 소재입니다.
난연 프린팅 소재도 있습니다. 다만 그 등급이 기본 수지를 성형한 시험편이 아니라 실제 벽 두께로 프린팅한 시험편으로 받은 것인지 확인하세요. UL 94 등급은 시험한 두께의 소재에만 적용되기 때문입니다.
당사는 UL 94 V-0 판재 두 종류를 보유하고 있습니다. Royalite 난연 ABS(검은색 또는 흰색, 3mm)와, 내충격성과 내화학성이 좋은 아크릴/PVC 합금 Boltaron 4335입니다. 어느 쪽으로 가공한 시제품이든 양산품과 같은 소재이므로, 평가에 제출하는 것이 곧 출하하는 것입니다. 장치 인증은 고객과 시험 기관의 몫이며, 당사는 지정된 소재로 설계대로 하우징을 제작합니다. 보유 판재별 등급은 소재 페이지에서 확인할 수 있습니다.
비용과 리드타임 비교
약 203 × 127 × 51mm(8 × 5 × 2인치) 크기의 ABS 인클로저 기준으로 두 공정을 비교하면 다음과 같습니다.
| 항목 | 판재 가공(Toolless) | 3D 프린팅 |
|---|---|---|
| 시제품 비용 | 약 500달러(USD) | 복잡도에 따라 300~950달러(USD) |
| 시제품 리드타임 | 복잡도에 따라 3~21영업일 | 작은 부품은 하룻밤 |
| 툴링 | 없음 | 없음 |
| 소재 | UL 94 V-0 등급을 포함한 양산용 판재 | 프린팅용 필라멘트, 레진, 파우더 |
| 장치 간 반복 정밀도 | CNC 프로그램 기준 ±0.2mm | 출력마다 다름 |
| 시제품이 곧 양산 초도품인가 | 예 | 아니요 |
| 시제품이 승인 설계와 다를 때 | 무상 재제작 | 재출력 |
| 수량 | 1~10,000대, 1~2대는 셋업 비용 별도 | 몇 대까지가 현실적이며, 수량이 늘어도 단가가 거의 내려가지 않음 |
한 대만 필요하다면 프린팅이 더 저렴할 수 있고 대개 더 빠릅니다. 하지만 두 대 이상이 필요해지면 균형이 바뀝니다. 판재 가공 시제품은 최소 수량도 툴링도 없는 생산의 초도품이고 수량이 늘수록 단가가 내려가지만, 프린팅은 매번 새로운 일회성 제작입니다.
전환할 때가 되었다는 신호
- 똑같은 장치가 몇 대 이상 필요하거나, 첫 배치와 같아야 하는 두 번째 배치가 필요합니다.
- 장치가 연구실을 벗어나 병원, 다른 기관, 참가자의 집으로 갑니다.
- 하우징 소재의 난연 등급을 묻는 사람이 생겼습니다.
- 사용할 때마다 장치를 소독제로 닦습니다.
- 출력물 후가공 시간이 출력 시간보다 길어졌습니다.
- 나사산이 뭉개지기 시작했거나, 하우징이 적층선을 따라 갈라졌습니다.
전환 작업은 대부분 모델링입니다. 프린팅용 설계를 STEP이나 STL로 보내 주시면 당사 엔지니어가 판재 공정에 필요한 사항을 짚어 드립니다. 표준 두께의 벽, 프린팅한 모서리 대신 벤딩과 접착 결합, 프린팅한 보스 대신 인서트 등입니다. Open Flight Solutions의 Steve Sokol도 FlightBox를 이렇게 전환했습니다. “Toolless는 3D 프린팅용으로 만든 시제품 모델을 놀라울 만큼 튼튼하고 보기 좋은 설계로 바꿔 주었고, 가격도 저희 예산에 맞았습니다.”
프린팅 하우징에 이런 신호가 하나라도 보인다면 CAD 업로드 페이지에 모델을 올려 주세요. 48시간 이내에 판재 가공 인클로저로 견적을 드립니다.