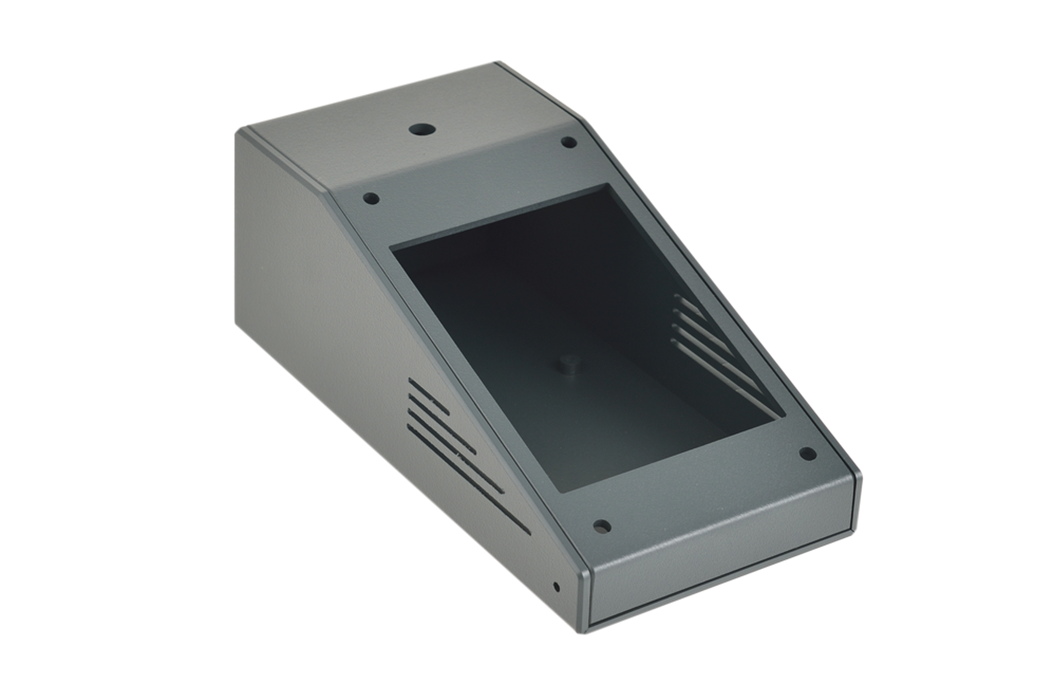
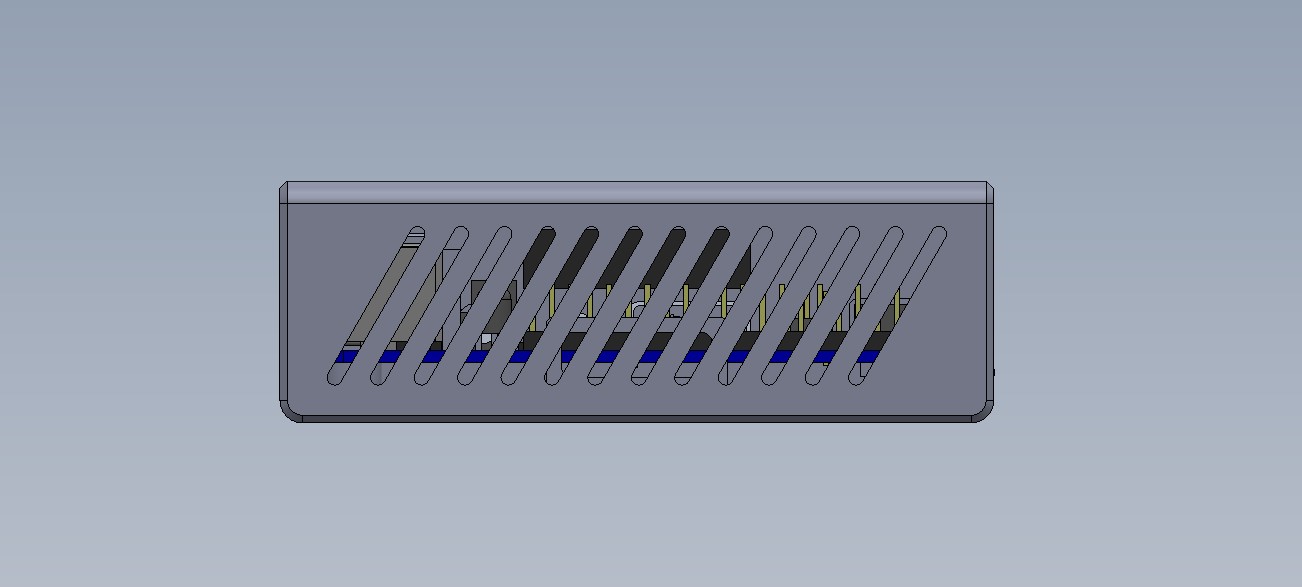
ToollessのカスタムRaspberry Piケースは、平らなABS板とお客様の基板のモデルから始まり、金型を一切つくらずにお手元に届きます。この記事では、1つのケースが工場の中をどう進むかを追います。お客様に送っていただくもの、承認いただく3Dモデル、ポートの開口部の切削、樹脂板の曲げと組立、そして各工程にかかる日数です。
例として取り上げるのは、3mm厚のABSでつくるRaspberry Pi 4またはPi 5用のケースです。構造は当社のC Boxと同じで、C字形の2つの半体をさねはぎ継手で合わせて閉じます。ディスプレイ、HAT、バッテリーを収める大型の筐体でも、部品点数が増えるだけで工程は変わりません。
お客様に送っていただくもの
最低限必要なのは、使用する基板の型式と、基板に接続するものの一覧です。基板またはアセンブリ全体のSTEP、IGES、SAT、SolidWorks、STL、DXFファイルがあればアップロードしてください。なくても、型式名とコネクターの一覧があれば十分です。基板の形状は、Raspberry Piがモデルごとに公開している機構図面から取得できます。
図面から読み取れないのは、製品の使われ方です。次の点をお知らせください。
- ユーザーが抜き差しするコネクターと、内部に収まったままのコネクター(ディスプレイへの内部ケーブル、挿したまま抜かないUSBドングルなど)
- 出荷後にmicroSDカードを取り出す人がいるかどうか
- ケース内に収めるほかの部品:HAT、ディスプレイ、リレー基板、電源、バッテリー、ファン
- ケースの取り付け方法と設置場所:机上、壁、キャビネット内、屋外
- 色、ロゴや表示のデザインデータ、おおよその数量
承認いただく3Dモデル
1人のエンジニアが窓口として案件を一貫して担当し、お客様の基板に合わせてSolidWorksでケースをモデリングします。基板はM2.5の取付穴の位置で4本のボスに載ります。この取付穴は、Model B+以降のフルサイズのPiすべてで58×49mmの長方形上に配置されています。開口部はすべてこの穴から寸法を取るため、開口の位置はケースの外形ではなくコネクターに合わせて決まります。
モデルはSTEP、IGES、STL、SolidWorks形式でお送りします。樹脂板を切る前に、お客様のアセンブリと照合してください。プラグのクリアランス、蓋の高さ、可動部は特に念入りに確認してください。この段階の変更なら数分で済みます。承認されたモデルは、CNCプログラムと作業指示書(トラベラー)になり、作業指示書で材料、重要寸法、作業の順序が決まります。設計データはお客様のものです。
面ごとに見るポートの開口部
Pi 4やPi 5では、コネクターが基板の3辺に並び、裏面にも1つあります。そのためケースには通常、3〜4面の壁に開口部が必要です。開口部の大きさは、基板上のソケットだけでなく、ユーザーが差し込むケーブルのプラグに合わせて決めます。micro HDMIやUSB-Cケーブルのモールド成形されたグリップはソケットよりはるかに大きく、それでもプラグを壁越しに奥まで差し込めなければなりません。
| コネクター | 基板上の位置 | ケースに必要な加工 |
|---|---|---|
| USBとEthernetのスタック | 短辺の一方 | コネクターごとに1つの窓。後継の基板で配置が変わる可能性があれば、まとめて1つの窓 |
| USB-C電源とmicro HDMI×2 | 長辺の一方 | 外面に座ぐりを切削し、3mm厚の壁越しでもプラグ本体がソケットに届くようにする |
| 3.5mmオーディオジャック | 同じ長辺(Pi 4のみ) | 丸穴。Pi 5にはオーディオジャックがない |
| microSDカード | 裏面、反対側の短辺 | スロット。工場でカードに書き込む場合は開口なし |
| 40ピンGPIOヘッダー | もう一方の長辺 | フラットケーブル用のスロット、またはHAT用の高さの余裕 |
| 電源ボタン | Pi 5のみ | ユーザーが操作する場合は開口部またはプランジャー。操作しない場合は不要 |
| ステータスLED | 基板の上面 | 小さな穴、またはライトパイプ |
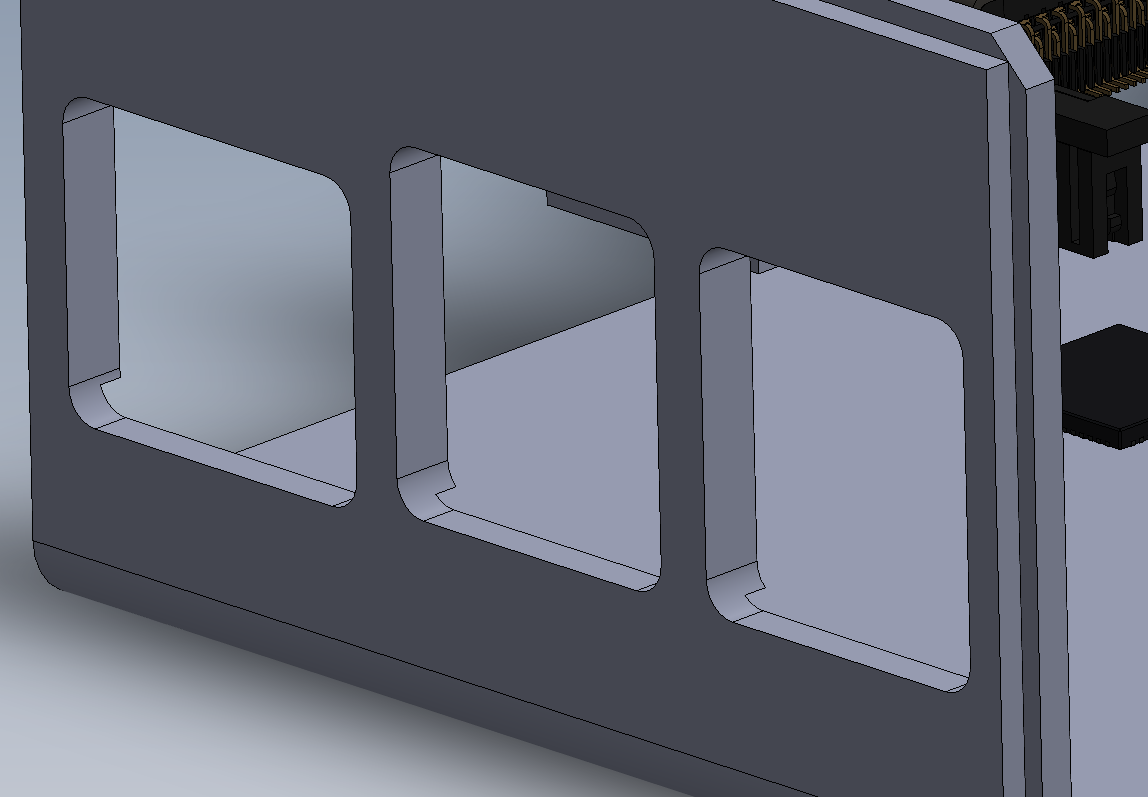
プラグ用の座ぐりは、樹脂板の裏側から加工します。裏側の加工はテンプレートで位置決めするため公差は±0.4mmとなり、主な展開形状の±0.2mmより大きくなります。エンジニアはこの差を窓のクリアランスに見込んで設計します。
平板の切削から曲げ加工まで
C字形の各半体は、1枚の平らな部品です。部品が樹脂板につながった状態のまま、CNCルーターですべての開口部、通気スリット、ボス用の凹部を切削します。当社の標準ABSは、片面が平滑面、もう片面がシボ面です。内側になる平滑面から加工するため、エンドユーザーの目に触れるシボ面はきれいなまま残ります。すべての形状をオペレーターの段取りではなくプログラムで加工するので、100個目のケースも1個目と同じに仕上がります。
次に部品を切り離し、端面にさねはぎ継手の形状を加工します。専用設計のテーブルソーで各曲げ線に板厚の半分までV溝を入れ、コンピューター制御の熱曲げ機が溝に沿って加熱し、パネルを90度に曲げます。仕上がりは、内側がシャープな直角、外側が板厚と同じ半径のRになります。各半体の曲げは2回です。曲げ1回ごとに外形が板厚1枚分大きくなるため、ケースは内寸で寸法を決めます。基板にとって重要なのも内寸です。
V溝はパネルの全幅にわたって入れる必要があるため、ケースは曲げたセクションを組み合わせてつくります。板金ボックスのように4辺を折り上げることはしません。各工程の詳細は10ステップの製造工程で解説しています。
ボス、真鍮インサート、組立
ボスにはねじ付きの真鍮インサートを熱圧入し、そのボスをベースに切削した円形の凹部へ溶剤接着します。位置は治具ではなくCNCプログラムで決まるため、毎回58×49mmのパターンどおりに配置されます。ボスの高さは9mm未満です。USB、Ethernet、GPIOの各コネクターの下に出ているスルーホールのピンから基板を浮かせるには、数ミリあれば十分です。
Piの場合、保守のために基板を取り外すことがあれば、必ずM2.5のインサートを入れます。セルフタッピングねじがしっかり効くのは2〜3回の締め付けまでですが、インサートなら製品に必要な回数だけ締め直せます。ねじを使いたくない場合は、内壁に切削した溝に基板を差し込む方式にもできます。
ライトパイプ、アクリル窓、タブも同じ段階で接着します。本生産の前に、組立リーダーがすべての工程と付属部品を盛り込んだセットアップ品を1個製作し、エンジニアがモデルと照合します。そのうえで初めて、残りの数量を組み立てます。2つの半体はさねはぎ継手で閉じるため、基板を入れたまま接着して封じる必要はありません。
印刷と仕上げ
ロゴやポートの表示は、曲げる前の平らな部品にUV硬化インクで印刷します。そのため各表示は、対応する開口部のすぐ横に正確に入ります。着色済み樹脂板に直接印刷するので塗装工程はなく、白インクは黒やダークグレーのABSにも透けずに印刷できます。在庫のABSは白、黒、ライトグレー、ダークグレーの4色で、ツートンのケースは半体ごとに異なる在庫色を使います。摩耗に耐える必要があるマーキングには、彫刻加工を選びます。印刷の選択肢はプラスチック筐体へのデジタル印刷をご覧ください。
納期と数量
- ご連絡:エンジニアが1営業日以内にご返信し、お見積もりは48時間以内にお送りします。
- 試作:モデル承認後3〜21営業日(複雑さによる)。Piケースでは、最初のお問い合わせから納品まで最短3〜4週間で完了した実績があります。
- 初品:試作品は量産用プログラムを使い、量産設備で加工します。量産で届く部品と同じものです。
- 量産:ご発注から3週間。
- 数量:最小ロットはありません。1〜2個の場合はセットアップ費がかかります。最も経済的なのは100〜10,000個で、包括発注(ブランケットオーダー)なら10〜10,000個を計画的に分納できます。
- 在庫:持ちません。分納ごとに注文を受けてから加工するため、分納の合間に設計を変更してもプログラムを修正するだけで済み、在庫を廃棄することはありません。
基板のモデルとコネクターの一覧を、CADデータのアップロードページからお送りください。1営業日以内に、エンジニアが確認事項かお見積もりをご連絡します。