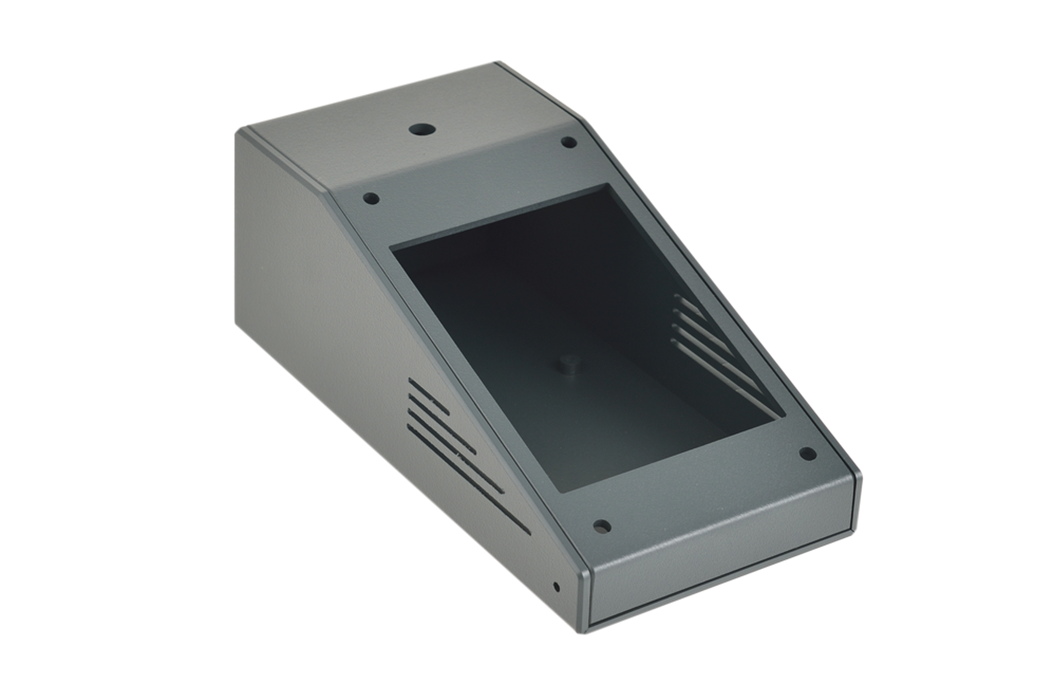
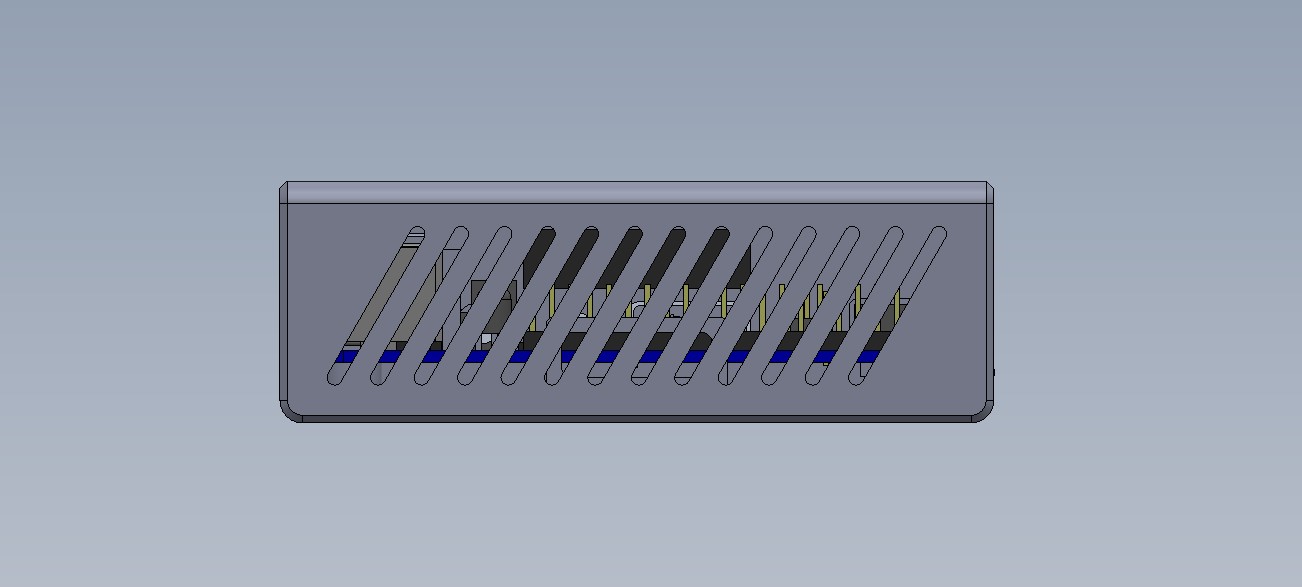
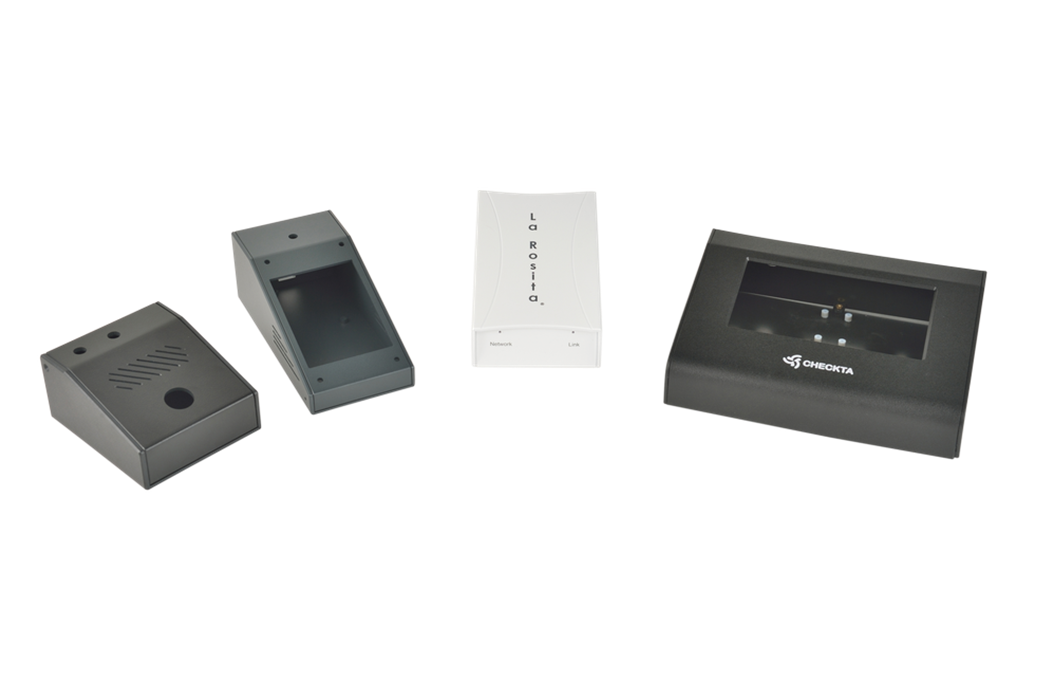
Una carcasa a medida para Raspberry Pi de Toolless empieza como una lámina plana de ABS y un modelo de su placa, y llega a sus manos sin que nadie haya fabricado un molde. Este artículo sigue una carcasa a su paso por el taller: lo que usted nos envía, el modelo 3D que aprueba, cómo se mecanizan los recortes para los puertos, cómo se dobla y ensambla la lámina y cuánto dura cada etapa.
El ejemplo es una carcasa para una Raspberry Pi 4 o Pi 5 en ABS de 3 mm, construida como nuestra C Box: dos mitades en forma de C que cierran con una unión machihembrada. Una carcasa más grande, con pantalla, un HAT y una batería, pasa por los mismos pasos con más piezas.
Lo que nos envía
Lo mínimo es el modelo de la placa y una lista de lo que va conectado a ella. Si tiene un archivo STEP, IGES, SAT, SolidWorks, STL o DXF de la placa o del ensamblaje completo, súbalo. Si no, basta con el nombre del modelo y una lista de conectores, porque la geometría de la placa sale de los planos mecánicos que Raspberry Pi publica para cada modelo.
Lo que no podemos leer en un plano es cómo se usa el producto. Indíquenos:
- qué conectores usa el usuario y cuáles quedan ocultos (un cable interno hacia una pantalla, un adaptador USB que nunca se retira)
- si alguien necesita acceder a la tarjeta microSD una vez enviada la unidad
- qué más va dentro: HAT, pantalla, placa de relés, fuente de alimentación, batería, ventilador
- cómo se monta la carcasa y dónde va a estar: escritorio, pared, gabinete, exterior
- color, logotipo y diseño de las etiquetas, y cantidades aproximadas
El modelo 3D que usted aprueba
Un solo ingeniero gestiona su proyecto como único punto de contacto, y la carcasa se modela en SolidWorks alrededor de su placa. La placa se apoya en cuatro torretas (bosses) situadas en sus orificios de montaje M2.5, que forman un rectángulo de 58 × 49 mm en todas las Pi de tamaño completo desde el modelo B+. Cada recorte se acota desde esos orificios, de modo que las aberturas siguen a los conectores y no al exterior de la caja.
Usted recibe el modelo en formato STEP, IGES, STL o SolidWorks y lo compara con su propio ensamblaje antes de que se corte ninguna lámina. Revise con atención el espacio para las clavijas, la altura de la tapa y cualquier pieza móvil; un cambio en esta etapa cuesta minutos. Una vez aprobado, el modelo se convierte en el programa CNC y en la hoja de ruta del taller, que fija el material, las cotas críticas y el orden de las operaciones. El diseño es de su propiedad.
Recortes para los puertos, cara por cara
En una Pi 4 o Pi 5, los conectores están en tres bordes de la placa y uno en la cara inferior, así que una carcasa suele tener aberturas en tres o cuatro paredes. Cada abertura se dimensiona para la clavija del cable que conecta el usuario, no solo para el conector de la placa. El cuerpo moldeado de una clavija micro HDMI o USB-C es mucho más grande que el conector, y aun así la clavija tiene que entrar a fondo a través de la pared.
| Conector | Ubicación en la placa | Lo que necesita la carcasa |
|---|---|---|
| Bloque de USB y Ethernet | Un borde corto | Una ventana por conector, o una sola ventana si una placa futura puede reorganizarlos |
| Alimentación USB-C y dos micro HDMI | Un borde largo | Un rebaje fresado en la cara exterior para que el cuerpo de las clavijas llegue a los conectores a través de una pared de 3 mm |
| Conector de audio de 3.5 mm | El mismo borde largo, solo en la Pi 4 | Un orificio redondo; la Pi 5 no tiene conector de audio |
| Tarjeta microSD | Cara inferior, en el borde corto opuesto | Una ranura, o ninguna abertura si la tarjeta se graba en fábrica |
| Conector GPIO de 40 pines | El otro borde largo | Una ranura para un cable plano, o altura libre para un HAT |
| Botón de encendido | Solo en la Pi 5 | Una abertura o un pulsador prolongador si el usuario debe alcanzarlo; nada en caso contrario |
| LED de estado | Cara superior de la placa | Un orificio pequeño o una guía de luz |
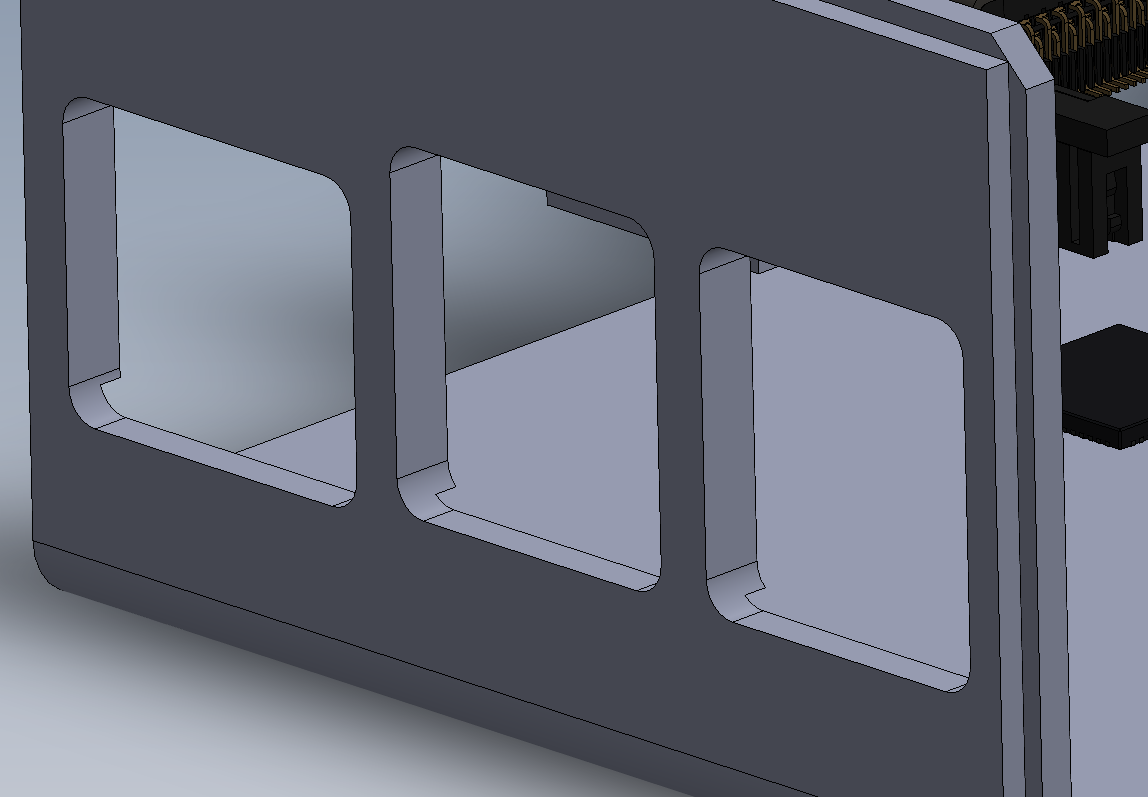
Los rebajes para las clavijas se cortan por el reverso de la lámina. Los elementos del reverso se ubican a partir de una plantilla y mantienen ±0.4 mm, frente a ±0.2 mm del patrón plano principal, y el ingeniero lo tiene en cuenta en las holguras de las ventanas.
De la lámina plana a la carcasa doblada
Cada C es una sola pieza plana. La fresadora CNC mecaniza cada abertura, ranura de ventilación y alojamiento de torreta mientras la pieza sigue sujeta en la lámina. Nuestro ABS estándar tiene una cara lisa y una texturizada; mecanizamos desde la cara lisa, que queda en el interior, para que la cara texturizada que ve su cliente quede limpia. Como cada elemento sale del programa y no del ajuste de un operario, la carcasa número cien es igual a la primera.
Después se separan las piezas de la lámina y se fresan en sus bordes los detalles machihembrados. Una sierra de mesa hecha a medida marca una ranura en V hasta la mitad del espesor de la lámina en cada línea de doblez, y una dobladora térmica computarizada calienta a lo largo de la ranura y dobla el panel a 90 grados. El resultado es una esquina interior en escuadra con un radio exterior igual a un espesor de material. Cada mitad lleva dos dobleces y, como la medida exterior crece un espesor por cada doblez, acotamos la carcasa por sus medidas interiores, que es además lo que le importa a la placa.
Una ranura debe recorrer todo el ancho de un panel, así que una carcasa se construye con secciones dobladas y nunca se pliega por los cuatro lados como una caja de lámina metálica. El proceso de fabricación en diez pasos describe cada operación con más detalle.
Torretas, insertos de latón y ensamblaje
Los insertos roscados de latón se colocan en caliente en las torretas, y las torretas se unen con solvente en alojamientos circulares fresados en la base. Su posición sale del programa CNC, no de un dispositivo de sujeción, así que quedan siempre en el patrón de 58 × 49 mm. Las torretas miden menos de 9 mm de altura; unos pocos milímetros bastan para separar la placa de los pines pasantes que sobresalen bajo sus conectores USB, Ethernet y GPIO.
En una Pi colocamos insertos M2.5 siempre que la placa vaya a desmontarse para servicio. Un tornillo autorroscante sujeta bien durante dos o tres montajes; un inserto aguanta tantos como necesite el producto. Si prefiere prescindir de tornillos, la placa puede deslizarse en ranuras mecanizadas en las paredes interiores.
Las guías de luz, las ventanas de acrílico y las pestañas se unen en la misma etapa. Antes del lote, el responsable de ensamblaje arma una carcasa de preparación completa con todas las operaciones y accesorios, y el ingeniero la compara con el modelo. Solo entonces se ensambla el resto del pedido. Las dos mitades cierran con su unión machihembrada, así que no hace falta pegar la carcasa sobre la placa.
Impresión y acabado
Los logotipos y las etiquetas de los puertos se imprimen con tinta de curado UV sobre la pieza plana antes del doblado, de modo que cada etiqueta queda junto a la abertura que identifica. La tinta se aplica sobre lámina precoloreada, así que no hay paso de pintura, y la tinta blanca imprime opaca sobre ABS negro o gris oscuro. El ABS en inventario viene en blanco, negro, gris claro y gris oscuro; una carcasa bicolor usa un color de inventario distinto para cada mitad. El grabado es la opción para marcas que deben resistir la abrasión. Consulte impresión digital en cajas de plástico para ver las opciones de impresión.
Tiempo de entrega y cantidades
- Respuesta: un ingeniero responde en un día hábil, y las cotizaciones se envían en un plazo de 48 horas.
- Prototipo: de 3 a 21 días hábiles tras la aprobación del modelo, según la complejidad. Algunas carcasas para Pi han pasado del primer contacto a las piezas entregadas en solo 3 o 4 semanas.
- Primera pieza: el prototipo se corta con el programa de producción en los equipos de producción, así que es la misma pieza que recibirá en volumen.
- Producción: tres semanas después de la orden de compra.
- Cantidad: sin pedido mínimo. Una o dos unidades llevan un cargo de preparación; el proceso es más económico entre 100 y 10 000 unidades, y los pedidos abiertos cubren de 10 a 10 000 unidades con entregas programadas.
- Inventario: ninguno. Cada entrega se corta cuando se pide, así que un cambio entre entregas es una edición del programa, no inventario que haya que desechar.
Suba el modelo de su placa y la lista de conectores en nuestra página para enviar archivos CAD, y un ingeniero le responderá en un día hábil con preguntas o una cotización.