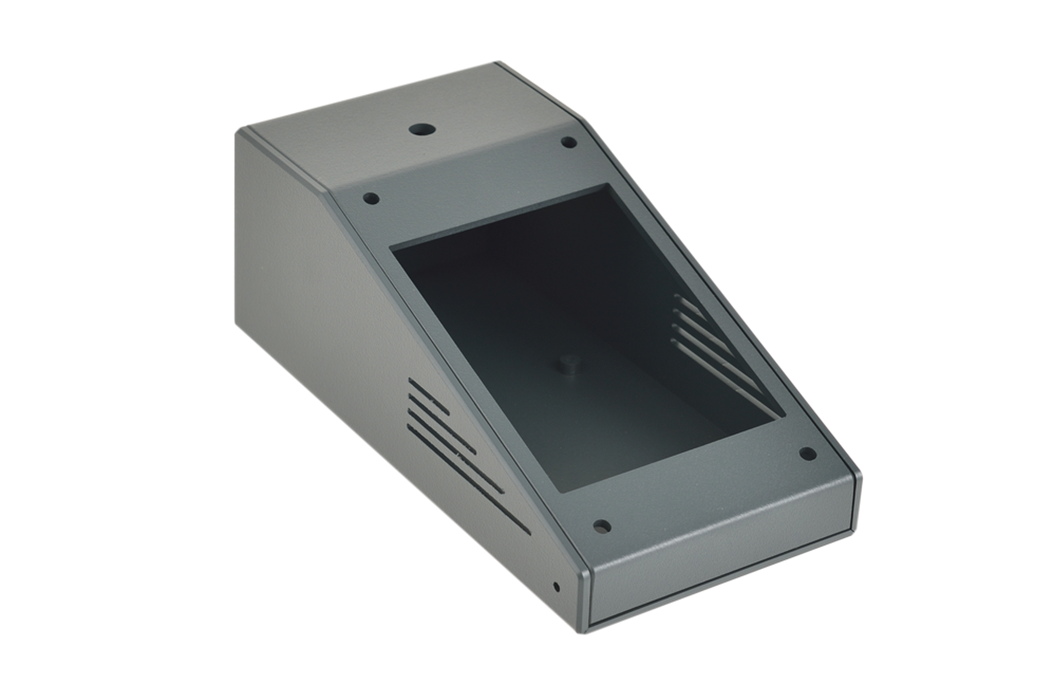
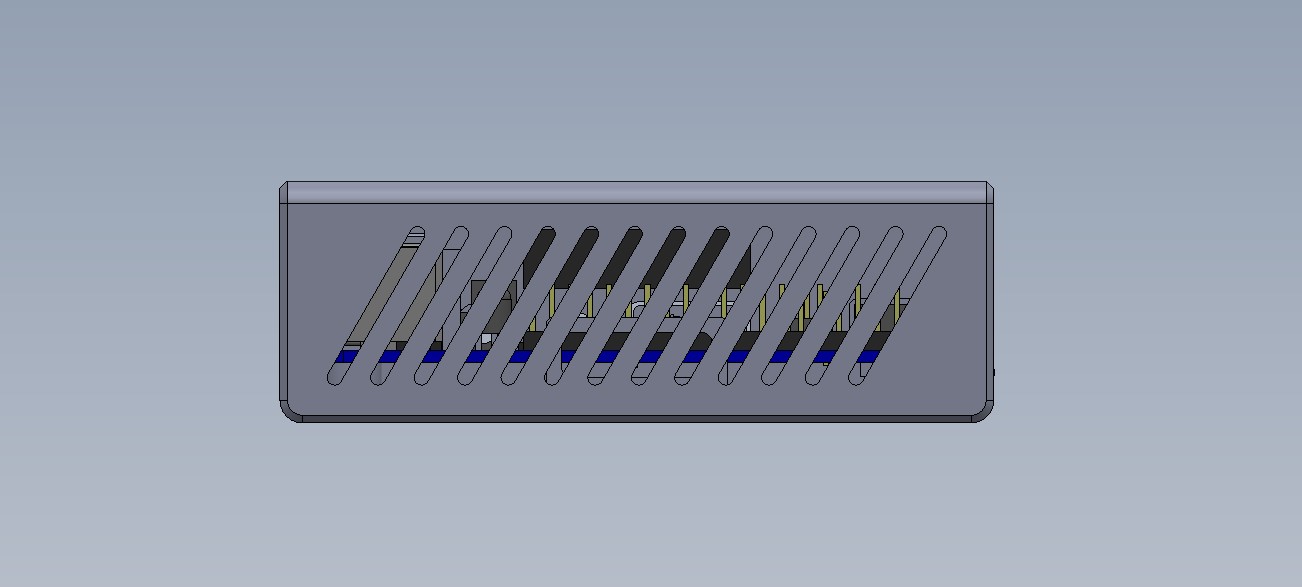
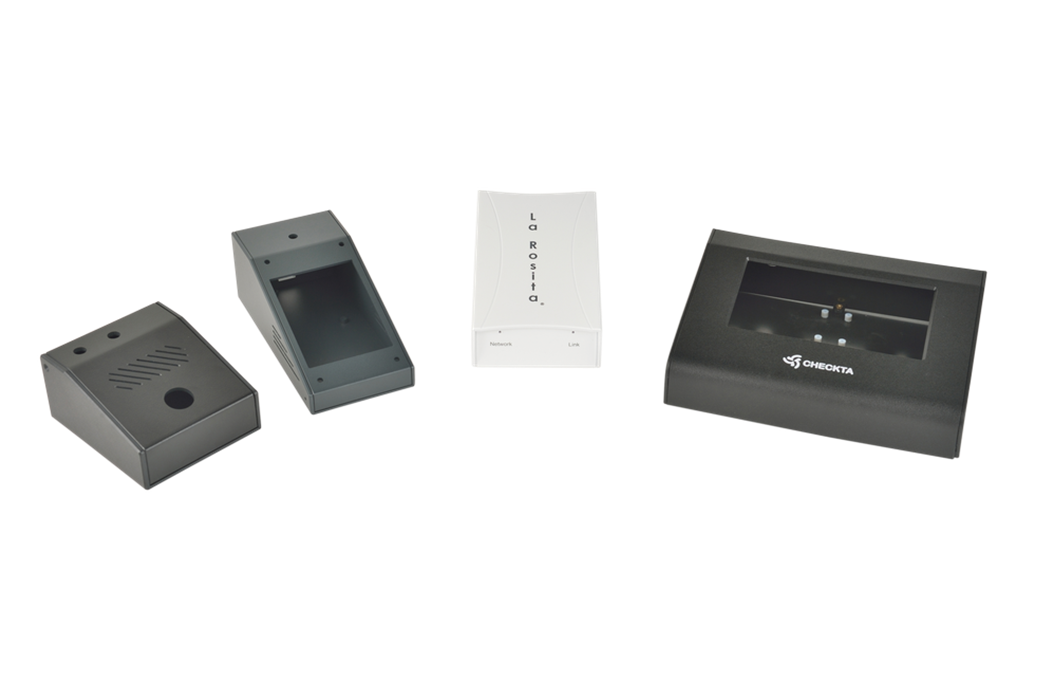
Chez Toolless, un boîtier Raspberry Pi sur mesure part d’une plaque d’ABS et d’un modèle de votre carte, et il vous est livré sans qu’aucun moule ait été fabriqué. Cet article suit un boîtier à travers l’atelier : ce que vous nous envoyez, le modèle 3D que vous validez, l’usinage des découpes de ports, le pliage et l’assemblage de la plaque, et la durée de chaque étape.
L’exemple retenu est un boîtier pour Raspberry Pi 4 ou Pi 5 en ABS de 3 mm, construit comme notre boîtier C Box : deux demi-coques en C qui se referment sur un assemblage à rainure et languette. Un boîtier plus grand, avec écran, carte HAT et batterie, passe par les mêmes étapes, avec davantage de pièces.
Ce que vous nous envoyez
Le minimum : le modèle de carte et la liste de ce qui s’y raccorde. Si vous disposez d’un fichier STEP, IGES, SAT, SolidWorks, STL ou DXF de la carte ou de l’assemblage complet, envoyez-le. Sinon, le nom du modèle et la liste des connecteurs suffisent, car la géométrie de la carte provient des plans mécaniques que Raspberry Pi publie pour chaque modèle.
Ce qu’un plan ne dit pas, c’est l’usage du produit. Précisez-nous :
- les connecteurs sur lesquels l’utilisateur se branche, et ceux qui restent inaccessibles (un câble interne vers un écran, un dongle USB qui ne ressort jamais)
- si quelqu’un doit accéder à la carte microSD une fois l’appareil livré
- ce qui se loge aussi à l’intérieur : carte HAT, écran, carte relais, alimentation, batterie, ventilateur
- la fixation du boîtier et son lieu d’installation : bureau, mur, armoire, extérieur
- la couleur, le logo et les marquages, ainsi que les quantités approximatives
Le modèle 3D que vous validez
Un ingénieur suit votre dossier et reste votre interlocuteur unique ; le boîtier est modélisé dans SolidWorks autour de votre carte. Celle-ci repose sur quatre colonnettes placées au droit de ses trous de fixation M2,5, disposés en rectangle de 58 × 49 mm sur tous les Pi au format standard depuis le modèle B+. Toutes les découpes sont cotées à partir de ces trous : les ouvertures suivent donc les connecteurs, et non l’extérieur du boîtier.
Vous recevez le modèle au format STEP, IGES, STL ou SolidWorks et vous le confrontez à votre propre assemblage avant toute découpe de plaque. Examinez de près le dégagement autour des fiches, la hauteur du couvercle et tout ce qui bouge : à ce stade, une modification prend quelques minutes. Une fois validé, le modèle devient le programme CNC et la fiche suiveuse de l’atelier, qui fixe la matière, les cotes critiques et l’ordre des opérations. La conception vous appartient.
Les découpes de ports, face par face
Sur un Pi 4 ou un Pi 5, les connecteurs occupent trois bords de la carte, plus un sur la face inférieure : un boîtier comporte donc en général des ouvertures sur trois ou quatre parois. Chaque ouverture est dimensionnée pour la fiche du câble que l’utilisateur insère, et pas seulement pour l’embase de la carte. Le corps surmoulé d’une fiche micro HDMI ou USB-C est bien plus large que l’embase, et la fiche doit malgré tout s’enfoncer complètement à travers la paroi.
| Connecteur | Emplacement sur la carte | Ce que le boîtier doit prévoir |
|---|---|---|
| Bloc USB et Ethernet | Un petit côté | Une fenêtre par connecteur, ou une fenêtre unique si une future carte peut les disposer autrement |
| Alimentation USB-C et deux micro HDMI | Un grand côté | Un dégagement usiné dans la face extérieure, pour que le corps des fiches atteigne les embases à travers une paroi de 3 mm |
| Prise jack audio 3,5 mm | Même grand côté, Pi 4 uniquement | Un trou rond ; le Pi 5 n’a pas de prise audio |
| Carte microSD | Face inférieure, petit côté opposé | Une fente, ou aucune ouverture si la carte est programmée en usine |
| Connecteur GPIO 40 broches | L’autre grand côté | Une fente pour une nappe, ou de la hauteur libre pour une carte HAT |
| Bouton d’alimentation | Pi 5 uniquement | Une ouverture ou un poussoir si l’utilisateur doit y accéder ; rien sinon |
| LED d’état | Dessus de la carte | Un petit trou ou un guide de lumière |
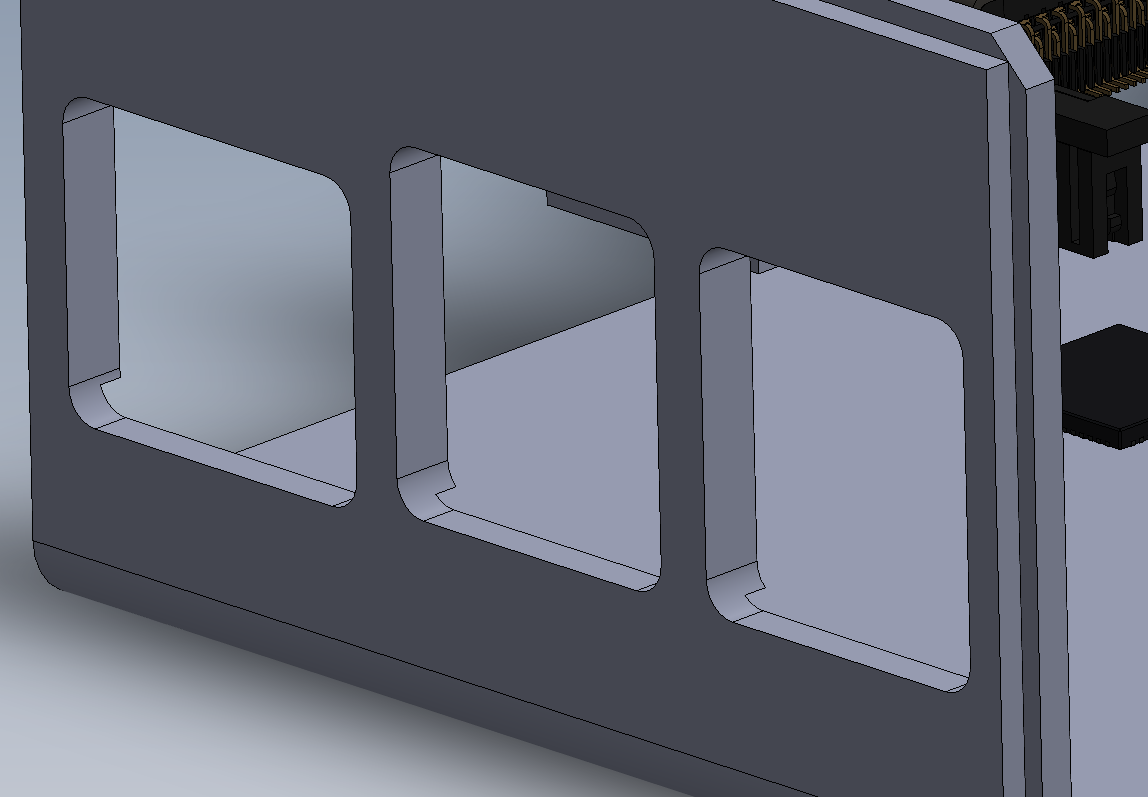
Les dégagements pour fiches sont usinés sur l’autre face de la plaque. Les usinages en face arrière sont positionnés à l’aide d’un gabarit et tenus à ±0,4 mm, contre ±0,2 mm pour le développé principal ; l’ingénieur en tient compte dans le jeu des fenêtres.
De la plaque au boîtier plié
Chaque demi-coque en C est une seule pièce plane. La fraiseuse CNC usine toutes les ouvertures, fentes d’aération et logements de colonnettes pendant que la pièce est encore maintenue dans la plaque. Notre ABS standard a une face lisse et une face texturée ; nous usinons côté lisse, qui devient l’intérieur, si bien que la face texturée que voit votre client reste nette. Comme chaque usinage provient du programme et non du réglage d’un opérateur, le centième boîtier est identique au premier.
Les pièces sont ensuite détachées, puis les profils de rainure et de languette sont fraisés sur leurs chants. Une scie à table spécialement conçue usine une rainure en V à mi-épaisseur sur chaque ligne de pli, et une plieuse thermique à commande numérique chauffe le long de la rainure puis plie le panneau à 90 degrés. On obtient un angle intérieur vif, avec un rayon extérieur égal à une épaisseur de matière. Chaque demi-coque reçoit deux plis ; comme la cote extérieure augmente d’une épaisseur à chaque pli, nous cotons le boîtier par ses parois intérieures, ce qui est aussi ce qui compte pour la carte.
Une rainure doit traverser toute la largeur d’un panneau : un boîtier est donc construit à partir de sections pliées, jamais replié sur ses quatre côtés comme une boîte en tôle. Notre page sur le procédé de fabrication en dix étapes détaille chaque opération.
Colonnettes, inserts en laiton et assemblage
Des inserts filetés en laiton sont sertis à chaud dans les colonnettes, elles-mêmes collées au solvant dans des logements circulaires usinés dans la base. Leur position vient du programme CNC et non d’un gabarit de montage : elles tombent sur le rectangle de 58 × 49 mm à chaque fois. Les colonnettes restent sous 9 mm de hauteur ; quelques millimètres suffisent pour surélever la carte au-dessus des broches traversantes situées sous ses connecteurs USB, Ethernet et GPIO.
Sur un Pi, nous posons des inserts M2,5 dès que la carte doit pouvoir être démontée pour maintenance. Une vis autotaraudeuse tient bien sur deux ou trois vissages ; un insert en supporte autant que le produit l’exige. Si vous préférez vous passer de vis, la carte peut aussi coulisser dans des rainures usinées dans les parois intérieures.
Les guides de lumière, fenêtres en acrylique et pattes sont collés à la même étape. Avant la série, le chef d’équipe d’assemblage réalise un boîtier témoin complet, avec toutes les opérations et tous les accessoires, et l’ingénieur le contrôle par rapport au modèle. Ce n’est qu’ensuite que le reste de la commande est assemblé. Les deux demi-coques se referment sur leur assemblage à rainure et languette : nul besoin de les coller pour refermer le boîtier sur la carte.
Impression et finition
Logos et repères de ports sont imprimés à l’encre à séchage UV sur la pièce à plat, avant pliage, si bien que chaque repère se trouve à côté de l’ouverture qu’il désigne. L’encre est déposée sur une plaque teintée dans la masse : pas d’étape de peinture, et l’encre blanche reste opaque sur l’ABS noir ou gris foncé. L’ABS en stock existe en blanc, noir, gris clair et gris foncé ; un boîtier bicolore utilise une couleur de stock différente pour chaque demi-coque. Pour un marquage qui doit résister à l’abrasion, on choisit la gravure. Les options d’impression sont présentées sur notre page impression numérique sur boîtiers plastique.
Délais et quantités
- Réponse. Un ingénieur vous répond sous un jour ouvré, et le devis part sous 48 heures.
- Prototype. 3 à 21 jours ouvrés après validation du modèle, selon la complexité. Des boîtiers Pi sont déjà passés du premier contact à la livraison des pièces en 3 à 4 semaines seulement.
- Premier article. Le prototype est découpé à partir du programme de série, sur les machines de série : c’est la pièce que vous recevrez en volume.
- Production. Trois semaines après le bon de commande.
- Quantités. Pas de minimum. Une ou deux pièces entraînent des frais de mise en route ; le procédé est le plus économique de 100 à 10 000 pièces, et les commandes cadres couvrent de 10 à 10 000 pièces avec des appels de livraison planifiés.
- Stock. Aucun. Chaque appel de livraison est découpé à la commande : une modification entre deux appels se fait dans le programme, sans stock à mettre au rebut.
Envoyez le modèle de votre carte et la liste des connecteurs depuis notre page d’envoi de fichiers CAO : un ingénieur revient vers vous sous un jour ouvré avec ses questions ou un devis.