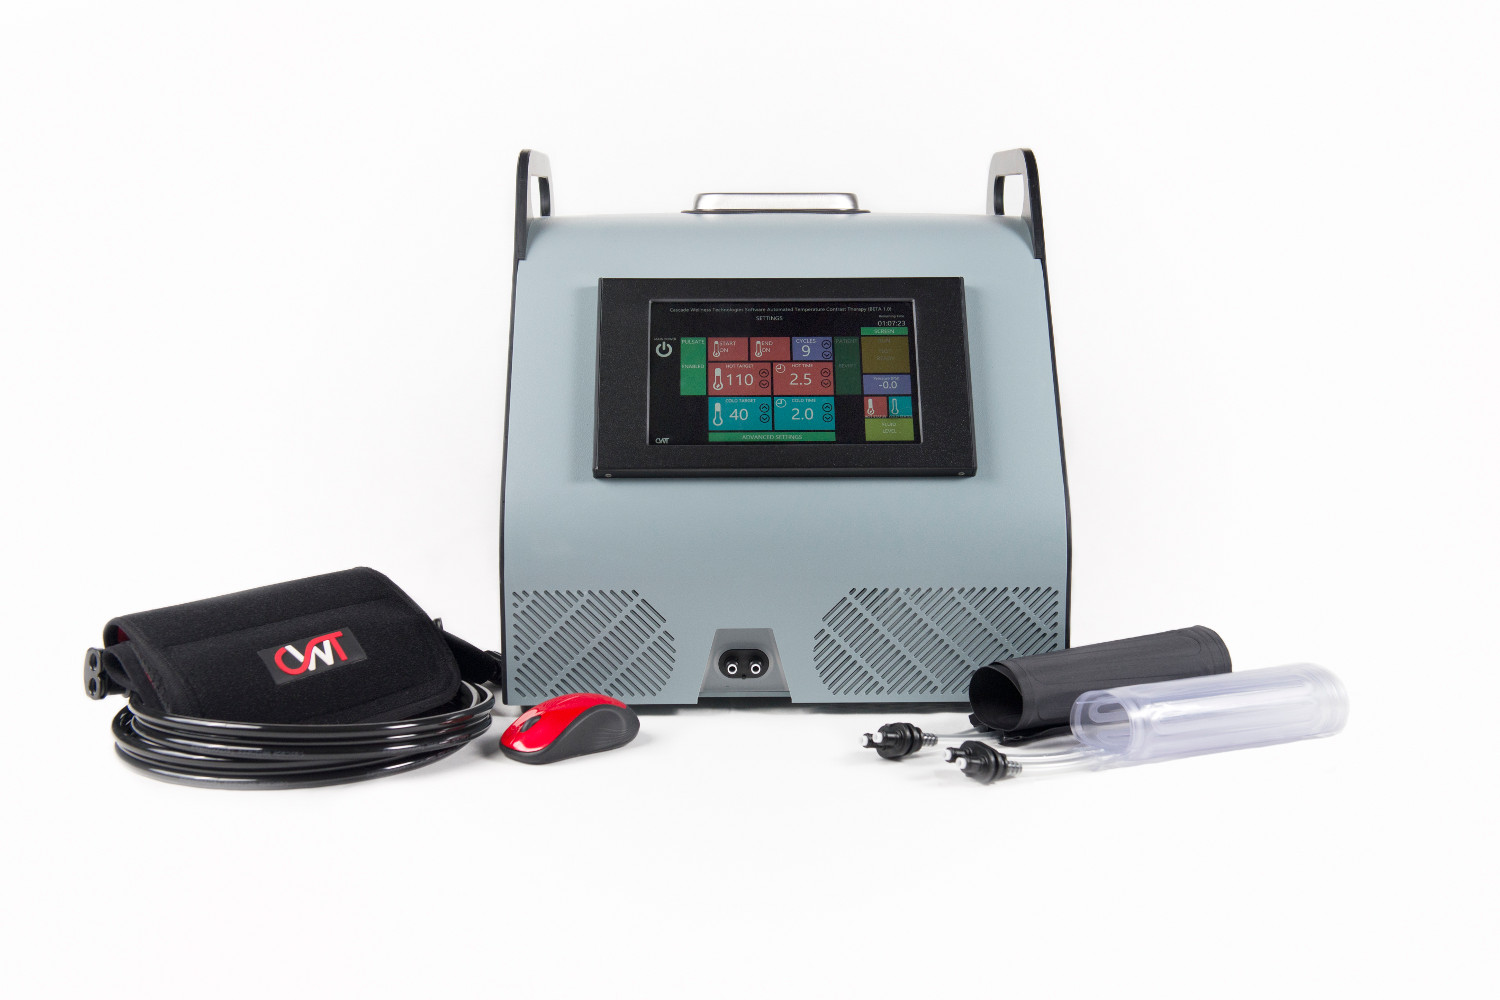
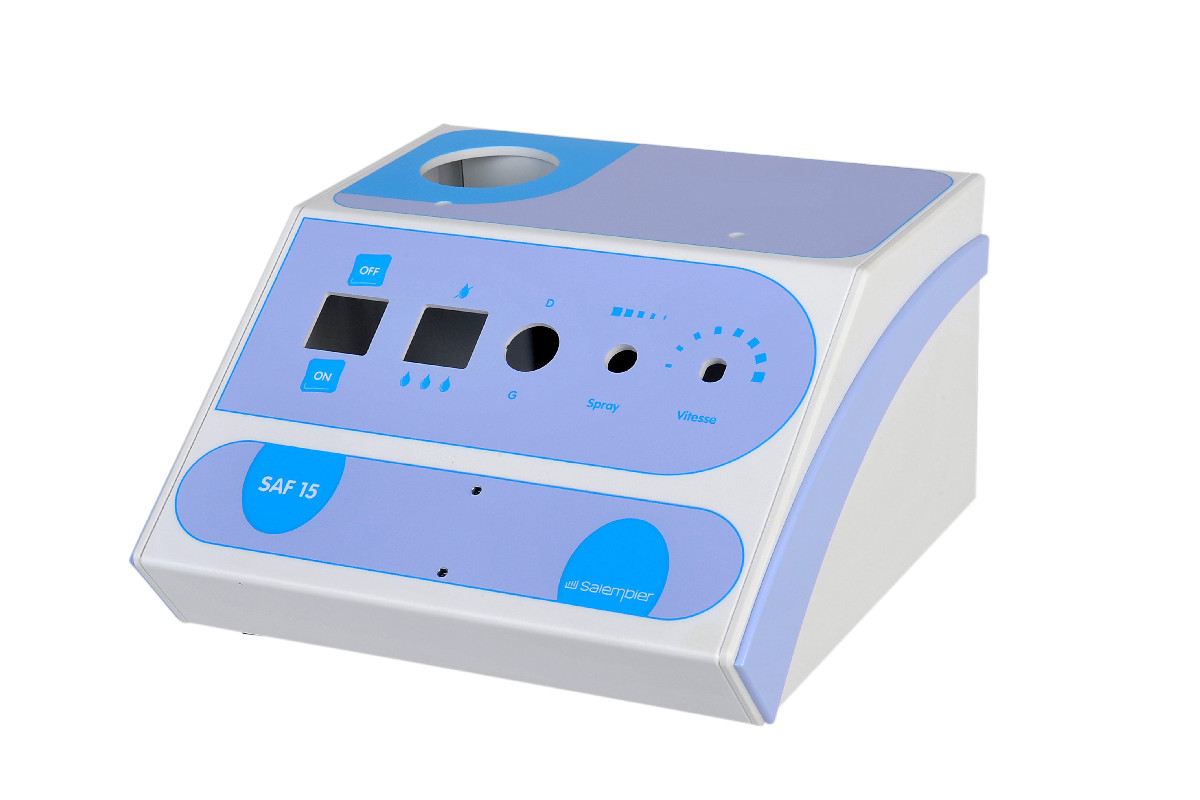
医療用電子機器では、十分に裏付けのある4つの変化が起きており、当社に製作のご依頼をいただく医療機器筐体にもすでに表れています。在宅で使う機器の増加、筐体に内蔵する無線モジュールの増加、より強力な消毒剤のより頻繁な使用、そして改訂を挟みながらの小ロット生産です。いずれも、将来予測に頼らなくても真剣に受け止めるべき変化です。
それぞれの変化が筐体の特定の要件を変え、設計での対応は、最初の試作より前に行えば、後から対応するよりコストを抑えられます。下の表に概要をまとめ、続く各節で1つずつ取り上げます。
| 変化 | 筐体への影響 | 設計での対応 |
|---|---|---|
| 在宅での使用 | 一般の操作者、持ち運びと輸送、家にいる人による清掃 | 補強した角、工具が必要なカバー、印刷した説明、天面に開口を設けない |
| 無線モジュールの内蔵 | アンテナはプラスチック越しには機能するが、塗装や金属越しには機能しない | 塗装のマスキング、キープアウト領域、量産と同じ樹脂板での無線試験 |
| 強力な消毒剤 | 応力のかかる部分での割れ、仕上げや表示の摩耗 | 締結部へのインサート、拭き取り面から外した継ぎ目、応力をかけたサンプルでの試験 |
| 小ロット化 | 製作の合間に筐体が改訂される | 金型不要、試作品を初品として扱う、計画的な分納 |
医療機器は在宅へ
かつてはクリニックにとどまっていたモニタリング機器、治療機器、診断機器が、患者と一緒に家庭へ持ち帰られることが増えています。IEC 60601-1-11は、在宅医療環境で使用される医用電気機器の副通則です。この規格があるのは、その環境が異なるからです。操作するのは一般の人で、機器は持ち運ばれ、輸送され、電源や保管の条件は管理が行き届かず、清掃は家にいる人が行います。この規格は、IEC 60601-1に加えて、これらの領域の要求事項を定めています。
筐体にとっては、次の4つの設計対応になります。
- 堅牢性:厚めの樹脂板、接着部のコーナー補強材とリブ、ベースに固定した重い部品で対応します。持ち運び用の持ち手は真鍮インサートに締結し、引張荷重のかかる接着部には決して取り付けません。
- 開けられる箇所を減らす:患者に開けさせないカバーには、工具が必要な締結具を使います。電池ぶたがある場合は、それを使用者が開ける唯一のパネルにします。
- 説明を機器に載せる:コネクターの表示、設定手順、記号をパネルに直接印刷すれば、取扱説明書が手元になくても装置に残ります。
- 上からの水:通気口は垂直面に設け、天面には開口を設けません。ふたは本体と端面どうしで突き合わせるのではなく、本体に重なる形にします。
曲げて接着した筐体は一般的な落下試験に合格し、特定の試験が適用される箇所は補強できます。水没に耐える必要のある密閉型のハンドヘルド機器は別の製品で、通常は成形品にガスケットを組み合わせた設計になります。樹脂板加工が適する範囲は、ハンドヘルド・携帯型筐体のページでご覧いただけます。
筐体に内蔵する無線モジュールの増加
かつてはメモリーカードやシリアルケーブルでデータを記録していた機器に、Bluetooth、Wi-Fi、セルラーのモジュールが搭載されるようになりました。金属の筐体はこれらの信号を遮るため、アンテナを外に出さざるを得ません。ABS、ポリカーボネート、PETG、アクリルは電気絶縁体なので、アンテナを内蔵したモジュールをプラスチック筐体の中で使えます。これは、通信機能を持つ機器にプラスチックを選ぶ大きな理由の1つです。
それでも、筐体に関する3つの判断が、アンテナを離調させたり遮ったりすることがあります。
- 導電塗装:筐体内面のEMI/RFI塗装は、電子回路だけでなくアンテナもシールドしてしまいます。ノイズを出す回路の周囲の面に塗装し、アンテナの上の範囲はマスキングして、最初の試作の前に両方をモデル上に示しておきます。詳しくはプラスチック筐体のEMIシールドをご覧ください。
- アンテナ付近の金属:モジュールのキープアウト領域内にある真鍮インサート、電池、ディスプレイのフレーム、ケーブルは、アンテナの同調を変えてしまいます。キープアウト領域はモジュールメーカーのガイドラインに沿ってモデル化し、金具をその外に置きます。
- 壁そのもの:アンテナに近いプラスチックは、材料と厚みに応じて同調をわずかにずらします。無線性能は、実際の筐体、実際の樹脂板で試験してください。
最後の点からすると、試作品を量産と同じ樹脂板から同じプログラムで切削する工法が有利です。試作品で測定した無線性能が、そのまま量産品に引き継がれるからです。IEC 60601-1-2に基づくエミッションとイミュニティの試験は、引き続き御社の試験機関が担当します。
より強力な消毒剤を、より頻繁に
病院の感染対策は、過酸化水素、次亜塩素酸系の殺芽胞剤、第四級アンモニウム塩とアルコールの配合剤など、より強力な薬剤へと移っており、患者の近くにあるものすべてに頻繁に使われています。以前の拭き取り手順には耐えていた筐体用プラスチックでも、こうした薬剤ではクレーズや割れが生じることがあり、その多くはプラスチックに応力がかかっている部分で起こります。
設計者が見落としがちなのは、この応力という条件です。環境応力割れは薬剤と応力がそろって初めて起こるため、平らなパネルの中央ではなく、ねじボス、圧入部、はめ合いのきつい窓、締めすぎた締結具から始まります。筐体については次のように対応します。
- 実際の消毒剤で、平らな試験片だけでなく、ねじを締め込んだボス、接着部、曲げたエッジなど、応力のかかったサンプルを試験します。
- 拭き取る面の近くの締結部には、締め込むたびにボスに応力をかけるセルフタップねじではなく、真鍮インサートを使います。
- 継ぎ目や凹部は主な拭き取り面から外し、液体がたまらないようにします。
- 印刷した表示にも同じ拭き取り試験を行います。
着色済み樹脂板なら、拭き取りで落ちる塗装層がないため有利です。当社の在庫品のうち、Boltaron 4335は特性の1つに耐薬品性を挙げており、UL94 V-0にも適合しています。ほかの選択肢については、医療機器筐体用プラスチックの比較をご覧ください。
小ロット化と改訂の増加
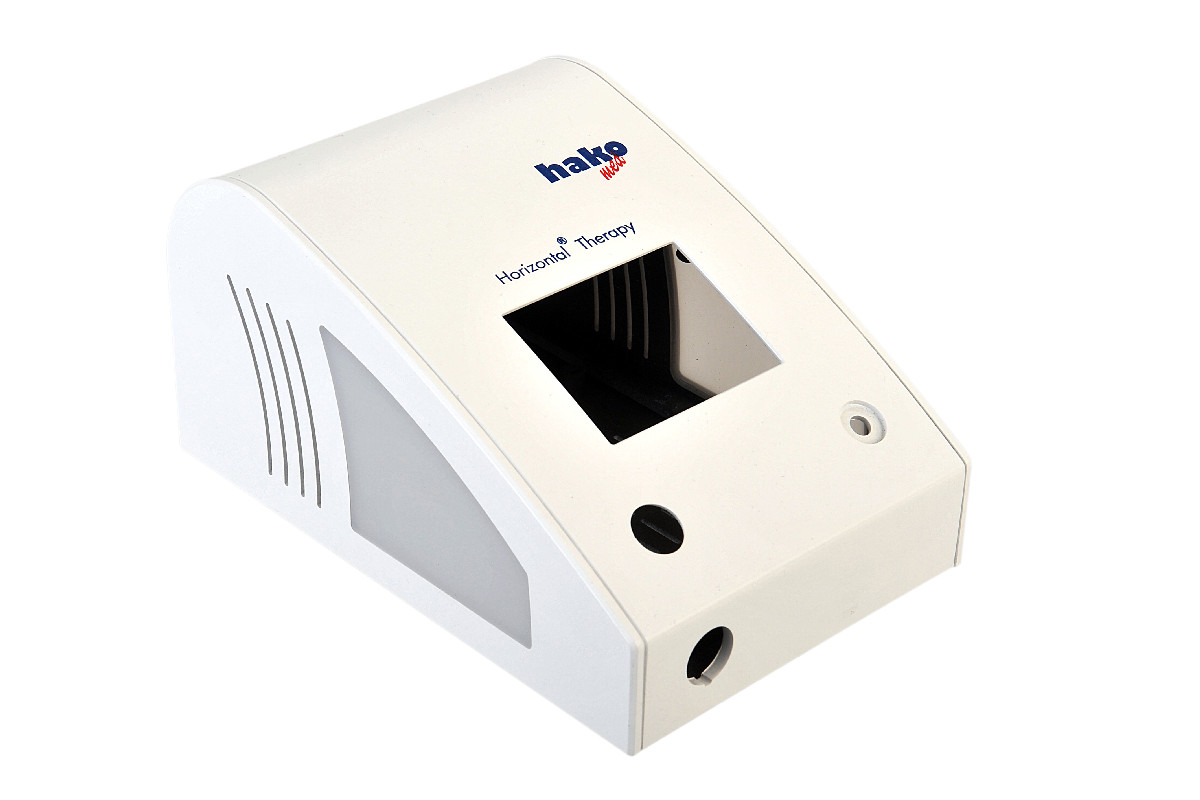
医療機器のプログラムの多くは、数万台ではなく数百台単位で出荷されます。特殊な診断機器、研究プロジェクトから生まれた機器、発売後の数年間にハードウェアの改訂を何度も重ねる製品などです。当社の医療分野の仕事もこのパターンをたどっています。筐体は数百台単位で出荷され、変更が入り、また出荷されます。500台を製作して設計を改訂し、さらに500台を製作して再び改訂してから、ようやくお客様が金型を検討する、という流れもよくあります。
この数量では、金型への投資を正当化するのは困難です。金型の製作には少なくとも8週間かかり、コネクターの位置を1つ動かすたびに改修が必要になります。樹脂板加工の筐体なら同じ変更もプログラムの修正で済み、試作品は量産と同じ樹脂板とプログラムで作るため、試験機関が評価する装置がそのまま出荷する装置になります。量産は発注から3週間で、包括発注なら10〜10,000台を計画的に分納できます。
限界も率直にお伝えします。設計の変更が止まり、1回の生産がそれぞれ約1,000個を超えるようになると、通常は射出成形のほうが単価で有利になり、その場合は当社からそうお伝えします。それまでは、金型を使わない小ロット生産で、筐体をファームウェアと同じくらい簡単に改訂できる状態に保てます。
次の機器が在宅で使われる、無線を搭載する、あるいは新しい清掃手順に対応する必要があるなら、お見積もり依頼で要件をお送りください。1営業日以内にエンジニアがご返信します。