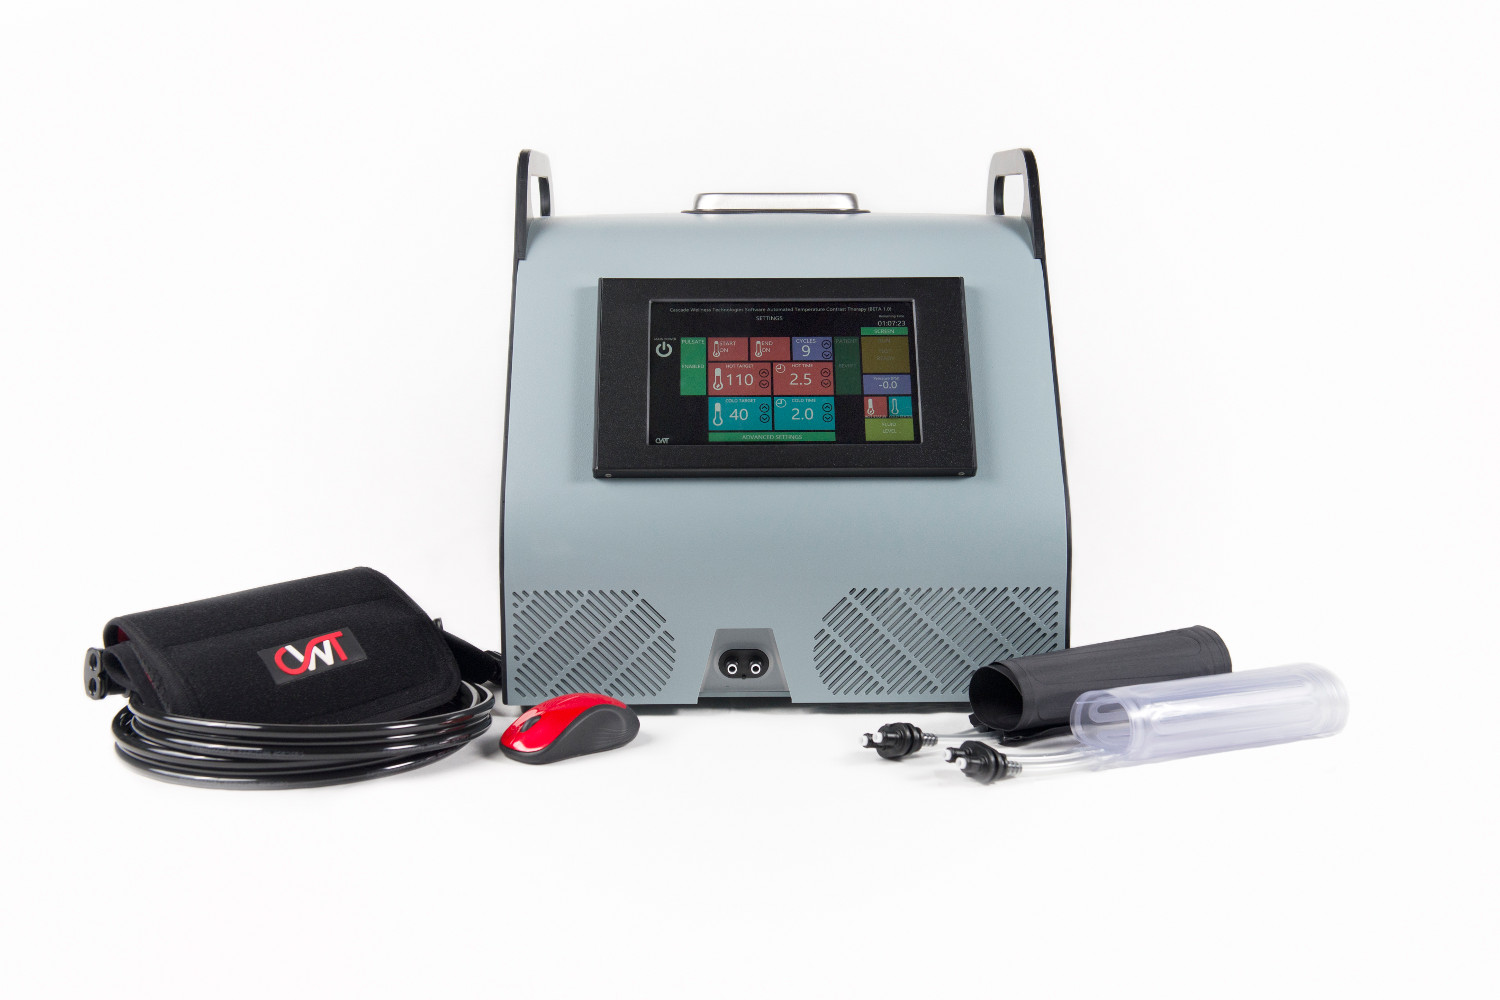
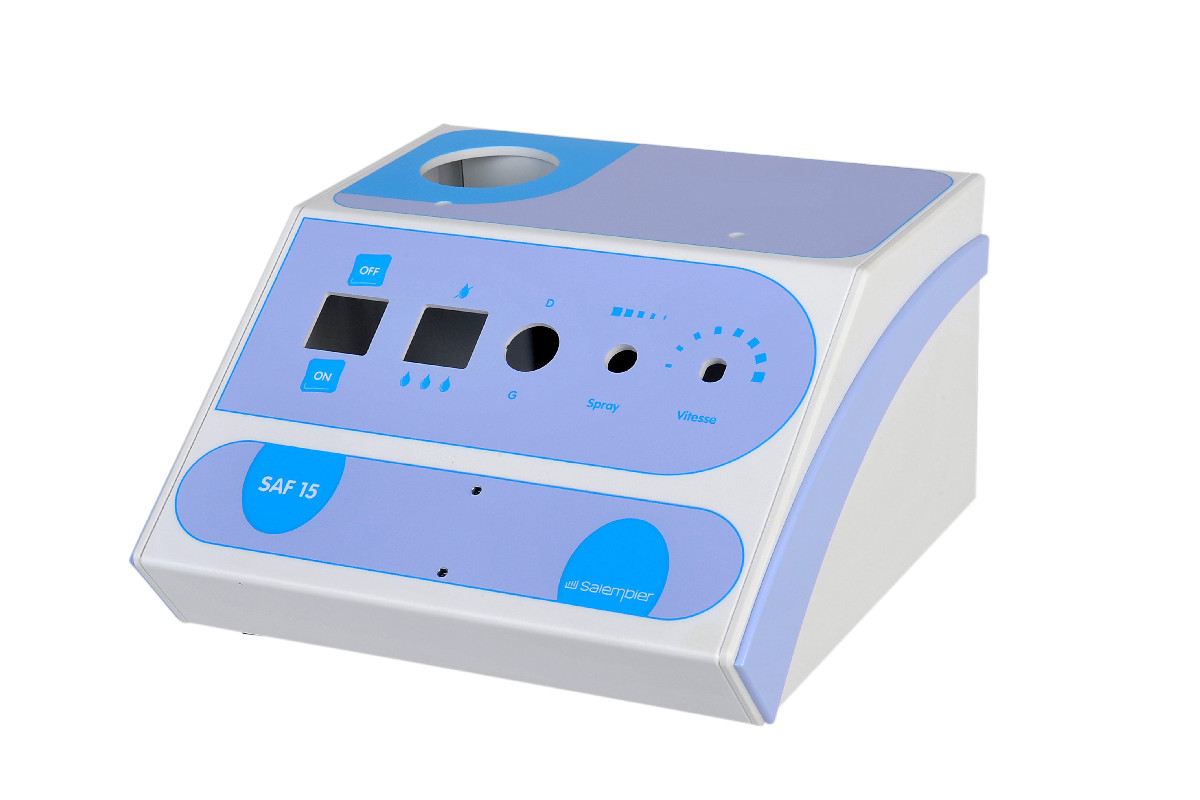
Quatre évolutions de l’électronique médicale sont bien documentées et se retrouvent déjà dans les boîtiers médicaux qu’on nous demande de fabriquer : davantage d’équipements utilisés à domicile, davantage de radios dans le boîtier, des désinfectants plus agressifs appliqués plus souvent, et des séries plus petites entrecoupées de révisions. Nul besoin de prospective pour les prendre au sérieux.
Chacune modifie un ensemble précis d’exigences pour le boîtier, et la réponse de conception coûte moins cher avant le premier prototype qu’après. Le tableau les résume ; les sections suivantes les reprennent une par une.
| Évolution | Effet sur le boîtier | Réponse de conception |
|---|---|---|
| Usage à domicile | Opérateurs non professionnels, transport et expédition, nettoyage par la personne présente à la maison | Angles renforcés, capots démontables uniquement avec un outil, instructions imprimées, aucune ouverture sur le dessus |
| Radios embarquées | Les antennes fonctionnent à travers le plastique, pas à travers un revêtement ou du métal | Revêtement masqué, zones d’exclusion, essais radio dans la plaque de série |
| Désinfectants plus agressifs | Fissuration aux points sous contrainte, usure des finitions et des étiquettes | Inserts aux fixations, joints hors des surfaces essuyées, essais sur échantillons sous contrainte |
| Séries plus petites | Le boîtier est révisé d’une série à l’autre | Pas d’outillage, prototype comme premier article, livraisons planifiées |
Les équipements gagnent le domicile
Des équipements de surveillance, de thérapie et de diagnostic autrefois cantonnés à la clinique repartent de plus en plus avec le patient. IEC 60601-1-11, la norme collatérale consacrée aux appareils électromédicaux utilisés dans l’environnement des soins à domicile, existe parce que cet environnement est différent : l’opérateur n’est pas un professionnel, l’appareil est transporté et expédié, l’alimentation électrique et les conditions de stockage sont moins maîtrisées, et le nettoyage est assuré par la personne présente à la maison. Elle ajoute des exigences dans ces domaines, en plus de celles d’IEC 60601-1.
Pour le boîtier, cela se traduit par quatre choix de conception :
- Robustesse. Plaque plus épaisse, renforts d’angle et nervures aux joints collés, pièces lourdes fixées à la base. Une poignée de transport se monte par des vis dans des inserts en laiton, jamais sur un joint collé travaillant en traction.
- Moins d’accès. Les capots qu’un patient ne doit pas ouvrir demandent des fixations démontables uniquement avec un outil. S’il y a une trappe de batterie, faites-en le seul panneau que l’utilisateur ouvre.
- Les instructions sur l’appareil. Repères de connecteurs, étapes d’installation et symboles imprimés directement sur le panneau restent avec l’appareil quand le manuel, lui, disparaît.
- L’eau qui tombe d’en haut. Aérations sur les faces verticales, aucune ouverture sur le dessus, et un couvercle qui recouvre le corps au lieu de le rejoindre bord à bord.
Un boîtier plié et collé passe les essais de chute habituels et peut être renforcé là où un essai particulier s’applique. Un appareil portatif étanche qui doit résister à l’immersion est un autre produit, en général une conception moulée avec joints d’étanchéité. Notre page sur les boîtiers portatifs et portables montre où se situe le procédé en plaque.
Davantage de radios dans le boîtier
Des modules Bluetooth, Wi-Fi et cellulaires équipent désormais des appareils qui enregistraient autrefois leurs données sur une carte mémoire ou les transmettaient par un câble série. Un boîtier métallique bloque leurs signaux et oblige à sortir l’antenne. L’ABS, le polycarbonate, le PETG et l’acrylique sont des isolants électriques : un module à antenne intégrée peut donc fonctionner à l’intérieur d’un boîtier en plastique, et c’est l’une des meilleures raisons de choisir le plastique pour un appareil connecté.
Trois décisions de conception du boîtier peuvent pourtant désaccorder ou bloquer cette antenne :
- Le revêtement conducteur. Un revêtement EMI/RFI à l’intérieur du boîtier blinde l’antenne autant que l’électronique. Revêtez les faces qui entourent les circuits bruyants, masquez la zone située au-dessus de l’antenne, et indiquez les deux sur le modèle avant le premier prototype. Voir le blindage CEM des boîtiers plastique.
- Le métal près de l’antenne. Inserts en laiton, batteries, cadres d’écran et cheminements de câbles situés dans la zone d’exclusion du module modifient son accord. Modélisez la zone d’exclusion d’après les recommandations du fabricant du module et gardez-la libre de toute pièce métallique.
- La paroi elle-même. Une paroi en plastique proche d’une antenne décale légèrement son accord, d’une valeur qui dépend de la matière et de l’épaisseur. Testez les performances radio dans le vrai boîtier, dans la vraie plaque.
Ce dernier point plaide pour un procédé dans lequel le prototype est découpé dans la même plaque, avec le même programme, que la série : le résultat radio mesuré sur le prototype vaut pour la production. Les essais d’émission et d’immunité selon IEC 60601-1-2 restent du ressort de votre laboratoire d’essais.
Des désinfectants plus agressifs, utilisés plus souvent
L’hygiène hospitalière s’est orientée vers des produits plus agressifs, notamment le peroxyde d’hydrogène, les sporicides à base d’eau de Javel et les mélanges d’ammoniums quaternaires et d’alcool, appliqués fréquemment sur tout ce qui se trouve près du patient. Des plastiques de boîtier qui supportaient les anciens protocoles d’essuyage peuvent se faïencer ou se fissurer sous ces produits, surtout là où le plastique est sous contrainte.
C’est précisément la condition qui échappe aux concepteurs. La fissuration sous contrainte environnementale exige à la fois un agent chimique et une contrainte : elle démarre donc aux colonnettes de vis, aux emmanchements serrés, aux fenêtres trop ajustées et aux fixations trop serrées, pas au milieu d’un panneau plat. Pour le boîtier :
- Testez le désinfectant réellement utilisé sur des échantillons sous contrainte, comme une colonnette avec une vis serrée, un joint collé et une arête pliée, pas seulement sur des éprouvettes planes.
- Utilisez des inserts en laiton aux fixations proches des surfaces essuyées plutôt que des vis autotaraudeuses, qui contraignent la colonnette à chaque serrage.
- Gardez joints et creux à l’écart des principales surfaces essuyées pour que le liquide n’y stagne pas.
- Soumettez les légendes imprimées au même essai d’essuyage.
La plaque teintée dans la masse aide, puisqu’il n’y a pas de couche de peinture à user. Parmi les plaques que nous stockons, le Boltaron 4335 compte la résistance chimique parmi ses propriétés, avec une classification UL94 V-0 ; notre comparatif des plastiques pour boîtiers de dispositifs médicaux présente les alternatives.
Des séries plus petites et davantage de révisions
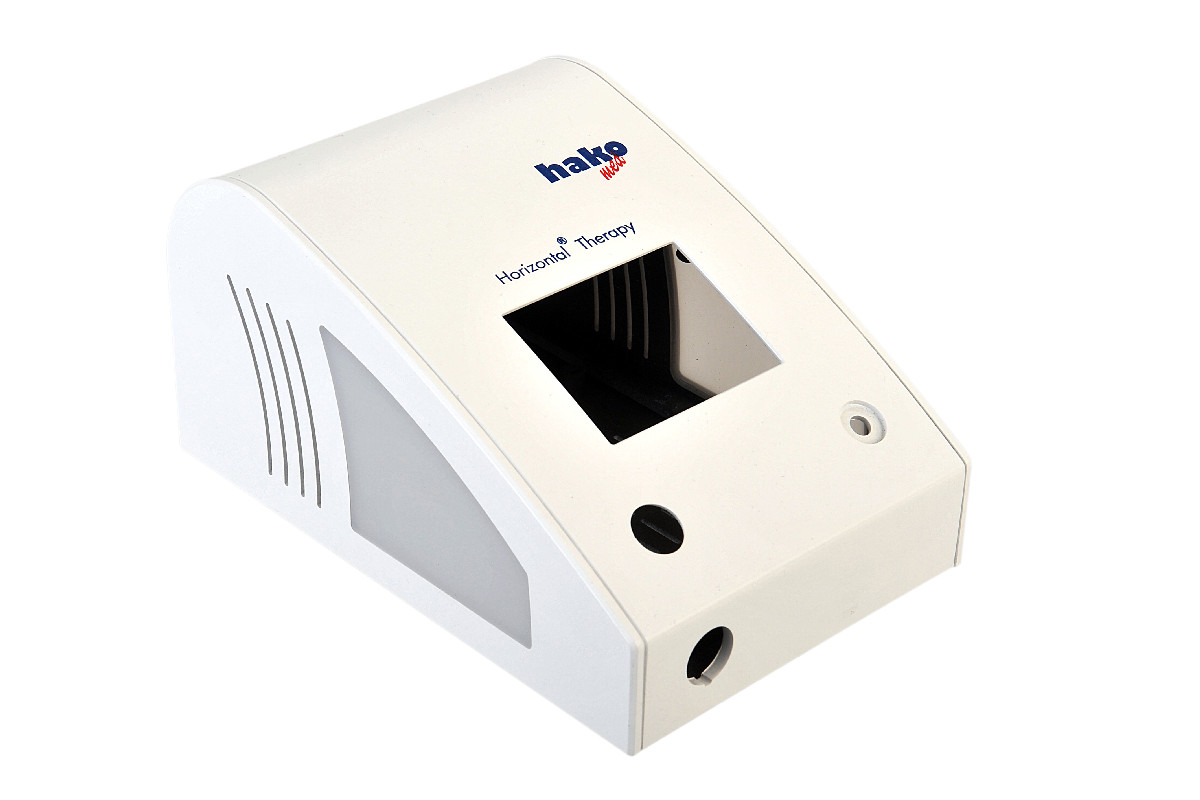
Beaucoup de programmes de dispositifs médicaux portent sur des centaines d’unités plutôt que sur des dizaines de milliers : diagnostic spécialisé, appareils issus d’un projet de recherche, produits qui connaissent plusieurs révisions matérielles au cours de leurs premières années. Notre propre activité médicale suit ce schéma. Les boîtiers partent par centaines, évoluent, puis repartent, et il nous arrive régulièrement de fabriquer 500 unités, de réviser la conception, d’en fabriquer 500 autres et de la réviser encore avant qu’un client n’envisage un outillage.
À ces volumes, un moule se justifie difficilement. Sa fabrication demande au moins huit semaines, et chaque connecteur déplacé impose de le modifier. Dans un boîtier fabriqué, la même modification se résume à une modification de programme, et le prototype est issu de la même plaque et du même programme que la série : l’appareil que voit votre laboratoire d’essais est celui que vous livrez. La production suit trois semaines après le bon de commande, et une commande cadre couvre de 10 à 10 000 unités en livraisons planifiées.
La limite, en toute franchise : dès qu’une conception cesse d’évoluer et que chaque série dépasse environ mille pièces, le moulage par injection l’emporte généralement sur le coût unitaire, et nous vous le dirons. D’ici là, la fabrication en petites séries sans moule garde le boîtier aussi facile à réviser que le micrologiciel.
Si votre prochain appareil part à domicile, passe au sans-fil ou doit affronter un nouveau protocole de nettoyage, envoyez-nous ses exigences avec une demande de devis. Un ingénieur vous répondra sous un jour ouvré.