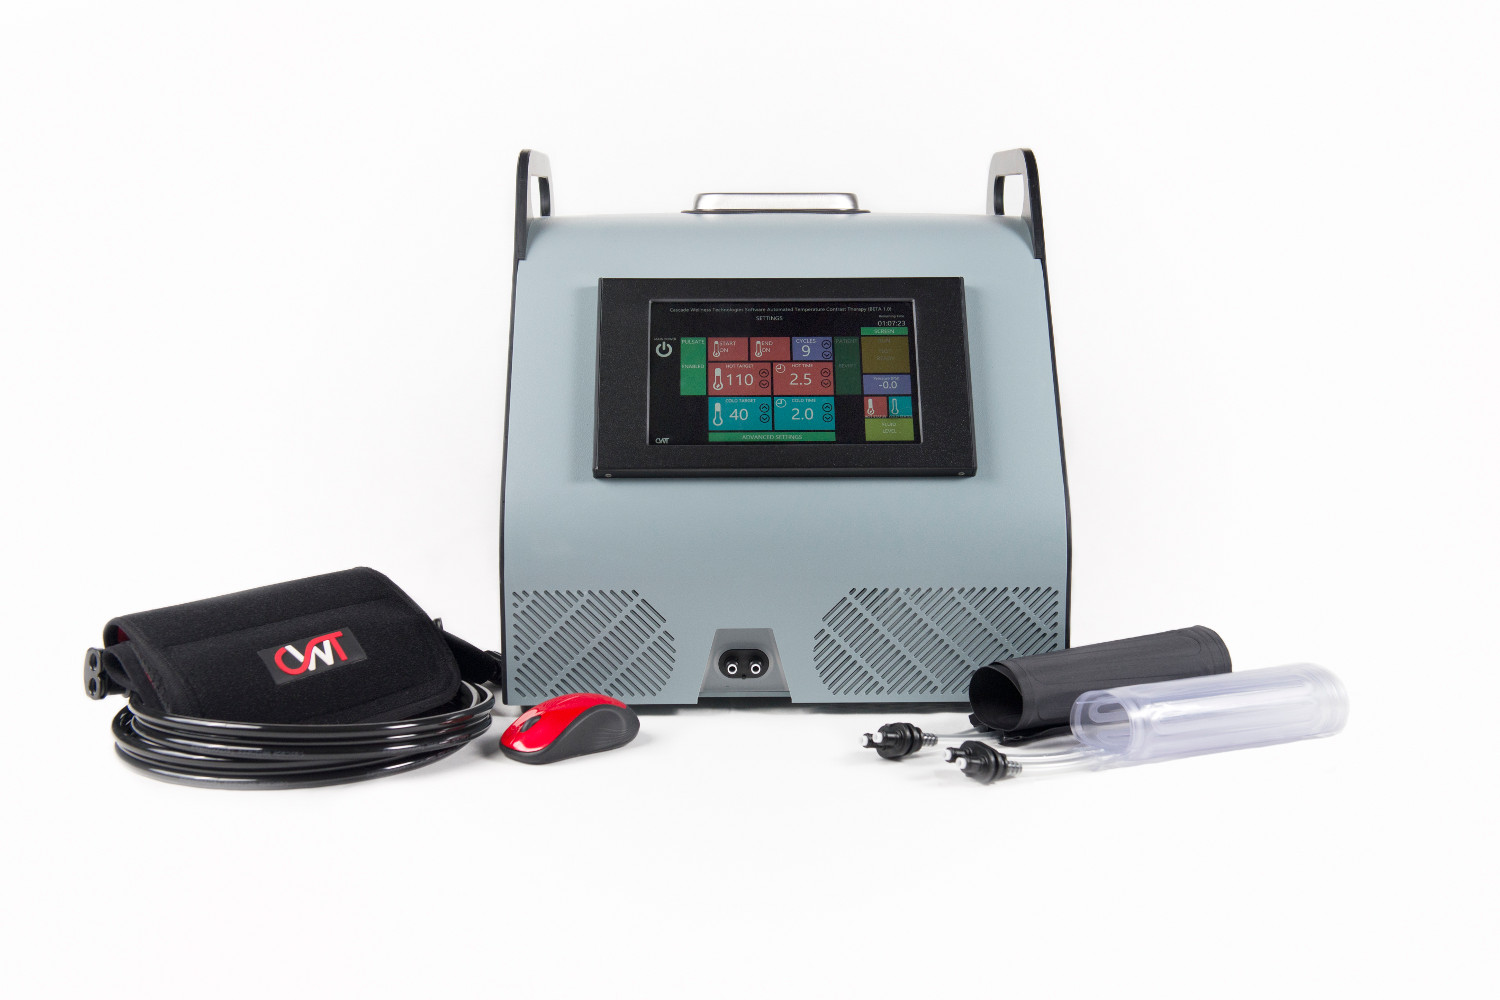
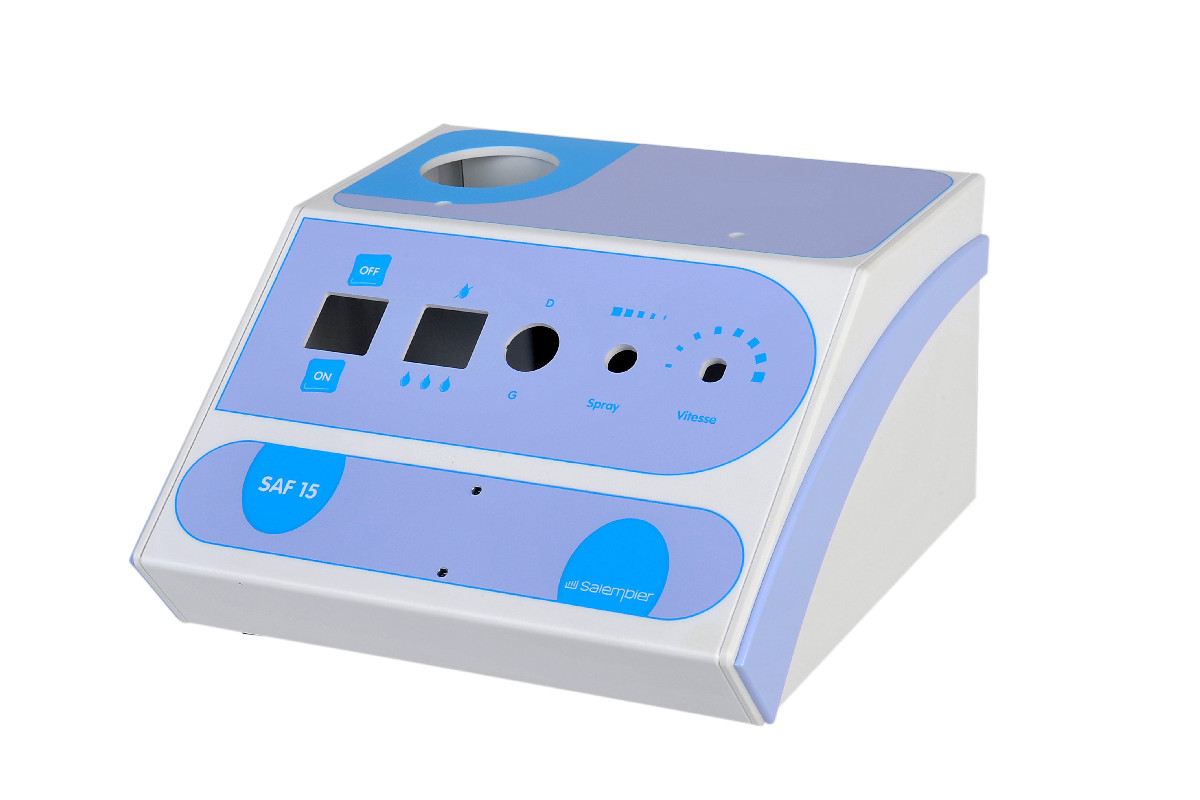
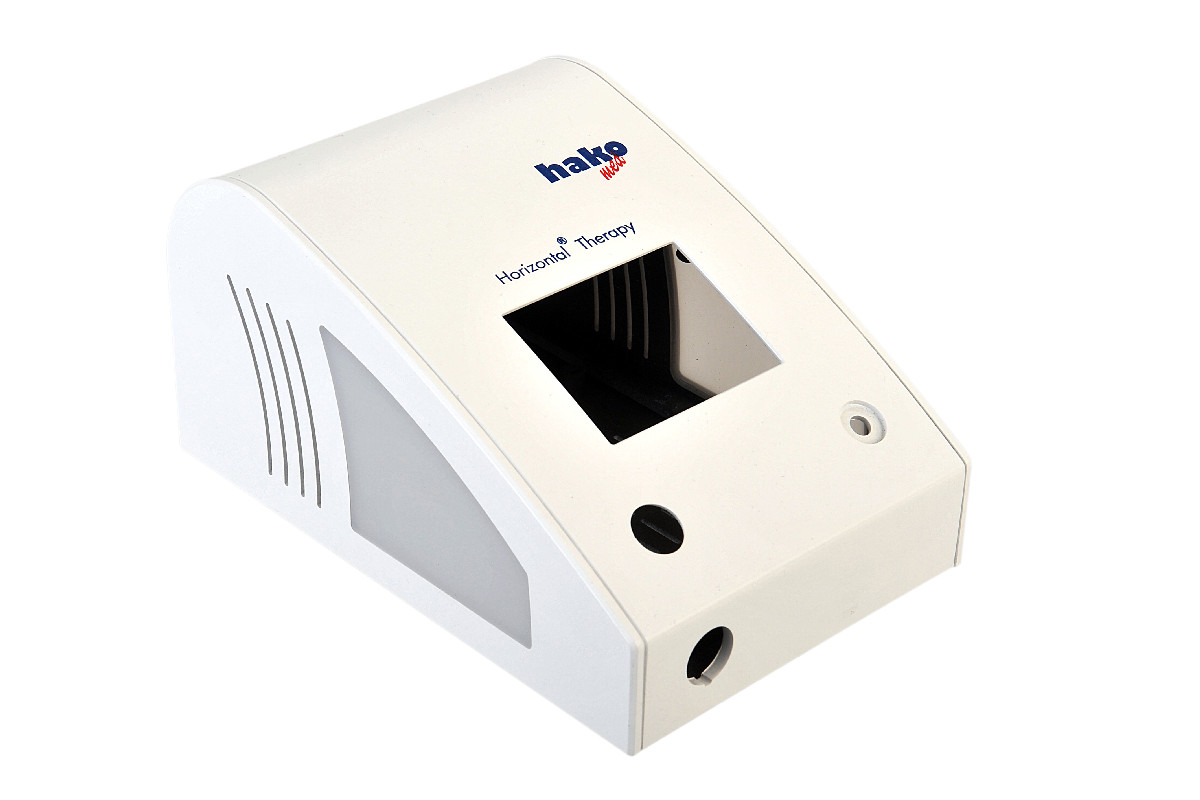
研究予算の筐体の項目は、まだ誰もハウジングを描いていない段階での推測になりがちです。本記事では、金型を使わないカスタム筐体の価格がどのように決まるか、どの設計上の選択が価格を動かすか、そして2回の試作と1回の設計変更があっても足りる予算項目の書き方を解説します。
当社が公開している参考価格は1つだけで、これはあくまで参考値であり、お見積もりではありません。約203×127×51mm(8×5×2インチ)のABS筐体の試作で約500米ドルです。実際の金額は設計によって変わり、正式なお見積もりは48時間以内にお送りします。
金型がない場合に支払う費用
射出成形のハウジングには、2つの価格があります。製作に最低8週間かかり、最初の部品ができる前に支払う金型の費用と、数千個にわたって金型費を回収する部品単価です。樹脂板加工のハウジングには、金型も治工具も治具もありません。お見積もりに含まれるのは、お客様の部品に対して行う作業だけです。展開図を切削するCNCの加工時間、曲げ位置にV溝を入れるソー加工の時間、熱曲げ機で曲げる時間、インサートの取り付けと溶剤接着の工数、印刷や塗装、そして使用した樹脂板です。
エンジニアリング費用は試作価格に含まれます。SolidWorksでのモデル作成、当社の設計ルールに照らしたレビュー、ご希望の形式でのファイル作成です。設計はお客様のものです。助成金の観点では、正当化すべき金型費の項目も償却すべきものもなく、支出は注文した台数に比例します。内訳の詳細はカスタム筐体の費用のページをご覧ください。
数量による単価の変化
最低発注数量はありません。1〜2個の場合は段取り費がかかるため、単価が最も高くなります。この工法が最も経済的になるのは100〜10,000個です。3台のパイロットの後に40台の本研究用を製作するような計画なら、1回の依頼で両方の数量の価格を尋ね、後続の研究で必要になりうる数量も加えておきましょう。
助成期間を通じて製品が必要になる場合は、10〜10,000個の包括発注(ブランケットオーダー)を使えば、一度にすべてを受け取らなくても量産価格が適用されます。納品は月ごと、四半期ごと、年ごとなど、お客様が決めたスケジュールに沿って行い、すべての製品を同じプログラムから切削します。
筐体1台の価格を左右する要因
下の各項目は、機械加工時間、工数、材料のいずれかを増やします。すべてエンジニアリングレビューで確認し、機能を損なわない範囲で、より安価な方法をエンジニアがご提案します。
| 要因 | コストが増える理由 | 安価な選択肢 |
|---|---|---|
| サイズ | 樹脂板の使用量と切削時間が増える。曲げの長さは約1,016mm(40インチ)までのため、大きなハウジングは部品が増える | 切りのいい数字ではなく、内部部品と保守用クリアランスに合わせて寸法を決める |
| 部品点数 | 部品ごとに切削、端部加工、接着部が増える。平均的な筐体は2種類の板厚で8部品 | 曲げを増やし、接着を減らす |
| 両面の切削 | 裏面の加工は、その部品の工数を2倍にする | 各樹脂板の形状を片面にまとめる |
| インサートとボス | 真鍮インサートはセルフタップ用ボスより高価 | インサートは繰り返しねじを外す箇所だけに使い、ボスはまとめる |
| 開口部 | 丸穴を並べると、スリットのパターンより高価 | 幅2mm以上の通気スリット |
| 材料 | 難燃グレード、ポリカーボネート、厚い樹脂板は在庫のABSより高価 | 規格上の要求がない限り、当社製品の80%に使われている汎用ABS |
| 色 | 特注色には約900kg(2,000ポンド)の樹脂板が必要 | 白、黒、ライトグレー、ダークグレーに、印刷のアクセントやツートンのパネルを組み合わせる |
| 仕上げ | 印刷、塗装、EMI対策塗装は、それぞれ工程が1つ増える | 機器に必要な工程だけを選び、それぞれを個別の項目で見積もる |
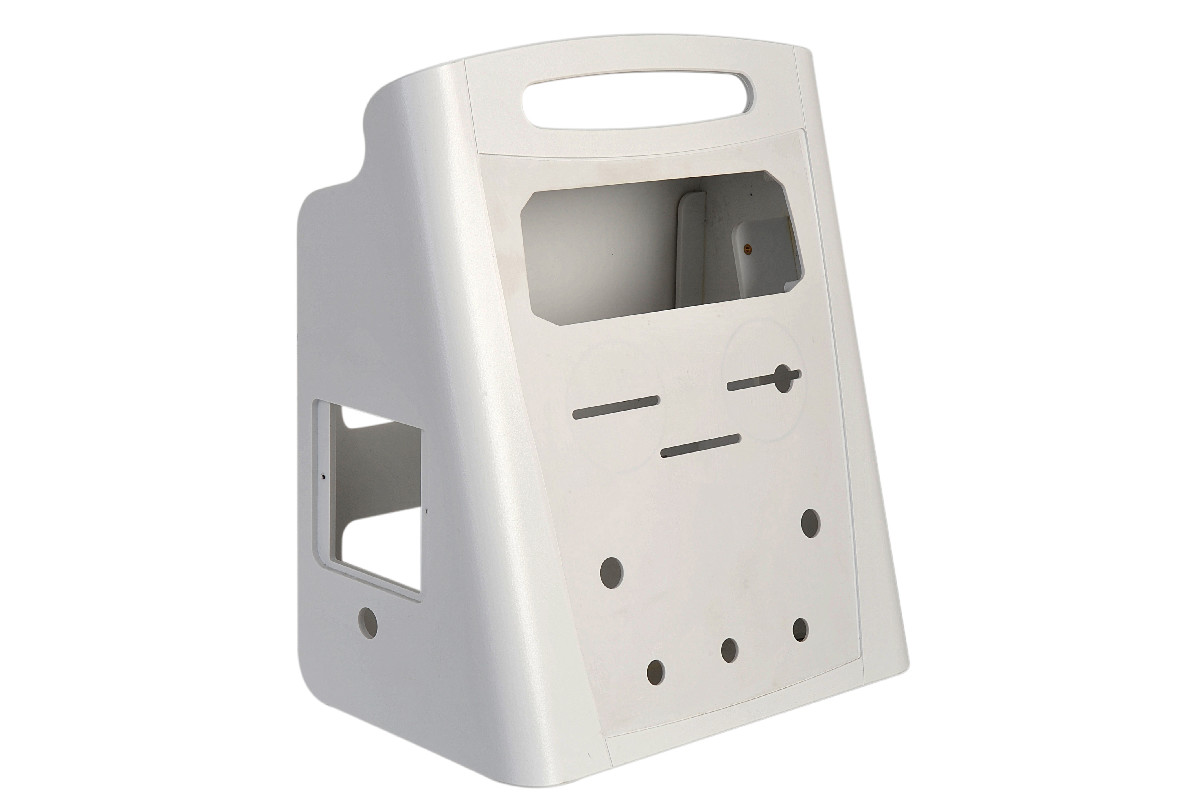
これらの大半はモデル化の段階で決まり、その段階が最も安く変更できるタイミングです。コストを抑えたプラスチック筐体の設計の記事では、各項目をCADのレベルで解説しています。
設計変更の費用
研究用のハードウェアは、製作のたびに変わります。金型を使わない工法では、その費用の考え方が異なります。ほとんどの変更はCNCプログラムの修正で済みます。コネクターの移動、ディスプレイの開口部の拡大、通気口の追加などです。複雑さによっては無償となる場合も多く、費用がかかる場合も、金型を修正するのに比べればわずかです。簡単な変更なら、量産の途中でも反映できます。
構造の変更は、モデルのレビューをやり直す必要があり、通常は新たな試作も必要になるため、費用が増えます。サイズの変更、部品の追加、材料や板厚の変更などです。アンプ筐体の事例では、1回目の試作の後に材料を3mmの黒いABSから約3.2mm(1/8インチ)のライトグレーのBoltaronに変更しました。肉厚の増加は約0.2mmにすぎませんでしたが、2回目の試作を行ったのは正しい判断でした。
助成金の予算に筐体の項目を書く
- 申請前に見積もりを取る:基板、スケッチ、モデルのいずれかをお送りいただければ、1営業日以内にエンジニアが返信します。採択までに数か月かかることがあるため、価格の有効期間も確認しておきましょう。
- 試作は2回分を計上する:2回目はプログラムの小さな修正で済むことも多いものの、材料やサイズを変更すれば、試作をすべてやり直すことになります。
- 数量はフェーズごとに記載する:パイロット用、本研究用、予備をそれぞれ別に見積もります。段取り費があるため、1〜2台のパイロットは単価が最も高くなります。
- 仕上げは別項目にする:審査員にとっては、一括の金額より「UV印刷による表示」や「V-0材料」のほうが理解しやすくなります。
- 予備は本研究用と一緒に発注する:本ロットに数台の予備を加えるほうが、後から交換品を1台だけ注文するより単価が下がります。後からの注文には別途段取り費がかかります。
- 日程を書き込む:試作はモデルの承認から3〜21営業日、量産品は発注書受領後3週間で出荷します。予算期間内に資金を使い切る必要がある場合は、包括発注で納品をその期間内に収められます。
カスタム筐体が最も安い選択肢にならない場合
作業台から出ることのない1〜2台なら、カタログ品の電子工作・試作用ケースを自分で穴あけするほうが、どのカスタムハウジングより安く済みます。基板が単純な直方体の箱に収まるなら、当社の設計済みのC Box・U Box筐体がその中間にあります。実績のある設計を基板に合わせてサイズ変更するもので、2部品構成のC Boxは当社で最も経済的な筐体です。
反対に、設計が固まっていて、おおよそ1,000個を超えるロットで生産するなら、金型が合理的になり始めます。お使いの機器がその方向に進むとしても、設計が固まるまでの間は樹脂板加工での生産が役立ちます。金型を発注する前に、500個のロットを何回か製作し、その合間に設計を改良するお客様もいます。
予算に実際の金額を入れるには、基板またはスケッチを、フェーズごとの数量とあわせてお見積もり依頼フォームからお送りください。