樹脂板加工のプラスチック筐体には償却すべき金型がないため、価格はお客様の部品に対して行う作業で決まります。展開図ごとのルーター加工時間、曲げごとのソーの切り込みと熱曲げ機のサイクル、継手ごとのルーター加工と接着、インサート、二次加工、そして使用する樹脂板です。そのほとんどは、最初のCAD作業の段階で決まります。この記事では、金額を最も大きく動かす設計判断を、その背景にある製作ルールとともに説明します。
数量も影響します(1〜2個ではセットアップ費がかかり、最も経済的なのは100〜10,000個)。ただし、それは購買側の判断です。見積もりの組み立て方はカスタム筐体の費用のページで説明しています。この記事で扱うのは、設計者が決められる部分です。
接着を減らし、曲げを増やす
Toollessの筐体は、平均で2種類の板厚の8部品で構成されています。部品が1つ増えるごとに、切削、さねはぎ用の縁のルーター加工、接着継手が1つずつ増えます。曲げで増えるのはソーの切り込みと熱曲げ機の1サイクルで、継手よりコストが低く、組立時には両側の面の位置を保ってくれます。
取り外せる蓋の付いた箱の本体を例にとります。底板と4枚の壁でつくると、5部品で、接着する辺が8本になります。底面、前面、背面を1枚の樹脂板から曲げ、両端に端板を2枚加えると、3部品、曲げ2か所、接着する辺6本になります。同じ考え方をハウジング全体に当てはめたのが、4部品のU Box(U字形の本体、それに合うカバー、2枚の端板)と、2部品のC Boxです。C Boxは、小型基板向けに当社がつくる筐体の中で最も経済的です。
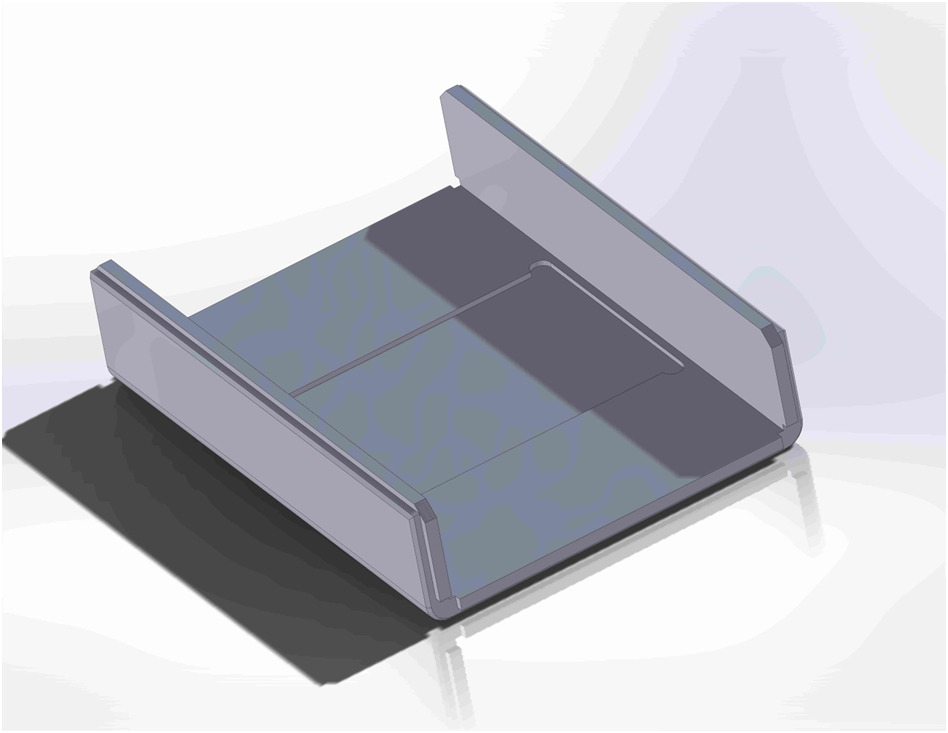
曲げには、展開図の形を左右するルールがあります。曲げはパネルの全幅にわたり、長さは最大約1,016mm(40インチ)、角度は115度までです。そのため、板金のプレスブレーキのように1枚の底板から4枚の壁を折り上げることはできません。箱は、曲げた部材と、接着する端の部品でつくります。
各部品は片面だけを切削する
どの部品も展開図で、可能な限り片面から切削します。反対の面に形状があると、部品を樹脂板から切り離して治具にセットし、2回目の加工を行う必要があります。その部品の工数は倍になり、公差も±0.2mmから±0.4mmに広がります。
貫通する加工はどちらの面からでもできるので、注意すべきは貫通しない形状です。1枚のパネルのポケット、凹部、彫刻、皿もみは同じ面にまとめます。よくある衝突は、フロントパネルの内側に窓用の凹部、外側に彫刻のロゴがある場合です。ロゴを印刷に変えれば、そのパネルの切削は1工程のままで済みます。大きなポケットには別のルールがあります。約58cm²(9平方インチ)を超える場合は貫通させ、裏側からはめ込み板を接着します。そのほうがコストが低く、加工痕も残りません。
板厚は1〜2種類、厚くするのは必要な場所だけ
当社が製作する筐体の約80%を占める汎用ABSは、3、4、6、8mmを在庫しています。ほとんどのハウジングは3mmで、長いスパンに剛性が必要な場合や、落下の要件で壁を厚くする必要がある場合に4〜8mmを使います。同じ板厚の部品は1枚の樹脂板にまとめて配置でき、材料費は使用した樹脂板で決まるため、板厚が1種類増えるごとに、樹脂板1枚とその端材が案件に加わります。2種類なら普通ですが、4種類なら見直す価値があります。
厚い樹脂板は材料費が高く、曲げにも時間がかかります。6mm厚は加熱時間が長くなり、長い曲げでは反りが出やすいからです。パネル全体を厚くする前に、縁に沿った曲げか、接着するリブを試してください。また、グレードが在庫品かどうかも確認します。難燃のRoyalite ABS(UL94 V-0)は3mm厚の黒か白を在庫しているので、それ以外の板厚や色でV-0の部品を指定する前にご相談ください。在庫しているすべての樹脂板は材料のページに掲載しています。
ボスはまとめ、金具は標準品に
ボスは基板のレイアウトが許す限りまとめ、高さは9mm未満にします。それより高い支持が必要なら、側壁のタブか枠にします。1〜2回しか締めないねじには、ねじ込み深さ4mm以上のセルフタップ用ボスを使い、真鍮インサートは保守でねじを外す場所だけに指定します。インサートは1つごとに部品が1点増え、熱圧入の工程も加わるからです。
標準品のヒンジ、ラッチ、ベルトクリップ、DINクリップ、キーロックは、専用の形状よりコストが低く、保守も簡単です。溶剤接着するアクリル製ヒンジなら、締結部品は一切要りません。
ラベルより印刷、色は樹脂板そのものの色で
樹脂板は着色済みなので、在庫色のABS(白、黒、ライトグレー、ダークグレー)でつくるハウジングには塗装が要らず、色による割増もありません。塗装は二次加工で、塗料が継ぎ目を不均一に埋めることがあるため、用途を絞っておすすめしています。特注色には約900kg(2,000ポンド)の材料が必要で、初回ロットより量産案件に向いています。在庫色のパネルを組み合わせたツートンなら、特注ロットなしで2色目を加えられます。
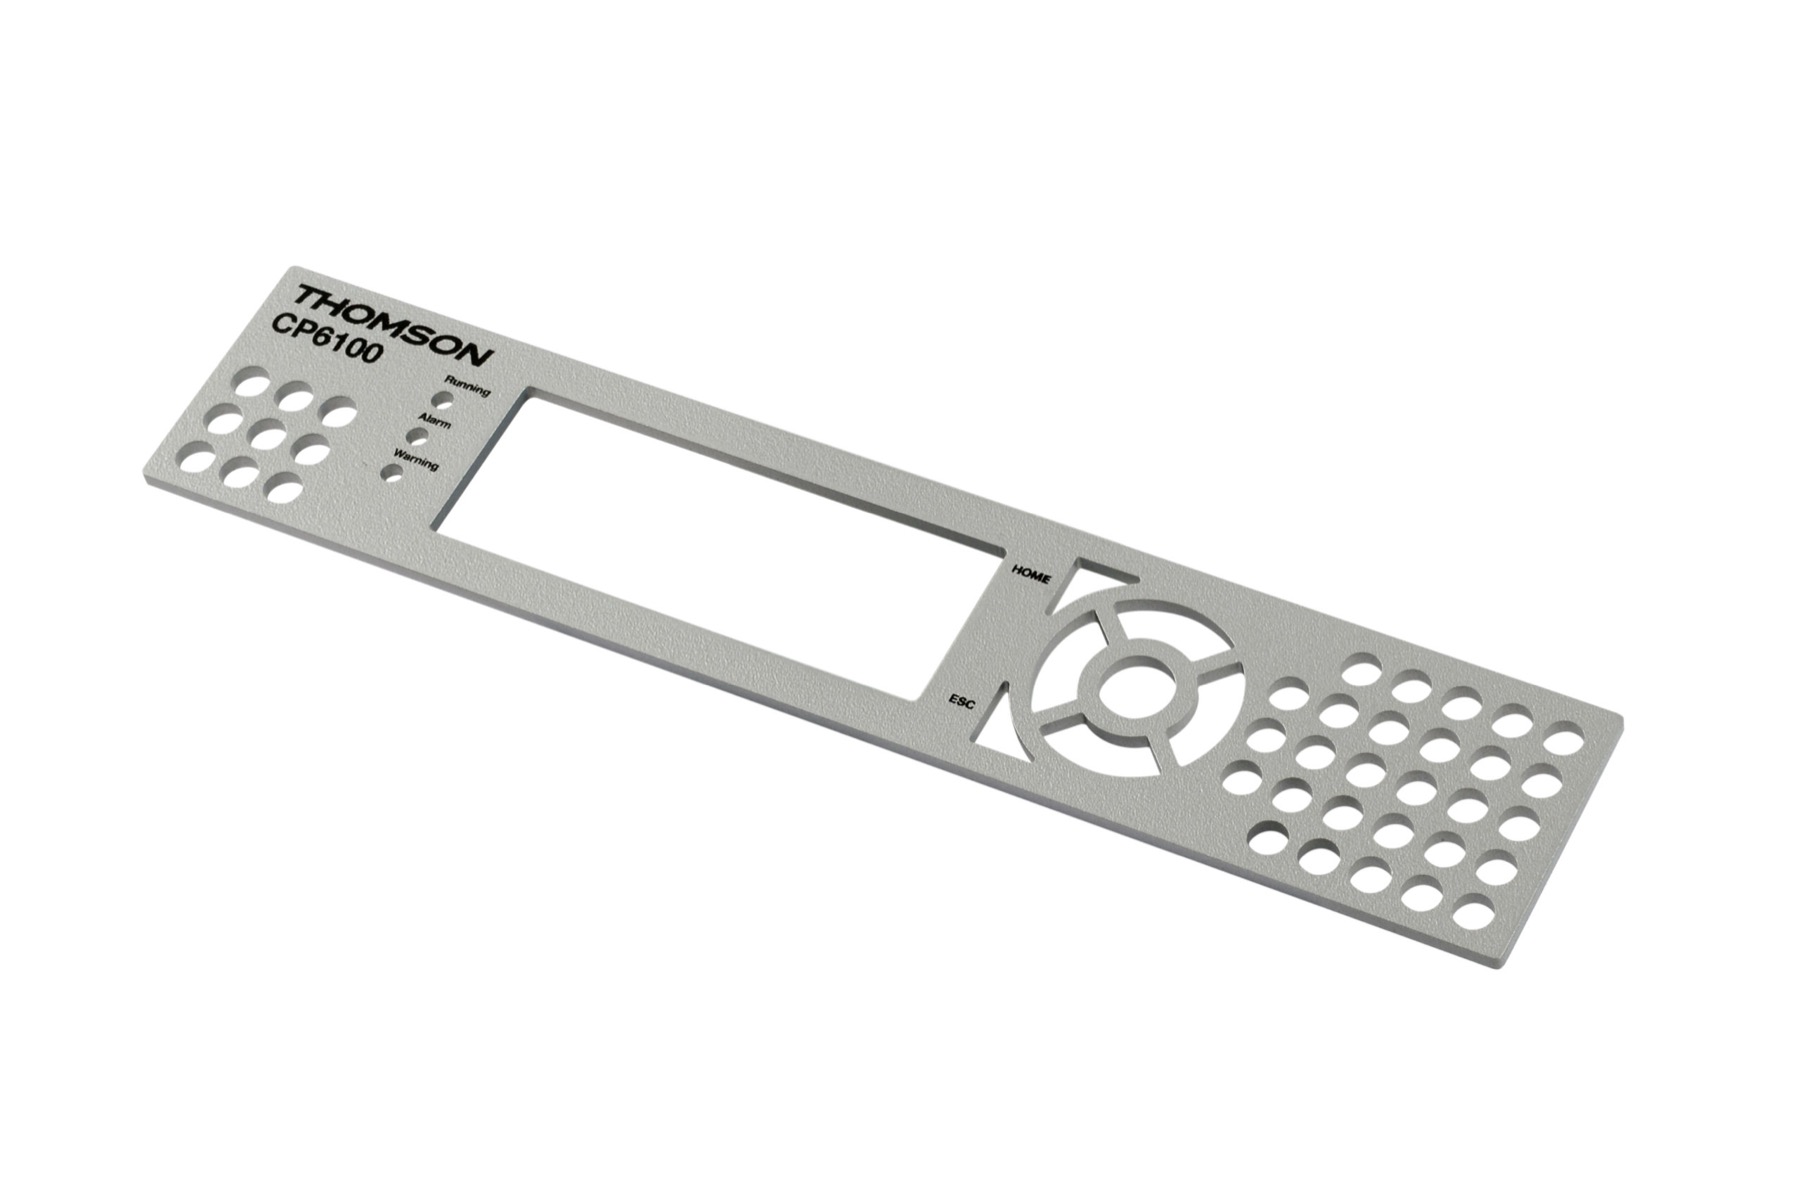
樹脂板加工のパネルにラベルをきちんと貼るには、切削した凹部に収め、加工痕が隠れる厚めのラベル材を使い、まっすぐ貼る作業者が必要です。UVデジタル印刷なら凹部なしでパネルに直接印刷でき、表示の対象となる開口部と位置がぴったり合い、シルク印刷より密着性も高くなります。印刷もコストのかかる工程であることに変わりはありませんが、凹部、ラベル、手作業をまとめて置き換えられます。
通気パターンも同じ考え方です。丸穴を並べるより、最小幅2mmで桟を残したスロットのほうがコストは低くなります。EMI対策の塗装も工程が1つ増えるので、シールドが本当に必要な場合だけ指定してください。
コストに関わる判断の一覧
| 判断項目 | コストが上がる | コストが下がる |
|---|---|---|
| 構成 | 多数の独立したパネル | 曲げた部材で部品点数を減らす |
| 切削 | 両面に非貫通の形状 | 非貫通の形状は片面のみ |
| 大きなポケット | 樹脂板にポケットを切削 | 貫通させてはめ込み板を接着(約58cm²(9平方インチ)超) |
| 板厚 | 3〜4種類の板厚、全体を厚く | 1〜2種類の板厚、剛性は曲げやリブで確保 |
| 締結 | すべてに真鍮インサート、ボスを個別に配置 | 1〜2回しか締めないねじはセルフタップ、ボスはまとめる |
| 金具 | 専用のヒンジやラッチ | 標準品の金具、または接着するアクリル製ヒンジ |
| 表示 | 凹部に貼るラベルやデカール | パネルへのUVデジタル印刷 |
| 色 | 特注色や塗装 | ABSの在庫色とツートンのパネル |
| 通気口 | 並べた丸穴 | 最小幅2mmのスロット |
設計の工夫より効く手段がある場合
最も安い答えが、よりよいカスタム設計ではない場合が2つあります。基板がC BoxやU Boxに収まるなら、Product Designer(当社の筐体設計ツール)でサイズを決め、すでにプログラム化された設計から始めてください。また、設計が安定し、1回のロットがおよそ1,000個を超えるなら、射出成形の金型が元を取り始めます。多くのお客様は、樹脂板で500個ずつの改版を何度か重ねてから金型を発注しています。この記事の背景にあるルールの全体は、筐体設計ガイドにまとめています。
CADデータを送るページからモデルをアップロードし、コストレビューをご依頼ください。エンジニアがこれらのルールに照らして確認し、承認いただいたコスト削減の変更を反映したうえで、試作と量産数量のお見積もりをお出しします。