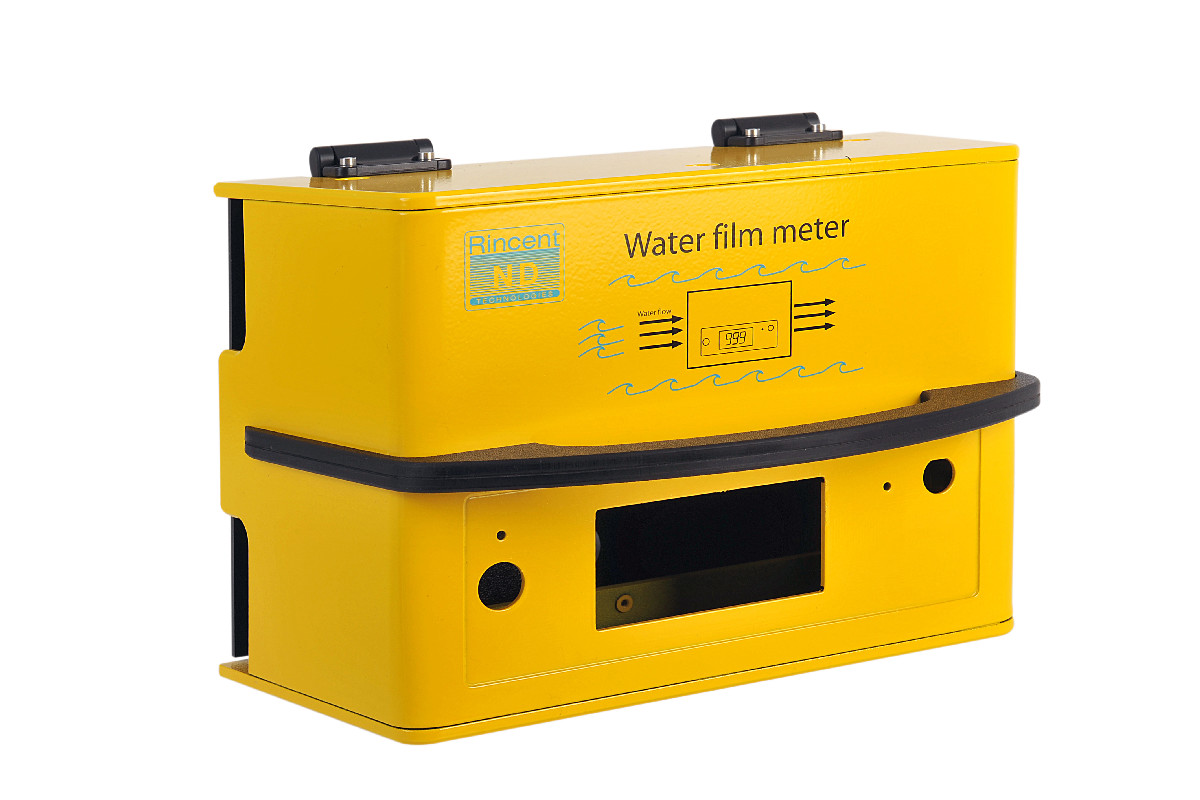
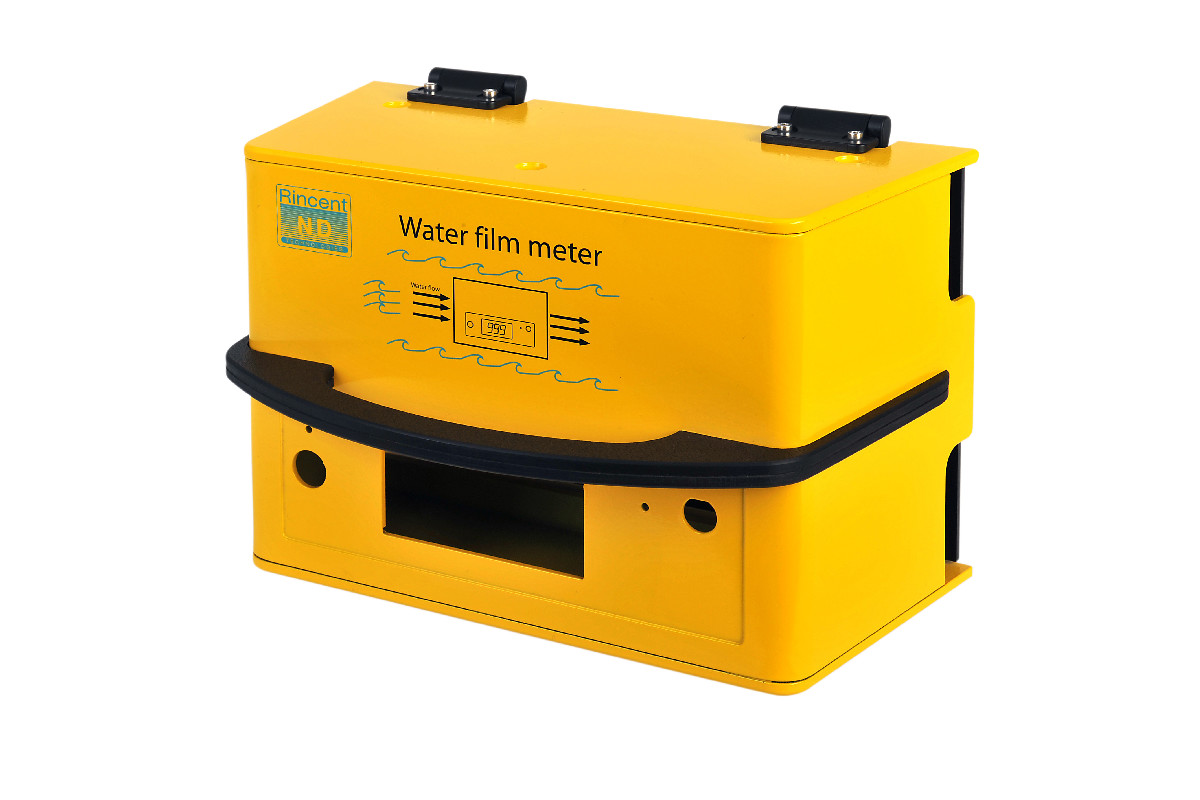
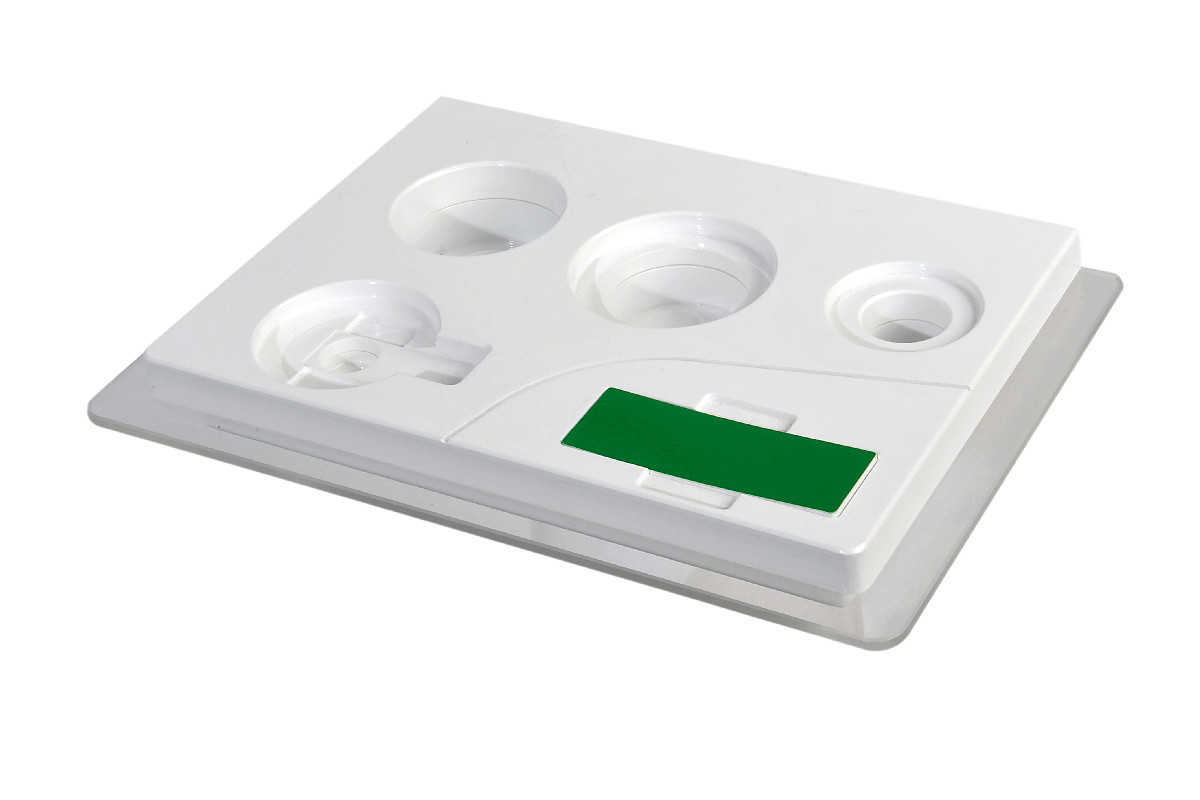
Una caja de plástico fabricada no tiene molde que amortizar, así que su precio es el trabajo que se hace sobre sus piezas: tiempo de fresadora en cada desarrollo plano, un corte de sierra y un ciclo de dobladora por cada doblez, fresado y unión por cada junta, insertos, operaciones secundarias y la lámina consumida. Casi todo eso queda fijado en la primera sesión de CAD. Este artículo repasa las decisiones de diseño que más mueven la cifra, con la regla de taller que hay detrás de cada una.
La cantidad también cuenta (una o dos unidades llevan un cargo de preparación, y el proceso es más económico entre 100 y 10 000 unidades), pero esa es una decisión de compras. Nuestra página sobre el costo de las cajas de plástico a medida explica cómo se arma una cotización; este artículo trata de lo que controla el diseñador.
Más dobleces, menos uniones
En promedio, una caja Toolless tiene ocho piezas en dos espesores. Cada pieza adicional añade mecanizado, el fresado de los cantos para el machihembrado y una unión con solvente. Un doblez añade un corte de sierra y un ciclo de dobladora, que cuestan menos que una unión, y mantiene en posición las caras de ambos lados durante el ensamblaje.
Tome la base de una caja con tapa desmontable. Construida como un fondo y cuatro paredes, son cinco piezas con ocho cantos unidos. Si se doblan el fondo, el frente y la parte trasera a partir de una sola lámina y se añaden dos placas de extremo, quedan tres piezas, dos dobleces y seis cantos unidos. Aplicada a toda la carcasa, la misma lógica da lugar a nuestra U Box de cuatro piezas (un cuerpo en U, una tapa a juego y dos paneles de extremo) y a la C Box de dos piezas, la caja más económica que fabricamos para una placa compacta.
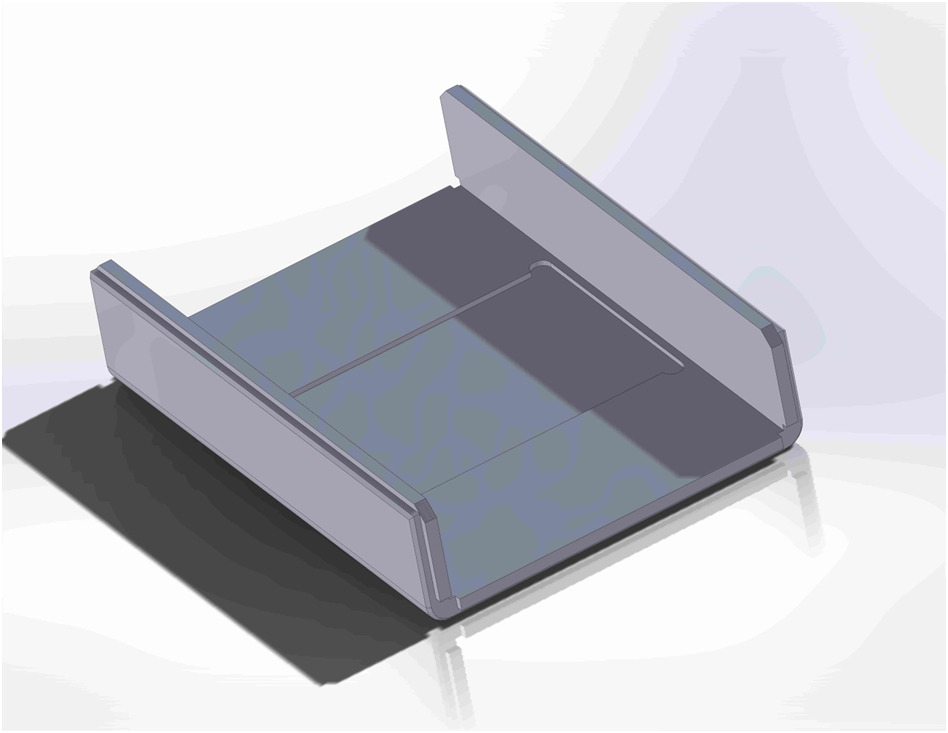
Los dobleces tienen reglas que condicionan el desarrollo plano. Recorren todo el ancho del panel, con un máximo de 40 in (1016 mm) de longitud y 115 grados, así que no se pueden levantar cuatro paredes desde un mismo fondo como haría una plegadora. Una caja se compone de secciones dobladas más extremos unidos.
Mecanice cada lámina por una sola cara
Cada pieza es un desarrollo plano que se mecaniza por una sola cara siempre que es posible. Un elemento en la otra cara obliga a separar la pieza de la lámina y colocarla en una plantilla para una segunda operación, lo que duplica la mano de obra de esa pieza y amplía la tolerancia de ±0.2 mm a ±0.4 mm.
Los cortes pasantes pueden hacerse desde cualquiera de las dos caras, así que los elementos ciegos son los que hay que vigilar. Ponga en la misma cara los vaciados, los rebajes, los grabados y los avellanados de un panel. Un conflicto típico es el rebaje de una ventana en el interior de un panel frontal con un logotipo grabado en el exterior; si el logotipo se imprime, el panel se mecaniza en una sola operación. Los vaciados grandes tienen su propia regla: por encima de unas 9 in² (58 cm²), conviene un corte pasante con una pieza unida por detrás, que cuesta menos y no deja marcas de mecanizado.
Uno o dos espesores, más grueso solo donde haga falta
El ABS de uso general, alrededor del 80 % de lo que fabricamos, está en existencia en 3, 4, 6 y 8 mm. La mayoría de las carcasas usan 3 mm, y de 4 a 8 mm donde un tramo largo necesita rigidez o un requisito de caída exige más pared. Las piezas de un mismo espesor se anidan juntas en una lámina, y el material se cobra por lámina consumida, así que cada espesor adicional suma al trabajo una lámina y su sobrante. Dos espesores es lo normal; cuatro conviene replantearlo.
La lámina más gruesa cuesta más y tarda más en doblarse, porque la de 6 mm necesita más calentamiento y los dobleces largos en ella tienden a alabearse. Antes de engrosar un panel entero, pruebe con un doblez a lo largo de su borde o con una nervadura unida. Y compruebe que el grado esté en existencia: el ABS Royalite retardante de llama (UL94 V-0) está en existencia en 3 mm, en negro o blanco, así que consulte antes de especificar una pieza V-0 en otro espesor o color. La página de materiales recoge todas las láminas en existencia.
Combine torretas y estandarice los herrajes
Combine torretas siempre que la disposición de la placa lo permita y manténgalas por debajo de 9 mm; un soporte más alto pasa a ser una pestaña en la pared lateral o un marco. Use torretas autorroscantes, con una profundidad de rosca mínima de 4 mm, para tornillos que se instalan una o dos veces, y especifique insertos de latón solo donde un tornillo se retire en mantenimiento, porque cada inserto es una pieza más y un paso de colocación en caliente.
Las bisagras, los pestillos, los clips de cinturón, los clips DIN y las cerraduras de llave estándar cuestan menos que los elementos a medida y son más fáciles de mantener. Las bisagras de acrílico unidas con solvente no necesitan ninguna fijación.
Imprima en lugar de etiquetar y tome el color de la lámina
La lámina viene precoloreada, así que una carcasa en ABS en existencia (blanco, negro, gris claro o gris oscuro) no necesita pintura ni tiene recargo por color. La pintura es una operación secundaria que puede rellenar las juntas de forma irregular, así que la recomendamos de forma selectiva. Un color a medida requiere unas 2000 lb (900 kg) de material, lo que conviene a un programa de volumen más que a un primer lote; los paneles bicolor en colores en existencia dan un segundo color sin pedir un lote de color a medida.
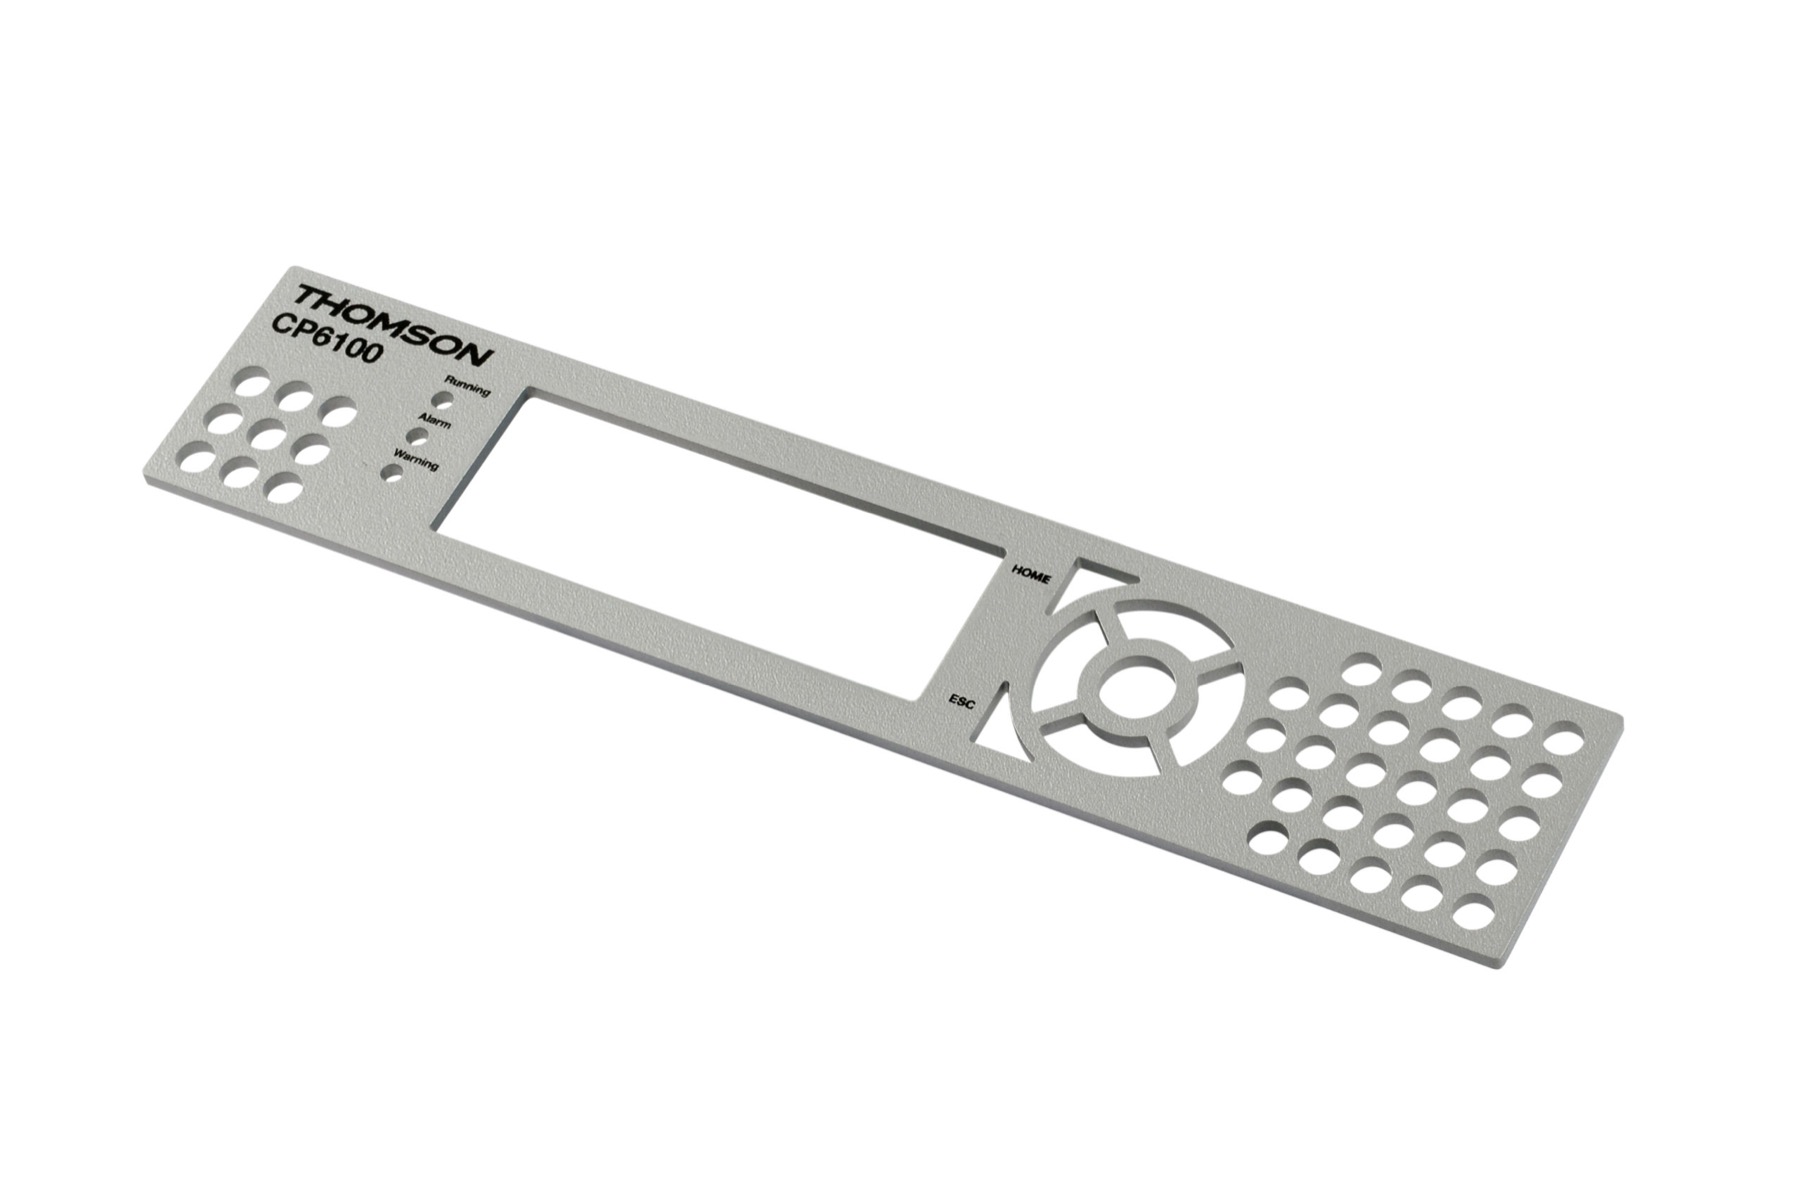
Una etiqueta bien aplicada en un panel fabricado va en un rebaje mecanizado, usa un material más grueso para ocultar las marcas de mecanizado y necesita a alguien que la coloque derecha. La impresión digital UV va directamente sobre el panel, sin rebaje, queda alineada con los recortes que identifica y se adhiere mejor que la serigrafía. La impresión sigue siendo una operación con su costo, pero sustituye al rebaje, a la etiqueta y al trabajo manual.
Los patrones de ventilación siguen la misma lógica: las ranuras cuestan menos que las filas de orificios redondos, con un ancho mínimo de 2 mm y dejando puentes transversales. El recubrimiento EMI es otro paso adicional, así que especifíquelo solo donde realmente se necesite blindaje.
Decisiones de costo de un vistazo
| Decisión | Cuesta más | Cuesta menos |
|---|---|---|
| Construcción | Muchos paneles separados | Secciones dobladas, menos piezas |
| Mecanizado | Elementos ciegos en ambas caras | Elementos ciegos en una sola cara |
| Vaciados grandes | Vaciado mecanizado en la lámina | Corte pasante con una pieza unida (por encima de unas 9 in², 58 cm²) |
| Espesor | Tres o cuatro espesores, grueso en todas partes | Uno o dos espesores, dobleces o nervaduras para dar rigidez |
| Fijaciones | Insertos de latón en todas partes, torretas separadas | Autorroscantes donde los tornillos entran una o dos veces, torretas combinadas |
| Herrajes | Bisagras y pestillos a medida | Herrajes estándar o bisagras de acrílico unidas |
| Gráficos | Etiquetas y calcomanías en rebaje | Impresión digital UV sobre el panel |
| Color | Color a medida o pintura | Colores de ABS en existencia y paneles bicolor |
| Ventilación | Filas de orificios redondos | Ranuras de 2 mm de ancho mínimo |
Cuando el diseño no es la palanca más importante
Hay dos casos en los que la respuesta más barata no es un mejor diseño a medida. Si su placa cabe en una C Box o una U Box, dimensiónela en el configurador Product Designer y parta de un diseño que ya está programado. Y si el diseño es estable y los lotes superan aproximadamente las mil piezas cada vez, un molde de inyección empieza a amortizarse; muchos clientes fabrican varias revisiones de 500 unidades en lámina antes de encargar el herramental. El conjunto completo de reglas en que se basa este artículo está en la guía de diseño de cajas.
Suba su modelo en la página Envíenos sus archivos CAD y pida una revisión de costos. Un ingeniero lo revisa con estas reglas, aplica los cambios de ahorro que usted apruebe y cotiza el prototipo y sus cantidades de producción.