Un boîtier plastique fabriqué n’a pas de moule à amortir ; son prix correspond au travail effectué sur vos pièces : temps de fraiseuse sur chaque développé, trait de scie et cycle de plieuse pour chaque pli, usinage des chants et collage pour chaque jonction, inserts, opérations secondaires et plaques consommées. Presque tout cela se décide dès la première séance de CAO. Cet article passe en revue les choix de conception qui pèsent le plus sur le chiffre, avec la règle d’atelier qui sous-tend chacun.
La quantité compte aussi (une ou deux unités supportent des frais de mise en route, et le procédé est le plus économique entre 100 et 10 000 unités), mais c’est une décision d’achat. Notre page sur le coût d’un boîtier plastique sur mesure explique comment se construit un devis ; cet article porte sur ce que maîtrise le concepteur.
Plier plus, coller moins
Un boîtier Toolless moyen compte huit pièces en deux épaisseurs. Chaque pièce supplémentaire ajoute de l’usinage, le détourage des chants pour la rainure et la languette, et une jonction collée. Un pli ajoute un trait de scie et un cycle de plieuse, ce qui coûte moins cher qu’une jonction, et il maintient en position les faces situées de part et d’autre pendant l’assemblage.
Prenons le corps d’un boîtier à couvercle amovible. Construit à partir d’un fond et de quatre parois, il compte cinq pièces et huit chants collés. Pliez le fond, la face avant et la face arrière dans une seule plaque, ajoutez deux flasques d’extrémité, et il passe à trois pièces, deux plis et six chants collés. Appliquée à tout le boîtier, la même logique donne notre U Box en quatre pièces (un corps en U, un capot assorti et deux panneaux d’extrémité) et le C Box en deux pièces, le boîtier le plus économique que nous fabriquions pour une carte compacte.
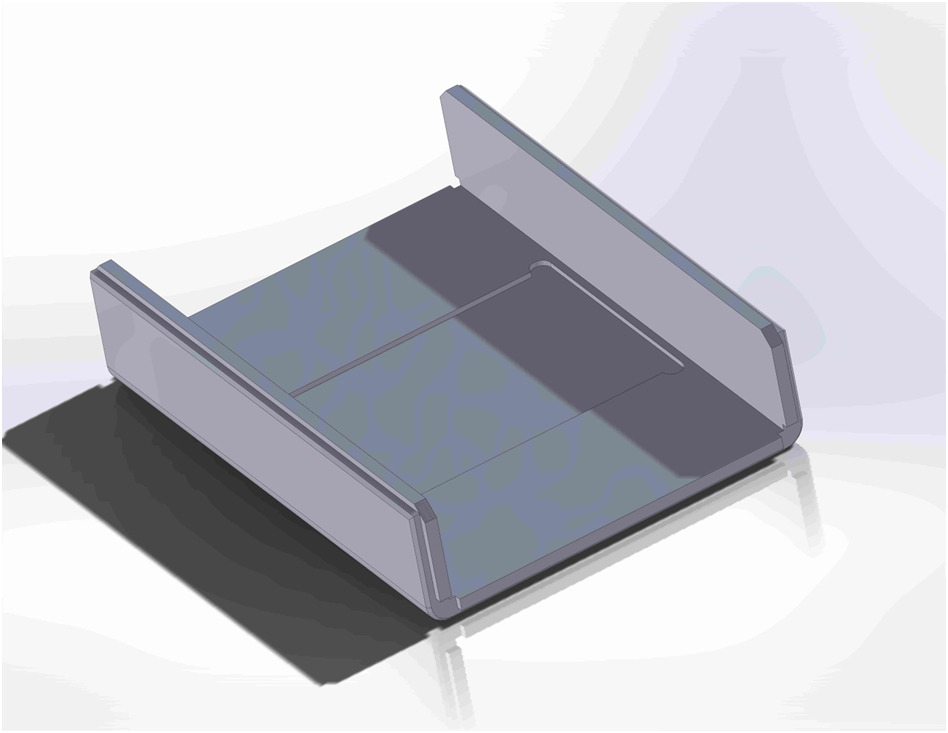
Les plis obéissent à des règles qui façonnent le développé. Ils traversent toute la largeur du panneau, jusqu’à 40 in (1 016 mm) de long et 115 degrés : impossible, donc, de relever quatre parois à partir d’un même fond comme le ferait une presse plieuse. Un boîtier se compose de sections pliées et d’extrémités collées.
Usiner une seule face de chaque plaque
Chaque pièce est un développé à plat, usiné depuis une seule face chaque fois que c’est possible. Un élément sur l’autre face oblige à détacher la pièce de la plaque et à la placer dans un gabarit pour une seconde opération, ce qui double la main-d’œuvre sur cette pièce et élargit la tolérance de ±0,2 mm à ±0,4 mm.
Les découpes traversantes peuvent se faire depuis l’une ou l’autre face : ce sont les usinages borgnes qu’il faut surveiller. Placez les poches, logements, gravures et fraisurages d’un panneau sur la même face. Un conflit à repérer : un logement de fenêtre à l’intérieur d’une face avant et un logo gravé à l’extérieur ; imprimez le logo, et le panneau reste en une seule opération d’usinage. Les grandes poches ont leur propre règle : au-delà d’environ 9 in² (58 cm²), découpez de part en part et collez une pièce rapportée par l’arrière, ce qui coûte moins cher et ne laisse aucune trace d’usinage.
Une ou deux épaisseurs, plus épais seulement là où il faut
L’ABS standard, environ 80 % de ce que nous fabriquons, est en stock en 3, 4, 6 et 8 mm. La plupart des boîtiers sont en 3 mm, avec du 4 à 8 mm là où une grande portée demande de la rigidité ou une exigence de chute impose une paroi plus forte. Les pièces d’une même épaisseur s’imbriquent sur une même plaque, et la matière est facturée à la plaque consommée : chaque épaisseur supplémentaire ajoute une plaque et sa chute au projet. Deux épaisseurs, c’est normal ; quatre, cela mérite d’être remis en question.
Une plaque plus épaisse coûte plus cher et se plie plus lentement : le 6 mm demande un chauffage plus long, et les longs plis dans cette épaisseur ont tendance à se voiler. Avant d’épaissir tout un panneau, essayez un pli le long de son bord ou une nervure collée. Et vérifiez que la nuance existe en stock : l’ABS ignifugé Royalite (UL94 V-0) est en stock en 3 mm, en noir ou en blanc ; renseignez-vous avant de spécifier une pièce V-0 dans une autre épaisseur ou une autre couleur. La page des matières liste toutes les plaques en stock.
Regrouper les colonnettes, choisir des accessoires standard
Regroupez les colonnettes partout où l’implantation de la carte le permet et gardez-les sous 9 mm ; un support plus haut devient une patte latérale ou un cadre. Utilisez des colonnettes autotaraudeuses, avec au moins 4 mm de profondeur de filetage, pour les vis posées une ou deux fois, et ne prévoyez des inserts en laiton que là où une vis se démonte en maintenance : chaque insert est une pièce de plus et une étape de sertissage à chaud.
Charnières, loquets, clips de ceinture, clips DIN et serrures à clé standard coûtent moins cher que des fonctions spécifiques et se remplacent plus facilement. Les charnières en acrylique collées au solvant ne demandent aucune fixation.
Imprimer plutôt qu’étiqueter, et prendre la couleur dans la plaque
La plaque est teintée dans la masse : un boîtier en ABS de couleur standard (blanc, noir, gris clair ou gris foncé) ne demande aucune peinture et n’entraîne aucun supplément pour la couleur. La peinture est une opération secondaire qui peut remplir les jonctions de façon irrégulière : nous ne la recommandons qu’au cas par cas. Une couleur spécifique demande environ 2 000 lb (900 kg) de matière, ce qui convient à un programme en volume plutôt qu’à une première série ; des panneaux bicolores dans les couleurs en stock apportent une seconde couleur sans lot spécifique.
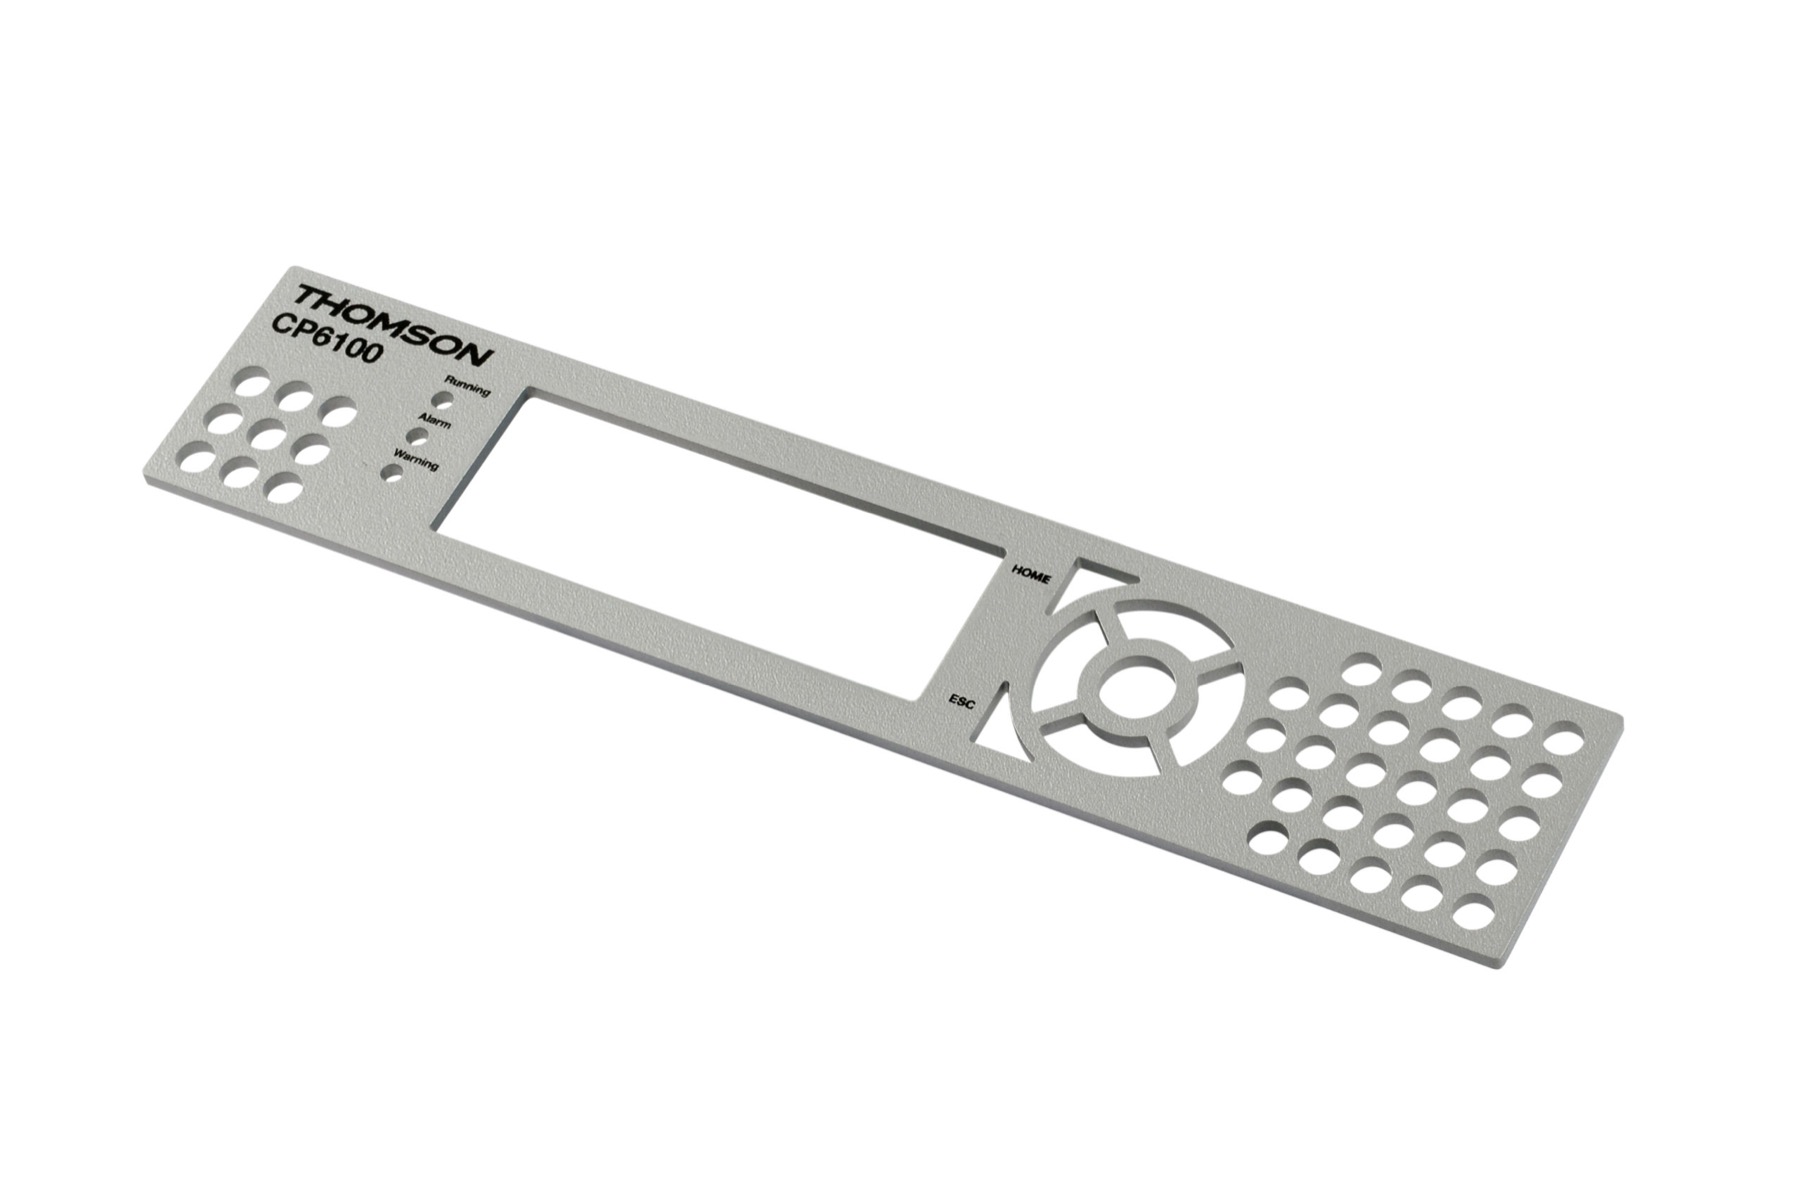
Une étiquette posée dans les règles sur un panneau fabriqué se loge dans un creux usiné, utilise un support plus épais pour masquer les traces d’usinage, et demande quelqu’un pour la poser bien droite. L’impression numérique UV se fait directement sur le panneau, sans logement, se cale sur les découpes qu’elle légende et adhère mieux que la sérigraphie. L’impression reste une opération qui a un coût, mais elle remplace le logement, l’étiquette et le travail manuel.
Les grilles d’aération suivent la même logique : des fentes coûtent moins cher que des rangées de trous ronds, avec une largeur minimale de 2 mm et des barrettes de renfort conservées. Le revêtement de blindage CEM est une étape supplémentaire : ne le prévoyez que là où un blindage est réellement nécessaire.
Les choix qui font le coût, en un coup d’œil
| Choix | Plus cher | Moins cher |
|---|---|---|
| Construction | Nombreux panneaux séparés | Sections pliées, moins de pièces |
| Usinage | Usinages borgnes sur les deux faces | Usinages borgnes sur une seule face |
| Grandes poches | Poche usinée dans la plaque | Découpe traversante avec pièce rapportée collée (au-delà d’environ 9 in², soit 58 cm²) |
| Épaisseur | Trois ou quatre épaisseurs, plaque épaisse partout | Une ou deux épaisseurs, plis ou nervures pour la rigidité |
| Fixations | Inserts en laiton partout, colonnettes séparées | Autotaraudage là où les vis sont posées une ou deux fois, colonnettes regroupées |
| Accessoires | Charnières et loquets spécifiques | Accessoires standard ou charnières en acrylique collées |
| Graphisme | Étiquettes en creux et autocollants | Impression numérique UV sur le panneau |
| Couleur | Couleur spécifique ou peinture | Couleurs d’ABS en stock et panneaux bicolores |
| Aérations | Rangées de trous ronds | Fentes de 2 mm de large minimum |
Quand la conception n’est pas le principal levier
Dans deux cas, la réponse la moins chère n’est pas une meilleure conception sur mesure. Si votre carte tient dans un C Box ou un U Box, dimensionnez-en un dans notre configurateur Product Designer et partez d’une conception déjà programmée. Et si la conception est stable et produite par séries de plus d’un millier de pièces environ, un moule d’injection commence à se rentabiliser ; beaucoup de clients enchaînent plusieurs révisions de 500 unités en plaque avant de lancer un outillage. L’ensemble des règles sur lesquelles repose cet article figure dans le guide de conception de boîtier.
Déposez votre modèle sur la page Envoyez-nous vos fichiers CAO et demandez une revue des coûts. Un ingénieur le vérifie au regard de ces règles, applique les modifications que vous validez pour réduire le coût, et chiffre le prototype ainsi que vos quantités de production.