電子機器のハウジングの工法は、2つの数字で決まります。製品がライフサイクル全体で何台売れるか、そしてその台数に達するまでに設計が変わる可能性がどれくらいあるかです。はめ合い確認のための1〜5台なら3Dプリント。最初の試作から数千台までは、特に設計がまだ動いている段階なら樹脂板加工。設計が凍結され、生涯生産数で金型費を回収できるなら射出成形です。
この記事では、数量帯ごとの目安、約200×130×50mm(8×5×2インチ)のABSハウジングについて当社が公開している比較の数字、各工法にできないこと、そして次の工法へ移るタイミングを示すサインを紹介します。
数量別に見る工法
下の表は、基板1枚、コネクター数個、ディスプレイかインジケーターを収める、ABS製の一般的な電子機器ハウジングを想定しています。サイズや複雑さによって切り替わる数量は前後しますが、順番が入れ替わることはほとんどありません。
| 生涯生産数 | 3Dプリント | 樹脂板加工 | 射出成形 |
|---|---|---|---|
| 1〜5個 | はめ合い確認に最適。一晩で完成し、型は不要 | 試作は3〜21営業日。1〜2個ではセットアップ費がかかる。試作品がそのまま初品になる | 不可。最初の部品より先に金型が必要 |
| 10〜100個 | 1個ごとに印刷し直しで、それぞれにばらつきが出る | 包括発注は10個から。セットアップ費は各回の出荷に分散 | 単価の大半を金型費が占める |
| 100〜1,000個 | 量産のコストと納期では現実的でない | 最も経済的な数量帯がここから始まる | 約1,000個未満では割高で難しい |
| 1,000〜10,000個 | 使わない | 引き続き経済的で、設計が変わる間はより安全な選択 | 設計が安定すれば競争力がある |
| 10,000個超 | 使わない | 最も経済的な数量帯を超える | 通常、部品単価が最も安い |
3Dプリントが活きる場面
現物で確かめたい疑問に最も早く答えを出せるのが3Dプリンターです。基板はスペーサーに正しく載るか、USBプラグは壁に当たらないか、手に持ったときの感触はどうか。サイズにもよりますが、一晩で印刷して翌朝には手元で確認できます。3Dプリントとの比較ページでは、8×5×2インチのハウジングを3Dプリントでつくった場合、複雑さに応じて300〜950米ドルかかるとしています。
限界が見えてくるのは、2台以上必要になったときや、その1台を製品として使いたいときです。3Dプリント部品の多くは層と層の間の強度が層に沿った方向より低く、寸法と表面の仕上がりも印刷ごとにばらつきます。台数が増えても、1台ごとに同じコストと時間がかかります。また、3Dプリントの試作品は、どの工法の初品にもなりません。承認した部品と量産品とでは、つくる工法が違うからです。
3Dプリンターで行うのは基板とコネクターの簡単なはめ合い確認までにして、その先の設計変更を3Dプリントで繰り返さないようにします。
樹脂板加工のハウジングが向く場面
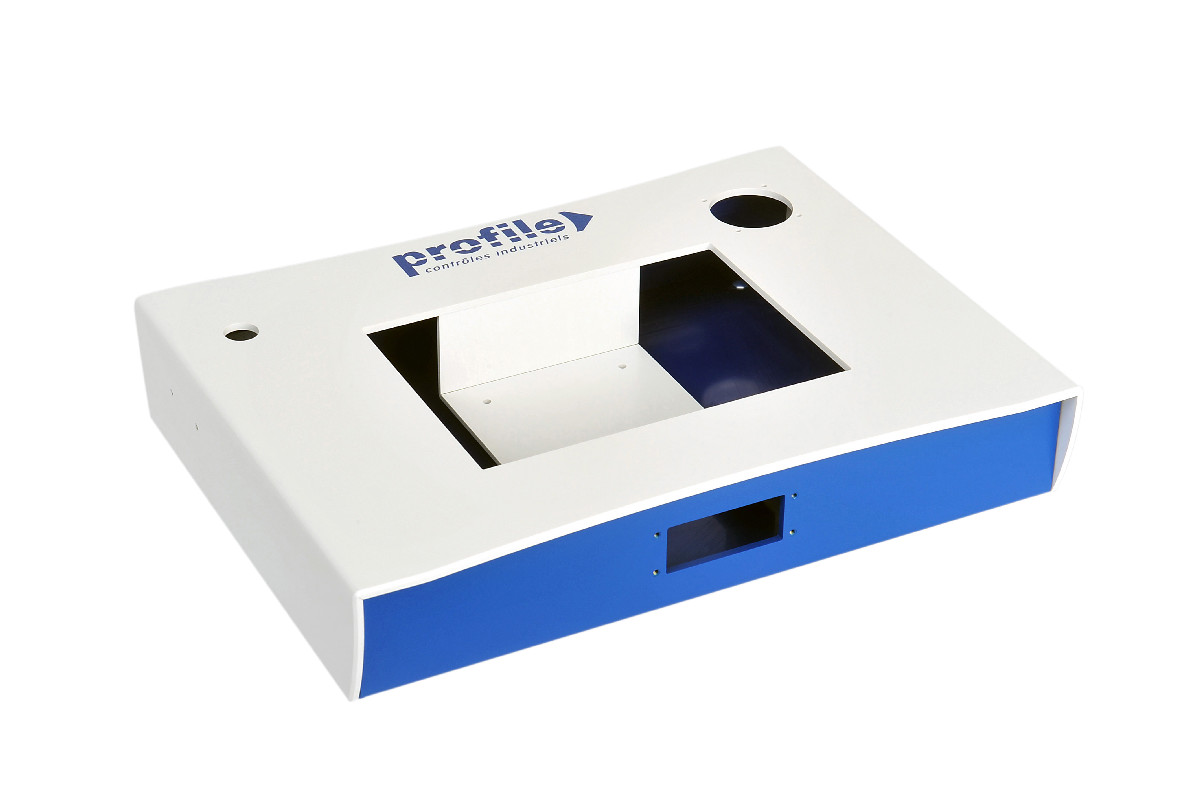
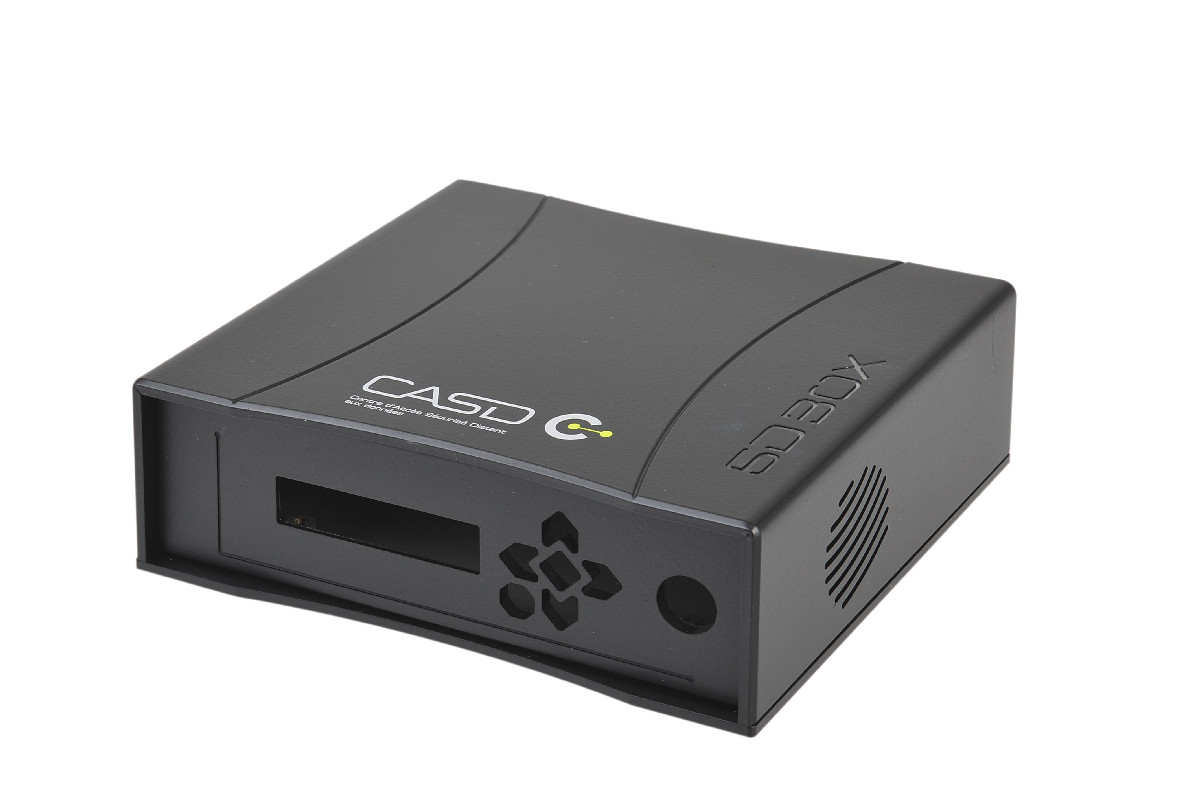
樹脂板加工のハウジングは、平らな着色済み樹脂板から始まります。CNCルーターが展開図上に開口部、通気口、凹部をすべて切削し、ソーで曲げ用のV溝を入れ、熱曲げ機で壁を曲げ、部品を溶剤接着して一体の頑丈なシェルに仕上げます。お客様の設計のためにつくるのはCADモデルとCNCプログラムだけなので、金型に費用をかけることも、その完成を待つこともありません。
金型不要の工法のページに載せている数字は、ここから来ています。例のハウジングの試作は約500米ドルで、複雑さに応じて3〜21営業日。量産品は発注から3週間で出荷します。試作品は量産用のプログラムでつくるのでそのまま初品になり、コネクターの移動やボスの追加はプログラムの修正で済みます。接着したハウジングの強度は、同等の材料を射出成形した部品と変わりません。
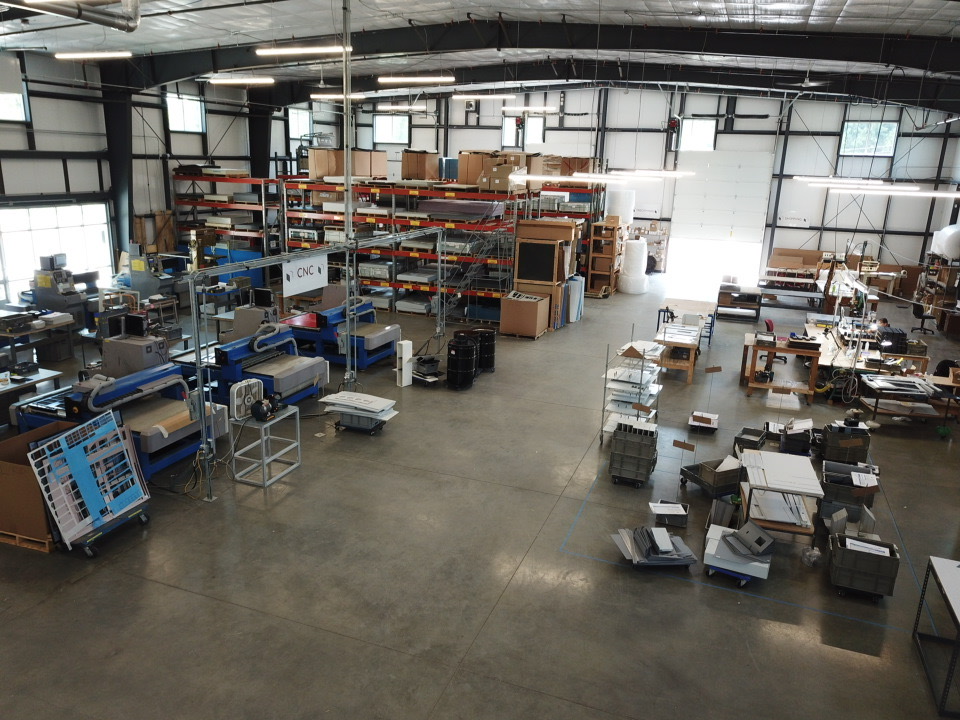
もちろん限界もあります。継ぎ目の線は見えるため、当社は隠すのではなく、見せる位置を決めて配置します。曲げはパネルの全幅にわたるので、板金のように四辺を折り上げて箱にするのではなく、曲げた部材と接着する部品を組み合わせて箱をつくります。曲面は一方向のみで、曲げの長さは最大約1,016mm(40インチ)です。三次元曲面や深絞り、一体成形のスナップフィットを前提にした意匠なら、量産部品に樹脂板加工は向きません。
射出成形の金型が元を取れるとき
射出成形では、投資が先に来ます。例と同じサイズのハウジングなら金型費は数千米ドル規模になり、最初の部品ができるまでに、金型の加工と調整で最低8週間かかります。その代わり、量産時の部品単価は最も安くなり、樹脂板ではつくれない形状も実現できます。抜き勾配のついた流れるような形、一体成形のリブ、スナップフィット、ボス、金型でつけるシボなどです。
その代償は、後戻りができないことです。金型は加工した時点で形状が1つに固定されます。部品に樹脂を足す変更は金型の鋼材を削ることになり、通常は対応できます。一方、開口部の追加や移動のように樹脂を減らす変更では、溶接や入れ子で鋼材を足さなければなりません。どちらの場合も金型を生産から外して修正することになり、基板の改版が続く製品では、改版のたびにその費用がかかります。射出成形との比較ページで、2つのコスト構造を並べて比べています。
もう1つ、見込んでおくべき工程があります。樹脂板加工向けに描いた設計は、そのまま金型には使えません。成形品には抜き勾配と均一な肉厚が必要で、ボスや継手の形状も変わります。射出成形への移行は再設計であり、設計が落ち着いてから1回で済ませるのが最も安上がりです。真空成形や圧空成形も同じ考え方で、型はより安く、約1,000個を超えるロットの大きめのシェルやカバーに向いています。
切り替えの目安を左右する3つの確認事項
- 設計はどこまで固まっているか:1年以内に基板の改版、新しいディスプレイ、顧客からの要望がありそうなら、変更のたびに、樹脂板ならプログラムの修正、金型なら鋼材の修正が発生します。当社のお客様の多くは、500個つくって改良し、また500個つくるというサイクルを何度か繰り返してから金型を発注しています。
- 初回の発注数ではなく、生涯生産数はいくつか:金型費は、その製品が生涯で売るすべての台数で償却します。変更のない設計で10,000個なら射出成形の案件です。毎年変わる設計で年に数百個なら、そうではありません。
- スケジュールの遅れはどれだけの損失になるか:金型の8週間と、樹脂板加工の試作の3〜21営業日。この差が最も効くのは、展示会、パイロット顧客、資金調達の節目が控えているときです。
Open Flight Solutionsも、ADS-B受信機FlightBoxのケースで、この数量の問題に向き合いました。
「当初は射出成形も検討しましたが、当社の生産量では金型費を回収できる見込みがありませんでした。Toollessは、3Dプリント用につくった試作モデルを、驚くほど頑丈で見た目もよい設計に仕上げてくれ、価格も予算内に収まりました。設計を固めて試作品を手にするまでわずか1週間、その翌週には量産に入っていました。」
Steve Sokol、Open Flight Solutions創業者
多くの電子機器製品がたどる道筋
3つの工法は、競合するものではなく段階として使うほうがうまくいきます。次の順序なら、製品が実績を上げるまで金型にお金をかけずに済みます。
- レイアウトがまだ動いているうちは、基板、コネクター、ディスプレイのはめ合いを3Dプリントで手早く確認します。
- モデルを送って樹脂板加工の試作を依頼します。切削の前に3Dモデルを承認していただき、届く部品はそのまま量産品になります。
- 最初の量産は包括発注で行います。お客様のスケジュールに合わせて出荷するので、在庫を抱えずに済みます。
- 現場からのフィードバックや基板の改版は、プログラムの修正として次回の出荷分に反映します。
- 設計の変更がなくなり、需要予測から金型の投資が見合うようになったら、射出成形向けに再設計します。小ロットの産業機器や計測器では、その時点が来ないこともあり、その場合は樹脂板加工のハウジングのまま生産を続けます。
製品がどの数量帯に当たるか判断に迷う場合は、CADデータのアップロードページからモデルと想定年間数量をお送りください。エンジニアが1営業日以内に回答し、金型のほうが得策であればそうお伝えします。