組み立てた電子機器の多くでは、材料そのものが持つ6つの特性で、プラスチックハウジングが金属製を上回ります。絶縁性がある、電波を通す、壁の中まで色がついている、軽い、手直ししやすい、そして必要な製品にだけシールドを追加できる、の6つです。ただし、どの特性にもトレードオフがあり、それを無視した組立品は、金属ケースに入れた場合より悪い結果になることもあります。
この記事では6つの特性を順に取り上げ、それぞれが組立作業や現場で何を省けるのか、設計に何を求めるのかを説明します。
6つの特性の一覧
| 特性 | 省けるもの | 設計で考慮すべきトレードオフ |
|---|---|---|
| 電気絶縁性 | ケースの接地、絶縁ライナー、壁面との短絡 | 熱がこもる。静電気が継ぎ目から入る。難燃グレードの選定が必要 |
| 電波透過性 | 外付けアンテナ、隔壁貫通コネクター、ケーブル | 壁に近いアンテナは共振周波数がずれる |
| 着色済み樹脂板 | 塗装、マスキング、乾燥、補修 | 在庫色は4色。特注色には約900kg(2,000ポンド)の樹脂板が必要 |
| 軽さ | 運賃、壁掛け用金具、取り扱いの手間 | 長いスパンでは剛性が低い |
| 手直しのしやすさ | 導電性の切りくず、試作段階でのハウジングの廃棄 | 接着した継手は外せない。セルフタップのねじ山は摩耗する |
| 必要な製品だけのシールド | シールドが不要な製品にかかるシールド費用 | 塗装は追加工程になる。開口部や継ぎ目から漏れる |
電気絶縁性と、それに伴う注意点
商用電源で動く製品では、手が触れる金属ケースは保護接地するか、二重絶縁または強化絶縁で充電部から隔離しなければなりません。そのためには接地スタッド、取り外せるパネルのボンディング、そして多くの場合は基板の裏の絶縁フィルムが必要です。プラスチックの壁はそれ自体が絶縁体なので、こうした部品と取り付けの工程を省けますし、基板の端が壁に触れても短絡しません。ただし、壁を製品の絶縁構成に含められるかどうかは、材料、厚さ、難燃グレードをもとに、製品規格と認証機関が判断することです。
1つ目のトレードオフは難燃グレードです。汎用ABSはUL94 HBです。規格がV-0の筐体を求める場合、当社はいずれもUL94 V-0の難燃Royalite ABSかBoltaron 4335で製作します。両材料のデータシートは在庫材料のページに掲載しています。
2つ目は熱です。プラスチックは熱も通しにくく、熱伝導率はアルミニウムより桁違いに低いため、壁はヒートシンクとして働きません。代わりに空気の流れを設計します。切削した通気スロット、発熱量に応じたファン、そして最も熱くなる部品を風の通り道に置くことです。
3つ目は静電気です。プラスチックのケースは静電気放電を逃がさないため、継ぎ目や開口部に飛んだ火花は、内部の最も近い導体へ飛び移ります。配線パターン、コネクターのシェル、金属ブラケットを継ぎ目や開口部から離すか、放電をグランドへ逃がす経路を意図的に設けてください。
基板上の無線を活かす電波透過性
Wi-Fi、Bluetooth、セルラー、LoRa、GNSSの電波は、ABSやポリカーボネートをほとんど減衰せずに通ります。金属ケースでは、同じ無線に外付けアンテナ、隔壁貫通コネクター、ケーブルが必要になり、部品が3点、組立工程が1つ、シールが必要な穴が1つ増えます。プラスチックなら、チップアンテナや基板パターンアンテナを基板上に載せたままにできます。
トレードオフは、壁がやはり誘電体であることです。アンテナの近くにプラスチックがあると共振周波数が下がるため、自由空間で調整したアンテナが、蓋を閉めると帯域から外れることがあります。モジュールメーカーが推奨するクリアランスを守り、実際のハウジングに入れた状態でチューニングを確認し、真鍮インサート、導電塗装、電池、ねじをアンテナの禁止領域に入れないでください。アンテナの配置については、プロセスプラントの無線機器の記事で詳しく解説しています。
色は表面ではなく材料そのものに
当社は、着色済みでシボ付きの樹脂板からハウジングをつくります。汎用ABSは白、黒、ライトグレー、ダークグレーを在庫しており、壁の中まで同じ色なので、傷がついても下地ではなく同じ色が見えるだけです。塗装ブースも、コネクター開口部のマスキングも、乾燥時間も要らず、組立ラインの近くに塗料が飛ぶこともありません。ツートンのハウジングは在庫色を組み合わせてつくり、ロゴや表示は、シルク印刷より密着性の高いUVデジタル印刷で樹脂板に直接印刷します。
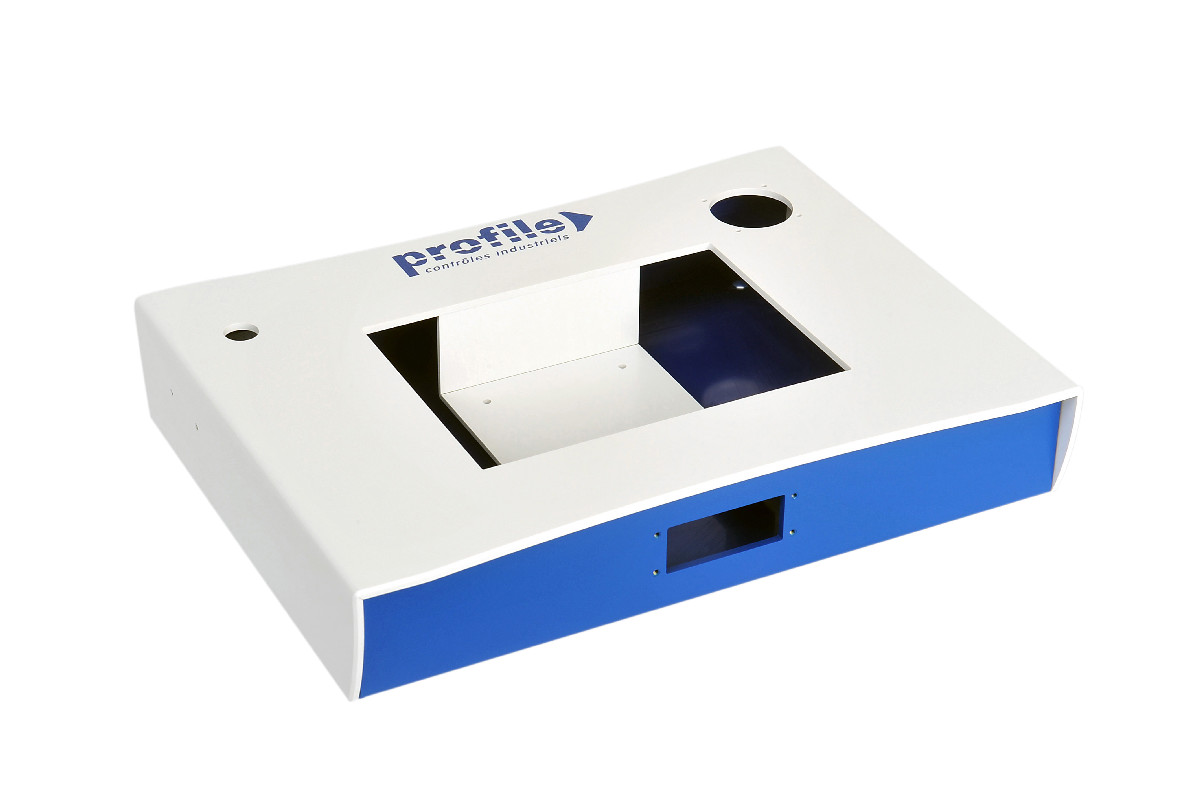
トレードオフは色の選択肢です。特注色には約900kg(2,000ポンド)の材料の購入が必要で、量産案件には向いても、試作ロットには向きません。ほかの色は塗装でも対応できますが、塗料が継ぎ目を不均一に埋めることがあるため、塗装は用途を絞っておすすめしています。
軽さと、それに伴う剛性の課題
ABSの密度は約1.05g/cm³で、アルミニウムは2.7、鋼は7.85です。壁を厚くしても、通常はプラスチックのほうが軽くなります。1㎡あたりの重量は、3mm厚のABSで約3.2kg、1.6mm厚のアルミニウムで約4.3kg、1.2mm厚の鋼板で約9.4kgです。この差は、運賃、壁掛け機器を支える金具、携帯機器を手に持ったときの感触に表れます。
トレードオフは剛性です。ABSの弾性率は約2GPaで、アルミニウムは約70、鋼は約200です。そのため、支えのない長いパネルはたわみ、大きな蓋はペコつき(オイルキャニング)を起こすことがあります。対策は、板厚を上げる(ABSは3、4、6、8mmを在庫)、構造部材として働く位置に曲げを入れる、コーナー補強材とリブを使う、そしてトランスや扉の荷重がかかる壁だけ板厚を1段階上げることです。
作業台と現場での手直しと修理
試作段階では、コネクターの位置が変わり、開口部を1mm広げる必要が出てくるものです。プラスチックならやすりで数分の作業で、削りくずに導電性もありません。金属の場合、部品を実装した基板に切りくずが落ちれば、いつ短絡してもおかしくありません。清掃は必要ですが、手直ししたハウジングを廃棄することはまれで、変更が確定すれば以降のすべての製品のCNCプログラムに反映します。
トレードオフは締結部と継手にあります。セルフタップ用ボスは、1〜2回締めるだけのねじに向いています。手直しや修理で基板を取り外すなら、繰り返しの分解に耐える熱圧入した真鍮インサートを指定してください。溶剤接着した継手は外せないので、保守用のアクセスは接着した継ぎ目ではなく、ねじ止めのパネルや蓋に設けます。そうすれば、現場で損傷したパネルだけを、元と同じプログラムで切削して交換できます。ボスとインサートのルールは機能部品の設計ルールのページにまとめています。
シールドは必要な製品にだけ
プラスチックそのものにシールド効果はありません。多くの組立品ではそれで問題なく、特別な対策なしにエミッション試験とイミュニティ試験に合格します。合格しない場合は、接着後にハウジングの内側にEMI/RFIシールド用の導電塗装を施します。外側の仕上がりは変わりません。シールドの費用がかかるのは必要な製品だけで、すべての製品ではありません。
トレードオフは、費用のかかる工程が1つ増えることと、開口部です。通気口、コネクター開口部、継ぎ目はすべて漏れの経路になるため、コネクターは1枚のパネルにまとめ、開口部はコネクター本体の寸法に合わせます。塗装はEMCエンジニアが指定した位置で真鍮インサートを通じて接地し、窓、ラベル用の凹部、アンテナ周辺はマスキングします。試験はお客様と試験機関で行っていただきます。塗装したハウジングの仕様の決め方は、EMIシールド付きプラスチック筐体のページで説明しています。広い帯域で高い減衰量が必要な製品なら、金属筐体のほうが簡単な解決策です。
これらのトレードオフがお客様の基板でどう表れるかを確かめるには、電源、無線、シールドについてのメモを添えて、お見積もり依頼フォームからモデルをお送りください。見積もり前のレビューで、エンジニアが材料と板厚を確認します。