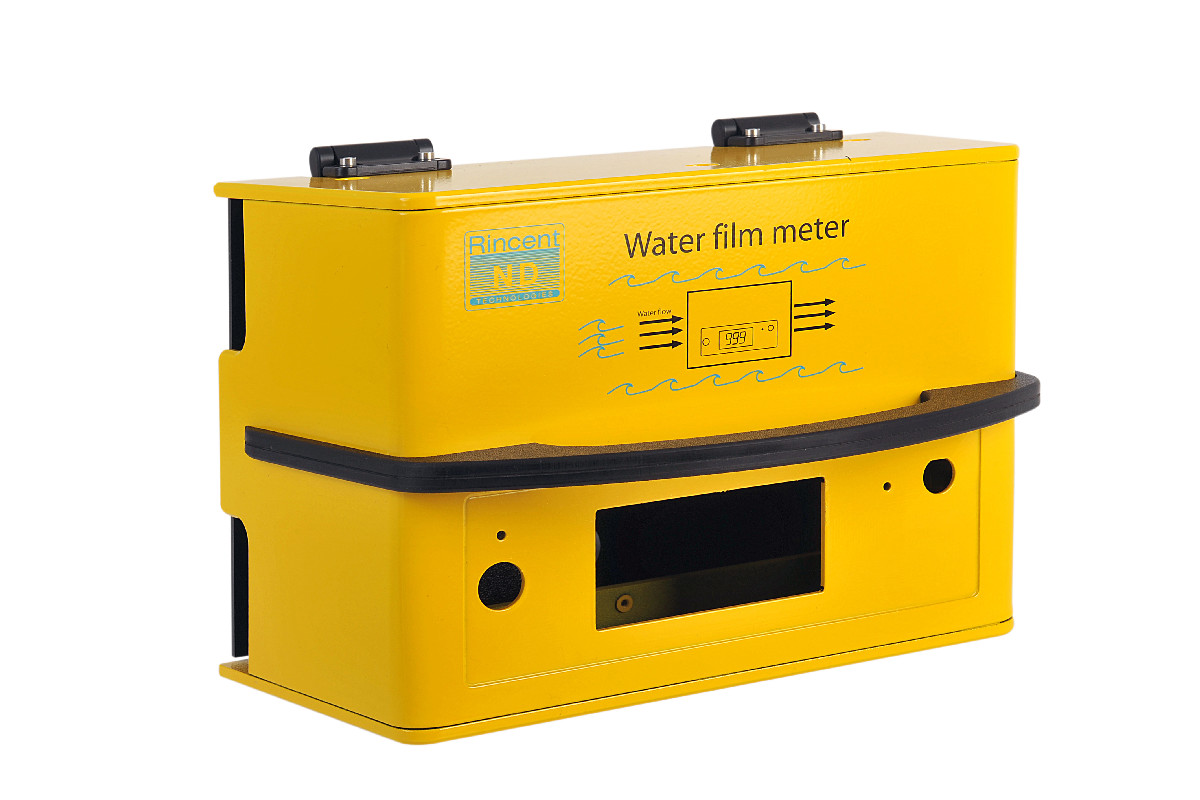
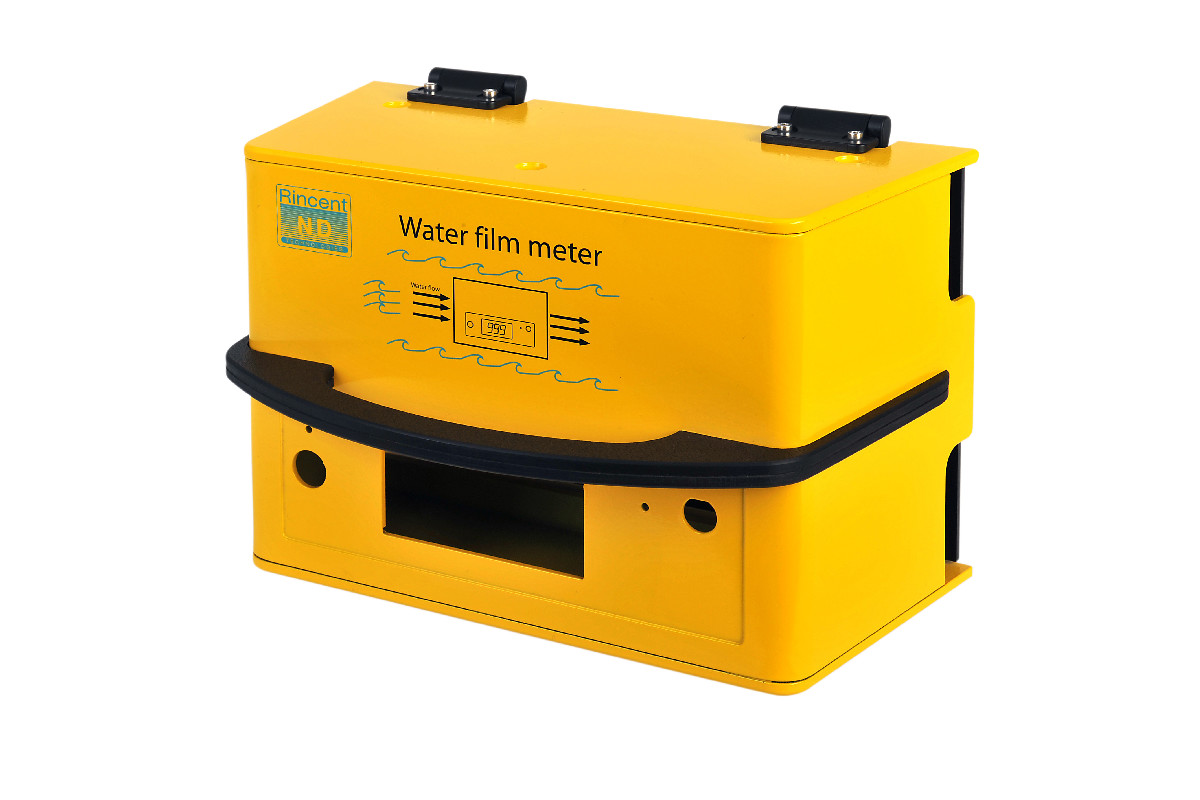
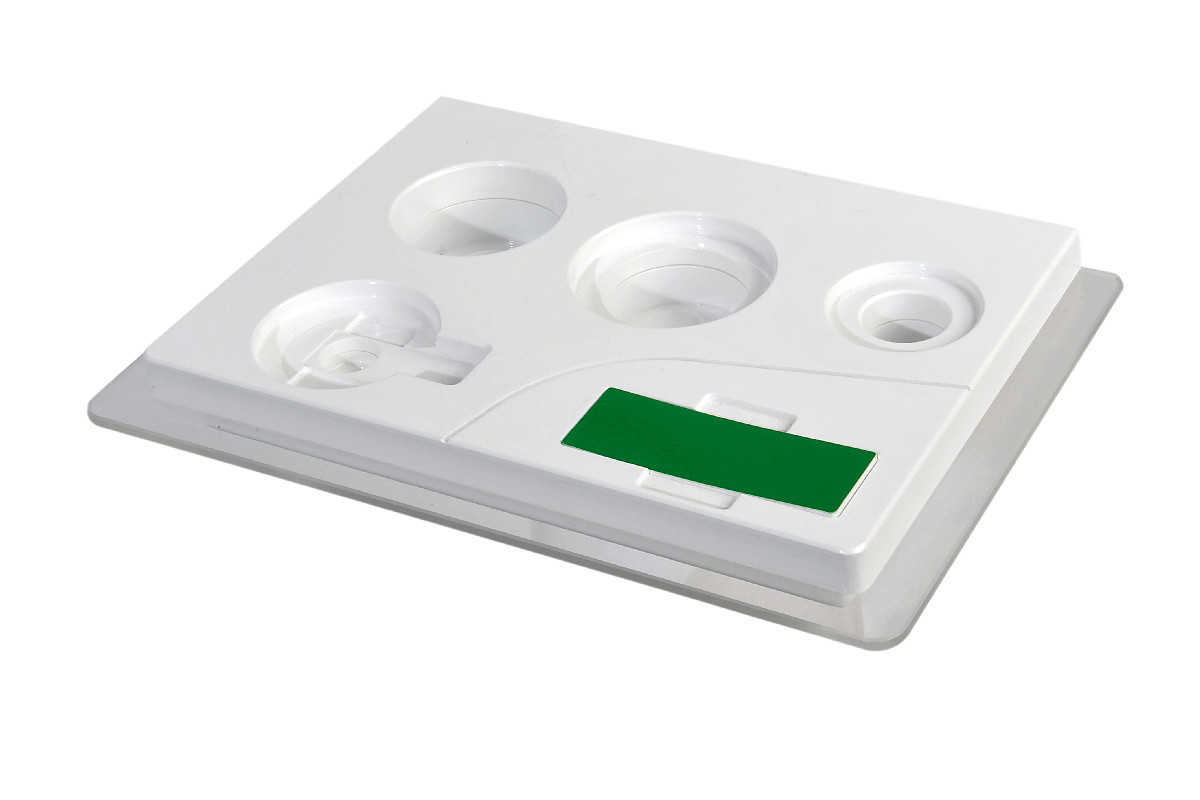
本ガイドは、ブラケットやフレーム、切削部品は設計してきたものの、製品のハウジングは設計したことがない機械設計エンジニアに向けたものです。筐体を構成する部品とそれぞれの役割、サプライヤーが使う用語、判断を下す順序、そして初めての設計の多くに見られるミスを取り上げます。当社は樹脂板から筐体を製作しているため、例はその工法から挙げていますが、手順はどの工法にも当てはまります。
筐体は製品の中で最も単純な部品に見え、たいてい最後に仕様が決まります。だからこそ、筐体が出荷日を左右することが多いのです。誰かが筐体を描くころには、基板、コネクター、ケーブルの取り回しは、誰も検証していない前提のまま固まってしまっています。
筐体を構成する部品
成形品でも、3Dプリント品でも、樹脂板を曲げたものでも、ハウジングはすべて同じ少数の要素から組み立てられています。まずはその名前を覚えてください。どの設計レビューでも使われる用語だからです。実際の製品でこれらがどう組み合わさるかは、筐体の種類と構成部品の解説で紹介しています。
| 部品 | 役割 | 初心者が見落とす点 |
|---|---|---|
| シェル(本体) | 主要な壁。荷重を受け、ほかのすべての部品の位置を決める | 肉厚で剛性と重量が決まる。UL 94の難燃等級は最小厚さに対して登録されている |
| パネル | コネクター、ディスプレイ、操作部が付く前面、背面、端面 | 開口部のほとんどがここにあるため、改版のたびに最も変わるのはパネル |
| ベゼル | ディスプレイ、窓、開口部を囲む枠 | ディスプレイの非表示部分の縁を隠し、ディスプレイを固定する役割も兼ねることが多い |
| ボス | ねじを受ける柱 | ねじの着脱を繰り返すと、セルフタップ用ボスは摩耗する |
| インサート | ボスや壁に埋め込む、ねじ山付きの真鍮部品 | 保守でねじを外す箇所には必ず指定する |
| スペーサー | 基板を壁から浮かせて保持する独立した柱 | インサートにねじ込むもので、その高さは寸法の積み上げに含める |
| 通気口 | 空気を流すためのスロットや穴 | 同じ面積の排気口がなければ、吸気口だけではほとんど効果がない |
| 窓 | ディスプレイや表示灯を覆う透明パネル | 裏側から取り付けるので、端面が保護され、接着部も見えない |
| ガスケット | ふたやパネルに付ける圧縮性のシール | 平らで連続したシール面が必要なので、最初から設計に組み込む |
| 脚と取付部 | ゴム足、フランジ、だるま穴、ブラケット | 底面を描く前に、製品の設置場所を決めておく |
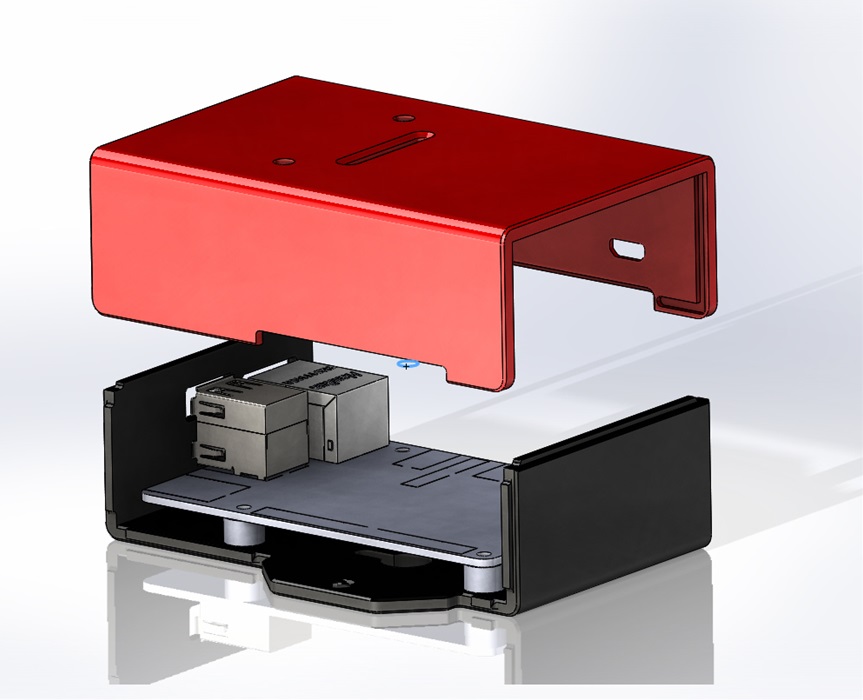
設計レビューで耳にする用語
- 内寸:中身が必要とする空間の寸法です。樹脂板を曲げたハウジングではすべての寸法を内壁基準でとり、外寸は曲げ1か所ごとに板厚1枚分ずつ大きくなります。
- 板厚(ゲージ):樹脂板の厚さです。ほとんどのハウジングは3mm厚のABSですが、長いスパンや重い中身に備えて4、6、8mm厚も在庫しています。
- 展開図:曲げる前の、切り出した状態の部品です。開口部はすべて平らな板の状態で、できれば片面から切削します。
- 抜き勾配:成形品の壁が金型から抜けるために必要なテーパーです。樹脂板や3Dプリントの部品には不要ですが、成形品を抜き勾配なしで描くと製造できません。
- 継ぎ目・パーティングライン:2つの部品が合わさる位置です。どの工法でも必ず生じるので、意図したデザインに見え、清掃用の布が届く位置に配置します。
- UL 94のHBとV-0:プラスチックの燃焼性の区分です。HBが最も低く、V-0は3つの垂直燃焼区分のうち最も厳しい区分で、商用電源やリチウム電池の近くではよく要求されます。
- IPコード:IEC 60529で定められた保護等級(防塵・防水)です。1桁目が固形物と粉じん、2桁目が水に対する保護を表します。IP54とIP67は表示の違いではなく、設計そのものの違いです。
- 初品:量産工程で最初につくられ、図面と照合して検査される部品です。型を使わない工法なら、試作品を初品にできます。
- NRE:Non-Recurring Engineeringの略で、設計と型にかかる一度きりの費用、つまり初期費用(NRE)です。その大部分は金型が占めますが、樹脂板の工法では金型の代わりにCNCプログラムを使います。
判断はこの順序で
初心者は、工業デザイナーがスケッチした外形から始めがちです。そうではなく、内側から外側へ進めてください。各ステップが次のステップの選択肢を絞り込みます。順序を飛ばすと、試作後にハウジングを設計し直すことになります。
- 中身:基板、ディスプレイ、バッテリー、すべてのコネクターを実寸でモデル化します。そこに相手側のプラグ、各ケーブルの曲げ半径、すべてのボタンやソケットに指先が入るスペースを加えます。
- 用途と環境:机上か、壁掛けか、手持ちか、車載か。屋内か屋外か。どの高さから落とされ、何で拭かれ、何がかかるか。これらの答えで、肉厚、シール、材料が決まります。
- 規格適合:難燃等級付きの筐体やIP等級が必要かどうかを早めに確認します。どちらか一方でも必要なら、使える材料は絞られ、加える形状は増えます。
- 工法:数量と設計変更の頻度によって、成形、樹脂板加工、3Dプリントのどれにするかが決まります。工法ごとに形状のルールがあります。金型なら抜き勾配と均一な肉厚、樹脂板なら展開図と曲げです。
- 材料と板厚:当社が製作する筐体の約80%に使われている汎用ABSから始め、要件上やむを得ない場合にだけほかの材料に切り替えます。
- 分割とアクセス:ハウジングをどう分解するかを決めます。どの継ぎ目を恒久的な接合にし、どれを締結にし、技術者が何を開ける必要があるかです。
- 開口部、締結部品、仕上げ:開口部、通気口、窓、ボス、インサート、ラベル、色は、図面の注記ではなくCADモデルに盛り込みます。
樹脂板を曲げてつくるハウジングで変わること
成形を前提に設計するなら、一定の肉厚の壁で囲まれた空間として考えます。樹脂板から製作するハウジングは、展開図の集まりです。CNCで切削し、V溝加工を施し、熱曲げ機で折り曲げ、溶剤接着します。平均的なハウジングは、2種類の板厚で8部品です。
特に重要な習慣は3つあります。1つ目は、寸法を内側基準で指定すること。2つ目は、各板の加工を片面にまとめること。裏面の形状は切削の手間が2倍になり、精度も展開図上の±0.2mmに対して±0.4mmになります。3つ目は、曲げがパネルの全幅にわたると考えておくことです。箱は1枚の素板から4面を折り上げるのではなく、曲げた部材を角で接合してつくります。
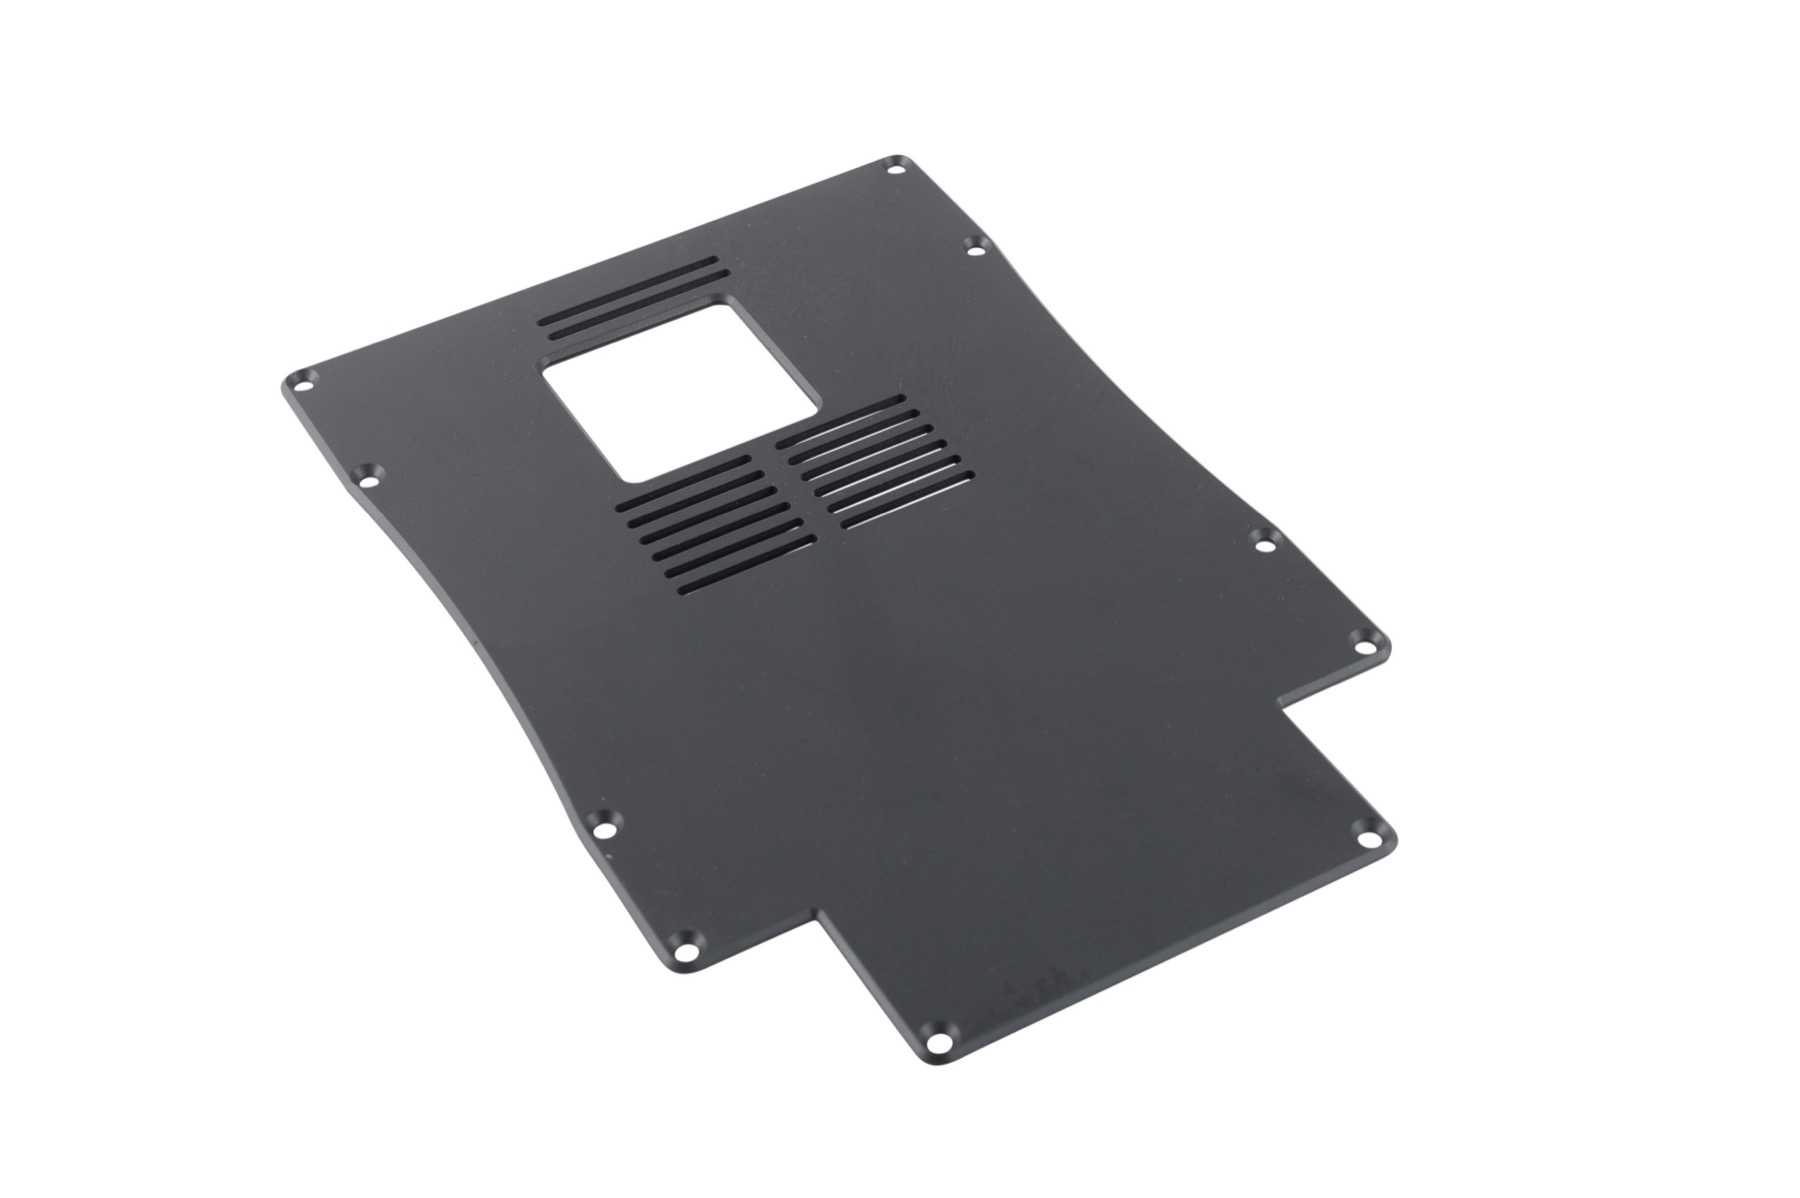
さねはぎ継手や曲げ代をモデル化する必要はありません。ハウジングをソリッドで送っていただければ、試作前に必ず行う設計レビューの中で当社のエンジニアが追加します。寸法を含むルールの全体は、プラスチック筐体設計ガイドにまとめています。
初めての設計に多い5つのミス
いずれもCAD上なら安く直せますが、試作後に直すと高くつきます。
外側から内側へ設計する
見た目で外形を決めてから基板を入れると、コネクターが角や曲げにかかってしまいがちです。中身を先に確定し、それを包むようにハウジングを設計してください。
切削部品の公差をハウジングに当てはめる
コネクター用開口部に±0.02mmを指示しても、はめ合いはよくならず、コストと検査時間が増えるだけです。開口部にはコネクター本体の周囲にクリアランスを設け、コネクターの位置決めはパネルではなく基板に任せてください。寸法の積み上げについては、筐体設計でよくある問題の記事で詳しく検討しています。
保守する箇所にセルフタッピングねじを使う
セルフタップ用ボスが適しているのは、1〜2回しか締めないねじで、ねじ込み深さが4mm以上ある場合です。製品の寿命を通じて開け閉めする点検パネルやバッテリーカバーには、熱圧入した真鍮インサートが必要です。選び方はインサート、ボス、ヒンジ、ラッチのガイドで解説しています。
閉じた箱を密閉されていると考える
継ぎ目、開口部、ふたは、何かで密閉しない限りすべて漏れます。防水性はガスケットと、その圧縮量、圧縮を保つ締結部品の間隔から生まれます。IP等級は材料ではなく、完成品の試験で得られるものです。
難燃等級を最後に決める
試験機関でHB材料は認められないとわかれば、材料も試作もやり直しになり、色まで変わることもあります。当社の難燃ABSの在庫はブラックとホワイトのみなので、ライトグレーのV-0ハウジングは、塗装、別の材料、特注色のいずれかで対応することになります。特注色には約900kg(2,000ポンド)の材料が必要です。
次のステップ
曲げ角度、ボスの高さ、通気口の幅を数値で確認するには、上のリンク先の設計ガイドをお読みください。肉厚を決める前に、当社の在庫樹脂板も確認してください。各材料のUL 94等級、板厚、色、データシートを掲載しています。
基板のモデルがあり、製品の設置場所がおおよそ決まったら、CADデータをお送りください。1営業日以内にエンジニアが返信し、48時間以内にお見積もりをお出しします。