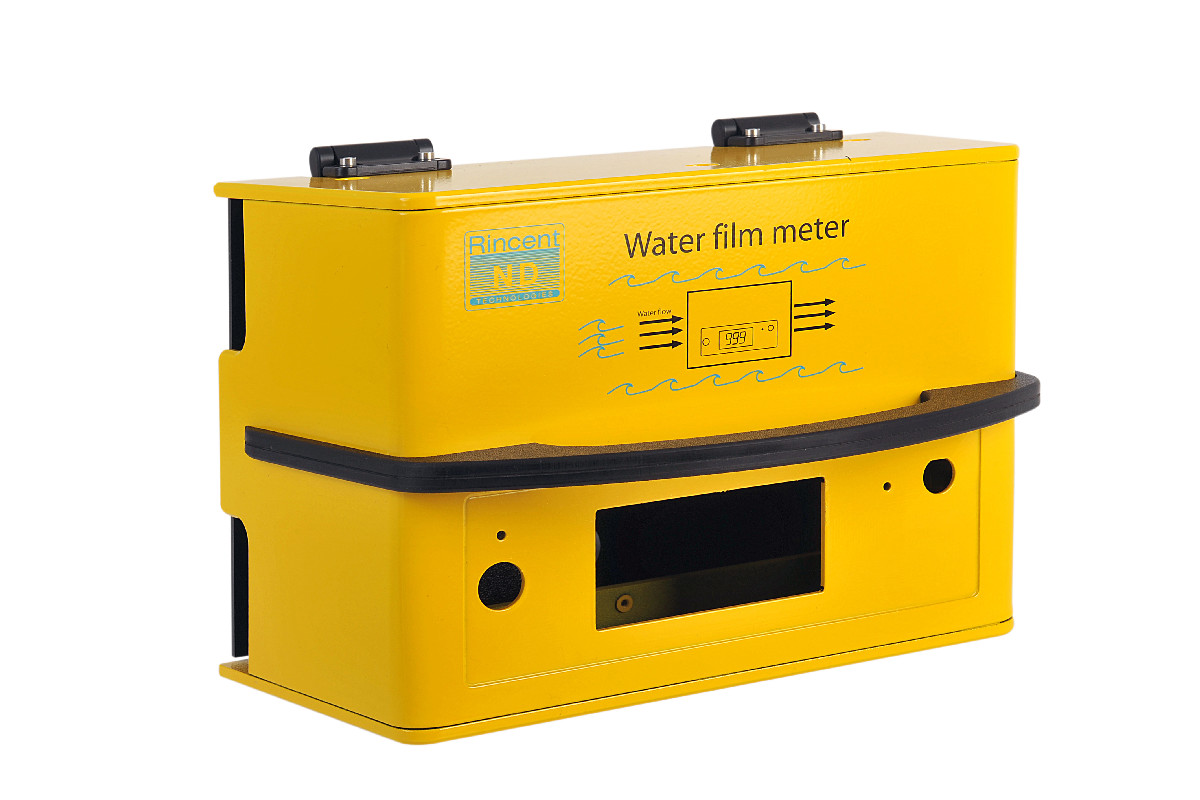
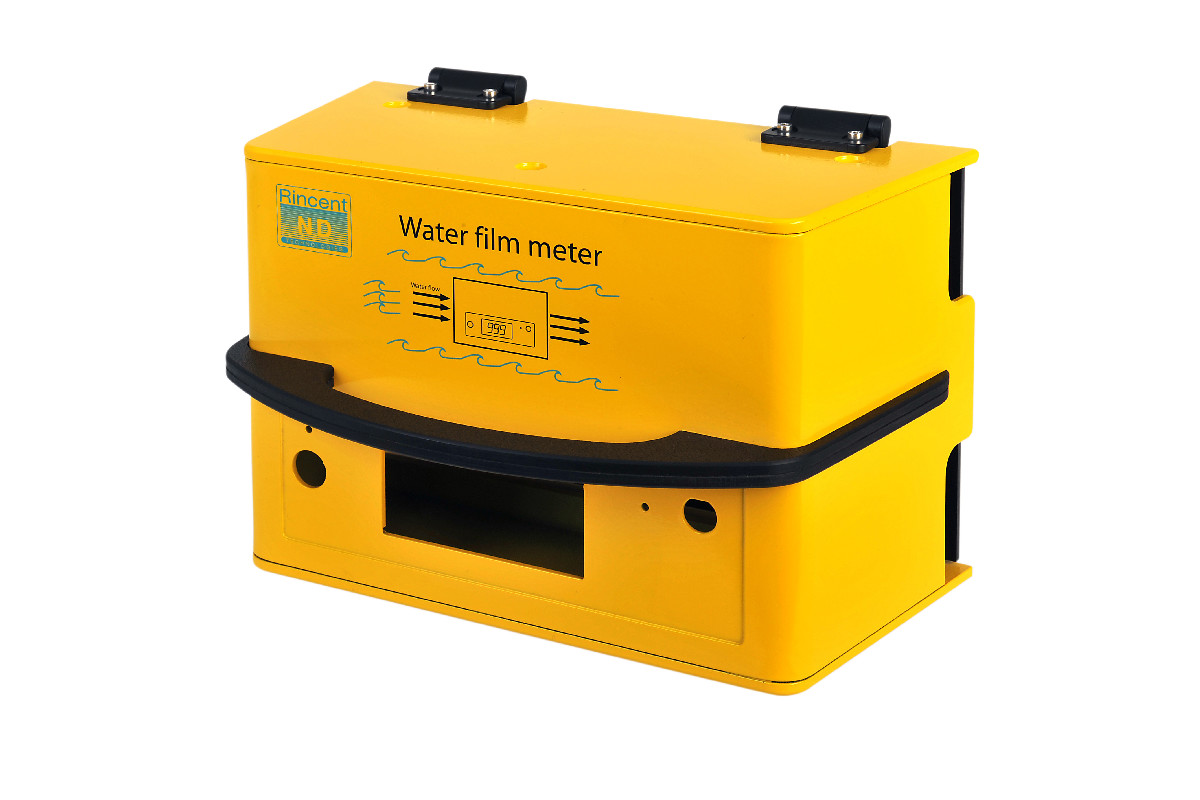
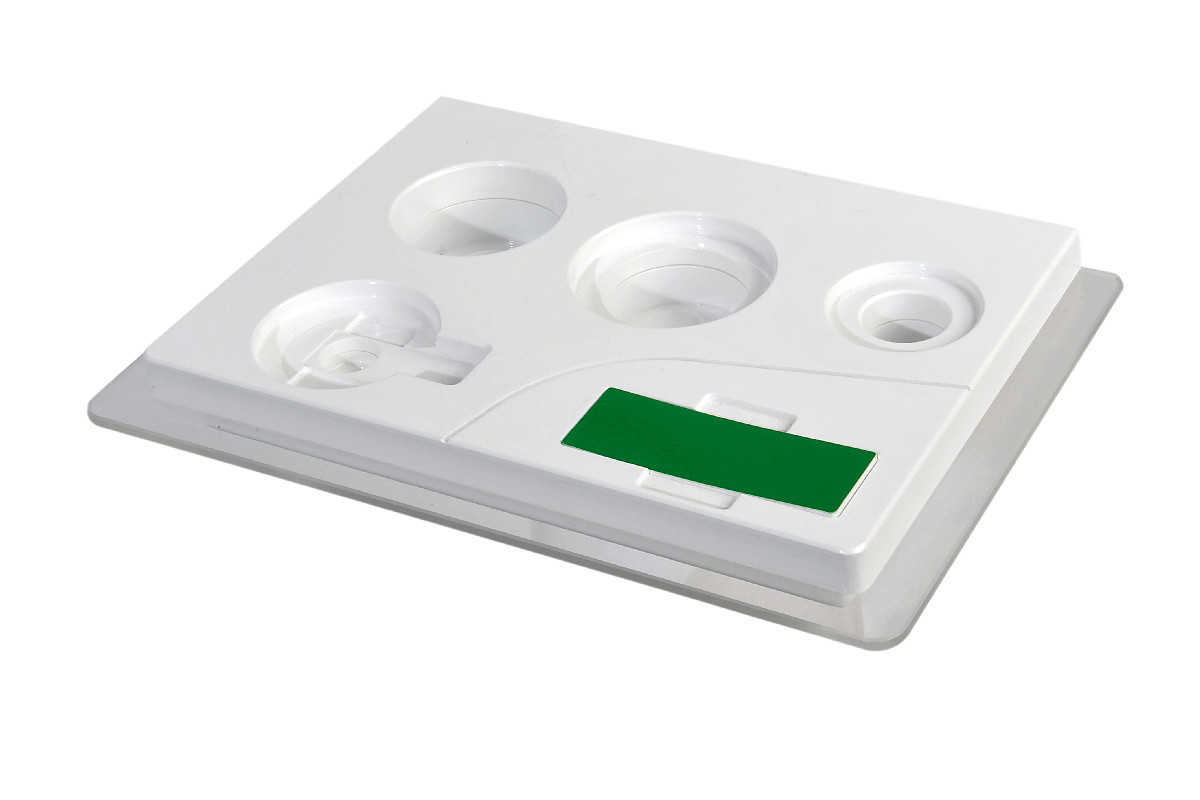
Esta guía es para el ingeniero mecánico que ha diseñado soportes, bastidores y piezas mecanizadas, pero nunca la carcasa de un producto. Explica las partes de una caja y la función de cada una, los términos que usará un proveedor, el orden en que conviene tomar las decisiones y los errores que aparecen en la mayoría de los primeros diseños. Fabricamos cajas a partir de lámina de plástico, así que los ejemplos vienen de ese proceso, pero la secuencia vale para cualquiera.
La caja parece la pieza más sencilla de un producto y suele especificarse al final. Por eso tan a menudo es la que fija la fecha de envío: cuando alguien la dibuja, la placa, los conectores y el recorrido de los cables ya se congelaron en torno a supuestos que nadie verificó.
Las partes de una caja
Sea moldeada, impresa o doblada a partir de lámina, toda carcasa se arma con la misma lista corta de elementos. Aprenda primero sus nombres, porque son el vocabulario de cualquier revisión de diseño. Nuestro panorama de tipos de cajas y sus componentes muestra cómo se combinan en productos reales.
| Parte | Qué hace | Lo que pasan por alto los principiantes |
|---|---|---|
| Cuerpo o envolvente | Las paredes principales; soporta las cargas y ubica todo lo demás | El espesor de pared fija la rigidez y el peso, y una clasificación de inflamabilidad UL 94 se certifica para un espesor mínimo |
| Paneles | Caras frontal, posterior y de los extremos, que llevan conectores, pantallas y controles | Aquí están la mayoría de los recortes, así que los paneles son lo que más cambia entre revisiones |
| Bisel | Un marco alrededor de una pantalla, una ventana o una abertura | Oculta el borde inactivo de la pantalla y a menudo la sujeta en su sitio |
| Torretas (bosses) | Postes que reciben un tornillo | Una torreta para tornillo autorroscante se desgasta si el tornillo entra y sale repetidamente |
| Insertos | Piezas de latón roscadas colocadas en una torreta o una pared | Especifíquelos en todos los puntos donde un tornillo se retire para mantenimiento |
| Separadores | Postes independientes que separan una placa de una pared | Se roscan en un inserto, y su altura debe entrar en su cadena de tolerancias |
| Ventilaciones | Ranuras u orificios para el flujo de aire | Una entrada sirve de poco sin una salida de área equivalente |
| Ventanas | Paneles transparentes sobre pantallas e indicadores | Se montan por detrás, para que el borde quede protegido y la unión oculta |
| Empaques (juntas) | Sellos compresibles en una tapa o un panel | Necesitan una superficie plana y continua contra la cual sellar, prevista desde el principio |
| Patas y fijaciones | Patas de goma, pestañas, orificios tipo bocallave, soportes | Decida dónde va a estar la unidad antes de dibujar la base |
Los términos que oirá en una revisión de diseño
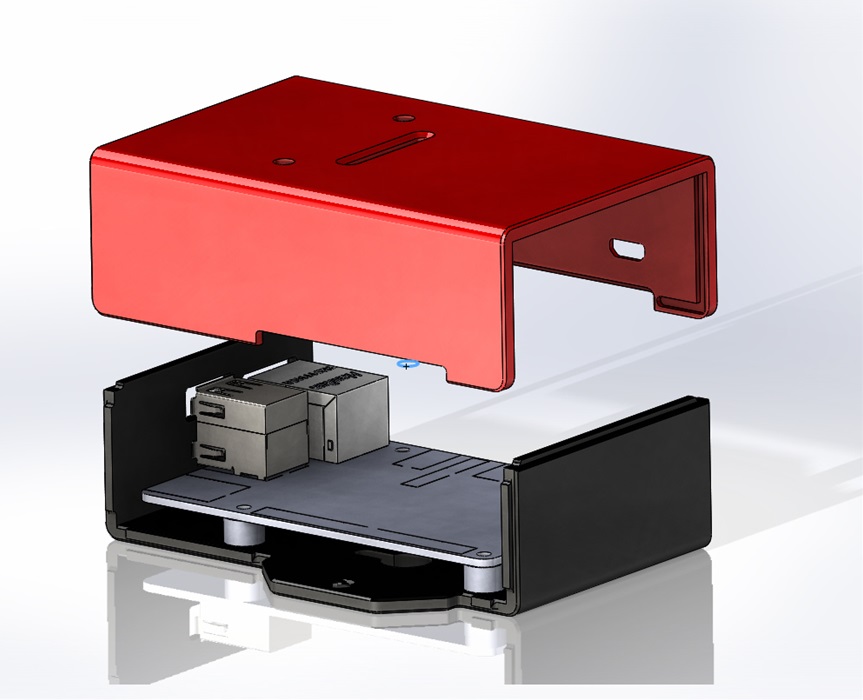
- Dimensiones interiores. La cavidad que necesita el contenido. En una carcasa de lámina doblada, todas las cotas se toman a las paredes interiores, y el exterior crece un espesor de material en cada doblez.
- Calibre. El espesor de la lámina. La mayoría de las carcasas son de ABS de 3 mm; también tenemos en inventario 4, 6 y 8 mm para paneles largos sin apoyo y contenidos pesados.
- Desarrollo plano. La pieza tal como se corta, antes de doblarla. Cada abertura se mecaniza en la lámina plana, idealmente desde una sola cara.
- Ángulo de desmoldeo. La conicidad que necesita una pared moldeada para salir del molde. Las piezas de lámina y las impresas no lo necesitan; una pieza moldeada dibujada sin él no se puede fabricar.
- Unión o línea de partición. El lugar donde se encuentran dos piezas. Todos los procesos dejan una, así que colóquela donde se vea intencional y donde llegue un paño de limpieza.
- UL 94 HB y V-0. Clases de inflamabilidad para plásticos. HB es la más baja; V-0 es la más exigente de las tres clases de combustión vertical y suele exigirse cerca de la tensión de red y de las baterías de litio.
- Código IP. El grado de protección contra el ingreso según IEC 60529. El primer dígito cubre los objetos sólidos y el polvo; el segundo, el agua. IP54 e IP67 describen diseños distintos, no etiquetas distintas.
- Primer artículo. La primera pieza fabricada con el proceso de producción, inspeccionada contra el plano. Sin herramental, el prototipo puede ser el primer artículo.
- NRE. Costos de ingeniería no recurrentes: el costo único de diseño y herramental. Un molde concentra la mayor parte; un proceso de lámina sustituye el molde por un programa CNC.
Tome las decisiones en este orden
Los principiantes tienden a empezar por la forma exterior, porque es lo que dibujó el diseñador industrial. En lugar de eso, trabaje de dentro hacia fuera. Cada paso acota el siguiente, y tomarlos fuera de orden es la manera en que una carcasa acaba rediseñada después del prototipo.
- Contenido. Modele a tamaño real la placa, la pantalla, la batería y cada conector. Después agregue las clavijas que se acoplan a ellos, el radio de curvatura de cada cable y espacio para la punta de un dedo en cada botón y cada toma.
- Uso y entorno. Escritorio, pared, mano o vehículo; interior o exterior; desde qué altura se cae, con qué se limpia o qué le salpica. Estas respuestas fijan el espesor de pared, el sellado y el material.
- Cumplimiento normativo. Averigüe pronto si el producto necesita una caja con clasificación de inflamabilidad o un grado de protección IP. Cualquiera de los dos acorta la lista de materiales posibles y añade elementos al diseño.
- Proceso. La cantidad y la frecuencia con que cambiará el diseño deciden entre moldeo, fabricación con lámina e impresión. Cada uno trae sus propias reglas geométricas: ángulo de desmoldeo y paredes uniformes para un molde; desarrollos planos y dobleces para la lámina.
- Material y calibre. Parta del ABS de uso general, que se usa en cerca del 80 % de lo que fabricamos, y apártese de él solo cuando un requisito le obligue.
- División y acceso. Decida cómo se desarma la carcasa: qué uniones son permanentes, cuáles van atornilladas y qué tiene que abrir un técnico.
- Aberturas, tornillería y acabado. Recortes, ventilaciones, ventanas, torretas, insertos, rótulos y color van en el modelo CAD, no en una nota del plano.
Qué cambia cuando la carcasa se dobla a partir de lámina
Si diseña para moldeo, piensa en cavidades con paredes de espesor constante. Una carcasa fabricada es un conjunto de desarrollos planos que se mecanizan en CNC, se ranuran, se doblan en una dobladora térmica y se unen con solvente. La carcasa promedio tiene ocho piezas en dos espesores.
Hay tres hábitos que importan más que el resto. Acote al interior. Concentre el mecanizado en una sola cara de cada lámina, porque los elementos en la cara opuesta duplican la mano de obra de mecanizado y tienen una tolerancia de ±0.4 mm en lugar de los ±0.2 mm del desarrollo plano. Y cuente con que cada doblez recorre todo el ancho de su panel, así que una caja se arma con secciones dobladas unidas en las esquinas, no con cuatro lados plegados a partir de una sola pieza.
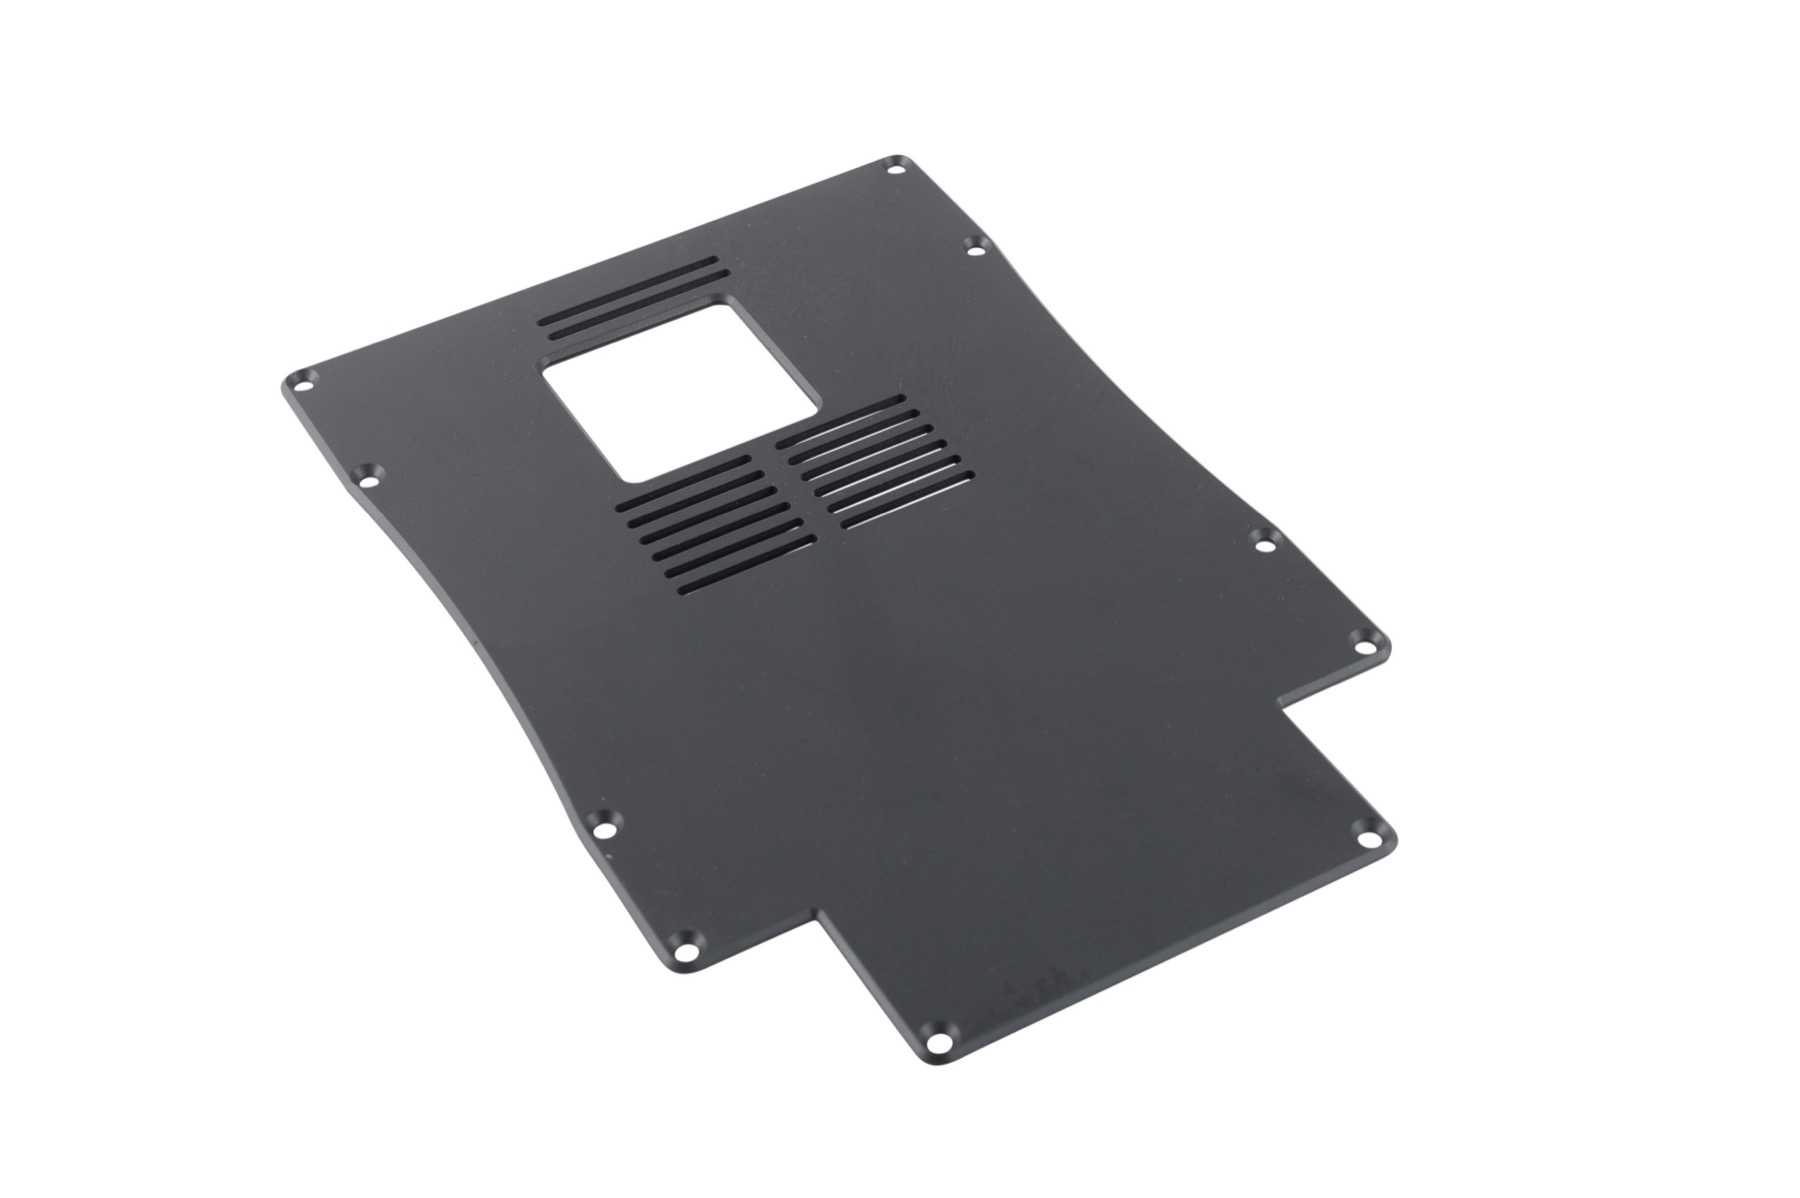
No necesita modelar las uniones machihembradas ni las compensaciones de doblado. Envíe la carcasa como sólido y nuestros ingenieros las agregan durante la revisión que precede a cada prototipo. La guía de diseño de cajas de plástico reúne todas las reglas con sus dimensiones.
Cinco errores que aparecen en los primeros diseños
Corregir cualquiera de ellos es barato en CAD y caro después de un prototipo.
Diseñar de fuera hacia dentro
Un contorno elegido por estética, con la placa colocada después, suele perder un conector contra una esquina o un doblez. Defina primero el contenido y luego envuélvalo con la carcasa.
Tolerancias de pieza mecanizada en una carcasa
Una cota de ±0.02 mm en el recorte de un conector añade costo y tiempo de inspección sin mejorar el ajuste. Dé a cada recorte holgura alrededor del cuerpo del conector y deje que sea la placa, no el panel, la que ubique el conector. Nuestro artículo sobre problemas habituales en el diseño de cajas analiza la cadena de tolerancias paso a paso.
Tornillos autorroscantes donde hay mantenimiento
Una torreta para tornillo autorroscante sirve para un tornillo que se coloca una o dos veces, con una profundidad de rosca de al menos 4 mm. Un panel de servicio o una tapa de baterías que se abre durante toda la vida del producto necesita insertos de latón colocados en caliente. Las opciones se explican en nuestra guía de insertos, torretas, bisagras y cierres.
Dar por sellada una caja cerrada
Las uniones, los recortes y las tapas filtran a menos que algo los selle. La resistencia al agua depende de los empaques, de la compresión que reciben y de la separación entre tornillos que mantiene esa compresión, y un grado de protección IP sale de las pruebas del producto terminado, no del material.
Elegir la clasificación de inflamabilidad al final
Descubrir en el laboratorio de pruebas que un material HB no es aceptable significa material nuevo, prototipos nuevos y a veces un color nuevo. Nuestro ABS retardante de llama se tiene en inventario solo en negro y blanco, así que una carcasa V-0 gris claro se convierte en una cuestión de pintura, de otro material o de un color personalizado, y los colores personalizados requieren unas 2000 lb (900 kg) de material.
Siguientes pasos
Lea la guía de diseño enlazada arriba para conocer, con cifras, los ángulos de doblez, las alturas de las torretas y los anchos de las ranuras de ventilación. Después revise nuestras láminas de plástico en inventario, con la clasificación UL 94, los calibres, los colores y la ficha técnica de cada material, antes de comprometerse con un espesor de pared.
Cuando tenga un modelo de la placa y una idea aproximada de dónde va a estar el producto, envíenos sus archivos CAD. Un ingeniero responde en un día hábil, y la cotización llega en 48 horas.