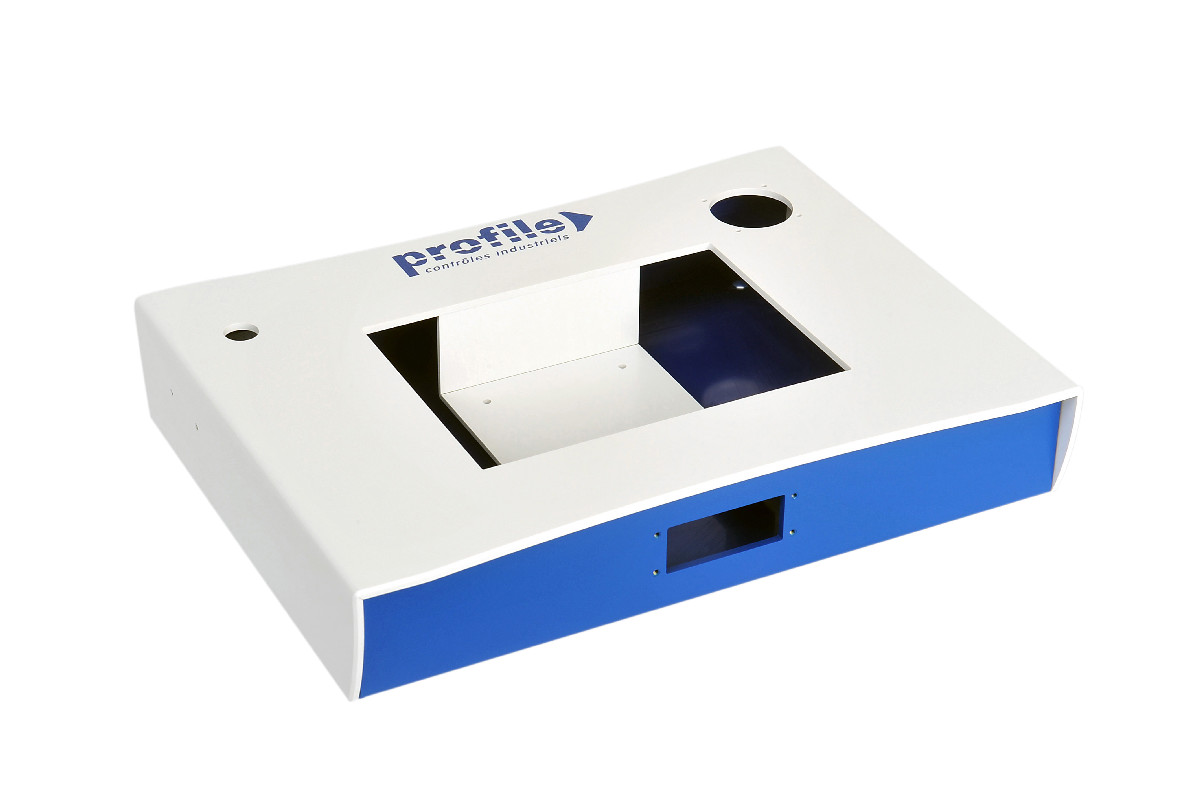
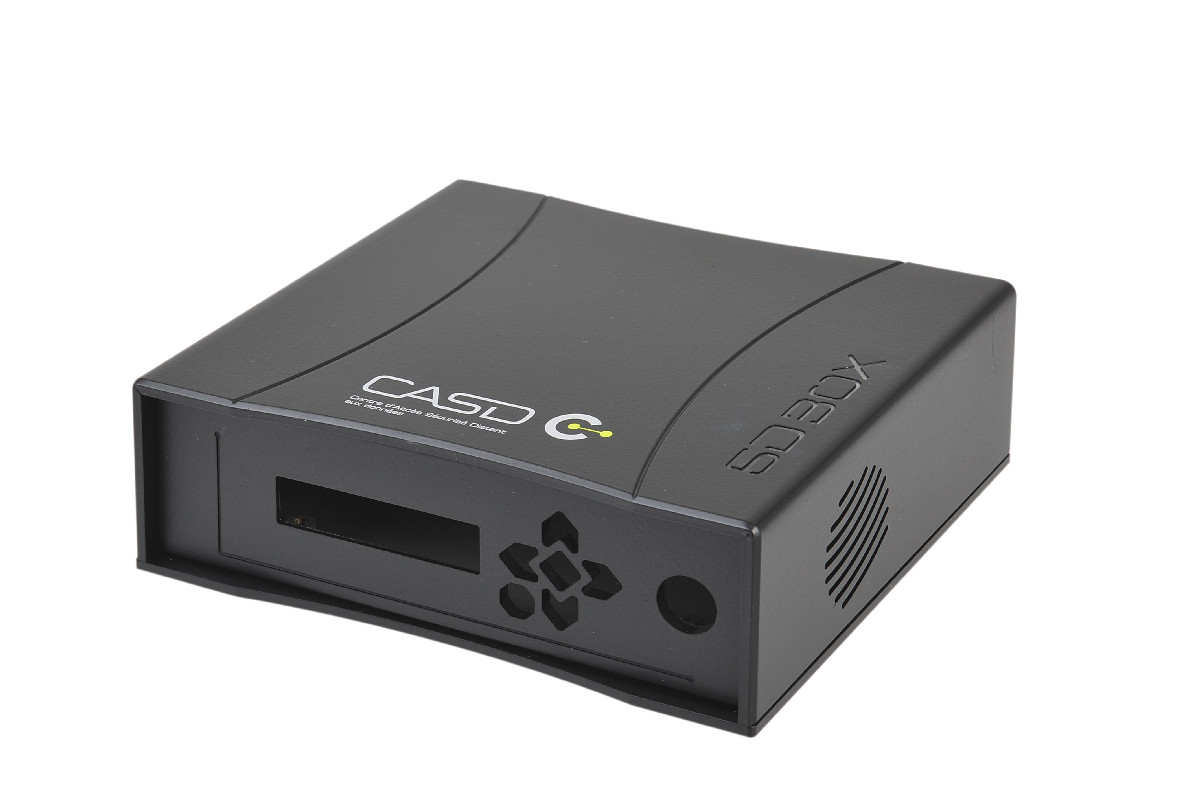
ボックスビルド(筐体への組込みまでを含む製品組立)では、作業台での作業の数をハウジングが決めます。ねじの本数、ラベルの枚数、別の部品を締めるあいだ手で押さえておく部品の数です。こうした工程のコストは1台ごとにかかります。この記事では、組立工程を減らすプラスチックハウジングの形状と、樹脂板から製作するハウジングでそれぞれを成り立たせるルールを紹介します。
いずれも金型は不要です。平らな樹脂板から切削するハウジングでは、ボスもスロットも印刷表示も、CNCや印刷のプログラムの1行にすぎません。初回生産でどこに時間がかかっているかが分かってから追加できます。
締結方法は、ねじを外す頻度で選ぶ
セルフタップ用ボスにするか真鍮インサートにするかは、保守の問題です。セルフタップ用ボスは安価で、1〜2回しか締めないねじに適しており、ねじ込み深さは4mm以上必要です。樹脂に形成したねじ山はねじを緩めて締め直すたびに傷むため、保守、校正、バッテリー交換で外すねじはすべて、熱圧入した真鍮インサートに小ねじで締結します。
どちらも加工済みの状態で納品します。インサートはハウジングを接着する前に熱圧入するため、貴社のラインでボスに対して行う作業はねじ締めだけです。ボスの高さは9mm未満に抑えます。それより高い位置の基板は、側壁のタブやフレームで支えます。インサートの高さやその他の締結方法は機能部品の設計ルールにまとめています。
ねじそのものを減らす
最も早く締められるねじは、最初から存在しないねじです。ねじをなくす方法は3つあります。
- ボスをまとめる:基板とブラケットを1つのボスで受ければ2つ分を兼ねられ、製作費も下がります。
- 基板を溝に差し込む:内壁に切削した溝が基板の端を保持するため、締結部品が要りません。基板を差し込み、ハウジングを閉じれば固定されます。当社のC Boxの設計の1つは、この方法で基板を取り付けています。
- 外殻をスナップで閉じる:さねはぎ継手のスナップやクリップ形状の切り込みで、2ピースまたは4ピースのハウジングをねじなしで閉じられます。保守のときは、側面のスロットにマイナスドライバーの先を差し込んで開けます。
あるOEMメーカーのお客様は、量産品を受け取ったあとお客様の声のページに、新しいハウジングについて「とても組み立てやすい。ねじは4本で済む。以前のものはねじ18本に接着、ロゴシールまで必要だった」と書いています。
誤組立ができない形にする
ポカヨケは作業指示書ではなく、ハウジングに組み込みます。基板の取付穴の配置を非対称にすれば、180度回した基板はボスに合いません。取り違えるおそれのある似た部品はボス径を変え、取り外すパネルやカバーには一方向にしか入らないタブを付けて、向きを1通りに限定します。CNCプログラムなら、こうした形状に追加の加工費はかかりません。本来なら手直しで戻ってくるはずだった1台1台が、そのまま節約になります。
モデルを確定する前に組立手順を書き出し、各工程で部品を入れる経路が確保されているか確認してください。よくある落とし穴は、コネクターが壁を貫通して突き出す基板です。この基板は、閉じた本体へ真上から落とし込めません。そのコネクターパネルを別部品にして基板を入れたあとで固定するか、開口部を上端まで切り欠いて基板を落とし込み、蓋で開口部を閉じるかのどちらかになります。展開図を描く前に、どちらにするかを決めておきます。
ドライバーなしで開く扉とカバー
エンドユーザーや現場の技術者が開ける製品なら、工具不要の扉にすることで、貴社の作業台でも現場でもねじが要らなくなります。溶剤接着したアクリルヒンジは締結部品がまったく不要です。標準品のヒンジ、ラッチ、鍵は特注品より安く、交換も簡単です。マグネットを使えば、外から何も見せずに側面の扉を閉じておけます。多色のハウジングでねじを隠す必要があったBossa Nova Technologiesは、お客様の声のページで、マグネット式の扉は当社の提案だったと述べています。
ルールは2つあります。曲げた樹脂板では確実なスナップをつくりにくいため、締結部品のないスライド式の扉には、案内となるフレームかアンダーカットが必要です。保守で取り外すパネルには、真鍮インサートにねじ込む脱落防止ねじを使い、ねじがパネルから離れないようにします。
ラベルを貼らずに表示を印刷する
貼り付けラベルは、工程と位置合わせの確認を1つずつ増やし、角の浮きという不具合の原因にもなります。ポート表示、ロゴ、LEDの名称、警告文をUVデジタル印刷でパネルに直接印刷すれば、開口部と位置が合った状態で仕上がって届き、シルク印刷より密着性も高くなります。当社の量産用プリンターは組み上がった筐体にも印刷できるため、曲げた角をまたぐグラフィックも可能です。
例外が1つあります。最終検査で発行するシリアル番号や定格表示には、引き続きラベルが必要です。印刷、通気口、継ぎ目を避けた平らな範囲か浅い凹部を用意しておけば、作業者は目視で一度に貼れます。
LED、ディスプレイ、ケーブルの位置を固定する
ライトパイプが基板実装のステータスLEDの光を前面パネルまで導くため、作業台でパネル取付型の表示灯を取り付けて配線する必要がありません。表示灯が一列に並ぶ場合は、背面から接着した1枚のアクリル窓が一列分のライトパイプに代わり、耐久性も上がります。ディスプレイ窓は凹部に面一または面取りで接着した状態で届くため、取付済みの窓の裏にディスプレイを固定するだけです。アクリルはハウジングに接着できますが、ポリカーボネートの窓は溶剤接着できないため、代わりにベゼルの裏に取り付けます。
ケーブルの引き回しは、作業者による差が最も出る工程です。壁や接着したリブに一対のスロットを切削しておけば、結束バンドごとに決まった固定点ができます。300台目の配線も1台目と同じになり、蓋を閉めてもケーブルが干渉しません。粘着式の結束バンドマウントで同じ効果を得るには、すべての作業者が清浄な面の同じ位置に貼る必要があります。
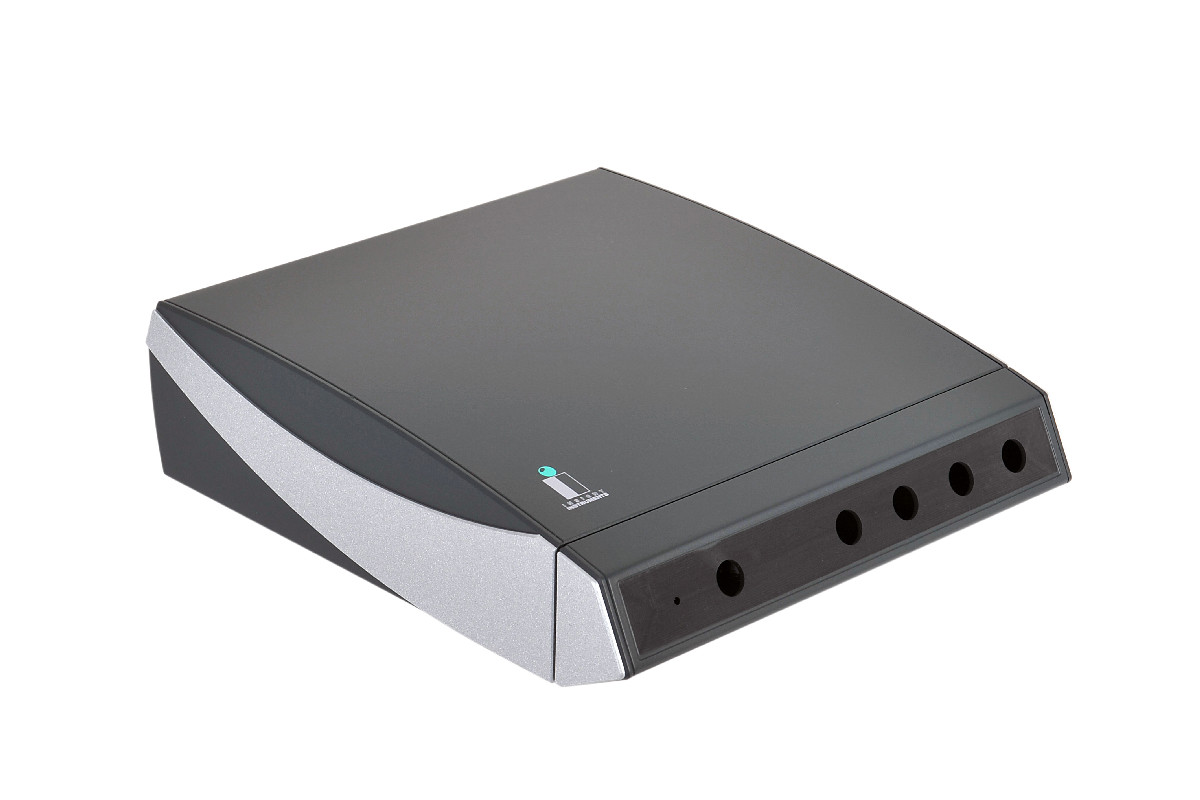
形状と、それで省ける組立工程
| 形状 | 省ける組立工程 | 板材加工でのルール |
|---|---|---|
| 取付済みの真鍮インサート | インサートの取付、手直し時のねじ山のつぶれ | 2〜3回を超えて外すねじに使う |
| セルフタップ用ボス | 保守不要な箇所のインサート費用 | ねじ込み深さ4mm以上、高さ9mm未満 |
| ボスの統合 | ブラケットごとのねじ1本 | レイアウトが許す限りまとめる |
| 基板用の溝 | 基板の固定ねじ | 内壁に溝を切削 |
| スナップ・クリップ式の外殻 | 蓋のねじ | さねはぎ継手のスナップ、開けるためのドライバー用スロット |
| ヒンジ、ラッチ、マグネット | 保守用のねじ | スライド式の扉にはフレームかアンダーカットが必要 |
| 非対称の穴配置、一方向タブ | 逆付けの検査、手直し | 取り違えうる部品はボス径を変える |
| UV印刷の表示 | ラベルの貼付と位置合わせ | 検査ラベル用の空き範囲を残す |
| ライトパイプ、接着窓 | パネル取付型LED、別部品のディスプレイ窓 | アクリルは背面から接着、ポリカーボネートはベゼルが必要 |
| 結束バンド用スロット | 粘着マウントの貼付、配線のばらつき | 壁やリブにスロットを切削 |
既存のボックスビルドの組立時間を短縮したい場合は、ねじの本数と最も時間がかかる工程を添えて現行モデルをお送りください。適用できる形状をモデルに書き込んでお返しし、改訂したハウジングのお見積もりをお出しします。