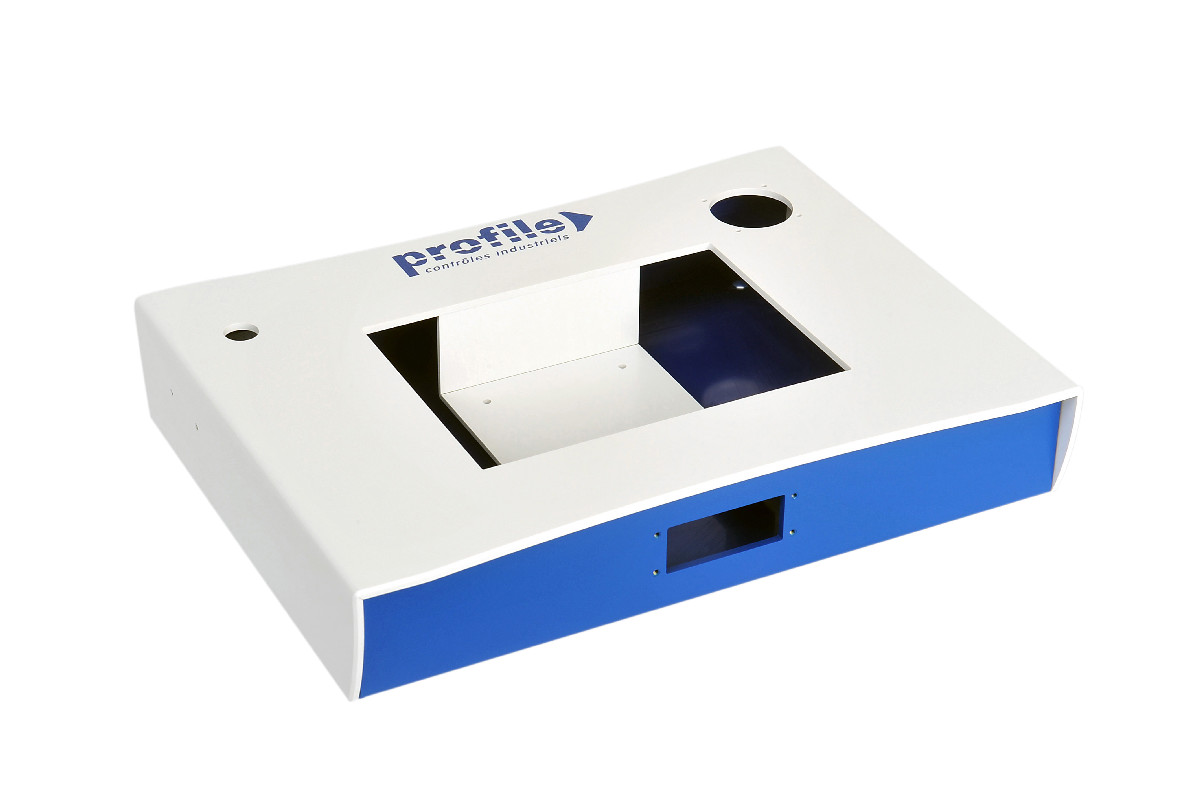
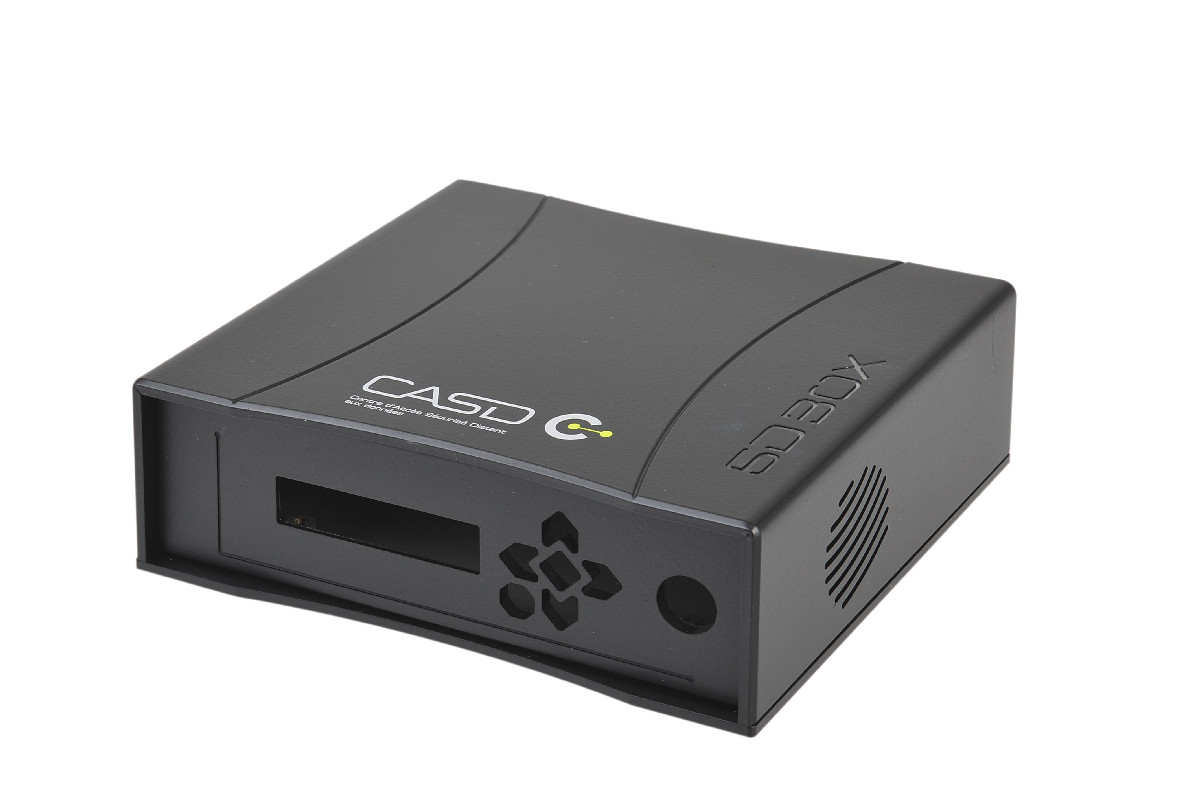
Dans une intégration en boîtier (box build), c’est le boîtier qui fixe le nombre d’opérations au poste d’assemblage : combien de vis, combien d’étiquettes, combien de pièces à tenir en place pendant qu’on en fixe une autre. Chacune de ces étapes se paie sur chaque unité. Cet article passe en revue les fonctions du boîtier qui suppriment des étapes d’assemblage, avec la règle qui permet à chacune de fonctionner dans un boîtier plastique fabriqué à partir de plaques.
Aucune ne demande d’outillage. Dans un boîtier usiné dans une plaque à plat, une colonnette, une fente ou une légende imprimée n’est qu’une ligne du programme CNC ou d’impression : vous pouvez donc l’ajouter après la première série, quand vous savez où part le temps.
Choisir chaque fixation selon la fréquence de démontage
Le choix entre colonnette autotaraudeuse et insert en laiton est une question de maintenance. La colonnette autotaraudeuse est la solution la moins chère et convient à une vis montée une ou deux fois ; elle demande une profondeur de filetage d’au moins 4 mm. Un filet formé dans le plastique se dégrade à chaque démontage et remontage : tout ce qui se démonte pour la maintenance, l’étalonnage ou un changement de batterie va donc dans un insert en laiton serti à chaud, avec une vis à métaux.
Dans les deux cas, la pièce arrive terminée. Les inserts sont sertis à chaud avant le collage du boîtier : sur la colonnette, votre ligne ne fait que visser. Gardez les colonnettes sous 9 mm de haut ; une carte placée plus haut repose sur des pattes latérales ou sur un cadre. Les règles des fonctions intégrées donnent les hauteurs d’inserts et les autres solutions de fixation.
Supprimer des vis dès la conception
La vis la plus rapide à poser est celle qui n’existe pas. Trois façons de s’en passer :
- Regrouper les colonnettes. Une colonnette qui porte à la fois la carte et une équerre en remplace deux, et coûte moins cher à fabriquer.
- Glisser la carte dans des rainures. Des rainures usinées dans les parois intérieures tiennent le bord de la carte sans aucune fixation : la carte s’y glisse et le boîtier, une fois fermé, la bloque. L’une de nos variantes de C Box fixe la carte de cette façon.
- Clipser la coque. Un clipsage à rainure et languette ou un clip usiné dans la plaque ferme un boîtier en deux ou quatre pièces sans vis ; une fente latérale permet d’engager une lame de tournevis pour l’ouvrir lors de la maintenance.
Un de nos clients, fabricant OEM, a écrit sur notre page de témoignages, après réception d’une commande de série, que le nouveau boîtier était « très facile à monter : 4 vis, contre 18 vis, du collage et un logo autocollant sur l’ancien ».
Rendre l’erreur de montage impossible
Le détrompage se conçoit dans le boîtier, pas dans l’instruction de travail. Rendez asymétrique l’implantation des trous de fixation de la carte : une carte tournée de 180° ne tombe plus en face de ses colonnettes. Là où deux pièces semblables pourraient être interverties, donnez-leur des diamètres de colonnettes différents, et prévoyez des pattes de détrompage sur les panneaux et capots amovibles pour qu’ils ne se montent que dans un seul sens. Dans un programme CNC, ces détails ne coûtent rien de plus à usiner ; le gain, ce sont toutes les unités qui seraient sinon revenues en reprise.
Rédigez la gamme d’assemblage avant de figer le modèle et vérifiez que chaque étape dispose d’un accès dégagé. Le piège classique est une carte dont les connecteurs traversent une paroi : elle ne peut pas descendre verticalement dans un corps fermé. Soit ce panneau de connecteurs devient une pièce séparée, fixée une fois la carte en place, soit les ouvertures remontent jusqu’au bord supérieur : la carte descend dans le corps et le couvercle referme les ouvertures. Tranchez avant le dessin des développés.
Trappes et capots qui s’ouvrent sans tournevis
Si l’utilisateur final ou un technicien de terrain doit ouvrir l’appareil, une trappe sans outil économise des vis, à votre poste comme sur le terrain. Les charnières en acrylique collées au solvant ne demandent aucune fixation. Les charnières, loquets et serrures à clé standard coûtent moins cher que des modèles spécifiques et se remplacent plus facilement. Des aimants maintiennent une trappe latérale fermée sans rien de visible à l’extérieur ; Bossa Nova Technologies, qui devait masquer les vis d’un boîtier multicolore, précise sur la page de témoignages que la trappe aimantée était notre suggestion.
Deux règles s’appliquent. Une trappe coulissante sans fixation a besoin d’un cadre ou d’une contre-dépouille pour la guider, car un clipsage fiable est difficile à obtenir en plaque pliée. Un panneau démonté pour la maintenance doit être fixé par des vis imperdables dans des inserts en laiton, pour que les vis restent sur le panneau.
Imprimer les légendes plutôt que poser des étiquettes
Une étiquette autocollante ajoute une étape, un contrôle d’alignement et un mode de défaillance : les coins qui se décollent. Légendes de ports, logos, noms des LED et mentions d’avertissement appliqués directement sur le panneau par impression numérique UV arrivent terminés, repérés par rapport aux découpes, et adhèrent mieux que la sérigraphie. Notre imprimante de production peut imprimer un boîtier entièrement assemblé : un visuel peut donc passer sur un angle plié.
Une exception demeure. Les numéros de série et les plaques signalétiques générés au test final passent toujours par une étiquette : réservez-leur une zone plane ou un logement peu profond, à l’écart de l’impression, des aérations et des lignes de joint. L’opérateur pose alors l’étiquette à vue, en un seul geste.
Fixer la position des LED, des écrans et des câbles
Des guides de lumière amènent les LED d’état montées sur la carte jusqu’à la face avant : plus personne n’a à poser et câbler un voyant de façade au poste. Pour une rangée de voyants, une seule fenêtre en acrylique collée par l’arrière remplace la rangée de guides de lumière et tient mieux dans le temps. Les fenêtres d’écran arrivent collées dans un logement, affleurantes ou chanfreinées : l’écran se monte derrière une vitre déjà en place. L’acrylique se colle dans le boîtier ; une fenêtre en polycarbonate ne peut pas être collée au solvant et se monte alors derrière un cadre de façade.
Le cheminement des câbles est l’étape qui varie le plus d’un opérateur à l’autre. Deux fentes usinées dans une paroi ou dans une nervure collée donnent à chaque collier de serrage un point d’ancrage fixe : le câblage de l’unité 300 est identique à celui de l’unité 1, et les câbles ne gênent pas la fermeture du couvercle. Les embases adhésives pour colliers font le même travail, à condition que chaque opérateur les pose au même endroit, sur une surface propre.
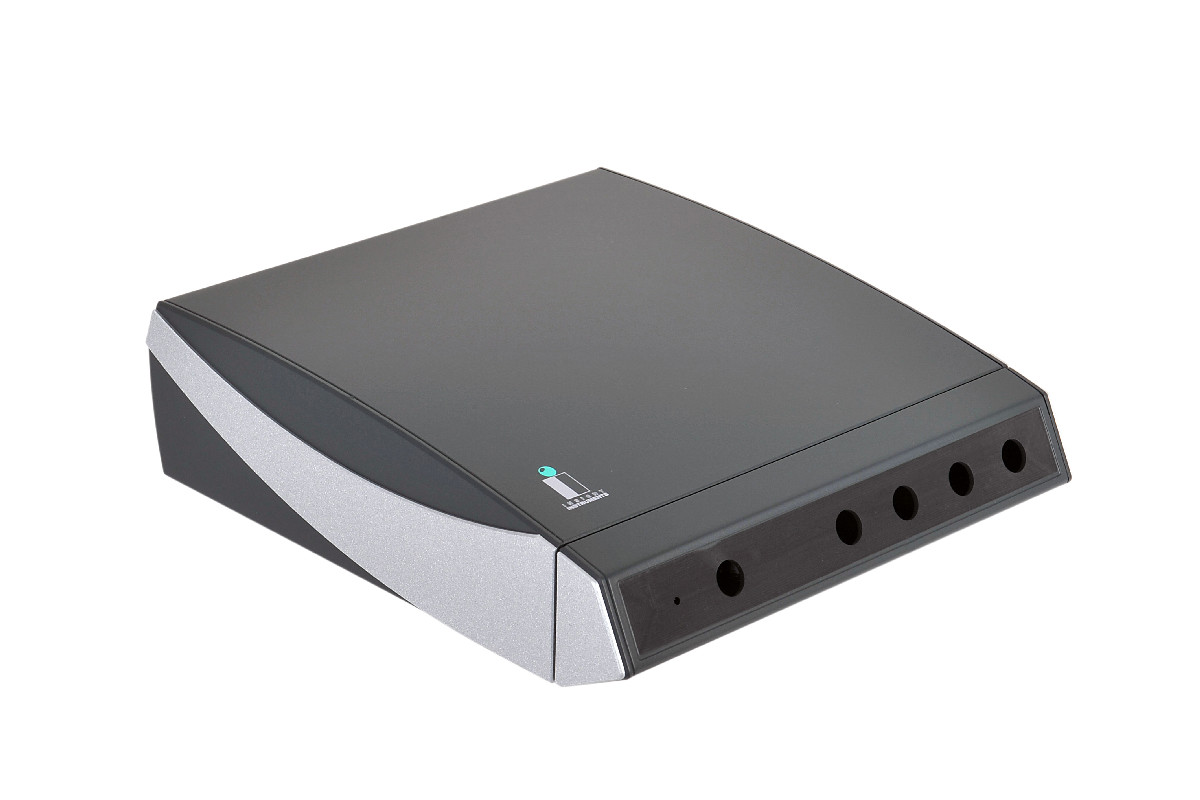
Les fonctions et les étapes qu’elles suppriment
| Fonction | Étape d’assemblage supprimée | Règle pour un boîtier en plaque |
|---|---|---|
| Inserts en laiton déjà posés | Pose des inserts ; filets arrachés lors des reprises | Pour les vis démontées plus de deux ou trois fois |
| Colonnettes autotaraudeuses | Coût des inserts là où aucune maintenance n’est prévue | Profondeur de filetage de 4 mm minimum, hauteur inférieure à 9 mm |
| Colonnettes regroupées | Une vis par équerre | Regrouper partout où l’implantation le permet |
| Rainures pour la carte | Vis de fixation de la carte | Rainures usinées dans les parois intérieures |
| Coque clipsée ou à clips usinés | Vis du couvercle | Clipsage à rainure et languette, fente pour tournevis à l’ouverture |
| Charnières, loquets, aimants | Vis de maintenance | Une trappe coulissante exige un cadre ou une contre-dépouille |
| Implantations asymétriques, pattes de détrompage | Contrôle des pièces inversées, reprises | Diamètres de colonnettes différents là où des pièces pourraient être interverties |
| Légendes imprimées UV | Pose et alignement des étiquettes | Réserver une zone libre pour les étiquettes de test |
| Guides de lumière, fenêtres collées | Voyants de façade, vitres d’écran rapportées | Acrylique collé par l’arrière ; polycarbonate monté derrière un cadre |
| Fentes pour colliers | Pose d’embases adhésives, câblage variable | Fentes usinées dans une paroi ou une nervure |
Pour réduire le temps d’assemblage d’un produit existant, envoyez le modèle actuel avec le nombre de vis et les étapes les plus longues. Nous indiquerons lesquelles de ces fonctions s’appliquent et chiffrerons le boîtier révisé.