Les discussions sur des boîtiers plus écologiques commencent en général par la matière : biosourcée, biodégradable. Pour un boîtier médical classé au feu, ces options conviennent rarement, et nous ne les proposons pas. Ce qui réduit vraiment les déchets consiste surtout à ne pas fabriquer ce qui finira jeté : un outillage mis au rebut après une modification de conception, un stock rendu obsolète par une révision, un boîtier entier jeté parce qu’un seul panneau s’est fissuré, et des revêtements dont personne n’avait besoin.
Cet article montre où un boîtier façonné aide, où il n’aide pas, et quels choix de conception font la différence.
Pas de moule à mettre au rebut quand la conception change
Les dispositifs médicaux évoluent pendant le développement et après leur lancement. Un connecteur se déplace après les tests d’utilisabilité, une batterie grossit, l’équipe réglementaire veut une autre aération. Avec un boîtier injecté, chaque modification est une retouche du moule, et une modification assez importante met le moule au rebut. Avec un boîtier façonné, l’outillage est un programme CNC, et la modification une simple édition. Les boîtiers médicaux sont souvent livrés par centaines, modifiés, puis livrés à nouveau ; il nous arrive régulièrement d’en fabriquer 500, de réviser la conception et d’en fabriquer 500 de plus avant qu’un client n’envisage un outillage.
Le contre-argument est légitime : pour une conception stable en grand volume, le moulage est efficace. Un moule amorti sur des milliers de pièces génère peu de rebut par pièce, alors que notre procédé usine les développés dans la plaque et laisse derrière lui un squelette de chute. L’avantage de fabriquer sans moule est réel tant que la conception évolue ou que le volume reste modeste, et il s’estompe à mesure que la conception se stabilise et que le volume augmente.
Des lots dimensionnés selon la demande, pas selon le moule
Un moule pousse vers de grandes séries pour s’amortir. Quand la conception est ensuite révisée, les boîtiers en stock deviennent du rebut ou partent en reprise. Sans outillage à amortir, il n’y a pas de minimum de commande : une ou deux unités entraînent des frais de mise en route, et le procédé est le plus économique entre 100 et 10 000 unités.
Une commande cadre couvre de 10 à 10 000 unités livrées selon un calendrier, mensuel, trimestriel ou autre, et les séries sont expédiées trois semaines après le bon de commande. Vous pouvez garder quelques semaines de stock au lieu d’un lot de production entier : quand une révision arrive, il reste peu de l’ancienne version en rayon.
Des boîtiers qui durent, et des panneaux remplaçables
Le boîtier qui dure le plus longtemps est celui que personne ne remplace. Un boîtier plié et collé est aussi solide qu’une pièce injectée dans une matière similaire, et quand un appareil est manipulé sans ménagement, nous ajoutons une plaque plus épaisse, des renforts d’angle et des nervures.
La réparabilité se décide tôt, car les assemblages collés au solvant sont permanents. Décidez quelles pièces sont collées à vie et lesquelles sont vissées pour la maintenance. Les pièces les plus susceptibles d’être endommagées ou modifiées sont la face avant et ses connecteurs, le cadre d’écran, la trappe de batterie et le couvercle. Fixez-les dans des inserts en laiton, qui supportent des interventions répétées, alors qu’une colonnette autotaraudeuse supporte moins de deux ou trois vissages.
Un panneau fissuré devient alors une pièce de rechange, et non un appareil mis au rebut. Le panneau est défini par un programme et non par un moule : un panneau de remplacement peut être découpé en n’importe quelle quantité, même une ou deux unités avec des frais de mise en route. Il en va de même quand un écran n’est plus fabriqué : une nouvelle face avant avec une découpe révisée peut équiper les appareils déjà en service, au lieu de remplacer leur boîtier.
La couleur vient de la plaque, les revêtements seulement là où il faut
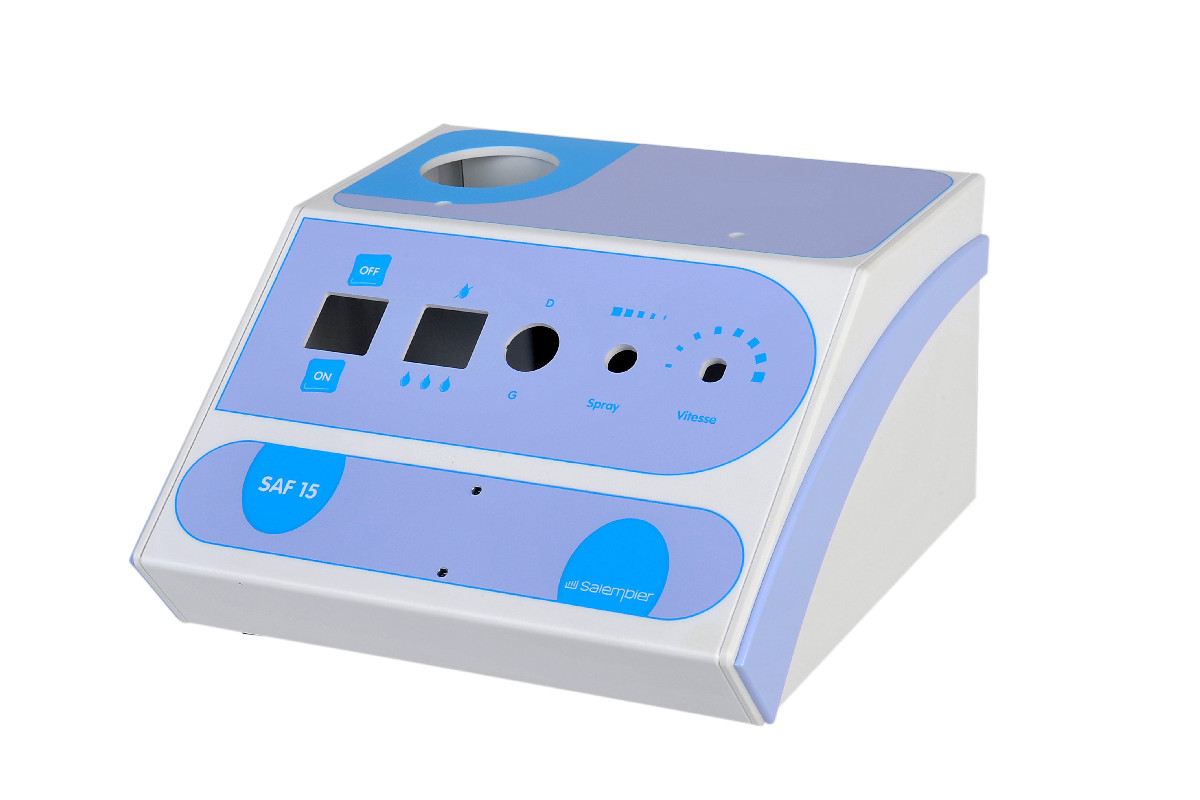
Nos plaques arrivent teintées et texturées dans la masse : un boîtier dans une couleur standard (ABS blanc, noir, gris clair ou gris foncé) n’a pas besoin de peinture, et les conceptions bicolores viennent de plaques de couleur plutôt que de masquage et de pulvérisation. Les légendes et la marque sont imprimées en UV directement sur la pièce, sans écran ni plaque à fabriquer.
Deux réserves, en toute honnêteté. Les couleurs spécifiques demandent environ 2 000 lb (900 kg) de matière : sur un petit programme, une couleur spécifique revient à acheter des plaques que vous n’utiliserez peut-être jamais ; une couleur standard avec un accent imprimé est le choix le plus sobre. Et le procédé n’est pas exempt de solvants, puisque les assemblages sont collés au solvant.
Les revêtements sont l’autre poste à limiter. Un revêtement CEM est une seconde matière appliquée à l’intérieur du boîtier : spécifiez-le sur les faces qui ont besoin d’un blindage plutôt que par défaut. Il en va de même pour la peinture, que nous recommandons de toute façon avec parcimonie, car elle peut remplir les joints de façon irrégulière. Les plaques en stock et leurs couleurs sont listées avec leurs fiches techniques.
Pourquoi les plastiques biodégradables et biosourcés conviennent rarement
Un boîtier d’électronique médicale doit conserver ses propriétés pendant toute la vie de l’appareil : un classement au feu à l’épaisseur spécifiée, la résistance aux désinfections répétées, la stabilité dimensionnelle à proximité d’une électronique qui chauffe, et le même comportement d’un lot de plaques à l’autre. Un plastique biodégradable est conçu pour faire l’inverse : se dégrader. Le PLA, le plus courant, ramollit en outre vers 60 °C, une température que l’intérieur d’un boîtier électronique peut atteindre.
Les qualités biosourcées chimiquement identiques aux plastiques conventionnels évitent le problème de dégradation, mais elles passent le même examen que toute autre plaque : une qualité extrudée et thermoformable, avec un classement au feu à votre épaisseur et des données pour votre désinfectant. Aucune des plaques que nous stockons n’est biosourcée ni biodégradable.
Il y a aussi le coût réglementaire. Changer la matière d’un dispositif médical commercialisé est une modification de conception. Elle rouvre les évaluations d’inflammabilité et de nettoyage, ainsi que l’évaluation de biocompatibilité lorsqu’une pièce touche le patient, et ce travail peut l’emporter sur le bénéfice de la nouvelle matière. Si un objectif de matière compte, fixez-le avant la vérification.
Des choix de conception qui facilitent la fin de vie
La fin de vie se joue surtout à la conception. Les choix suivants la facilitent, et plusieurs coûtent aussi moins cher.
| Choix | Ce que l’on évite | Contrepartie |
|---|---|---|
| Couleur standard avec accents imprimés | Pas de peinture, pas d’achat de 2 000 lb (900 kg) de matière pour une couleur spécifique | Quatre couleurs d’ABS en stock |
| Panneaux de service vissés, pas collés | On remplace le panneau endommagé, pas le boîtier | Inserts et vis ajoutent des pièces et du temps d’assemblage |
| Appels de livraison sur commande cadre plutôt qu’un gros lot | Moins de stock obsolète après une révision | Les appels de livraison doivent être planifiés |
| Revêtement CEM seulement sur les faces qui en ont besoin | Moins de matières mélangées dans le boîtier | Zones revêtues et masquées à définir dans le modèle |
| Inserts en laiton seulement là où les vis sont démontées régulièrement | Moins de pièces métalliques à séparer du plastique | Les colonnettes autotaraudeuses supportent moins de deux ou trois vissages |
| Code matière marqué à l’intérieur | La personne chargée de l’élimination peut identifier le plastique | Aucune qui mérite d’être mentionnée |
Pour le code matière, le système de marquage générique de l’ISO 11469 place l’abréviation de la matière, par exemple ABS, entre chevrons. Nous pouvons la graver ou l’imprimer sur une face intérieure avec le reste des graphismes.
Si des objectifs de développement durable font partie de vos exigences, indiquez-les dans la demande de devis avec les exigences de nettoyage et de classement au feu, pour que la revue d’ingénierie les pèse ensemble. Envoyez vos fichiers CAO et un ingénieur vous répondra sous un jour ouvré.