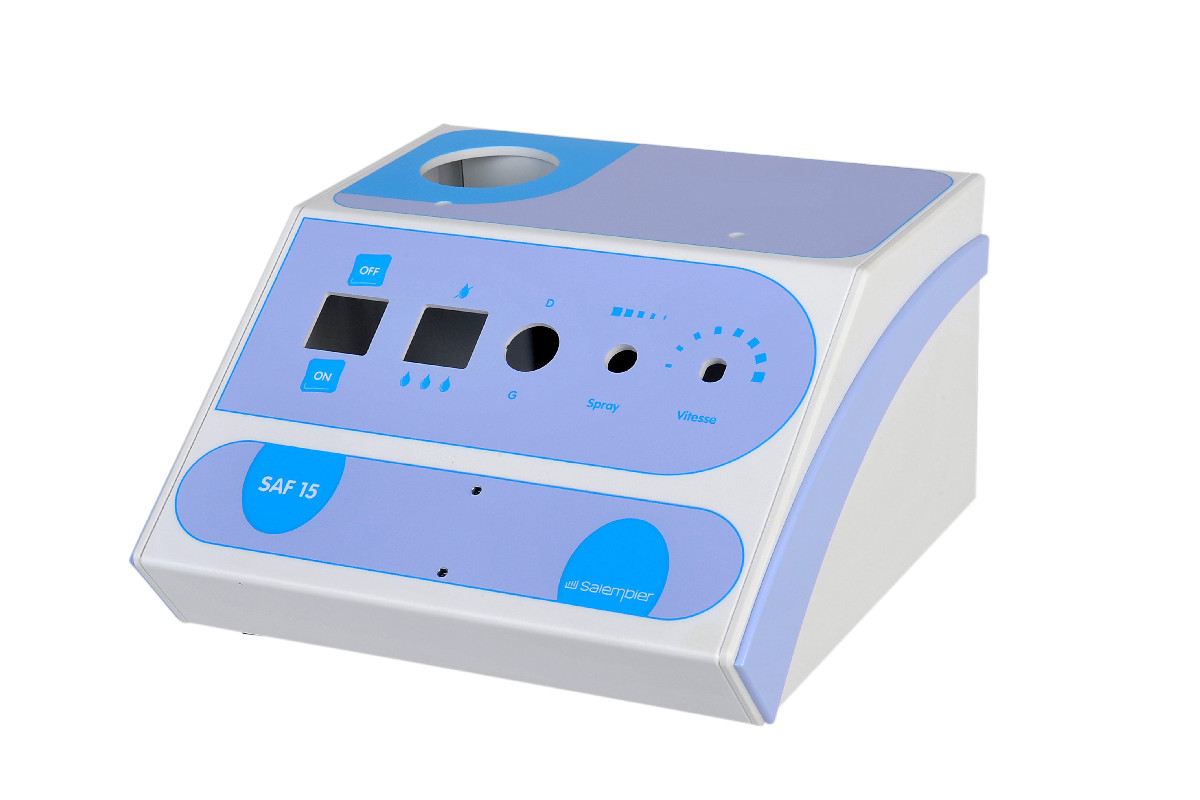
Las conversaciones sobre cajas más ecológicas suelen empezar por el material: de origen biológico, biodegradable. En una carcasa médica con clasificación de inflamabilidad esas opciones rara vez funcionan, y no las ofrecemos. Lo que de verdad reduce los residuos consiste sobre todo en no fabricar cosas que acaban en la basura: herramentales que un cambio de diseño deja inservibles, existencias que una revisión vuelve obsoletas, una carcasa entera desechada porque se agrietó un panel y recubrimientos que nadie necesitaba.
Este artículo expone dónde ayuda una carcasa fabricada, dónde no, y las decisiones de diseño que marcan la diferencia.
Ningún molde que desechar cuando cambia el diseño
Los dispositivos médicos cambian durante el desarrollo y después del lanzamiento. Un conector se mueve tras las pruebas de usabilidad, una batería crece, el equipo regulatorio pide otra ventilación. Con una carcasa moldeada por inyección, cada cambio es una modificación del molde, y un cambio lo bastante grande lo deja inservible. Con una carcasa fabricada, la herramienta es un programa CNC y el cambio es una edición. Las carcasas médicas suelen enviarse por cientos, cambiar y volver a enviarse; es habitual que fabriquemos 500 unidades, revisemos el diseño y fabriquemos 500 más antes de que el cliente se plantee un molde.
El contrapunto, para ser justos: con un diseño estable y gran volumen, el moldeo es eficiente. Un molde repartido entre muchos miles de piezas genera poco desperdicio por pieza, mientras que nuestro proceso mecaniza los desarrollos planos a partir de lámina y deja atrás un esqueleto de lámina sobrante. La ventaja de fabricar sin moldes es real mientras el diseño cambia o el volumen es modesto, y se diluye a medida que el diseño se asienta y el volumen sube.
Lotes a la medida de la demanda, no del molde
Un molde empuja hacia lotes grandes para que la herramienta se amortice. Cuando después se revisa el diseño, las carcasas almacenadas se convierten en desecho o hay que retrabajarlas. Sin herramental que amortizar no hay pedido mínimo: una o dos unidades llevan un cargo de preparación, y el proceso es más económico entre 100 y 10 000 unidades.
Un pedido abierto cubre de 10 a 10 000 unidades con entregas programadas, mensuales, trimestrales o con otra periodicidad, y los lotes de volumen se envían tres semanas después de la orden de compra. Puede mantener unas pocas semanas de existencias en lugar de un lote de producción entero, así que, cuando llega una revisión, queda poco de la anterior en el almacén.
Carcasas que duran y paneles que se pueden reemplazar
La carcasa más duradera es la que nadie reemplaza. Una carcasa doblada y unida con solvente es tan resistente como una pieza moldeada por inyección en un material similar, y donde un dispositivo recibe un trato duro añadimos lámina más gruesa, refuerzos de esquina y nervaduras.
La reparabilidad se decide pronto, porque las uniones con solvente son permanentes. Decida qué piezas quedan unidas de forma permanente y cuáles se atornillan para el servicio. Las piezas con más probabilidades de dañarse o de cambiar son el panel frontal con sus conectores, el bisel de la pantalla, la tapa de la batería y la tapa superior. Fíjelas con insertos de latón, que resisten el servicio repetido, mientras que una torreta autorroscante aguanta menos de dos o tres inserciones.
Así, un panel agrietado es un repuesto, no un dispositivo desechado. El panel se define con un programa y no con un molde, así que se puede cortar un repuesto en cualquier cantidad, incluso una o dos unidades con cargo de preparación. Lo mismo ocurre cuando se descontinúa una pantalla: un panel frontal nuevo con el recorte modificado puede montarse en las unidades que ya están en servicio, en lugar de reemplazar sus carcasas.
El color, de la lámina; los recubrimientos, solo donde hagan falta
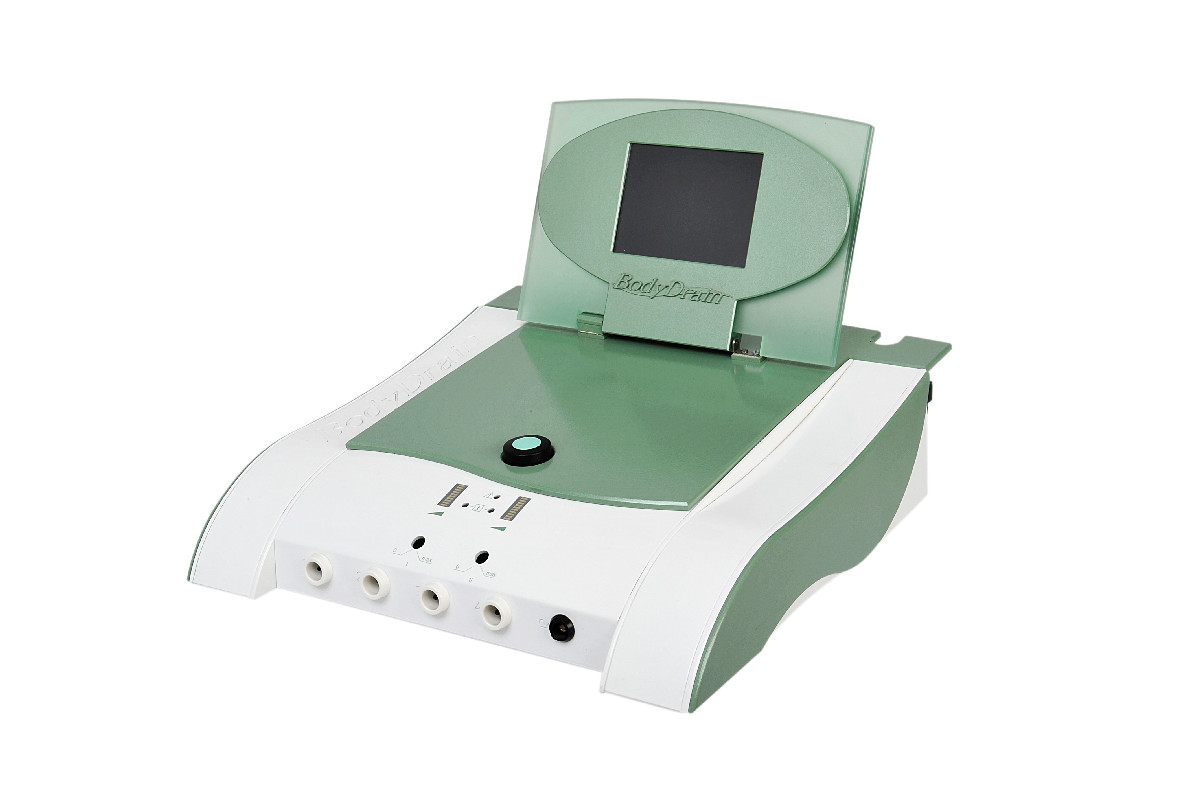
Nuestra lámina llega precoloreada y con textura, así que una carcasa en un color de existencia (ABS blanco, negro, gris claro o gris oscuro) no necesita pintura, y los diseños bicolor se hacen con lámina de color en lugar de enmascarar y pintar con pistola. Las leyendas y la marca se imprimen con UV directamente en la pieza, sin mallas de serigrafía ni clichés que preparar.
Dos salvedades, con franqueza. Los colores personalizados requieren unas 2000 lb (900 kg) de material, así que en un programa pequeño un color personalizado supone comprar lámina que quizá nunca use; un color de existencia con un acento impreso es la opción más eficiente. Y el proceso no está libre de solventes, porque las uniones se hacen con solvente.
Los recubrimientos son el otro terreno en el que conviene ser moderado. Un recubrimiento EMI es un segundo material aplicado dentro de la carcasa, así que especifíquelo en las caras que necesitan blindaje y no por defecto. Con la pintura pasa lo mismo, y de todos modos la recomendamos de forma selectiva porque puede rellenar las uniones de manera desigual. Las láminas en existencia y sus colores figuran con sus hojas de datos.
Por qué los plásticos biodegradables y de origen biológico rara vez encajan
La carcasa de un equipo electrónico médico tiene que conservar sus propiedades durante toda la vida del dispositivo: una clasificación de inflamabilidad al espesor especificado, resistencia a la desinfección repetida, estabilidad dimensional junto a una electrónica que se calienta y el mismo comportamiento de un lote de lámina al siguiente. Un plástico biodegradable está diseñado para hacer lo contrario y descomponerse. El PLA, el más común, además se reblandece hacia los 60 °C, una temperatura que puede alcanzar el interior de una caja para electrónica.
Los grados de origen biológico químicamente idénticos a los plásticos convencionales evitan el problema de la degradación, pero se enfrentan a la misma prueba que cualquier lámina: un grado extruido y termoformable, con clasificación de inflamabilidad a su espesor y datos para su desinfectante. Ninguna de las láminas que tenemos en existencia es de origen biológico ni biodegradable.
También está el costo regulatorio. Cambiar el material de un dispositivo médico ya liberado es un cambio de diseño. Reabre las evaluaciones de inflamabilidad y de limpieza, y la de biocompatibilidad cuando una pieza toca al paciente, y ese trabajo puede pesar más que el beneficio del nuevo material. Si un objetivo de material es importante, fíjelo antes de la verificación.
Decisiones de diseño que ayudan al final de la vida útil
El final de la vida útil se decide sobre todo en la fase de diseño. Las decisiones siguientes, tomadas al diseñar, lo facilitan, y varias además cuestan menos.
| Decisión | Lo que ahorra | Contrapartida |
|---|---|---|
| Color de existencia con acentos impresos | Sin pintura y sin comprar 2000 lb (900 kg) para un color personalizado | Cuatro colores de ABS en existencia |
| Paneles de servicio atornillados, no unidos | Se reemplaza el panel dañado, no la carcasa | Los insertos y tornillos suman piezas y tiempo de ensamblaje |
| Entregas de un pedido abierto en lugar de un solo lote grande | Menos existencias obsoletas tras una revisión | Hay que programar las entregas |
| Recubrimiento EMI solo en las caras que lo necesitan | Menos mezcla de materiales en la carcasa | Zonas recubiertas y enmascaradas definidas en el modelo |
| Insertos de latón solo donde los tornillos se quitan y se ponen | Menos piezas metálicas que separar del plástico | Las torretas autorroscantes aguantan menos de dos o tres inserciones |
| Código de material marcado en el interior | Quien gestione la eliminación puede identificar el plástico | Ninguna digna de mención |
Para el código de material, el sistema de marcado genérico de la ISO 11469 coloca la abreviatura del material, como ABS, entre corchetes angulares. Podemos grabarlo o imprimirlo en una cara interior junto con el resto del diseño gráfico.
Si los objetivos de sostenibilidad forman parte de sus requisitos, inclúyalos en la solicitud de cotización junto con los requisitos de limpieza e inflamabilidad, para que la revisión de ingeniería los sopese en conjunto. Envíe sus archivos CAD y un ingeniero le responderá en un día hábil.