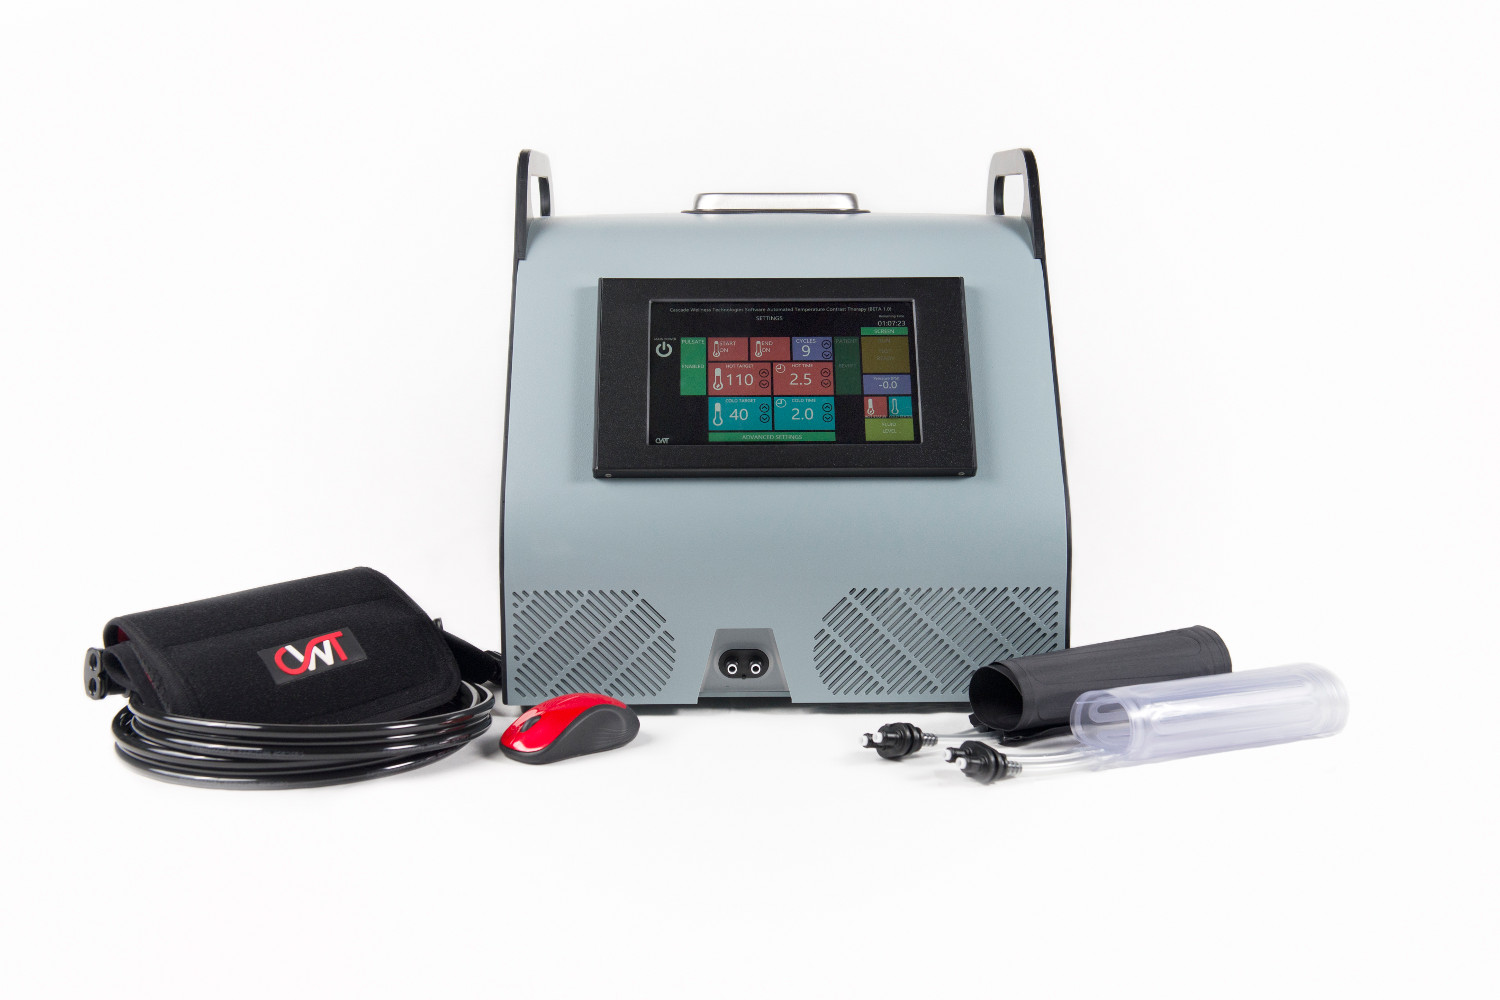
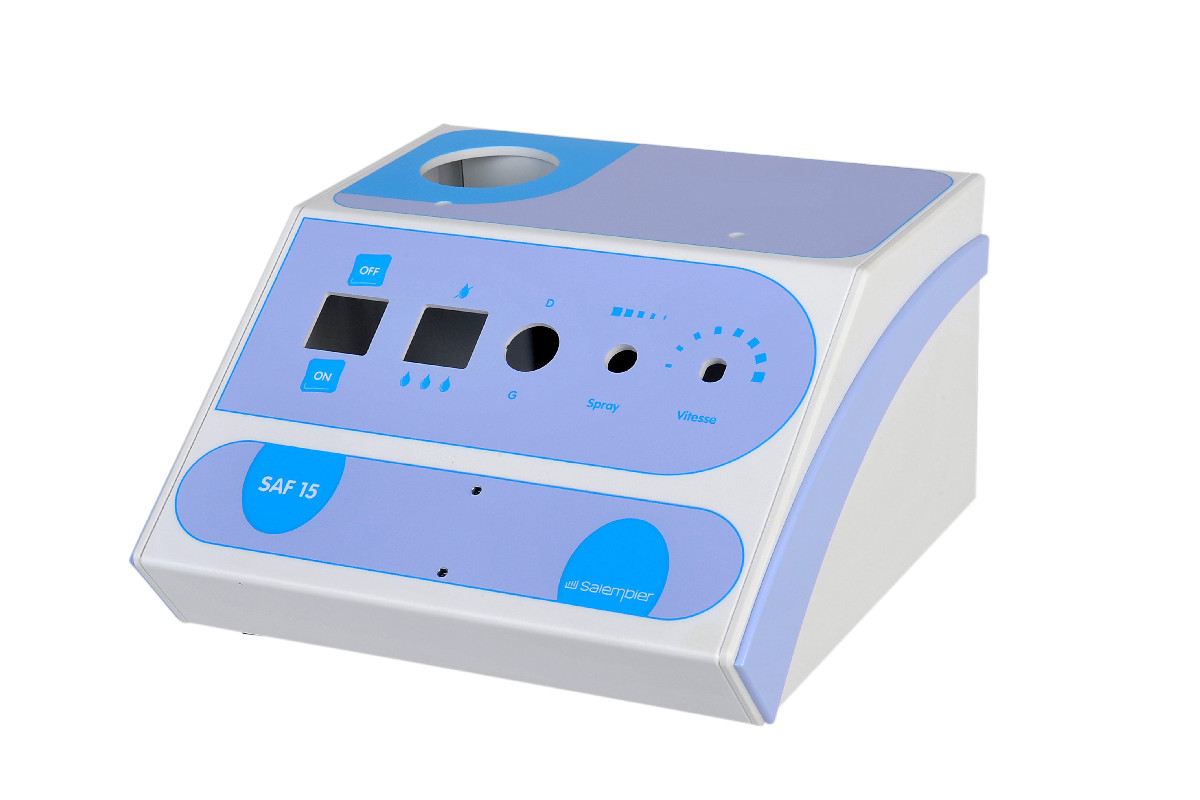
研究用機器は、最初は1〜2台ずつ、次にパイロット研究用に数台、2つ目の施設が加わると数十台と製作され、その間にも設計が変わっていきます。金型を前提とした筐体の製法は、この進み方と相性がよくありません。CNCプログラムを前提とした製法なら、この進み方にそのまま合わせられます。最初の1台は金型なしでつくり、変更のたびにプログラムを修正し、同じプログラムでパイロット用のロットをつくります。
本記事では、こうした製作の計画の立て方を取り上げます。最初の1台に何が必要か、製作の合間にどんな変更なら安く済むか、いつロット生産に移るかです。依頼から納品まで、1つのプロジェクトの流れを順に知りたい場合は、研究室のカスタム筐体プロジェクトの進め方をご覧ください。
研究用の数量が、一般的な選択肢の間に落ちる理由
市販のケースに穴をあける方法は1台目なら早いのですが、2台目以降も1台ずつ手作業で穴をあけることになり、穴の位置が台ごとにずれていきます。3Dプリントのハウジングは初期のはめ合い確認には十分ですが、造形ごとにばらつきがあり、積層痕のある表面は臨床スタッフが拭き取るのに向きません。射出成形の金型は最初の部品ができるまで最低8週間かかり、設計が安定していて、1回の生産がおよそ1,000個を超えないと元が取れません。その数量に達する研究用機器は少なく、設計がそれほど長く固まっていることもまれです。
樹脂板加工の筐体には金型がありません。初期にかかる作業は3Dモデルの作成とCNCプログラムの作成で、どちらも設計と同じくらい簡単に変更できます。だからこそ、1台、次に6台、さらに40台という製作が現実的になります。
最初の1台
最低発注数量はありません。1〜2台の場合は段取り費がかかります。参考として、約203×127×51mm(8×5×2インチ)のABS筐体の試作は約500米ドルで、金型費はかかりません。試作の納期は、複雑さに応じて3〜21営業日です。
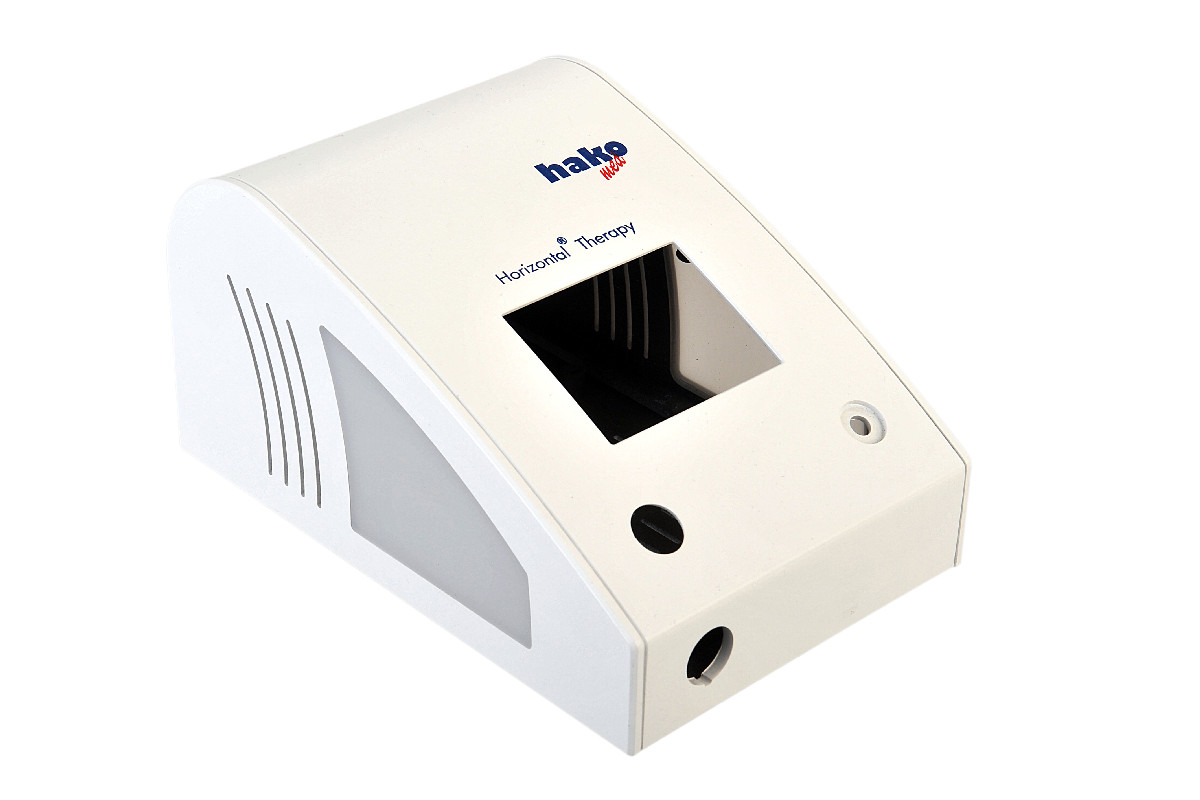
この最初の1台が単なるモデルで終わらない理由は2つあります。1つは、量産用の樹脂板から、その後の数量でも使うプログラムで切削するため、代用品ではなく量産の初品になること。もう1つは、完成した機器に必要な材料、たとえばRoyalite難燃ABSやBoltaron 4335(どちらもUL 94 V-0)で製作できるため、電気安全試験やEMC試験に出した1台が、そのまま再製作するハウジングになることです。最初の1台に付けられるほかの要素(印刷した表示、窓、ライトパイプ、導電塗装)は、ラボ・研究用機器の筐体のページで紹介しています。
お見積もりを依頼するときは、最初の製作数、パイロット用のロット数、将来見込んでいる大きめの生産数の3つの数量をお知らせください。単価がどう下がるかがお見積もりでわかり、最初の製作が終わる前に次の製作を予算に組み込めます。
製作の合間:プログラムの修正と再設計
研究用機器の製作の合間に生じる変更は、ほとんどが小さなものです。コネクターの位置が変わる、ディスプレイが大きくなる、最初のベンチテストで温度が高めだったため通気口を追加する、といったものです。これらはCNCプログラムの修正で済み、小さな修正なら1日以内に対応できることも多く、無償の場合もあります。構造や材料の変更はもっと大がかりになるため、依頼する変更がどちらに当たるかを把握しておくと役立ちます。
| 製作の合間の変更 | 当社側で変わるもの | 想定される対応 |
|---|---|---|
| 開口部の移動やサイズ変更、通気スリットの追加 | CNCプログラム | すぐに修正でき、次の1台から新しいプログラムで製作 |
| 表示、ロゴ、警告文の変更 | 印刷データ | 切削部品は変更なし |
| ボス、インサート、内部ブラケットの追加 | 3Dモデルとプログラム | 更新したモデルをお送りし、ご承認いただく |
| 材料や板厚の変更 | 曲げ代、接合部の詳細、すべての展開図 | 新しい試作として扱う |
| 全体寸法や箱の開け方の変更 | 展開図と組立 | 新しい3Dモデルをご承認いただいたうえで試作 |
リビジョン管理は最初の1台から始めてください。製作ごとにリビジョン記号を付け、それぞれの承認済み3Dモデルを保管し(当社はprt、igs、stp、stl、sldprt形式でお渡しし、設計はお客様のものです)、どのシリアル番号の機器がどのリビジョンかを記録します。何か月も間をあけて製作した機器の結果を比べるとき、この記録があれば、古い通気口レイアウトや以前のセンサー窓を持つ機器がどれかがわかります。
事例:アンプ用ハウジングの2回の試作
アンプ用医療機器筐体の事例が、この流れをよく表しています。脳損傷の患者向けの機器を開発していた医療機器メーカーが、高価なアンプを保護する必要がありました。図面はありませんでした。送られてきたのは、当社の標準U Box筐体のスクリーンショットに開口部の位置を白く塗ったもの、背面のストレインリリーフのデータシート、そして3つの要件です。前面のねじ付きポストに手が届くこと、前面のもう1つの部品のための逃げ、背面に約25mm(1インチ)以上のクリアランスです。
続いてアンプの実物が届き、当社の設計者が手作業で測定してモデル化し、その周りに筐体を設計しました。アンプを上から押さえるため、内部にL字形のブラケットを追加しました。設計中に、さらに2つの要件が加わりました。ハウジングを開けにくくする必要があったため、いたずら防止ねじで留める2つのタブを追加し、アンプのFCCラベルが読めるようにする必要があったため、底面パネルにアクリル窓を設けました。
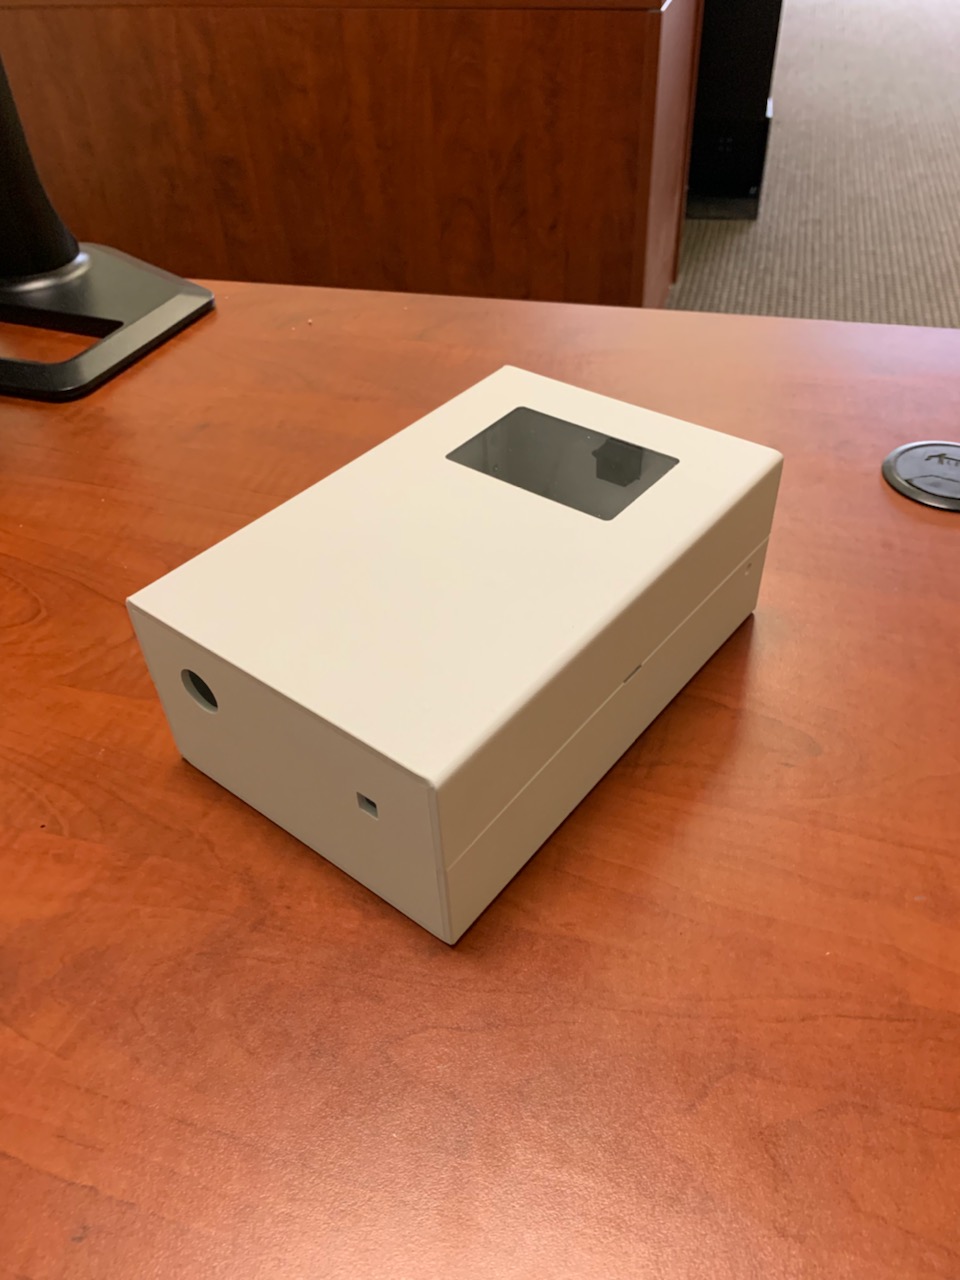
最初の試作品は3mm厚の黒いABSでした。受け取ったお客様は、より頑丈なつくりと医療機器らしい外観を求め、材料を約3.2mm(1/8インチ)厚のライトグレーのBoltaronに変更しました。厚さの差はわずか0.2mmほどです。それでも2回目の試作を行いました。各壁の0.2mmが、箱全体では積み重なるからです。ここから研究用機器の製作に通じる教訓が3つ得られます。図面がなくても始められること。要件はモデルのレビューと最初の1台を通じて次々に出てくること。そして、材料を変えるならそのための試作を行うべきことです。
パイロット生産への移行
変更なしで試験を通過したら、その設計はロット生産に進める段階です。ロットは試作品と同じプログラムで製作するため、30台目も1台目と展開図上で±0.2mm以内で一致し、量産品は発注書の受領から3週間で出荷します。施設や共同研究者が加わるたびに段階的に機器が必要になる場合は、包括発注(ブランケットオーダー)で10〜10,000台をカバーし、お客様のスケジュールに合わせて分納できます。まだ改訂するかもしれないハウジングを在庫として抱える必要はありません。
この段階で決めておきたいことが3つあります。
- 色:特注色には約900kg(2,000ポンド)の材料が必要で、研究用のロットをはるかに超えます。在庫色の白、黒、ライトグレー、ダークグレーを使い、ツートンのパネルとUV印刷で個性を出します。
- 表示:シリアル番号、リビジョン、警告、所属機関や規制上の手続きで求められる注意書きは、部品に直接印刷します。すり減ったりはがれたりするシールがなくなります。
- 材料:将来、機器が認証を受ける可能性があるなら、認証を受ける予定の材料でパイロット機を製作します。そうすれば、パイロット機の試験結果をそのまま活かせます。
基板、部品、またはスケッチを、予定している製作ごとの数量とあわせて、CADアップロードページからお送りください。1営業日以内にエンジニアが返信します。